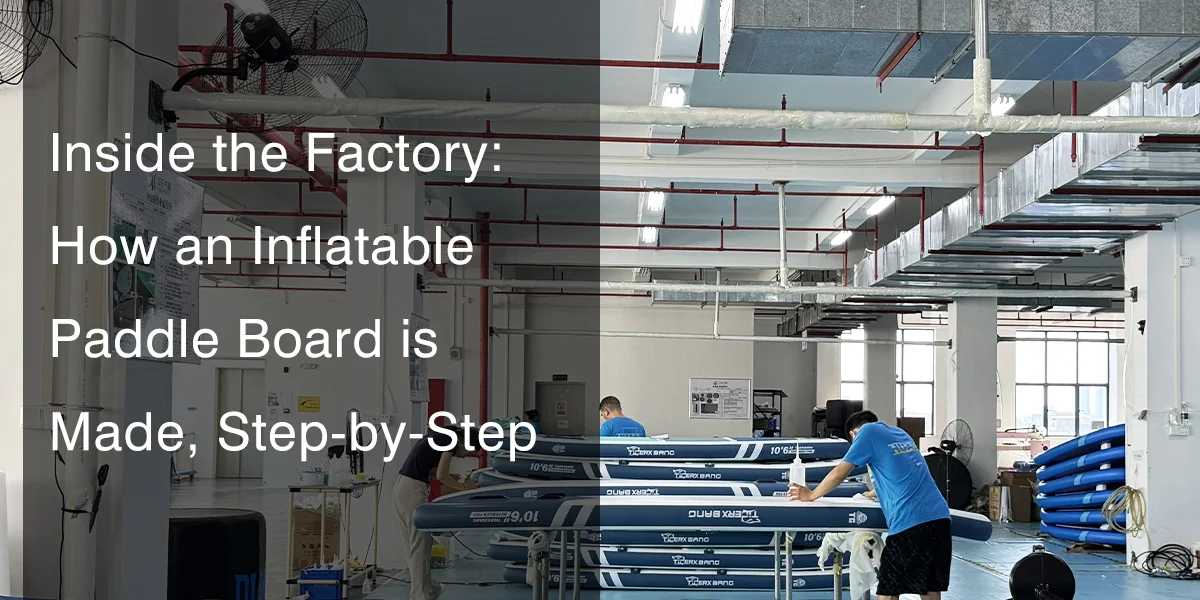
La première chose qui vous frapperait si vous mettiez les pieds dans notre atelier de production aujourd'hui, ce ne sont pas les planches de surf aux couleurs vives ; c'est l'odeur du PVC et le bourdonnement incessant des machines de découpe CNC.
Au cours des quinze dernières années, j'ai observé le processus de fabrication planches de paddle gonflables (iSUP) Passer d'un travail manuel salissant et nécessitant beaucoup de colle à une symphonie de haute technologie alliant ingénierie et automatisation.
Beaucoup de gens pensent que ces cartes sont simplement « fabriquées à la chaîne » comme des jouets en plastique, mais ce n'est pas le cas.
Pour fabriquer une planche capable de résister à une pression de 15 PSI sans se briser, il faut à la fois une précision chirurgicale et une force colossale.
Jetons un coup d'œil dans les coulisses de la transformation des matières premières en équipements fiables pour l'aventure.
Tout commence par le « cœur » (Préparation du point de chute)
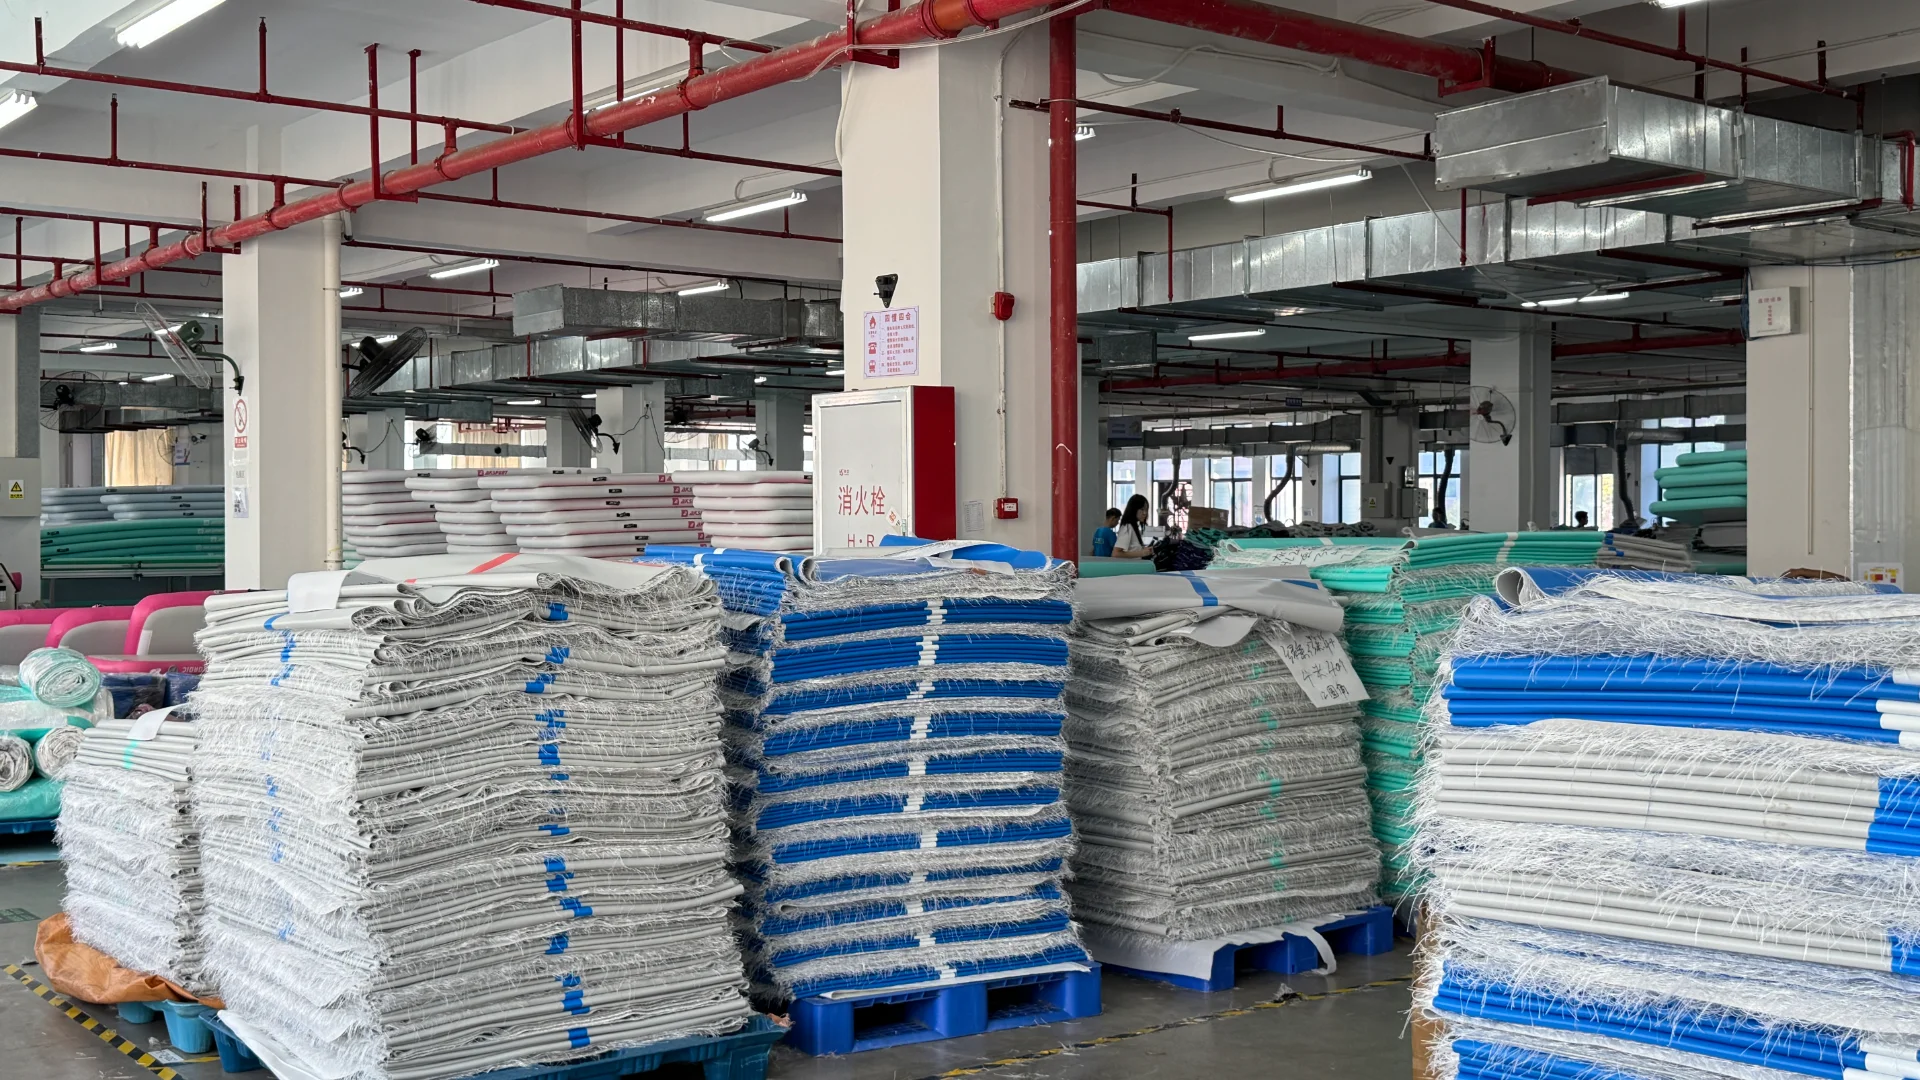
Une planche n'est rien d'autre qu'un gros rouleau de tissu Drop Stitch avant d'être mise en forme.
Ce plastique est différent de celui utilisé habituellement pour les bouées de piscine. Il est composé de deux couches de PVC de qualité militaire, maintenues ensemble par des dizaines de milliers de fils de polyester.
Lorsque j'ai débuté dans ce domaine, nous devions vérifier manuellement ces rouleaux pour repérer les fils cassés, ce qui était un processus long et fastidieux.
Aujourd'hui, nous déroulons le matériau sur de grandes tables pour l'examiner, où des capteurs automatiques vérifient si la densité est uniforme.
Nous ne cherchons pas seulement des trous ; nous recherchons aussi des irrégularités. Une fois gonflée, la planche se déformera si les fils à l'avant sont plus épais que ceux à l'arrière. Seuls les rouleaux qui réussissent ce test de planéité rigoureux sont utilisés pour la découpe.
The Cut : Quand la précision rencontre le design
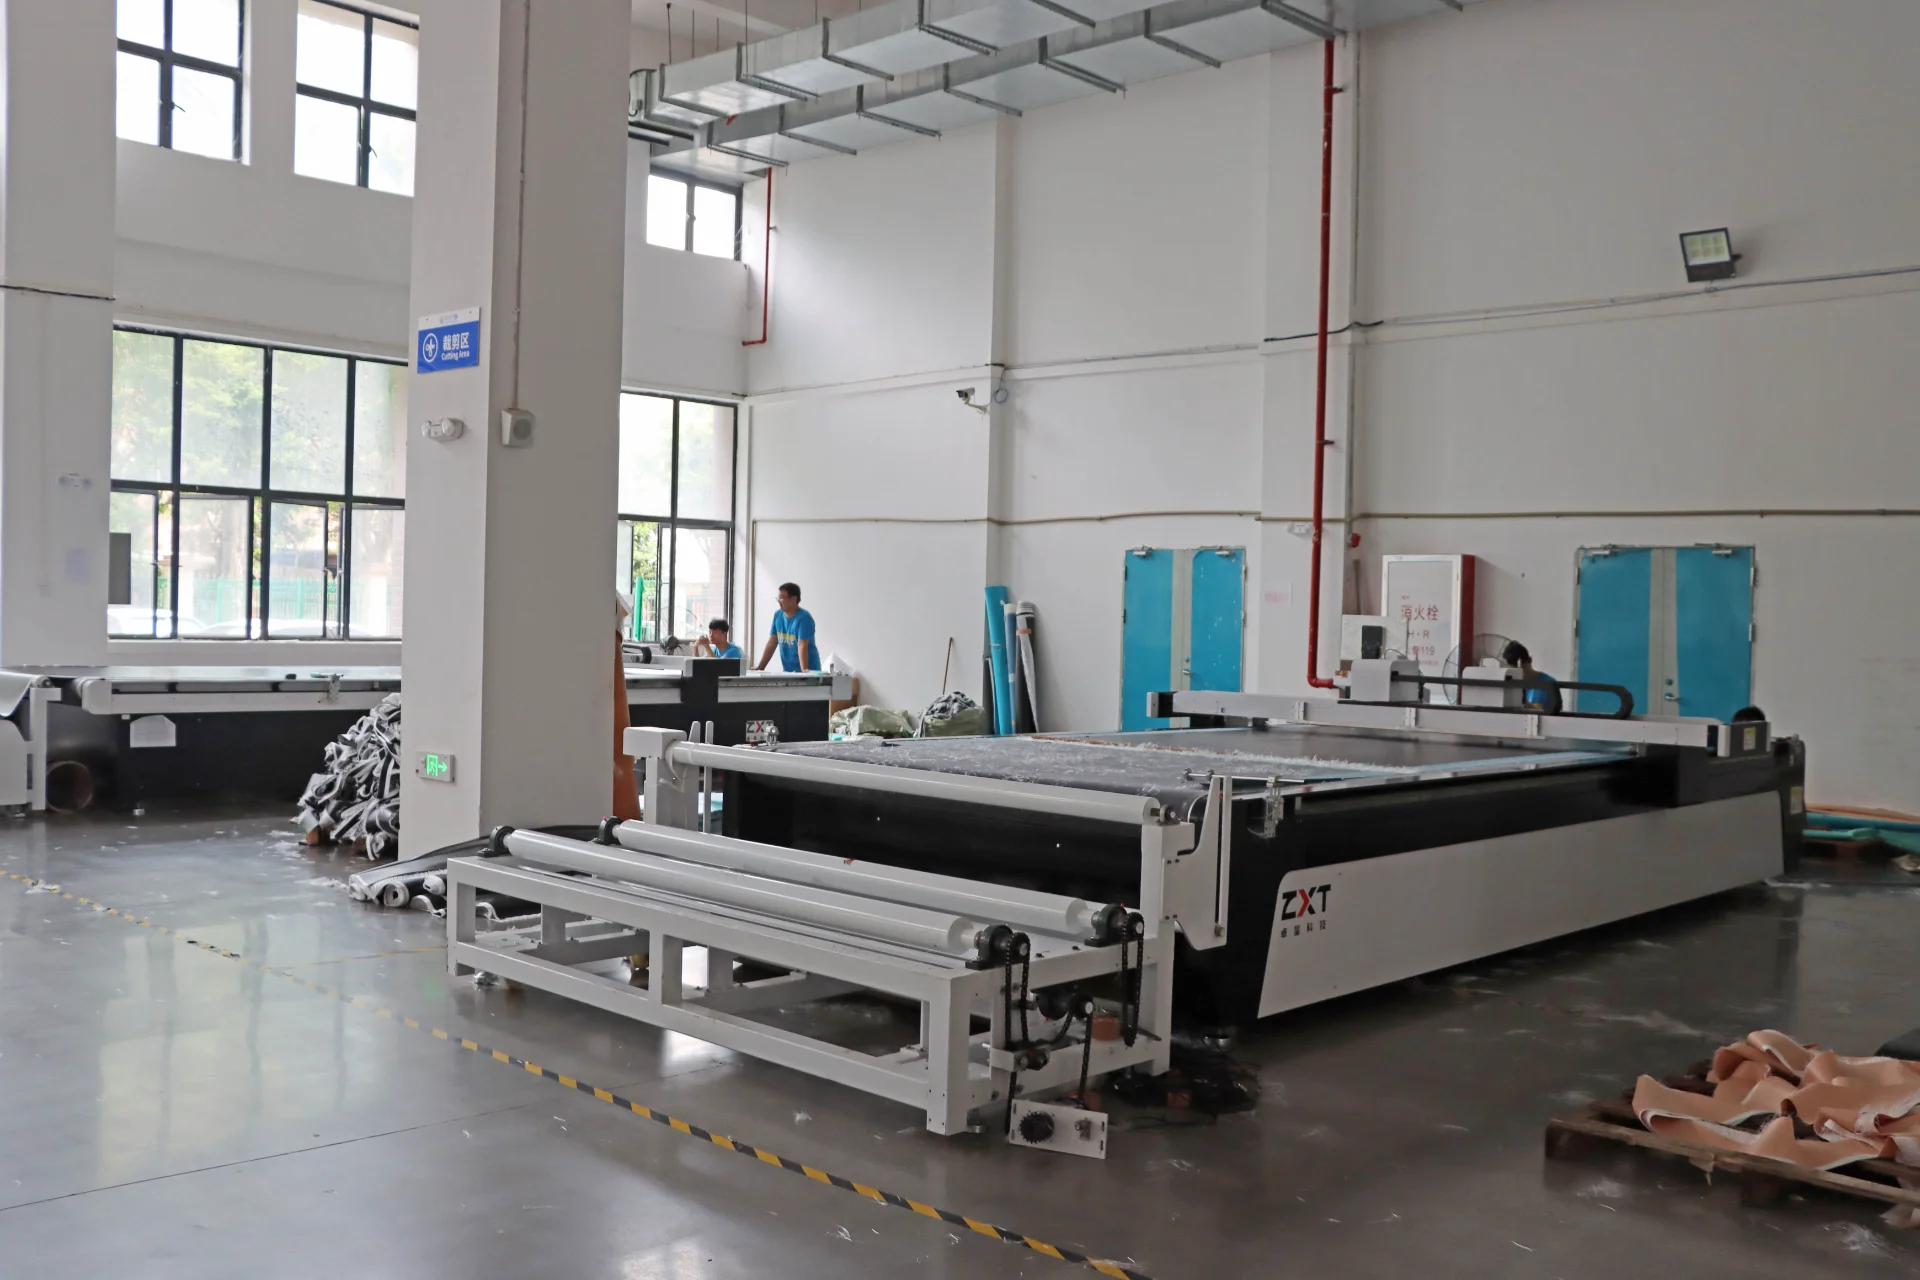
Une fois le matériau accepté, il est acheminé vers la table de découpe qui fonctionne de manière autonome.
Nous utilisions auparavant des gabarits manuels et des lames de rasoir, ce qui entraînait naturellement quelques différences dans le rocker et le contour.
Nous pouvons désormais envoyer directement des fichiers CAO 3D à une machine CNC à plat. La lame se déplace sur le PVC avec une précision millimétrique, découpant le pont supérieur, la coque inférieure et les bandes de rails internes.
C'est aussi ce qui donne à la planche son caractère unique. Le PVC est plat, mais il passe sans problème dans nos grandes imprimantes UV.
La sérigraphie peut s'écailler avec le temps, mais l'impression UV fixe l'encre directement dans les pores du PVC. Vos images résisteront ainsi pendant des années au soleil et au sel sans se décolorer.
Sceller les rails (Le moment décisif)
Il s'agit de l'étape la plus importante de tout le processus. C'est sur les côtés d'une carte que les risques de fuite ou de casse sont les plus élevés.
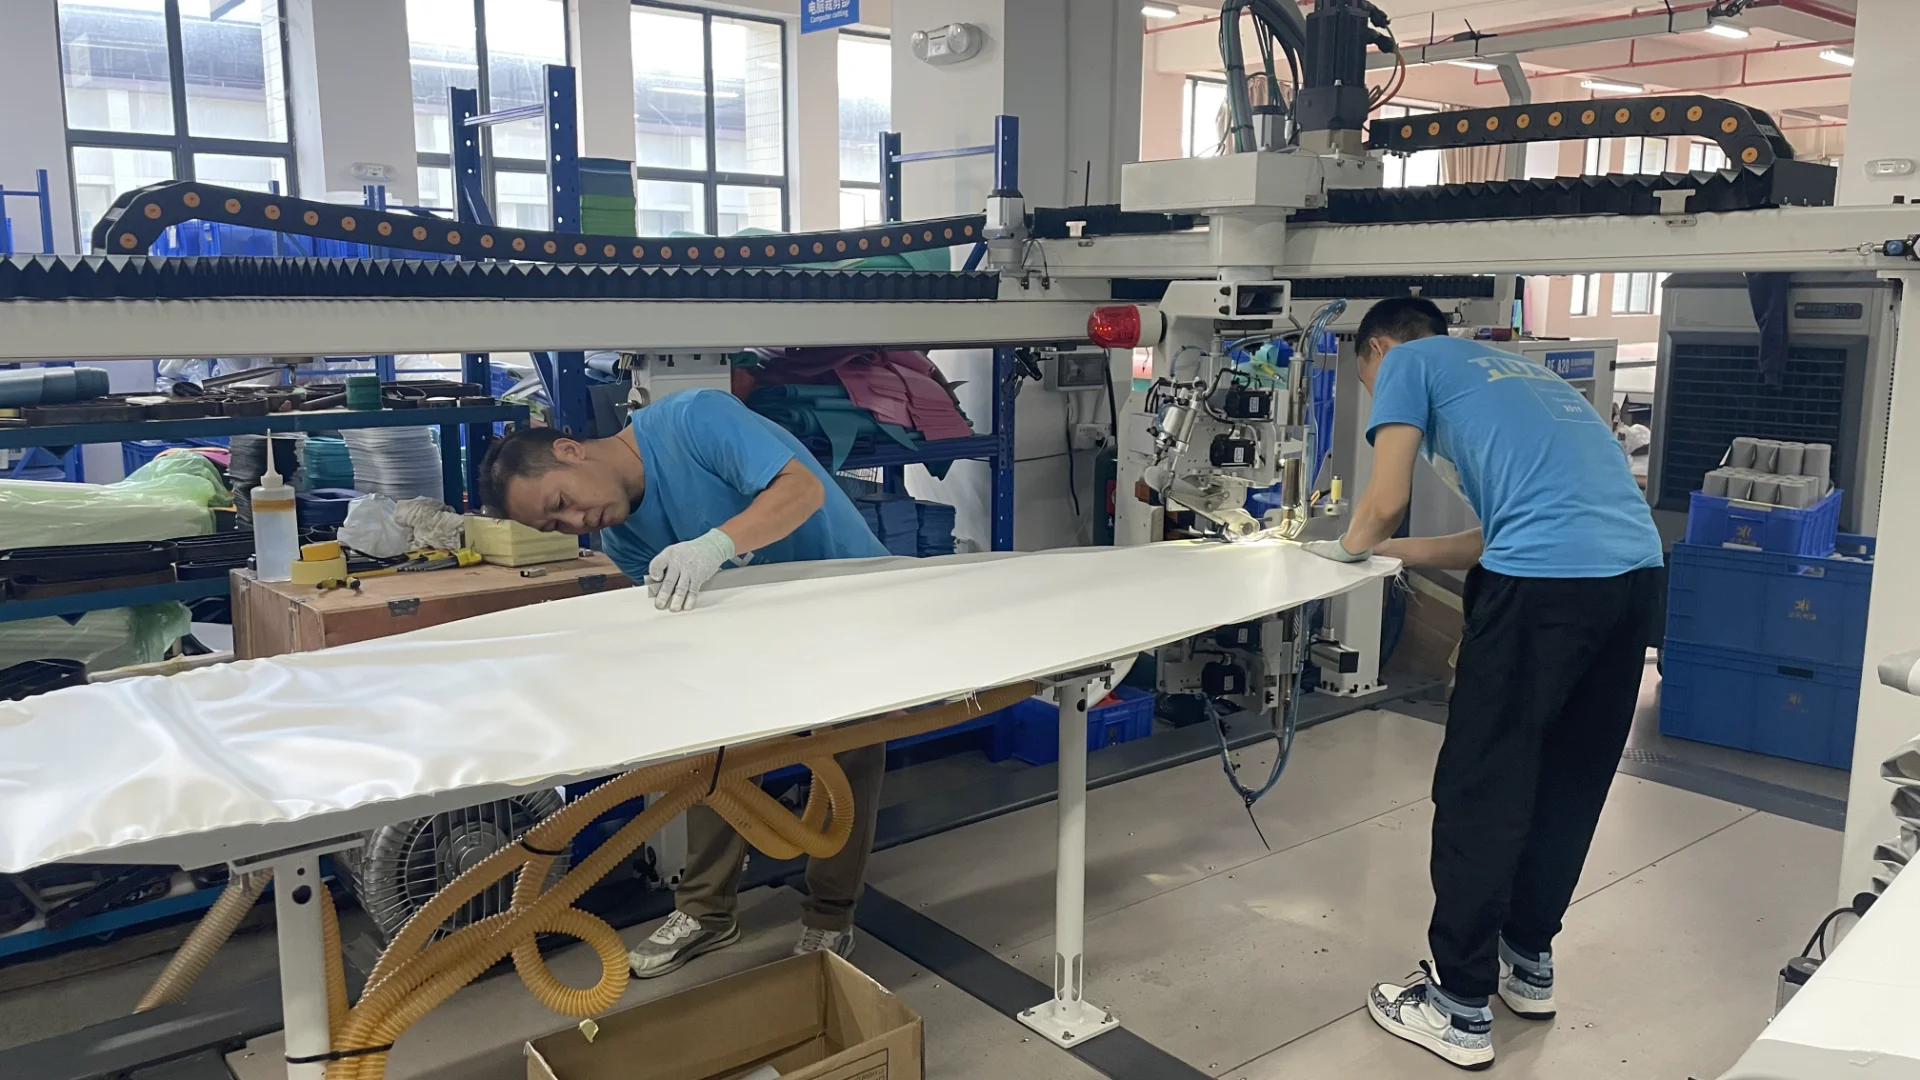
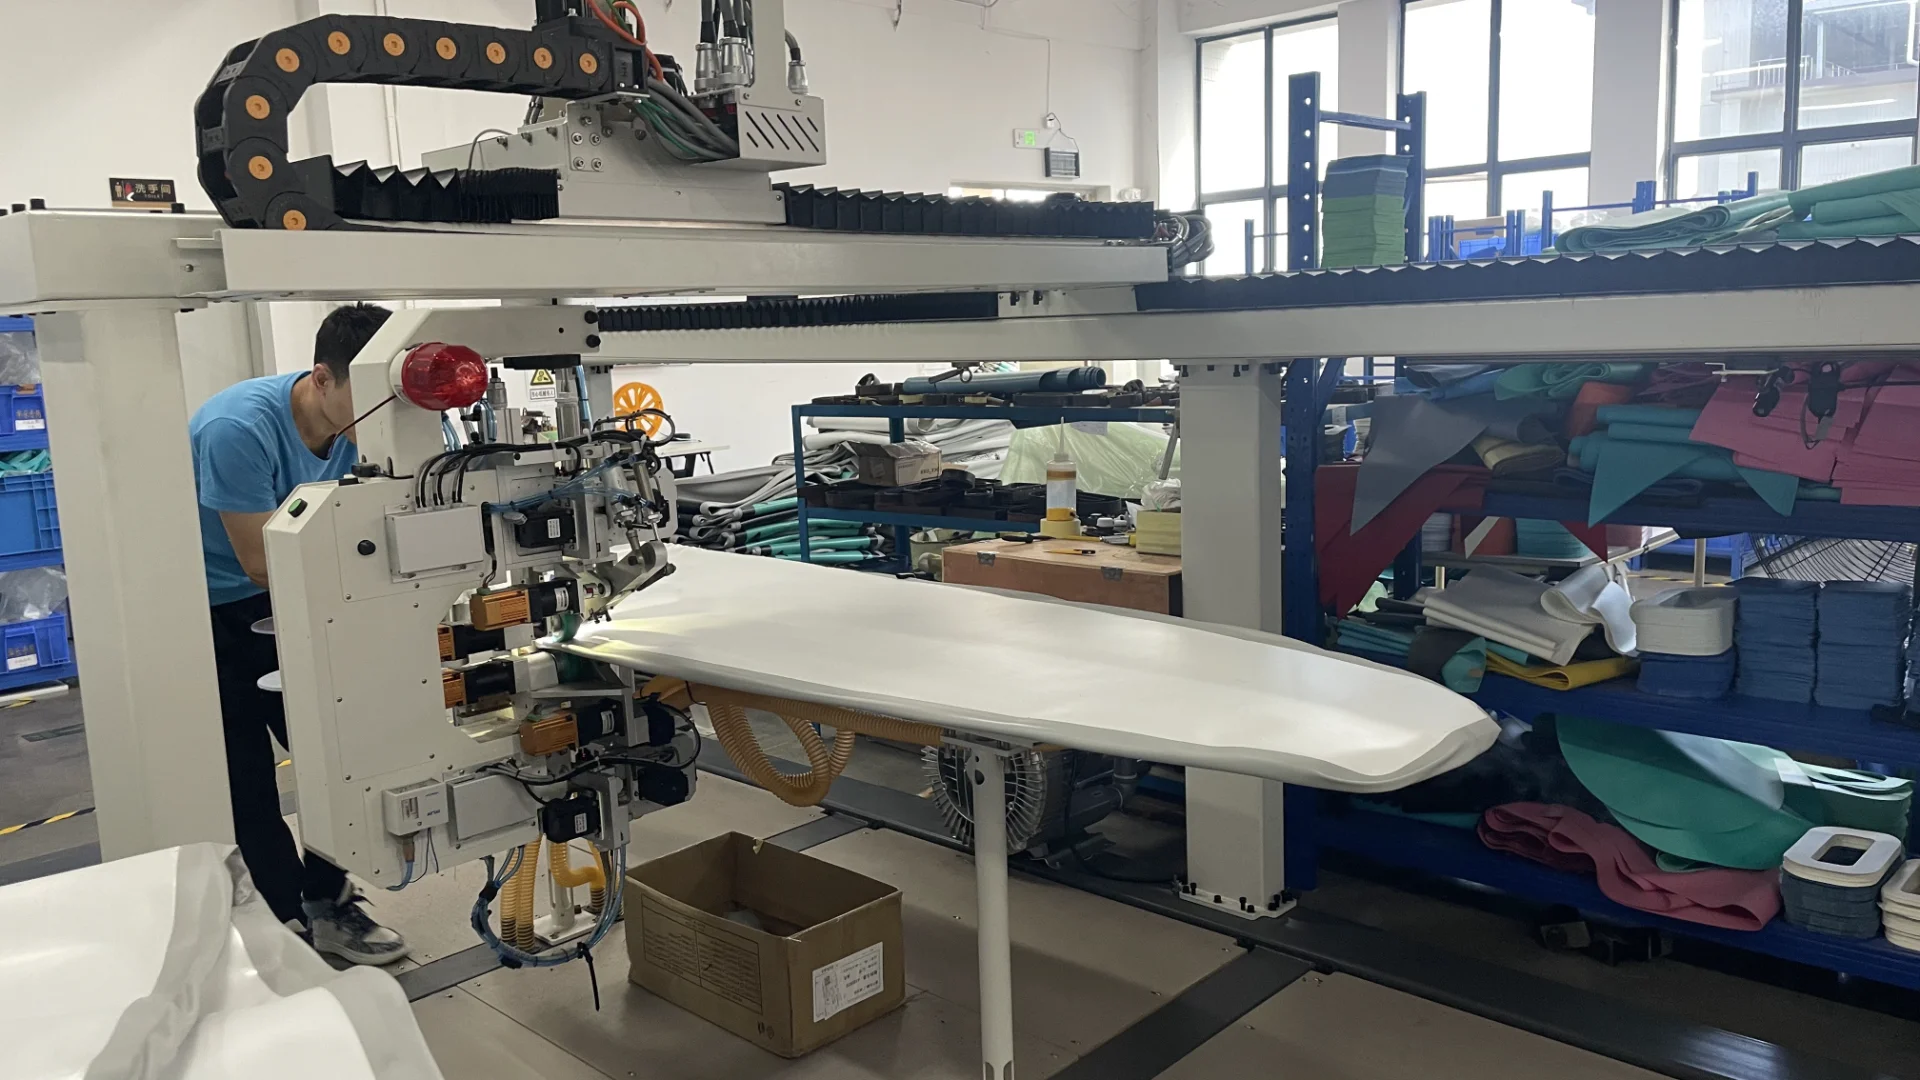
Pour obtenir une chambre étanche, il faut relier les couches supérieure et inférieure. Nous utilisons pour cela un collier de serrage intérieur.
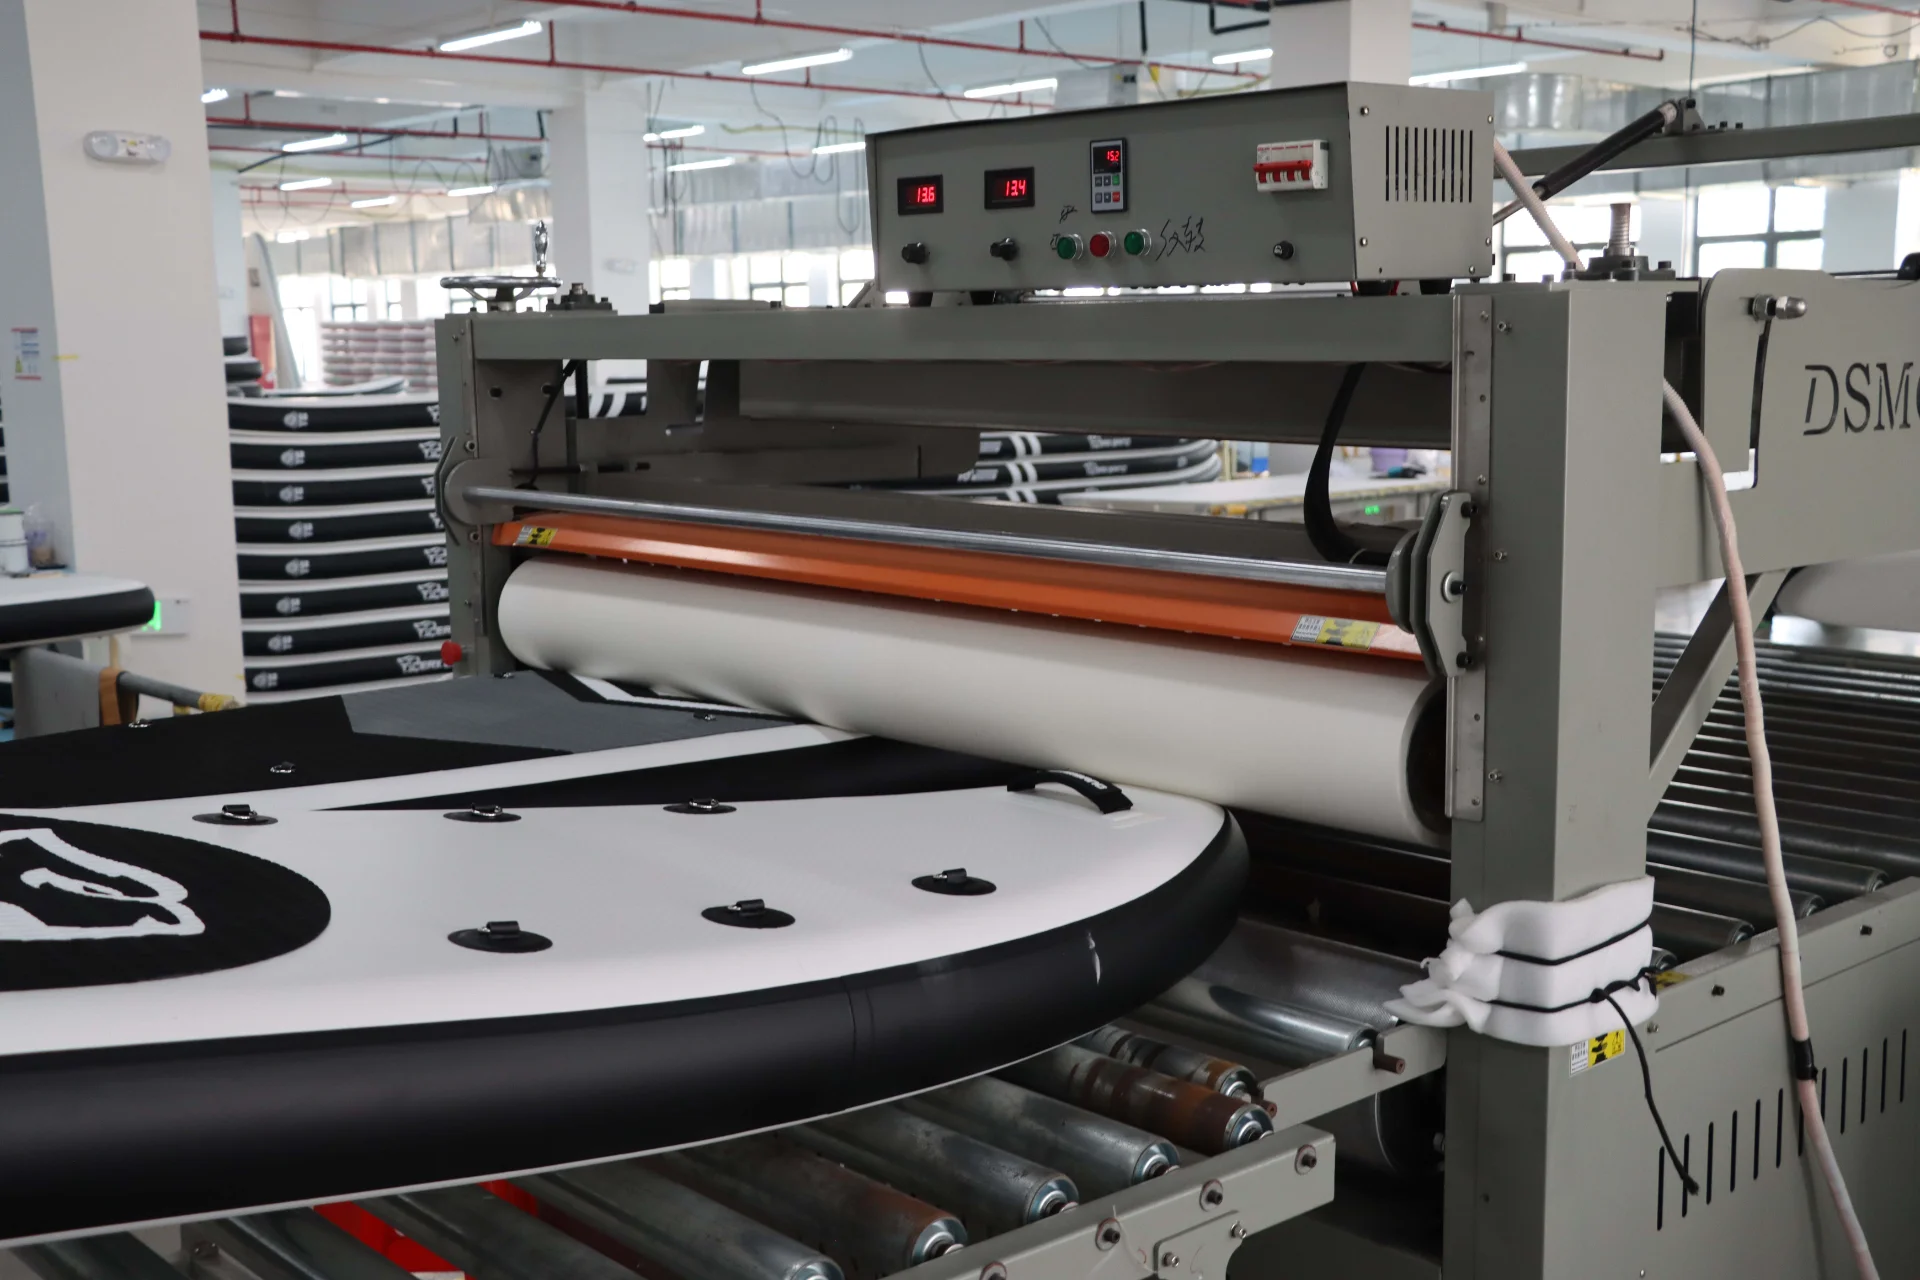
Les fabricants à bas prix utilisent encore le collage manuel, une méthode lourde et sujette aux erreurs. Nous utilisons quant à nous la technologie de fusion thermique.
Nous utilisons une machine spéciale qui chauffe le PVC à plus de 500 °F pour fusionner le ruban intérieur du rail avec les couches supérieure et inférieure.
Les matériaux fusionnent physiquement pour former une pièce unique et résistante. Ce procédé élimine le besoin de colles nocives, allège la planche d'environ 2 kg et crée une liaison plus solide que le matériau lui-même.
Le contact humain : tapis de pont et accessoires
La planche ressemble désormais à une planche de surf, la coque étant étanche, mais elle n'est pas encore prête à l'emploi. Elle est acheminée vers le poste de finition, où le travail passe des machines aux ouvriers qualifiés.
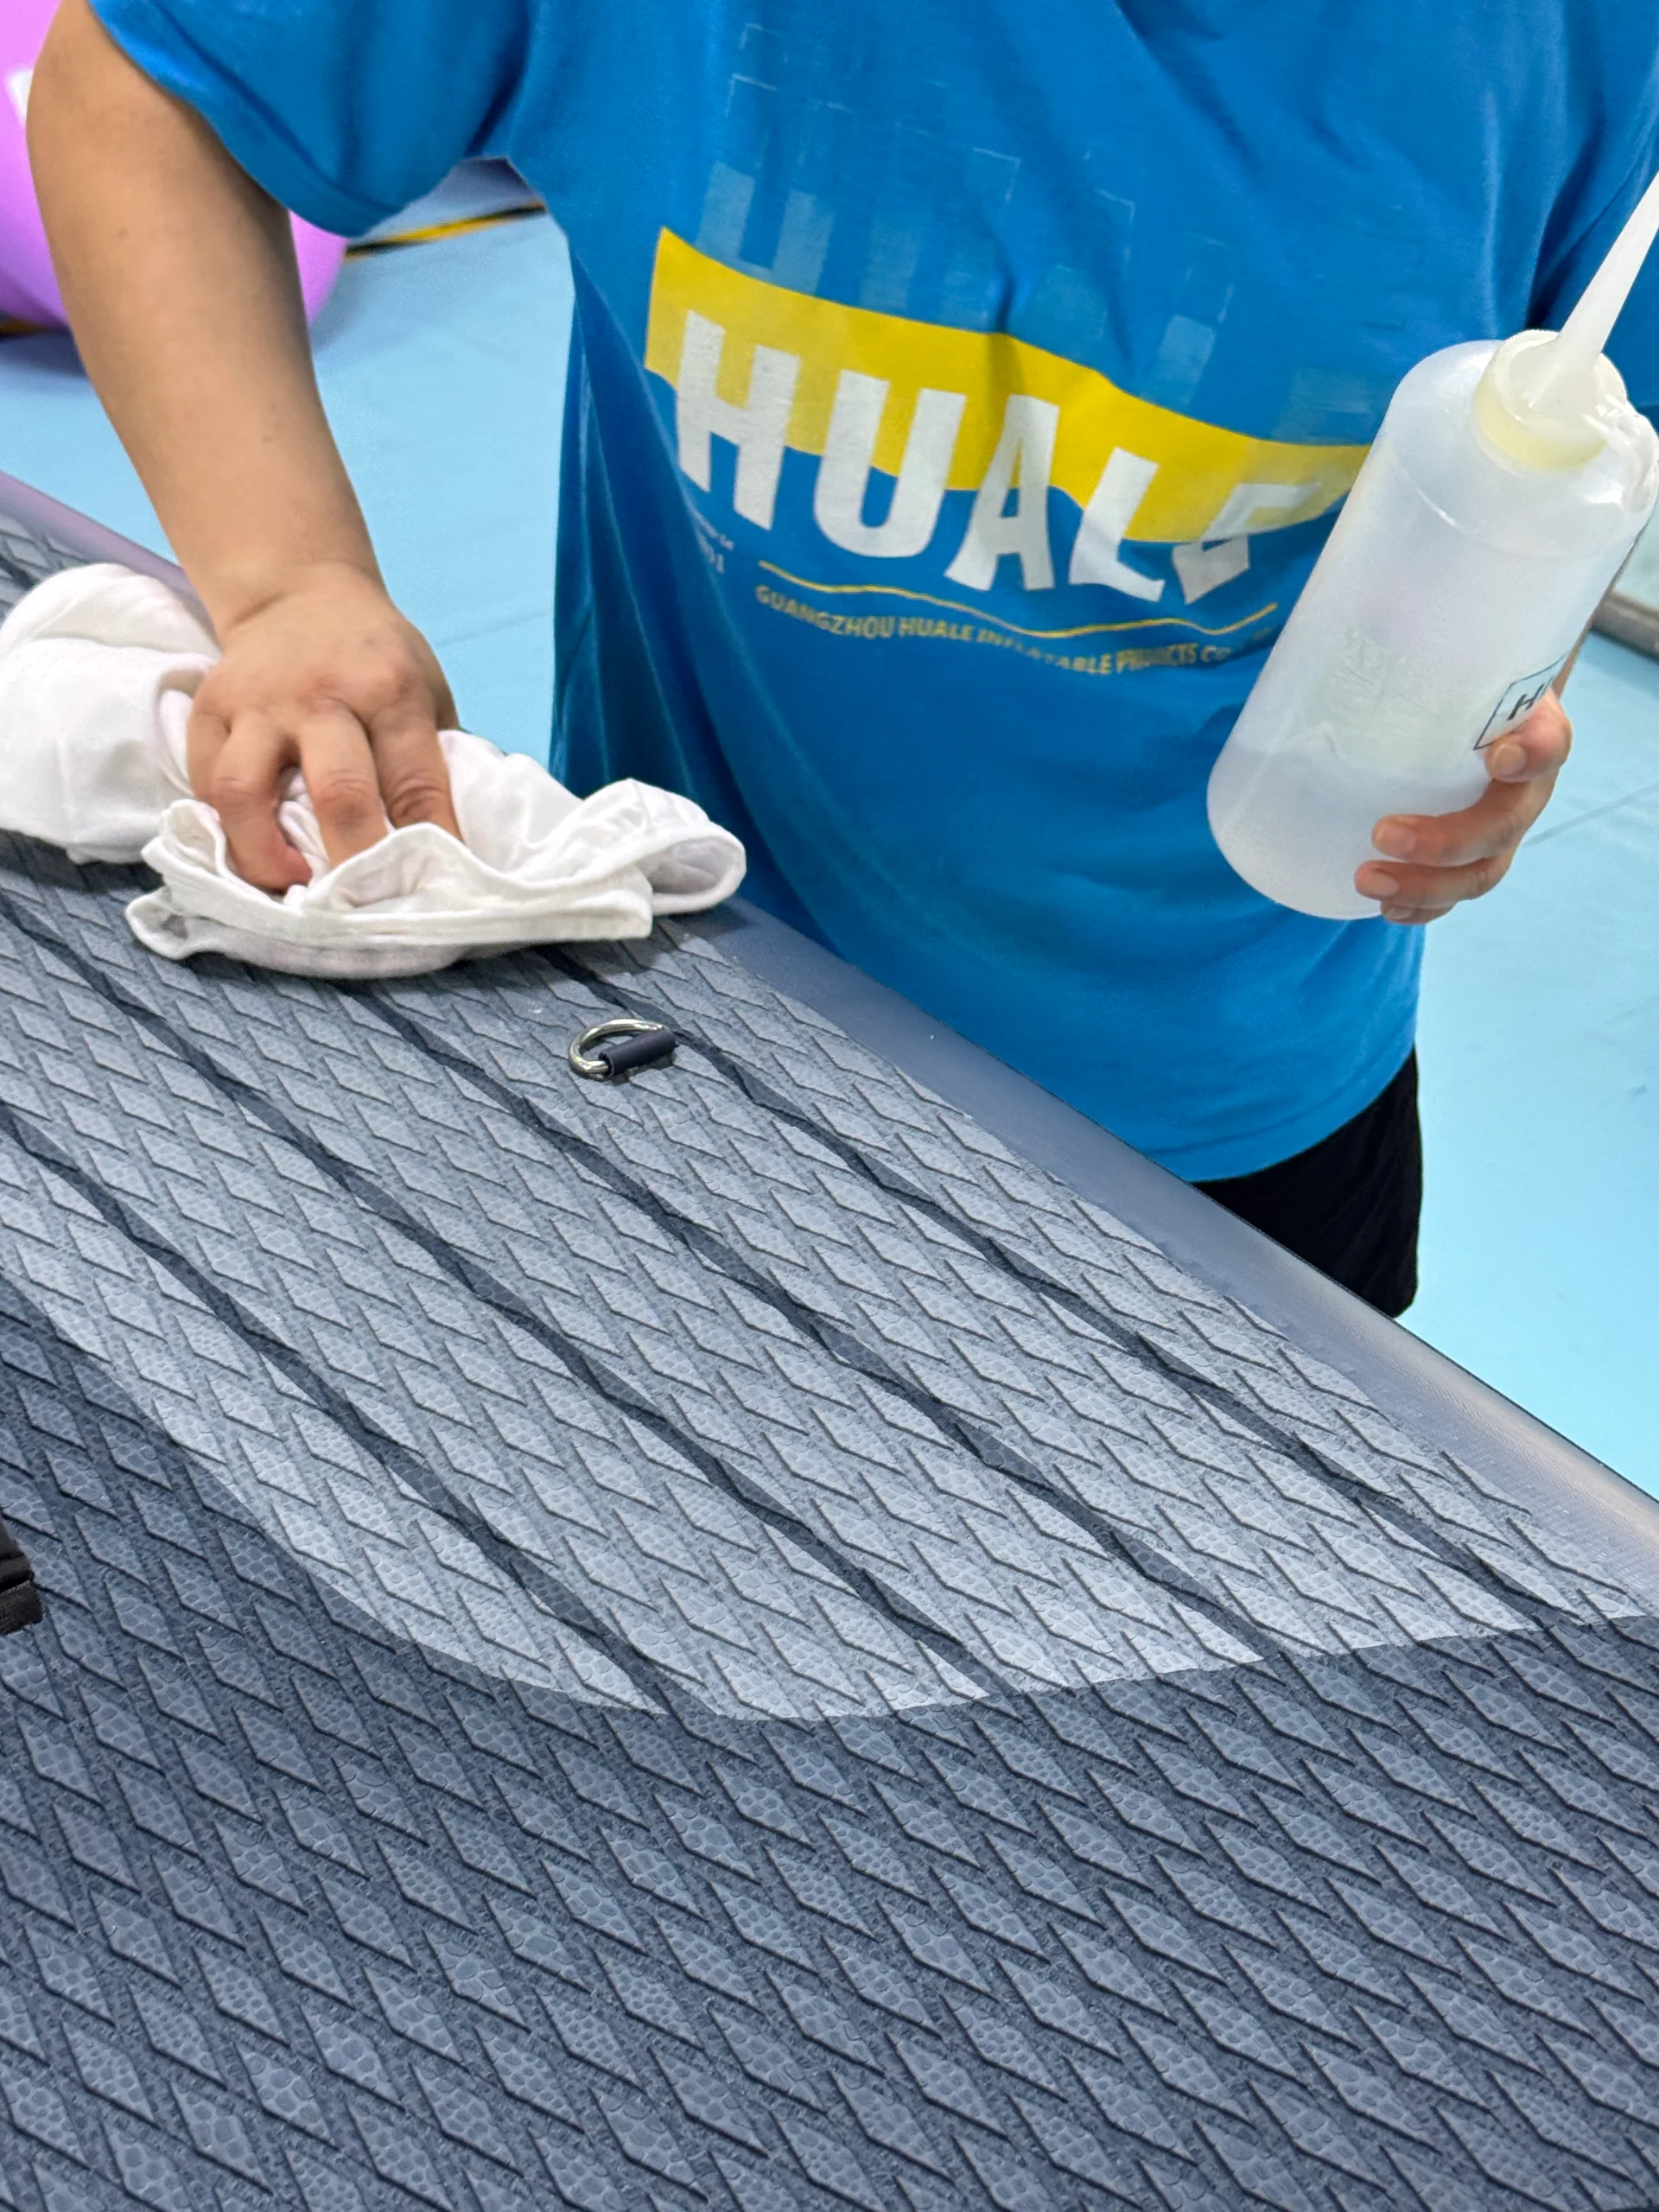
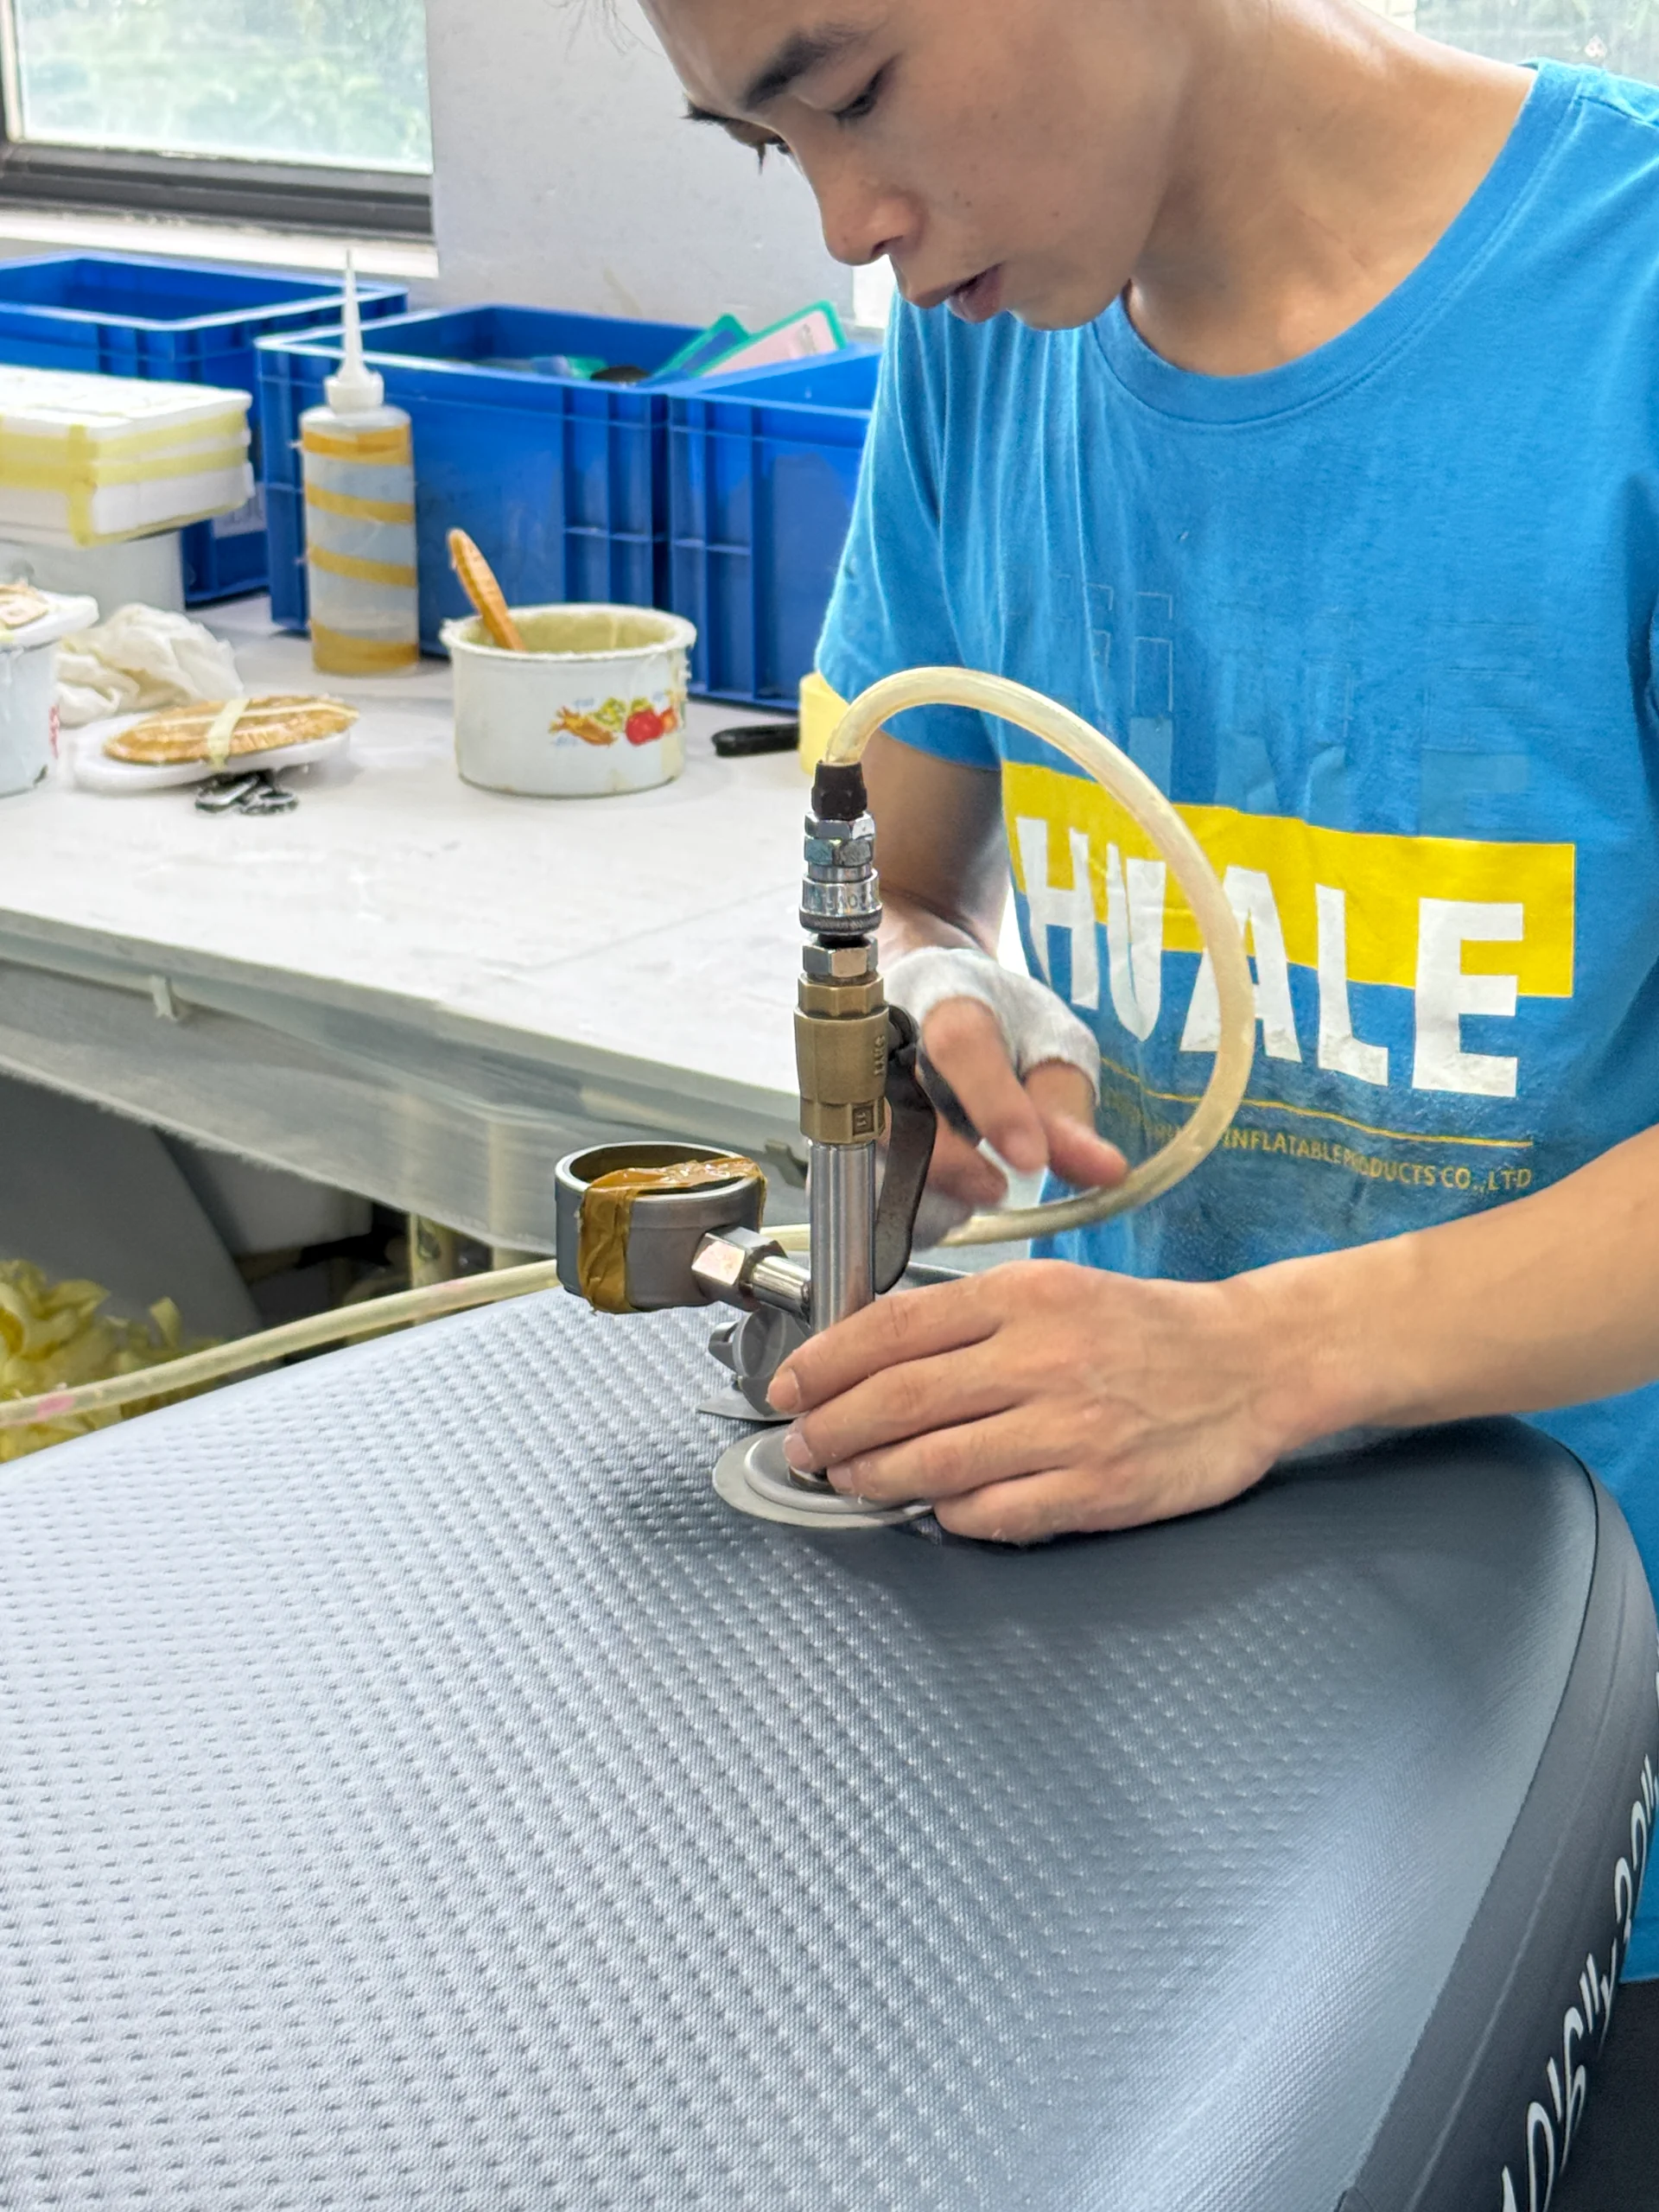
Le tapis de traction en EVA (la mousse souple sur laquelle on se tient debout) est aligné avec précision par les ouvriers.
Il faut appuyer fermement dessus pour s'assurer qu'aucune bulle d'air ne se forme en dessous, ce qui pourrait provoquer un décollement ultérieur.
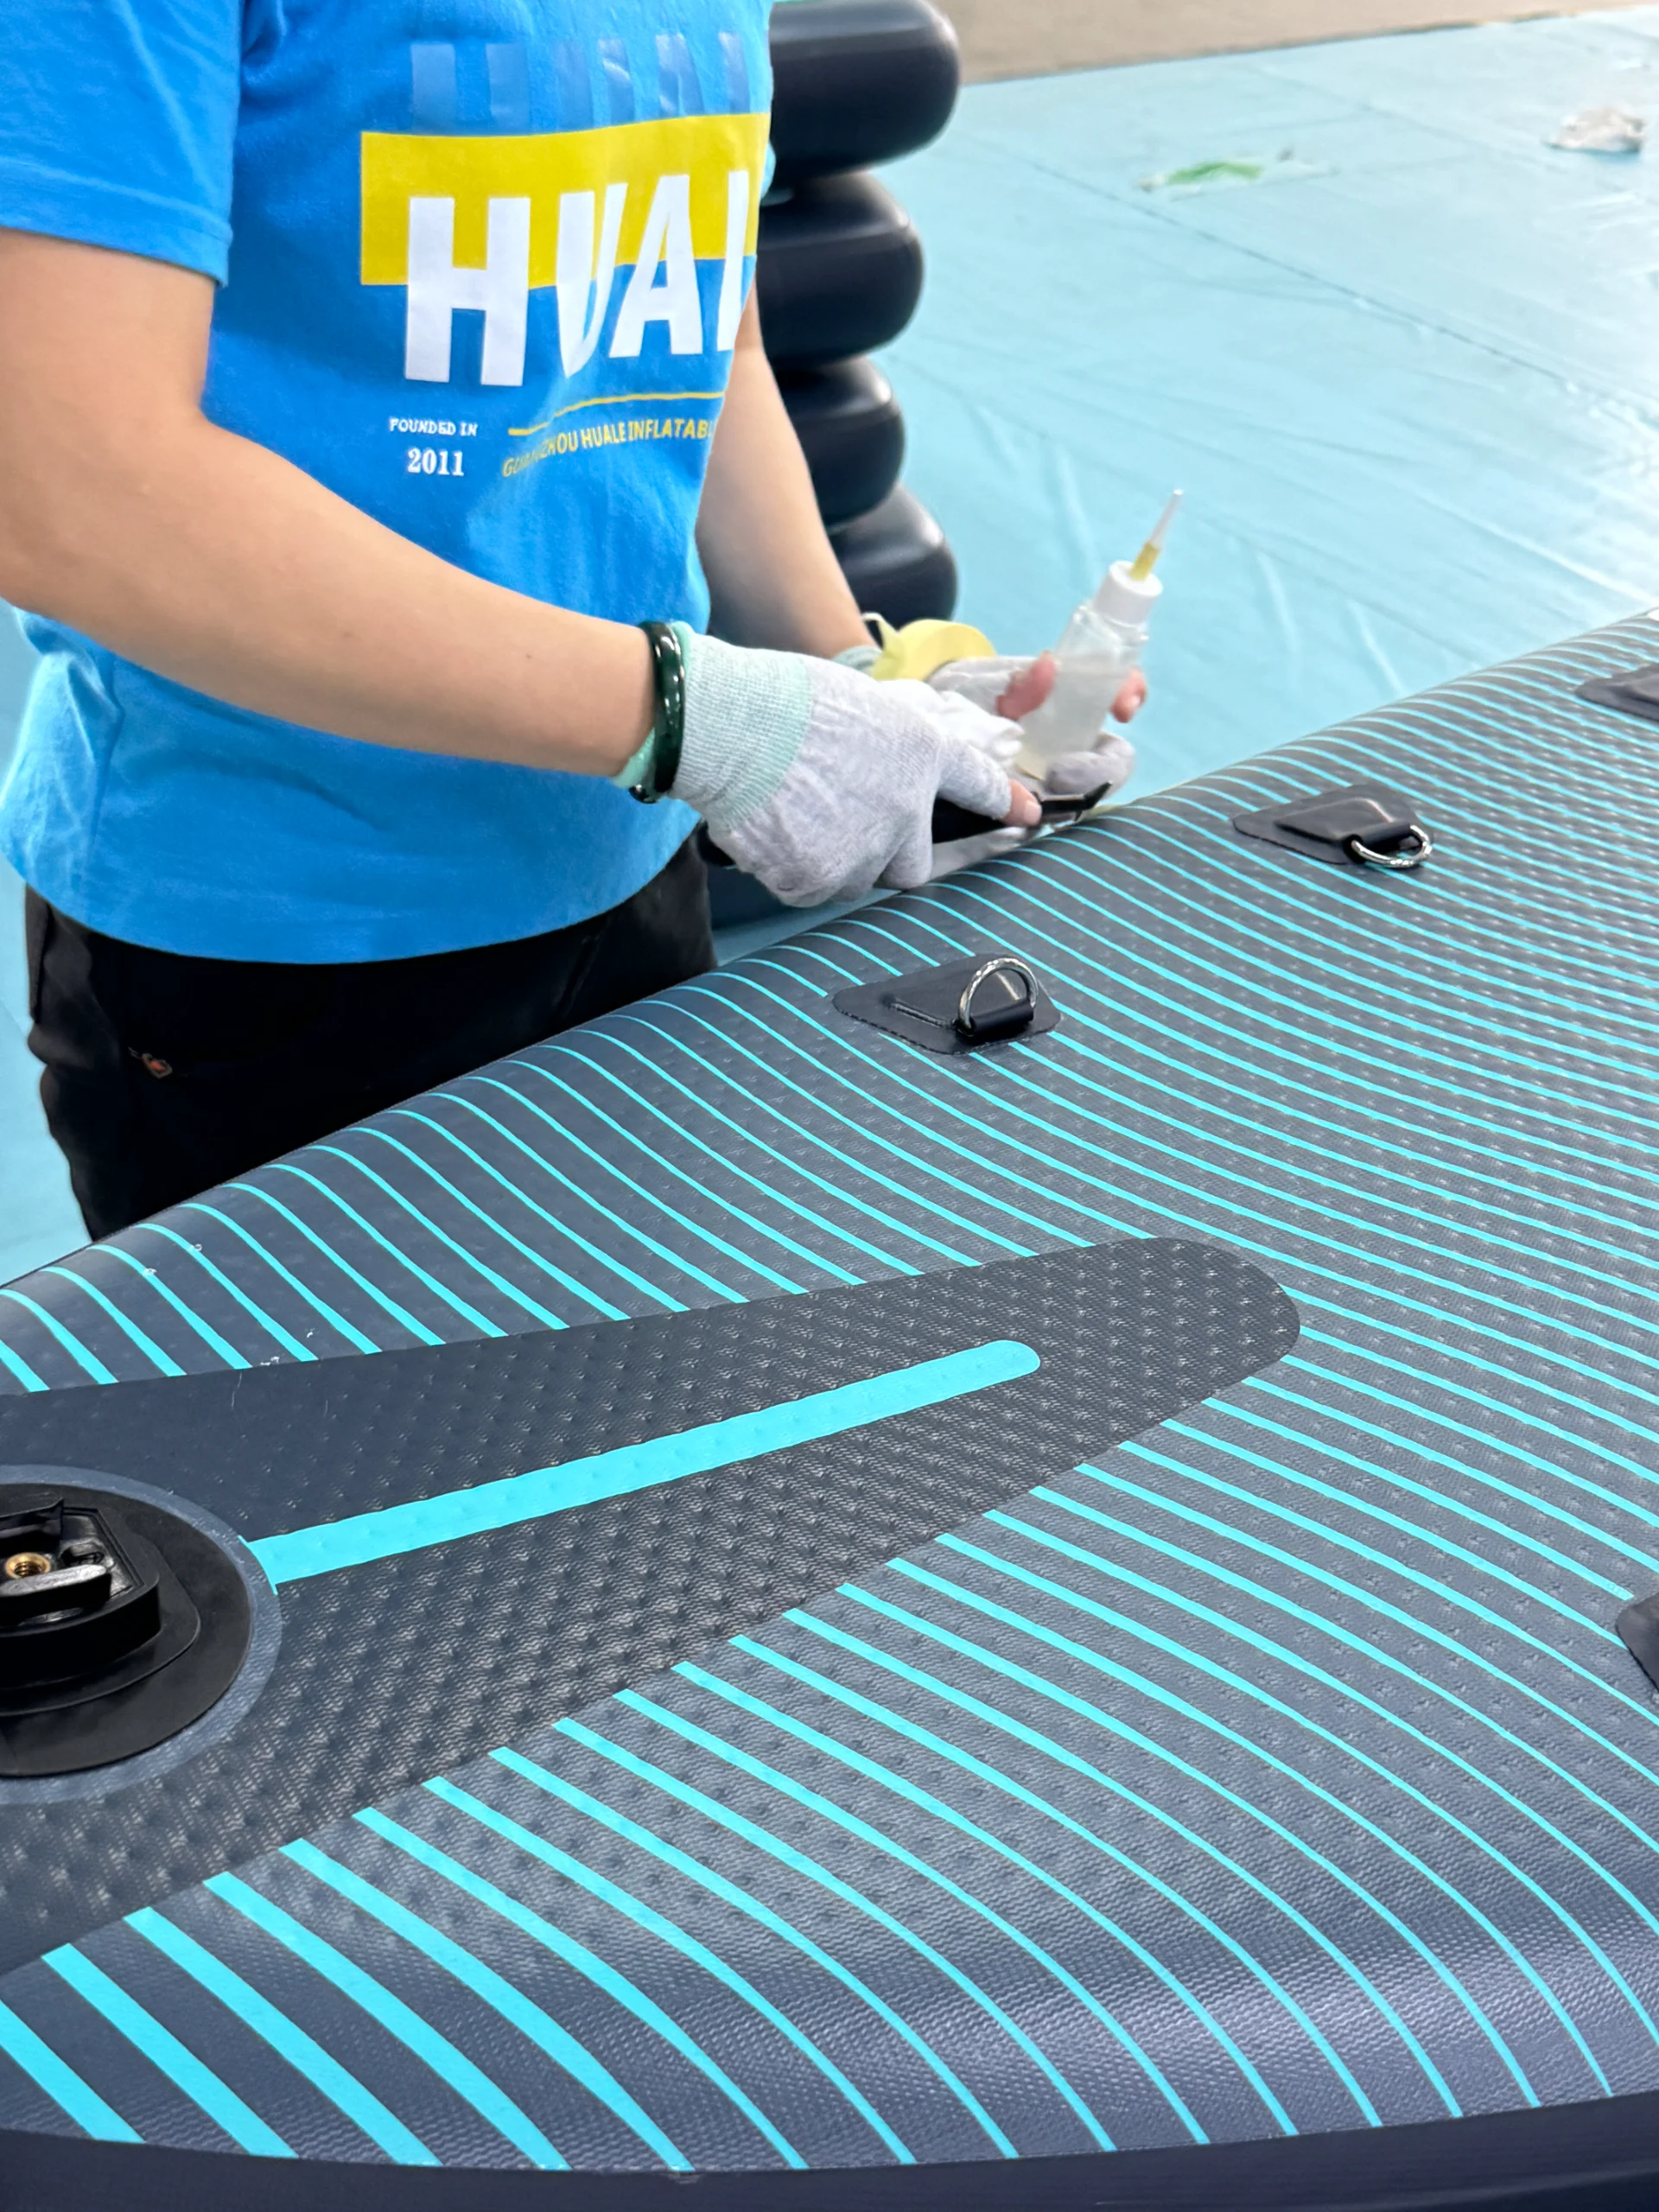
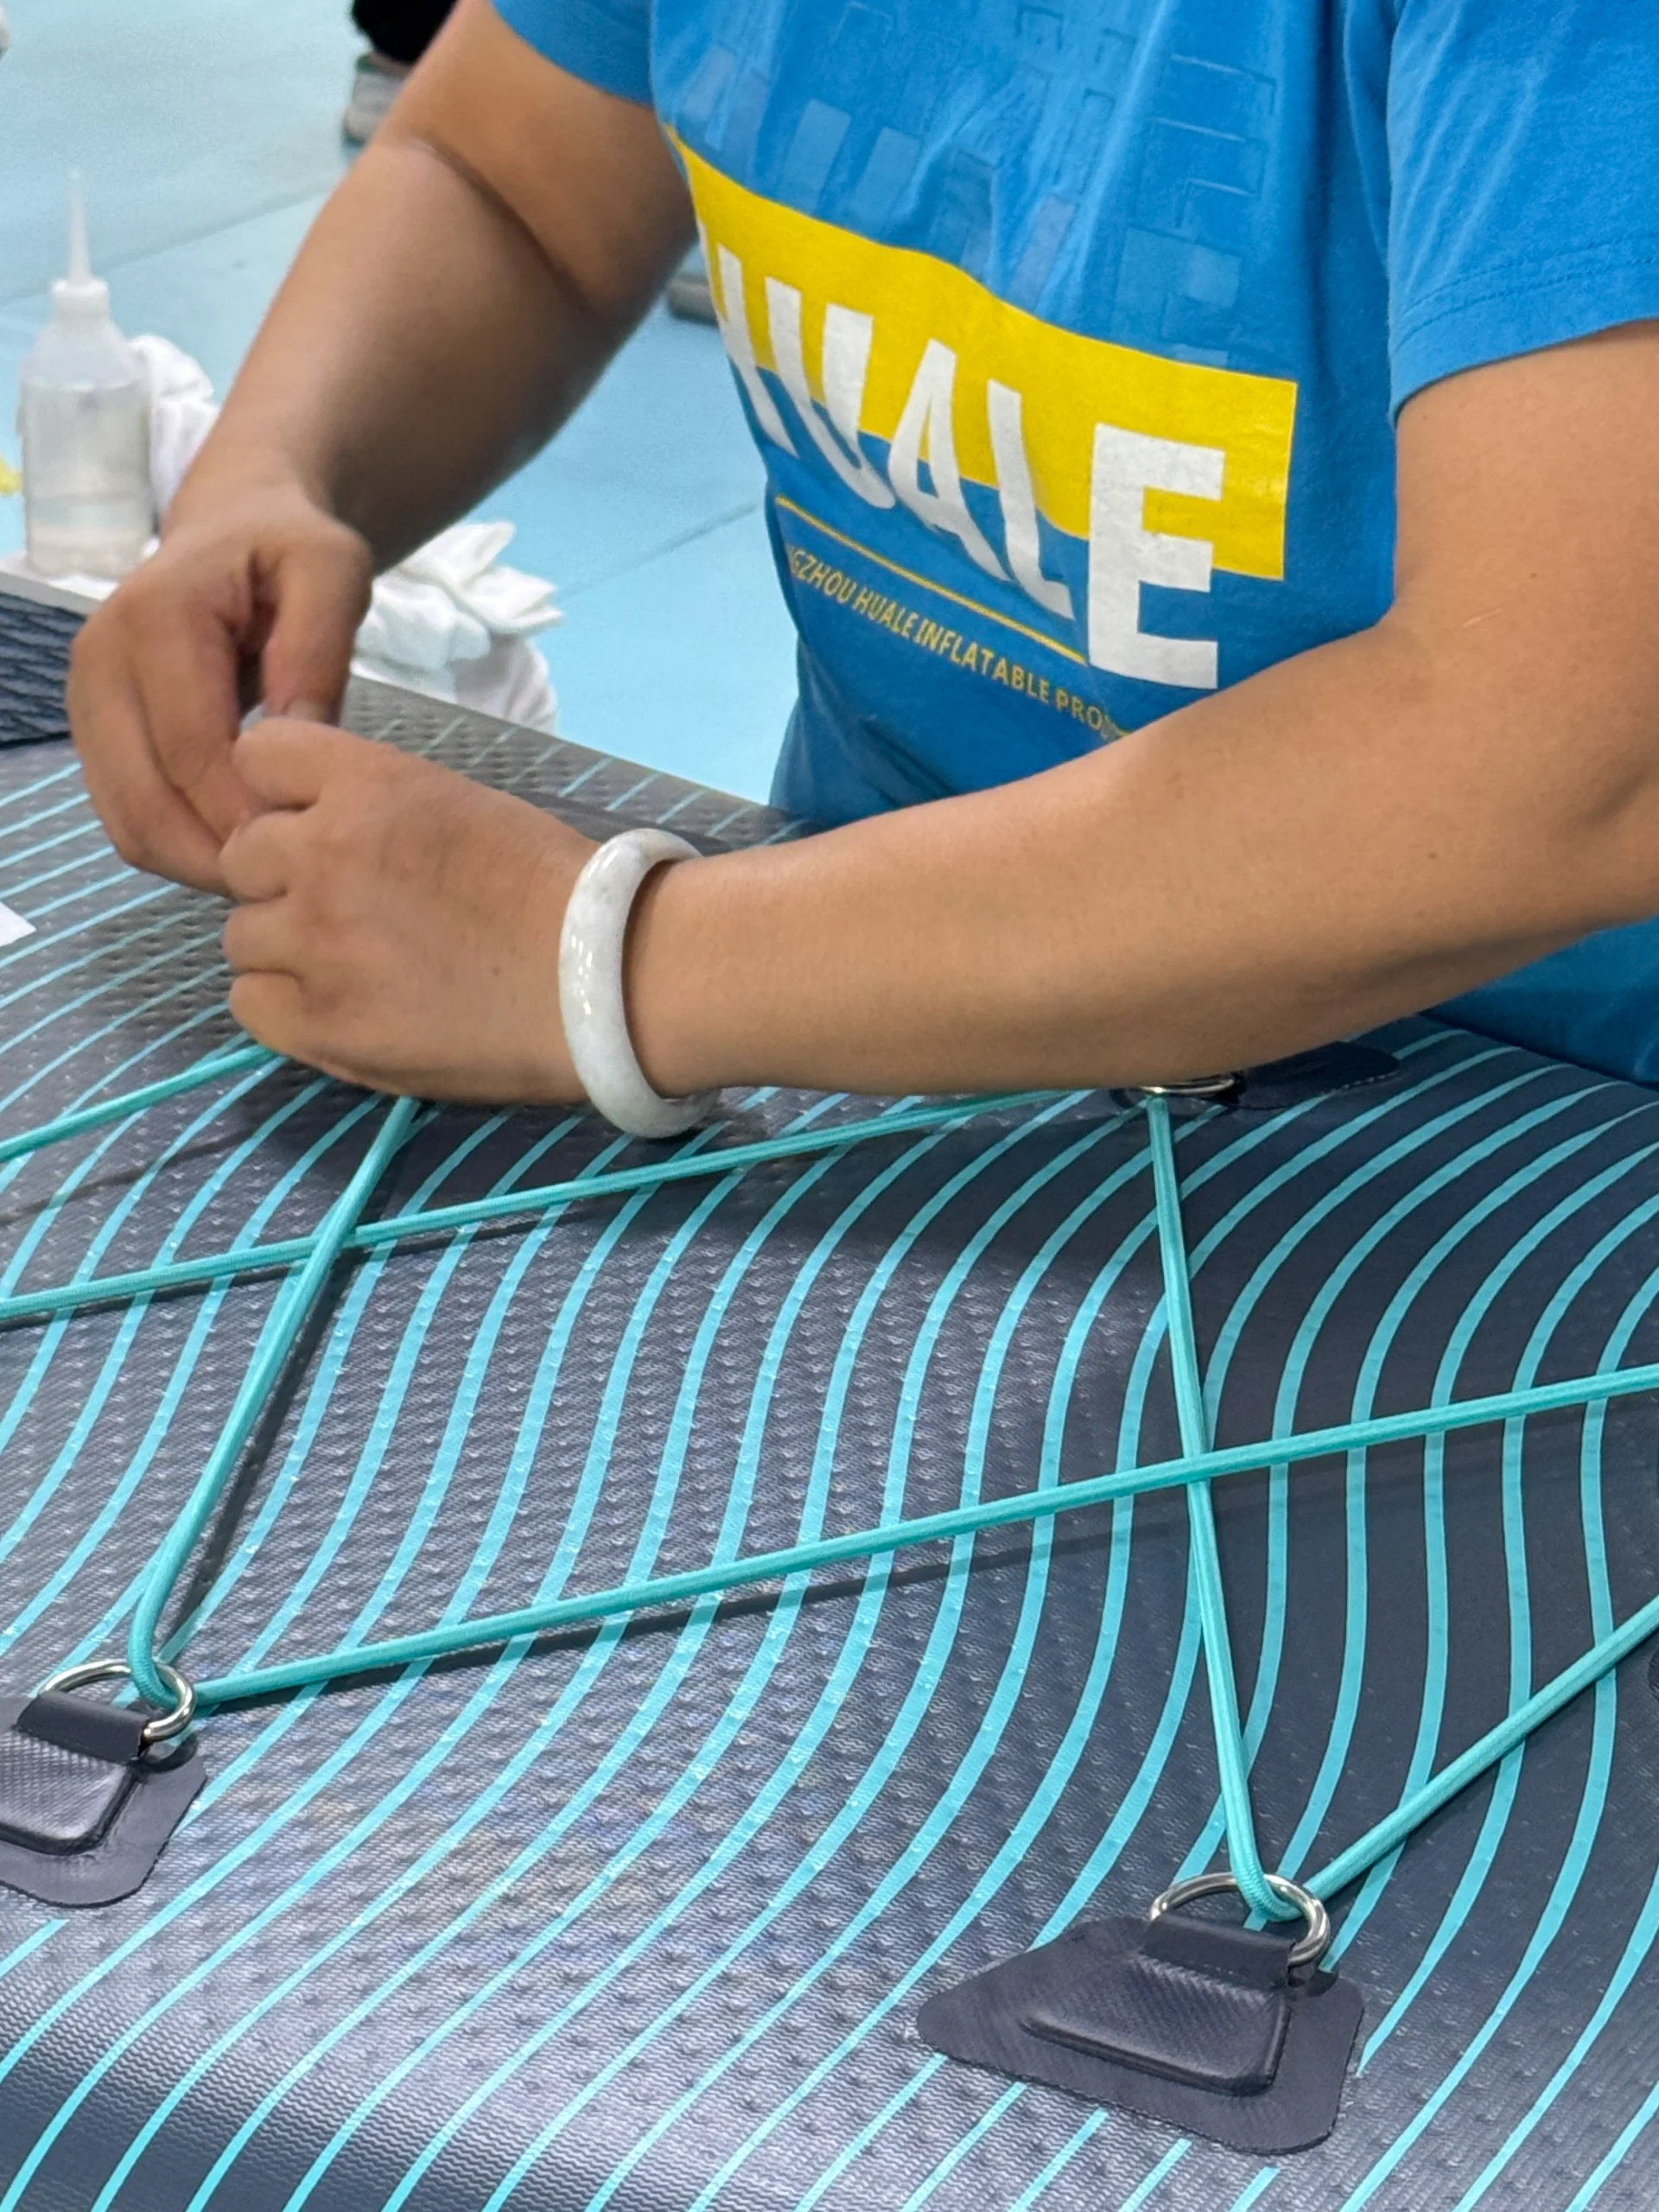
Ensuite, on installe le boîtier d'aileron, les anneaux en D et les sandows. Je répète sans cesse à mon équipe que le boîtier d'aileron est le point d'ancrage de la planche.
Si l'angle n'est pas parfaitement droit (90 degrés par rapport à l'arrière), la planche se déplacera de façon vrillée dans l'eau, ce qui sera gênant pour le rider. Avant que la colle ne sèche, nous utilisons des repères laser pour garantir une symétrie parfaite.
Le « test de torture » (contrôle qualité)
On pourrait croire que la procédure est terminée une fois la carte posée. Le plus difficile, c'est de commencer.
Chaque planche Huale est gonflée à sa pression maximale (PSI) puis placée dans une chambre à température contrôlée pendant 72 heures. C'est un point non négociable. Nous ne nous contentons pas de détecter les fuites importantes ; nous mesurons également les moindres baisses de pression.
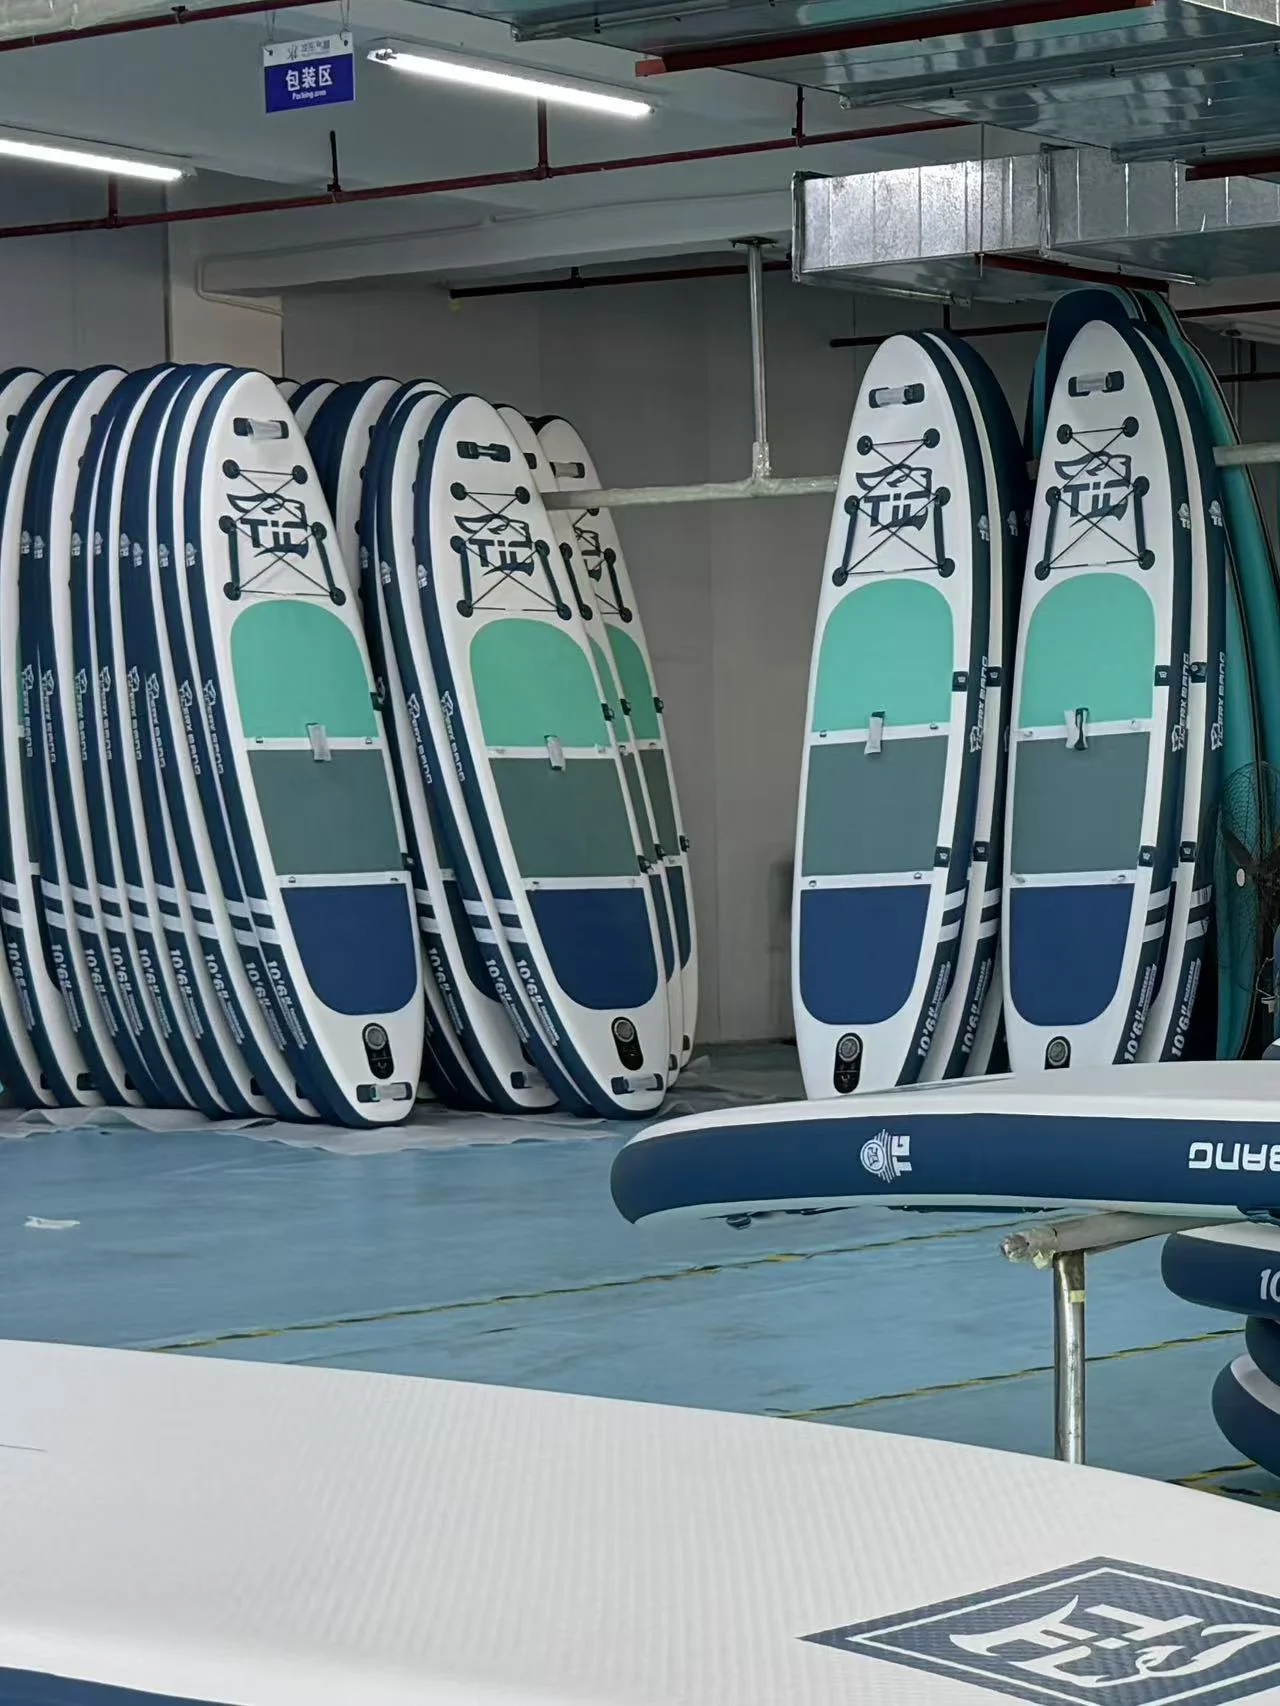
Une carte est considérée comme défectueuse si sa pression chute de plus de 0.5 PSI en trois jours. Nous effectuons également un test de résistance sur des échantillons aléatoires de chaque lot, en les soumettant à une pression extrême jusqu'à rupture, afin de vérifier que nos marges de sécurité sont adéquates. (À noter : une carte conçue pour supporter une pression de 15 PSI peut généralement supporter plus de 25 PSI avant de se rompre.)
Conclusion : Pourquoi ce processus est important
Vous n'avez pas à vous soucier de la mécanique sous vos pieds lorsque vous êtes en mer, à cinq kilomètres des côtes. Vous pouvez lui faire confiance.
On constate qu'une planche gonflable de haute qualité est bien plus qu'un simple assemblage de PVC et d'air. Nos procédés de fabrication rigoureux, comme la découpe CNC et le test de gonflage de 72 heures, témoignent de notre savoir-faire. Elle est le fruit d'une ingénierie de pointe, d'une persévérance sans faille et d'une quête permanente de l'excellence.