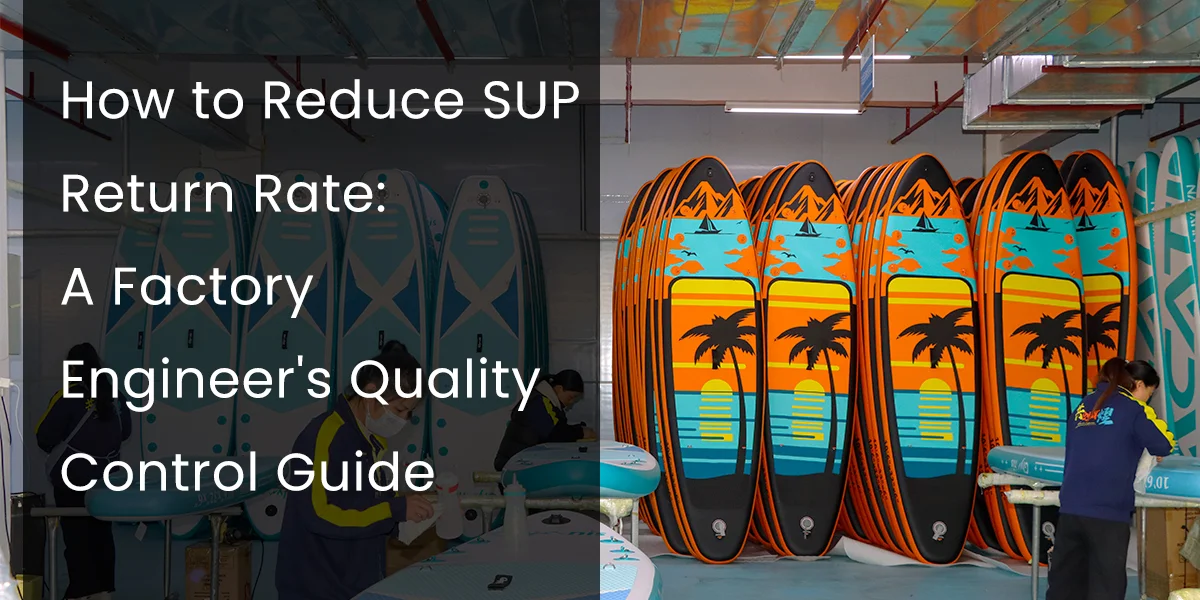
Dacă rata de returnare a produselor SUP este peste 3%, problema este aproape întotdeauna producția - nu marketingul, nu prețul și nu demografia clienților. Am văzut proprietari de mărci care au petrecut luni întregi modificându-și anunțurile de pe Amazon, în timp ce defectul real se află într-un protocol de sudură la care fabrica lor a făcut mici compromisuri încă din prima zi.
Sunt Charlie, designer industrial senior la Huale Inflatables. În cei 15 ani de când construiesc plăci gonflabile de stand-up paddle pentru branduri din întreaga lume, în fabrica noastră de plăci de paddle , aceleași patru defecțiuni de fabricație apar în mod repetat în datele de returnare. Acest ghid vă arată cum să identificați care dintre ele vă afectează brandul și exact ce să cereți fabricii pentru a remedia problema.
De ce rata de returnare este o problemă de producție, nu o problemă de marketing
Majoritatea retururilor de SUP se încadrează într-una din două categorii: placa se defectează structural în primele 1-3 utilizări sau ajunge cu un defect cosmetic suficient de semnificativ încât clientul nu îl va accepta. Ambele categorii pot fi prevenite la nivel de fabrică. Niciuna nu este remediată printr-o descriere mai bună a produsului.
Provocarea pentru proprietarii de mărci este că raportul de control al calității al fabricii lor spune „a trecut” - și nu aveți cum să contestați acest lucru fără a ști cum arată un standard de control al calității real. O inspecție cosmetică fără testare sub presiune nu este un control al calității. Este o pistă documentară care protejează fabrica, nu marca.
Cele patru eșecuri de fabricație din spatele majorității retururilor SUP
1. Ruperea îmbinării: cel mai frecvent defect structural
Cea mai frecventă reclamație legată de returnare este o placă care nu reține aerul după 1-3 sesiuni. În 80% din cazuri, punctul de defectare este o îmbinare sudată, nu materialul PVC în sine. Cauza este aproape întotdeauna îmbinările lipite manual sau îmbinările insuficient sudate de pe șinele structurale.
Cusăturile lipite manual folosesc adeziv PVC care se degradează în urma ciclurilor repetate de umflare, expunerii la UV și contactului cu apa. La Huale, folosim sudură de înaltă frecvență pe toate cusăturile portante. Straturile de PVC se contopesc la nivel molecular - punctul de sudură este mai puternic decât materialul înconjurător. Întrebați fabrica dacă cusăturile principale ale șinei sunt sudate la mașină sau lipite manual. Dacă ezită, aveți răspunsul.
Ce să cereți de la fabrica dumneavoastră:
- Sudare mecanică de înaltă frecvență pe toate îmbinările structurale — fără îmbinări de șină lipite manual
- Documentația testului de rezistență a sudurii — forța de tracțiune pe cm liniar pe mostrele de îmbinare
- Test de retenție a presiunii de 48 de ore pe fiecare unitate înainte de ambalare
2. Reducerea specificațiilor materialelor: Reducerea invizibilă a costurilor
Când schimbi fabrica sau îți majorezi prețul fabricii actuale, primul lucru care scade discret este grosimea PVC-ului. O placă cu o grosime specificată de 1.2 mm din material dublu este înlocuită cu un material cu un singur strat de 0.9 mm. Placa arată identic în fotografii. Pe teren dă greș.
PVC-ul cu un singur strat nu are barieră termică și se deformează sub presiune susținută. În condiții de apă caldă, pereții plăcii se înmoaie și se curbează spre exterior. Clienții descriu acest lucru ca fiind o „moale” a plăcii în timpul unei sesiuni - și o returnează. Soluția este simplă: scrieți specificațiile materialului în mod explicit în comanda de achiziție.
Specificații minime de materiale pentru un SUP gonflabil de calitate comercială:
- Material de pereteMaterial textil cu perete dublu (DWF) de minimum 1.2 mm
- Miez cu cusătură drop-stitchFir de poliester de înaltă densitate, minimum 20 de fire pe cm²
- Evaluat PSIMinim 15 PSI pentru o punte rigidă, pregătită pentru performanță
- Acoperire UVNecesar pe stratul exterior din PVC pentru plăcile vândute în piețele cu soare puternic
3. Defecțiuni ale supapelor și orificiilor
O supapă cu scurgeri este a doua cea mai frecventă cauză a returului după ruperea cusăturii și este cea mai ușor de reparat. Fabricile economice folosesc supape din plastic de calitate inferioară, de tip Halkey-Roberts, care dezvoltă micro-fisuri după 30-50 de cicluri de umflare. Repararea costă mai puțin de 2 dolari per placă în etapa de fabricație și elimină o întreagă categorie de retururi.
Ce trebuie să specificați în lista de verificare a calității:
- Corp de valvă din oțel inoxidabil sau PVC ranforsat — fără componente din plastic fragile
- Test de cuplu al supapelor: fiecare supapă este strânsă conform specificațiilor și testată individual înainte de umflarea plăcii
- Verificarea supapei post-umflare: test cu apă cu săpun pe fiecare supapă după un test de presiune de 48 de ore
4. Ambalaj și daune în timpul transportului
O placă care trece controlul calității din fabrică și ajunge deteriorată reprezintă o problemă logistică, dar cauza principală este de obicei specificațiile de ambalare inadecvate. SUP-urile gonflabile expediate în saci subțiri de polietilenă, fără întăriri interne, sunt perforate de încărcătura adiacentă sau comprimate de manipularea cu motostivuitorul. Clientul primește un produs deteriorat și dă vina pe marcă.
Standard minim de ambalare:
- Carton ondulat cu pereți dubli, cu o construcție de minimum 5 straturi
- Protecție internă din spumă pentru colțuri în locațiile valvei și ale cutiei aripioarelor
- Carton laminat prin compresie în interiorul unei pungi interioare sigilate înainte de ambalarea în carton
- Certificare de testare la cădere pe specificațiile cutiei dacă se vinde prin Amazon FBA
Cum să scrii o specificație QC pe care fabrica ta o va respecta de fapt
Instrucțiunile vagi de control al calității produc rezultate vagi. „Calitate bună” nu este o specificație. Iată un șablon de listă de verificare a calității pe care îl puteți trimite direct fabricii dvs. — scris în limba pe care o înțeleg producătorii.
| Verificare QC | Standard | Metodă |
|---|---|---|
| Grosimea peretelui PVC | Minim 1.2 mm (DWF) | Măsurare micrometrică pe 3 secțiuni de perete per placă |
| Integritatea sudurii cusăturii | Fără delaminare sub o forță de tracțiune de 20 kg | Test de tracțiune manuală pe mostre de îmbinare a șinei |
| Reținerea presiunii | Zero scădere a tensiunii PSI pe parcursul a 48 de ore | Umflare, logaritm PSI la 0h și 48h |
| Funcția supapei | Fără pierderi de aer la scaunul supapei | Test cu apă cu săpun după umflare |
| Aliniere imprimare | Toleranță de ±5 mm centrată pe logo | Inspecție vizuală în raport cu eșantionul aprobat |
| Aderență a plăcuței de tracțiune EVA | Nu se ridică la margini sau colțuri | Test manual de dezlipire pe 100% din unități |
| Completitudinea accesoriilor | Conform listei de ambalaj — pompă, vâsle, lesă, aripă de aripă, geantă | Verificare numărătoare înainte de sigilarea cutiei |
Trimiteți această listă de verificare la fabrica dumneavoastră înainte de începerea producției și rugați-i să confirme fiecare element în scris. O fabrică care refuză testul de retenție a presiunii sau verificarea grosimii materialului vă spune ceva important despre modul în care funcționează în prezent. Dacă sunteți în căutarea unei fabrici de plăci de paddle care îndeplinește aceste standarde în mod implicit, acesta este motivul pentru care ne-am construit protocolul de control al calității.
Cum arată de fapt un test de presiune de 48 de ore
Testul de presiune de 48 de ore este cel mai eficient criteriu de verificare a calității pentru producția de SUP-uri gonflabile. Acesta identifică defecțiunile cusăturilor, defectele valvelor și micro-perforările materialului, pe care o inspecție vizuală de 10 minute nu le va găsi niciodată. Cu toate acestea, majoritatea fabricilor cu buget redus îl omit complet, deoarece ocupă spațiul de lucru și încetinește producția.
La Huale, fiecare placă - mostră sau vrac - este umflată la presiunea nominală în PSI și lăsată să stea timp de minimum 48 de ore. Înregistrăm citirea PSI la început și la sfârșit. Orice placă care scade chiar și o fracțiune de PSI ajunge la grămada de fier vechi, nu într-un carton de transport. Respingem 3-5% din unități în această etapă la fiecare ciclu de producție. Acesta este costul unei rate de returnare care rămâne sub 1%.
Dacă fabrica dumneavoastră nu vă poate arăta un jurnal de testare a presiunii pentru ultima producție, înseamnă că nu efectuează un test de 48 de ore. Solicitați-l în mod specific - nu un raport general de control al calității, ci jurnalele individuale de presiune ale plăcii.
Costul unei rate de rentabilitate ridicate vs. costul unei producție mai bune
Majoritatea proprietarilor de mărci se concentrează pe prețul unitar atunci când evaluează furnizorii. Calculul corect include costul integral al unei returnări: logistica inversă, procesarea rambursărilor, taxele de restocare Amazon, daunele provocate de recenzii și costul unității de înlocuire, dacă oferiți una. O singură returnare Amazon pentru un SUP de 250 USD costă de obicei 60-90 USD în costuri directe înainte de a lua în considerare impactul clasamentului.
Modernizarea procesului de fabricație care previne această rentabilitate — trecerea de la material compozit cu un singur strat la cel cu perete dublu , adăugarea unui test de presiune de 48 de ore, modernizarea specificațiilor valvei — adaugă între 8 și 15 dolari pe unitate la nivel de fabrică. Calculele sunt simple. Problema este că majoritatea proprietarilor de mărci compară prețurile unitare, nu costul total de livrare, inclusiv retururile.
Întrebări frecvente despre reducerea ratelor de returnare a SUP-urilor
Care este o rată de returnare acceptabilă pentru plăcile gonflabile cu paddle?
Pentru un SUP gonflabil bine fabricat, vândut prin Amazon sau DTC, o rată de returnare sub 2% este realizabilă și ar trebui să fie punctul de referință. Ratele peste 5% indică aproape întotdeauna un defect de fabricație recurent - defecțiune a cusăturii, probleme ale valvei sau degradarea materialului - care trebuie diagnosticat și remediat la nivel de fabrică, nu gestionat printr-un serviciu clienți mai bun.
Cum aflu ce parte a plăcii mele cauzează returnări?
Verificați ultimele 20-30 de coduri de motiv pentru returnare și căutați tipare. Dacă 60% menționează „nu reține aerul”, problema este legată de cusături sau valve. Dacă retururile cresc brusc după primul sezon de vară, este probabilă degradarea UV a stratului de acoperire din PVC. Dacă observați deteriorări la sosire, problema este ambalajul. Fiecare tipar de defecțiune indică o remediere specifică la nivel de fabrică. Dacă motivele returnării sunt vagi, adăugați un sondaj post-returnare în care să cereți clienților să descrie exact ce a defectat.
Pot impune un standard de control al calității (QC) fabricii mele existente?
Da, dar trebuie să scrieți acest lucru în comanda de achiziție ca o condiție contractuală, nu o solicitare verbală. Trimiteți fabricii o listă de verificare a calității (QC) scrisă și rugați-i să confirme acceptarea înainte de a plasa comanda. Pentru conturile cu volum mare, vă recomandăm o inspecție pre-expediere de către o terță parte în primele 2-3 cicluri de producție cu un nou standard QC - aceasta semnalează fabricii că veți verifica conformitatea, nu doar că veți accepta rezultatele raportate de aceasta.
Cât costă să actualizez specificațiile materiale ale plăcii mele?
Modernizarea de la PVC cu un singur strat de 0.9 mm la material textil cu perete dublu de 1.2 mm adaugă de obicei 6-12 dolari pe unitate, în funcție de dimensiunea plăcii. Adăugarea unui protocol de testare a presiunii de 48 de ore adaugă un cost direct minim, dar necesită capacitatea fabricii. Modernizarea specificațiilor valvei de la plastic ieftin la PVC ranforsat sau oțel inoxidabil adaugă 1-3 dolari pe unitate. În total, o modernizare completă a materialului și a controlului calității rareori depășește 15-20 dolari pe placă - o fracțiune din costul unei singure returnări.
Ar trebui să schimb fabrica pentru a-mi stabili rata de returnare?
Nu imediat. Schimbarea fabricilor fără o specificație scrisă a materialelor și o listă de verificare a calității transferă problema noului furnizor în decurs de una sau două runde de producție. Înainte de schimbare, definiți exact ce a defectat la fabrica actuală, scrieți o cerință specifică de remediere și dați-le o rundă de producție pentru a demonstra conformitatea cu inspecția terță parte. Dacă nu pot îndeplini standardul după aceea, aveți o specificație documentată de predat unei noi fabrici - aceasta fiind singura modalitate de a vă asigura că noul furnizor se descurcă mai bine.
Sunteți gata să vă stabiliți rata de returnare la nivel de producție?
Trimiteți-ne detaliile motivului actual al returnării și specificațiile plăcii existente. Vom identifica cea mai probabilă cauză de fabricație în termen de 24 de ore și vă vom oferi o comparație directă între specificațiile actuale și ceea ce oferă standardul nostru de producție.
Îi sprijinim pe proprietarii de mărci în schimbarea furnizorilor cu documentație completă cu specificații, producție de mostre și un raport de testare a presiunii de 48 de ore pentru fiecare unitate. MOQ începe de la 1 bucată pentru eșantionare - nu există niciun motiv să vă angajați la vrac înainte de a fi verificat singur diferența de calitate. Vizitați pagina noastră cu fabrica de paddle board-uri pentru a vedea capacitatea noastră completă de producție.