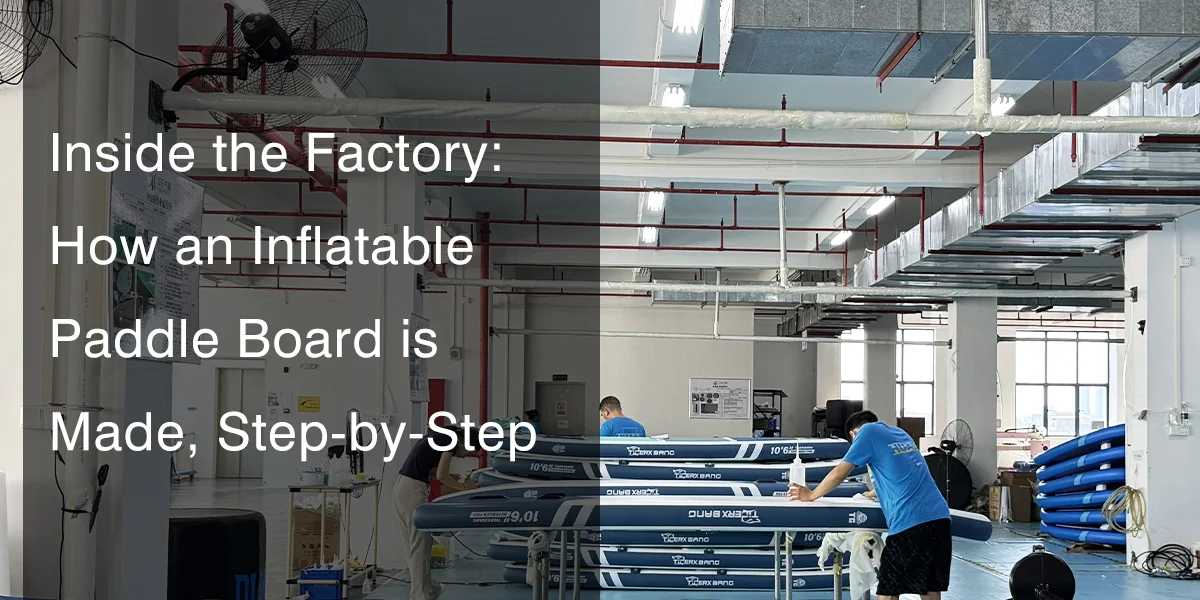
Primul lucru care te-ar lovi dacă ai păși astăzi pe podeaua noastră de producție nu ar fi plăcile de surf strălucitoare; ci mirosul de PVC și zumzetul repetitiv al frezelor CNC.
În ultimii cincisprezece ani, am văzut procesul de creare plăci gonflabile cu paddle (iSUP-uri) schimbarea de la o muncă manuală dezordonată și plină de lipici la o simfonie de înaltă tehnologie a ingineriei și automatizării.
Mulți oameni cred că aceste plăci sunt pur și simplu „ștanțate” ca niște jucării de plastic, dar nu este așa.
Pentru a realiza o placă care poate susține o presiune de 15 PSI fără a se rupe, ai nevoie atât de o precizie chirurgicală, cât și de o rezistență extraordinară.
Haideți să aruncăm o privire în culise la modul în care materiile prime sunt transformate în echipamentul în care aveți încredere că sunteți pregătiți pentru aventură.
Începe cu „inima” (pregătirea cusăturii Drop Stitch)
O placă este doar o rolă mare și grea de pânză Drop Stitch până când este modelată.
Acest plastic nu este ca cel pe care îl vezi de obicei la plutitoarele de piscină. Există două straturi de PVC de calitate militară, care sunt ținute împreună de zeci de mii de fire de poliester.
Când am început în acest domeniu, trebuia să verificăm manual aceste role pentru a depista fire rupte, ceea ce era un proces lung și plictisitor.
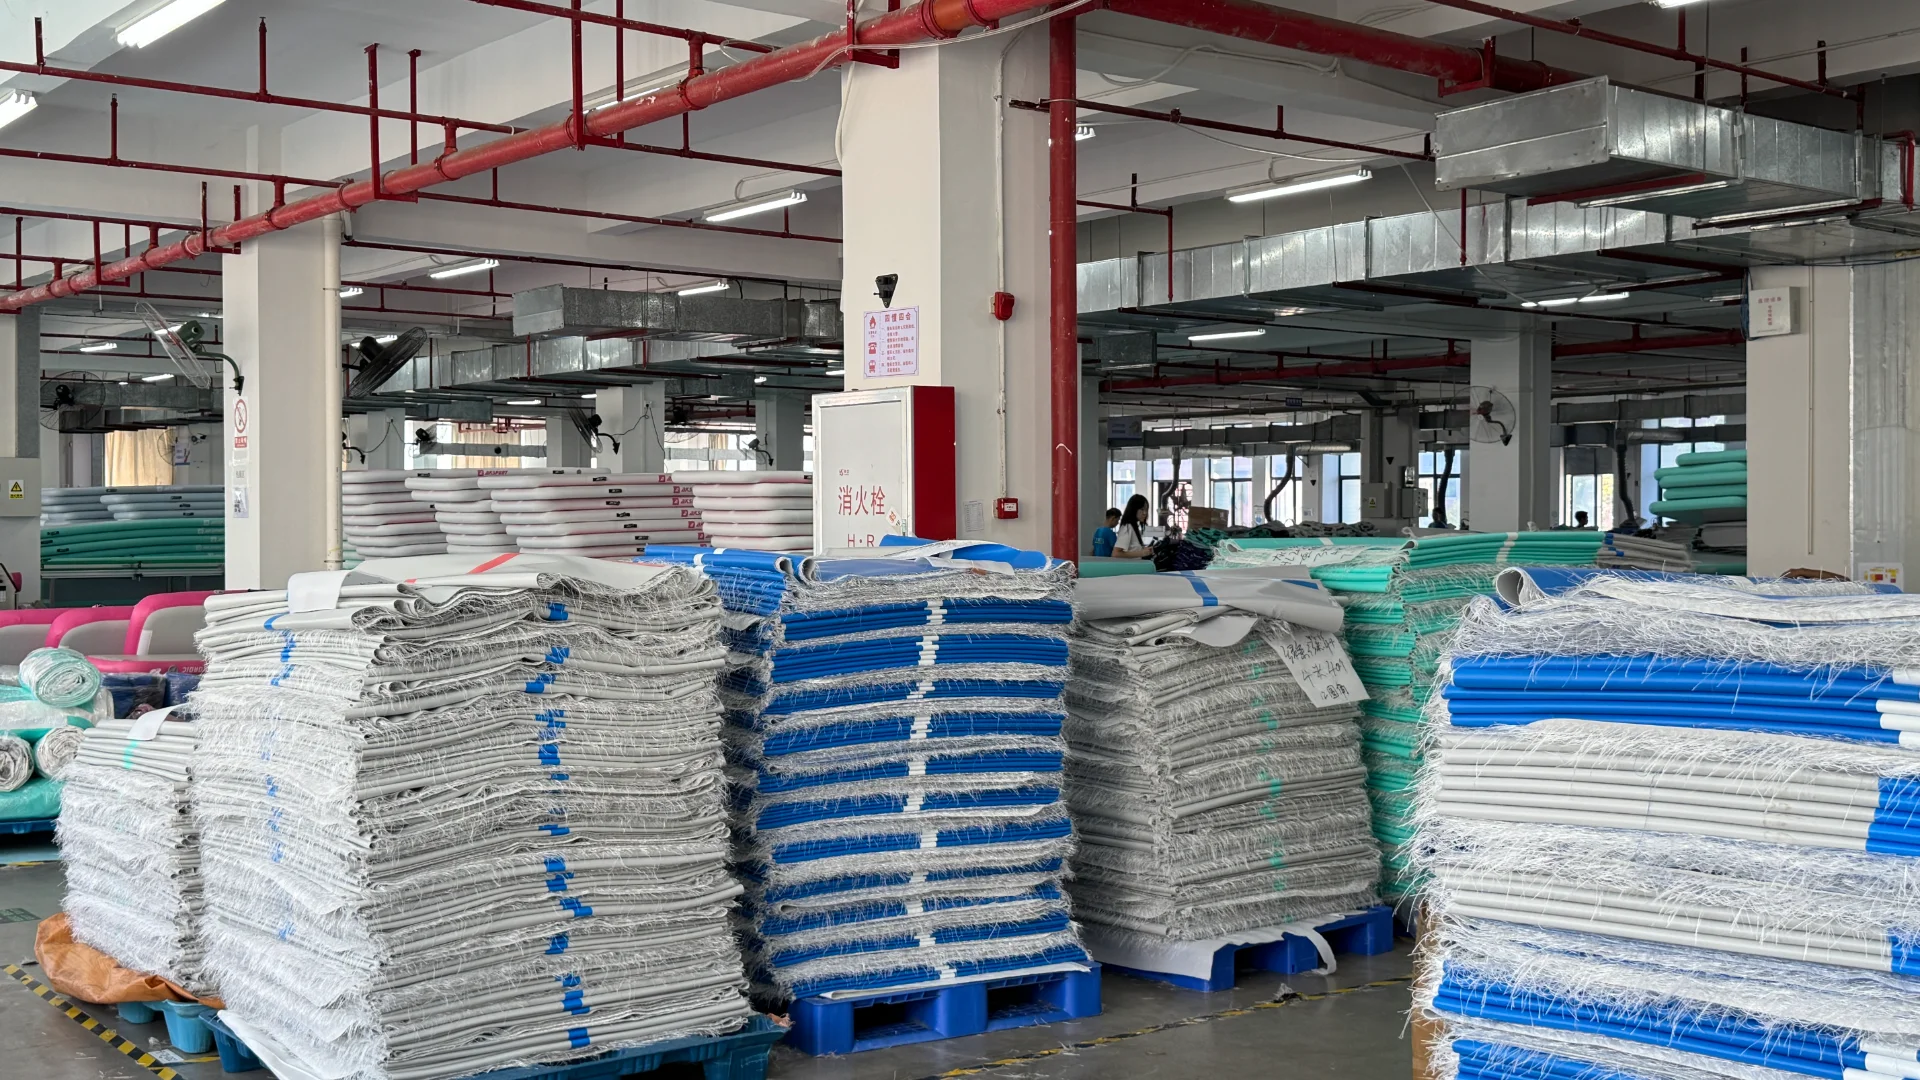
Astăzi, derulăm materialul pe mese mari pentru examinare, unde senzori automați verifică dacă densitatea este aceeași pe toată suprafața.
Nu căutăm doar găuri; căutăm lucruri care sunt la fel. Când este umflată, placa se va răsuci dacă firele din vârf sunt mai groase decât cele din coadă. Sala de tăiere primește doar role care trec acest „test de planeitate” strict.
Tăierea: Unde precizia întâlnește designul
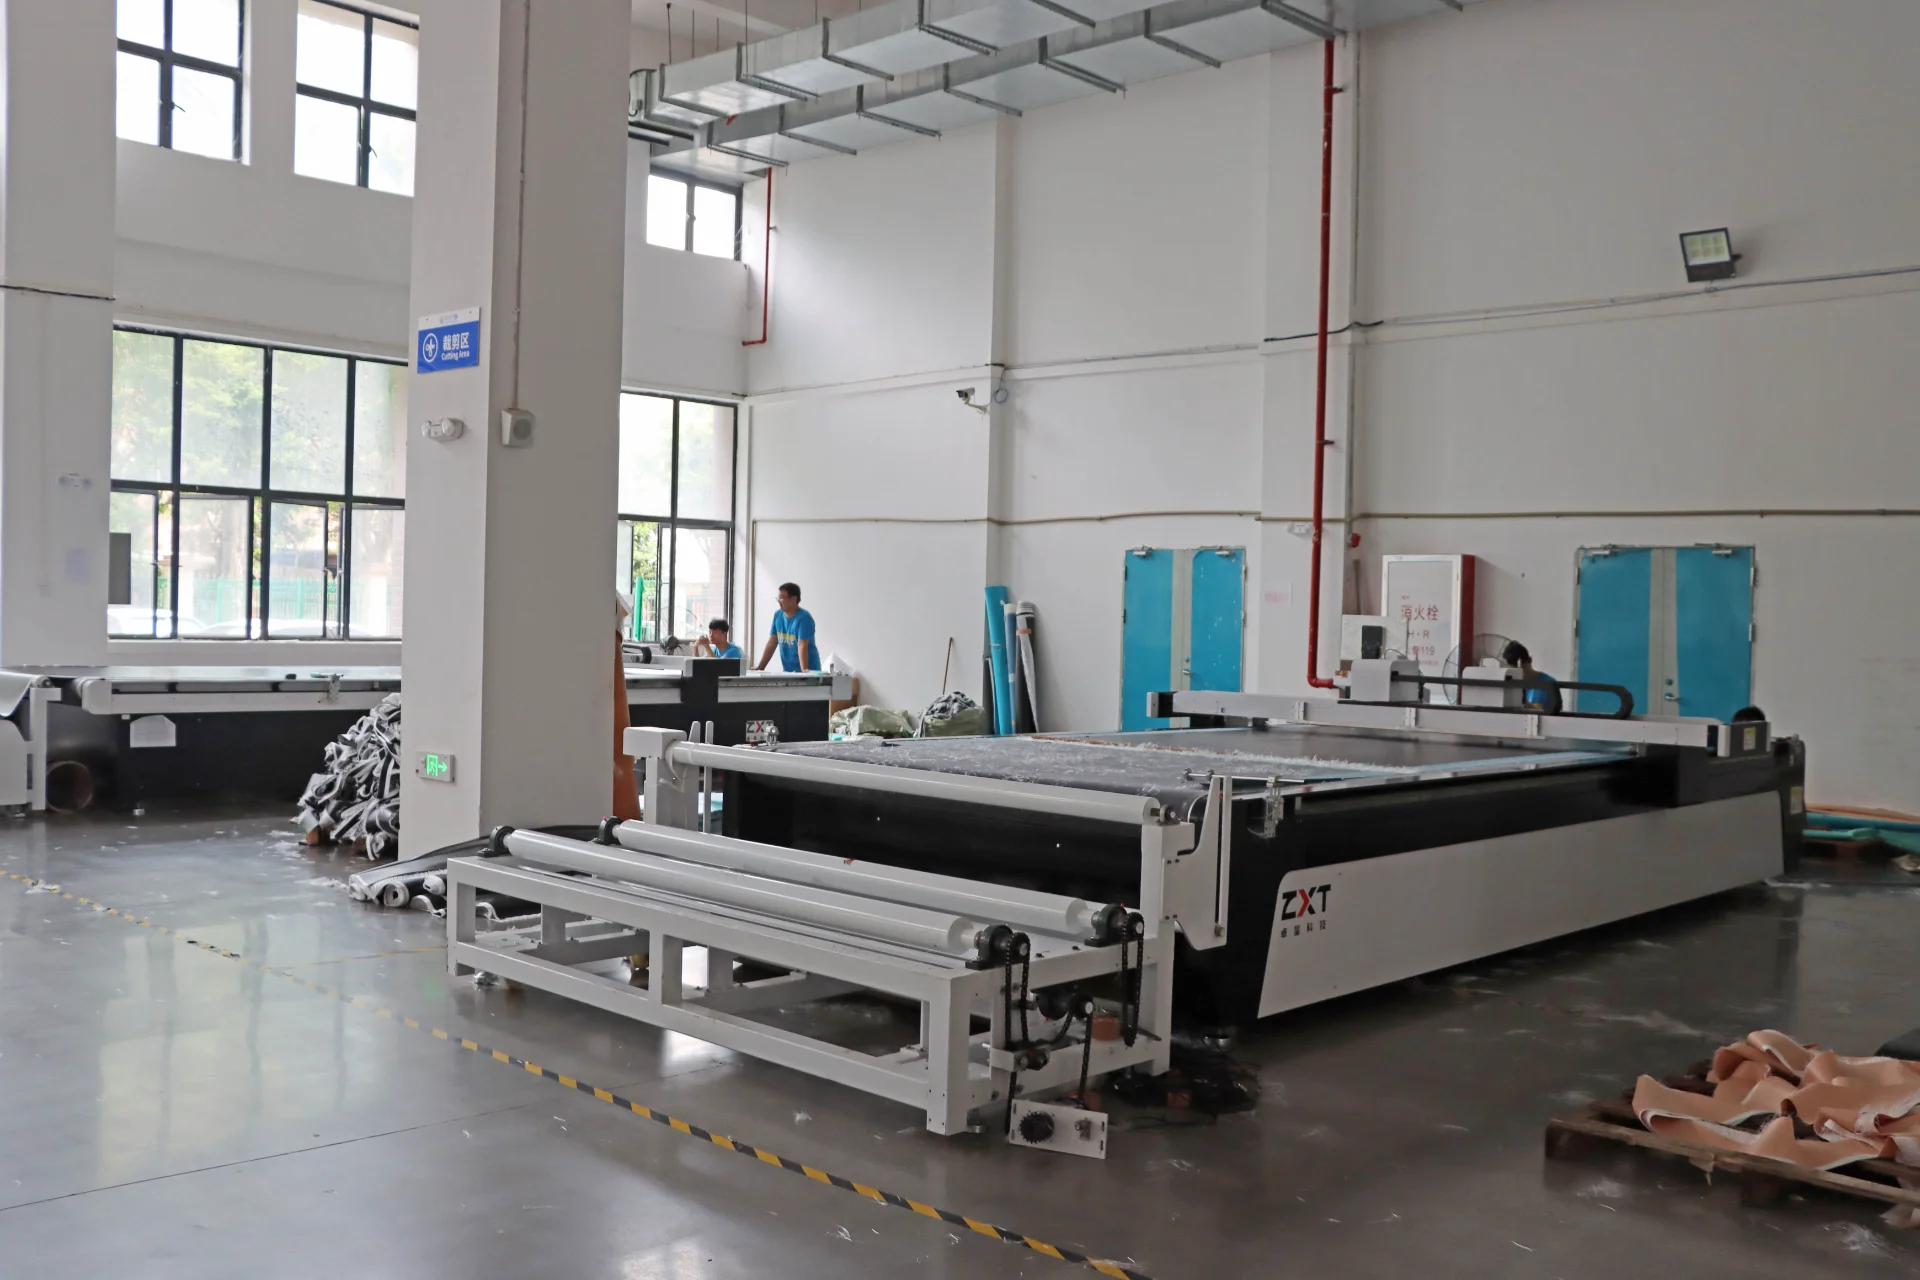
Odată ce materialul este acceptat, acesta merge la masa de tăiere care funcționează singură.
În trecut, am folosit șabloane manuale și lame de ras, ceea ce a cauzat, în mod firesc, unele diferențe la nivelul balansierului și al conturului.
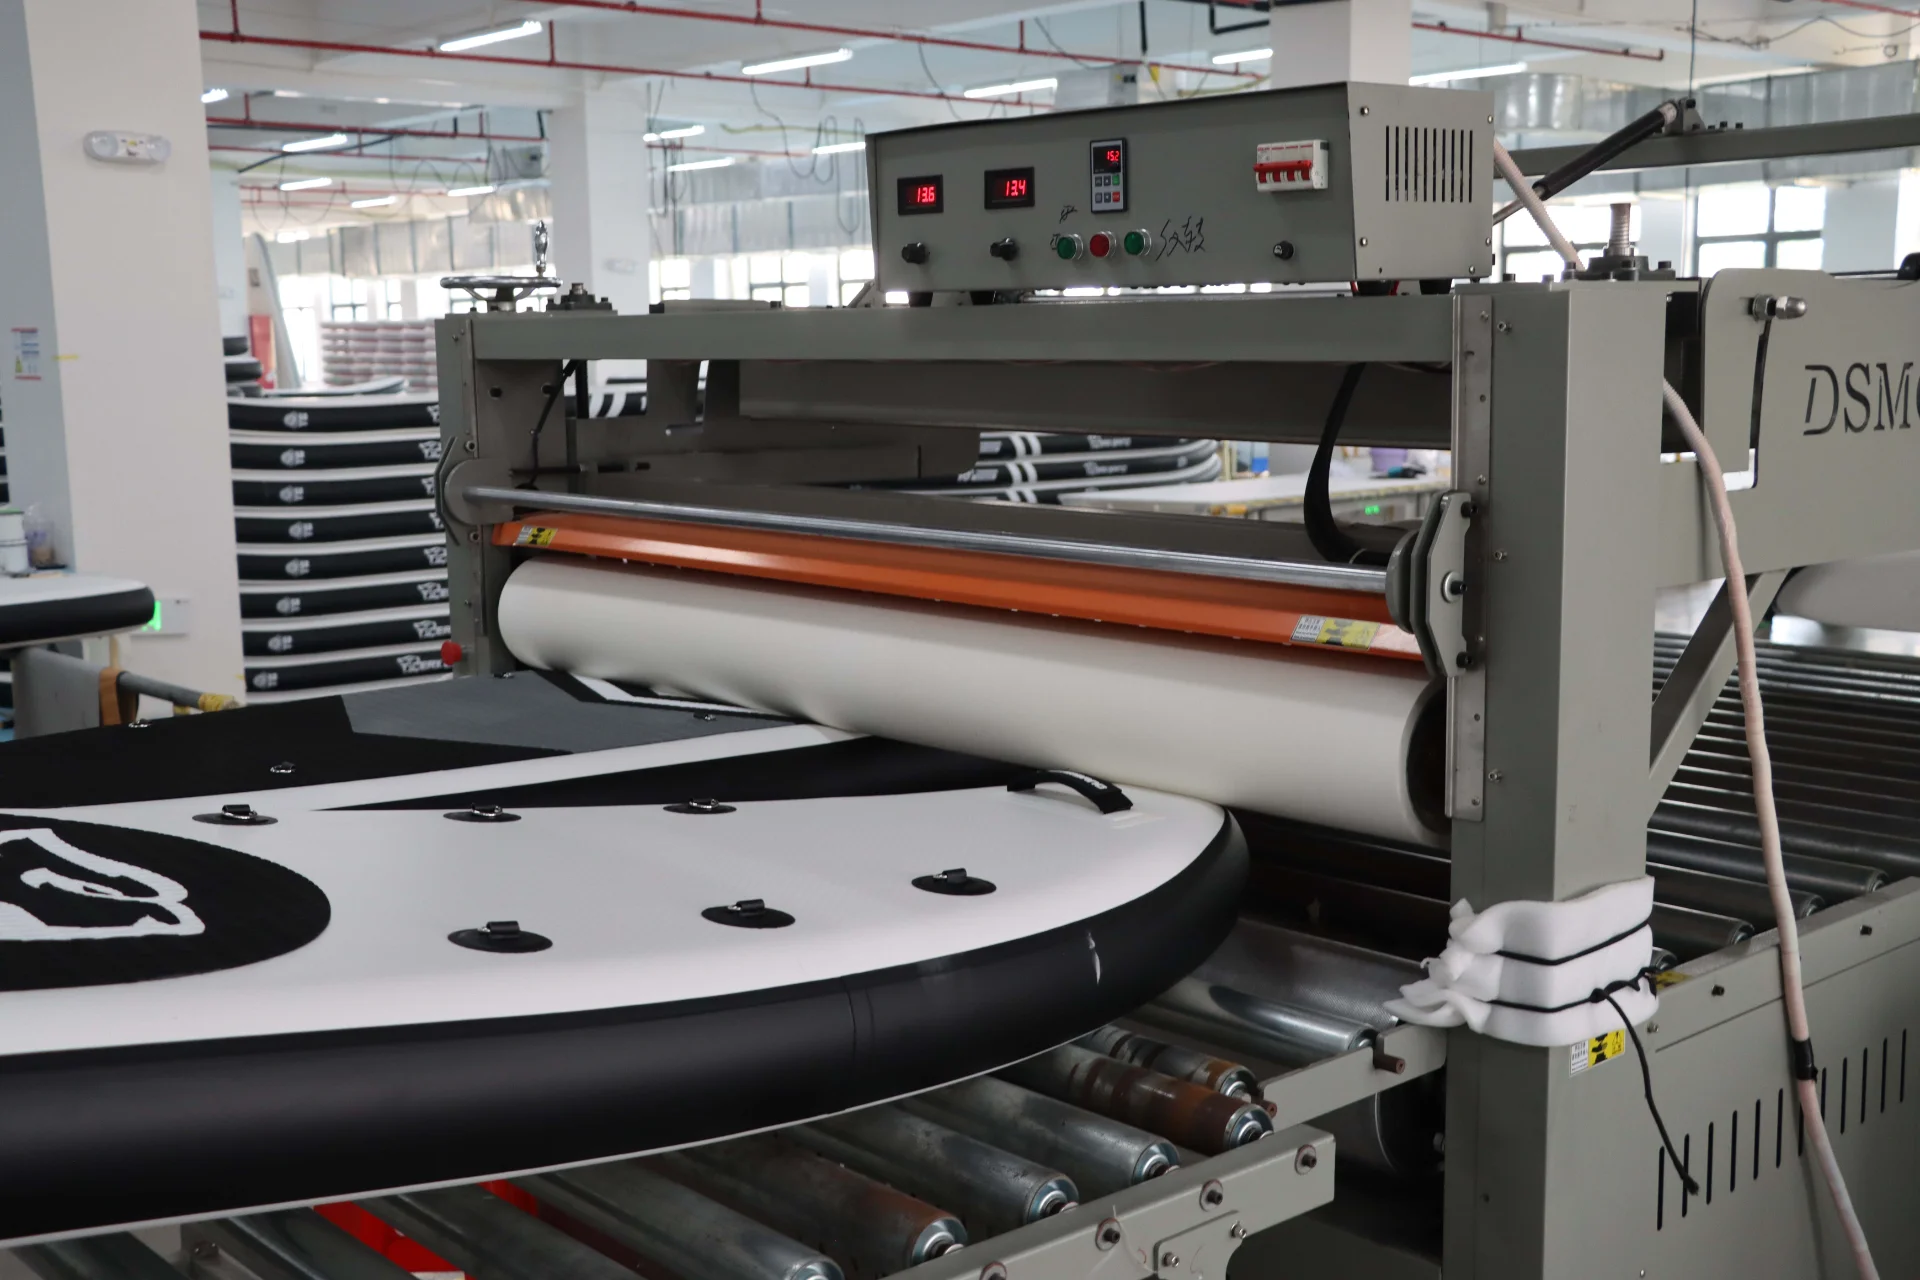
Acum putem trimite fișiere CAD 3D direct către o mașină CNC cu platformă. Lama se mișcă peste PVC cu o precizie milimetrică, tăind puntea superioară, partea inferioară a corpului navei și benzile interne ale șinei.
Și placa își dobândește personalitatea din acest aspect. PVC-ul este plat, dar poate trece prin imprimantele noastre UV mari.
Serigrafia se poate decoji în timp, dar imprimarea UV lipește cerneala direct în porii PVC-ului. Aceasta înseamnă că imaginile tale vor rezista ani de zile la soare și sare, fără a se decolora.
Sigilarea șinelor (momentul „Crește sau rupe”)
Aceasta este cea mai importantă fază a întregului proces. Marginile unei plăci sunt cele unde cel mai probabil se va scurge sau se va rupe.
Pentru a crea o cameră etanșă, trebuie să conectați straturile superioare și inferioare. Folosim o bandă de șină interioară pentru a face acest lucru.
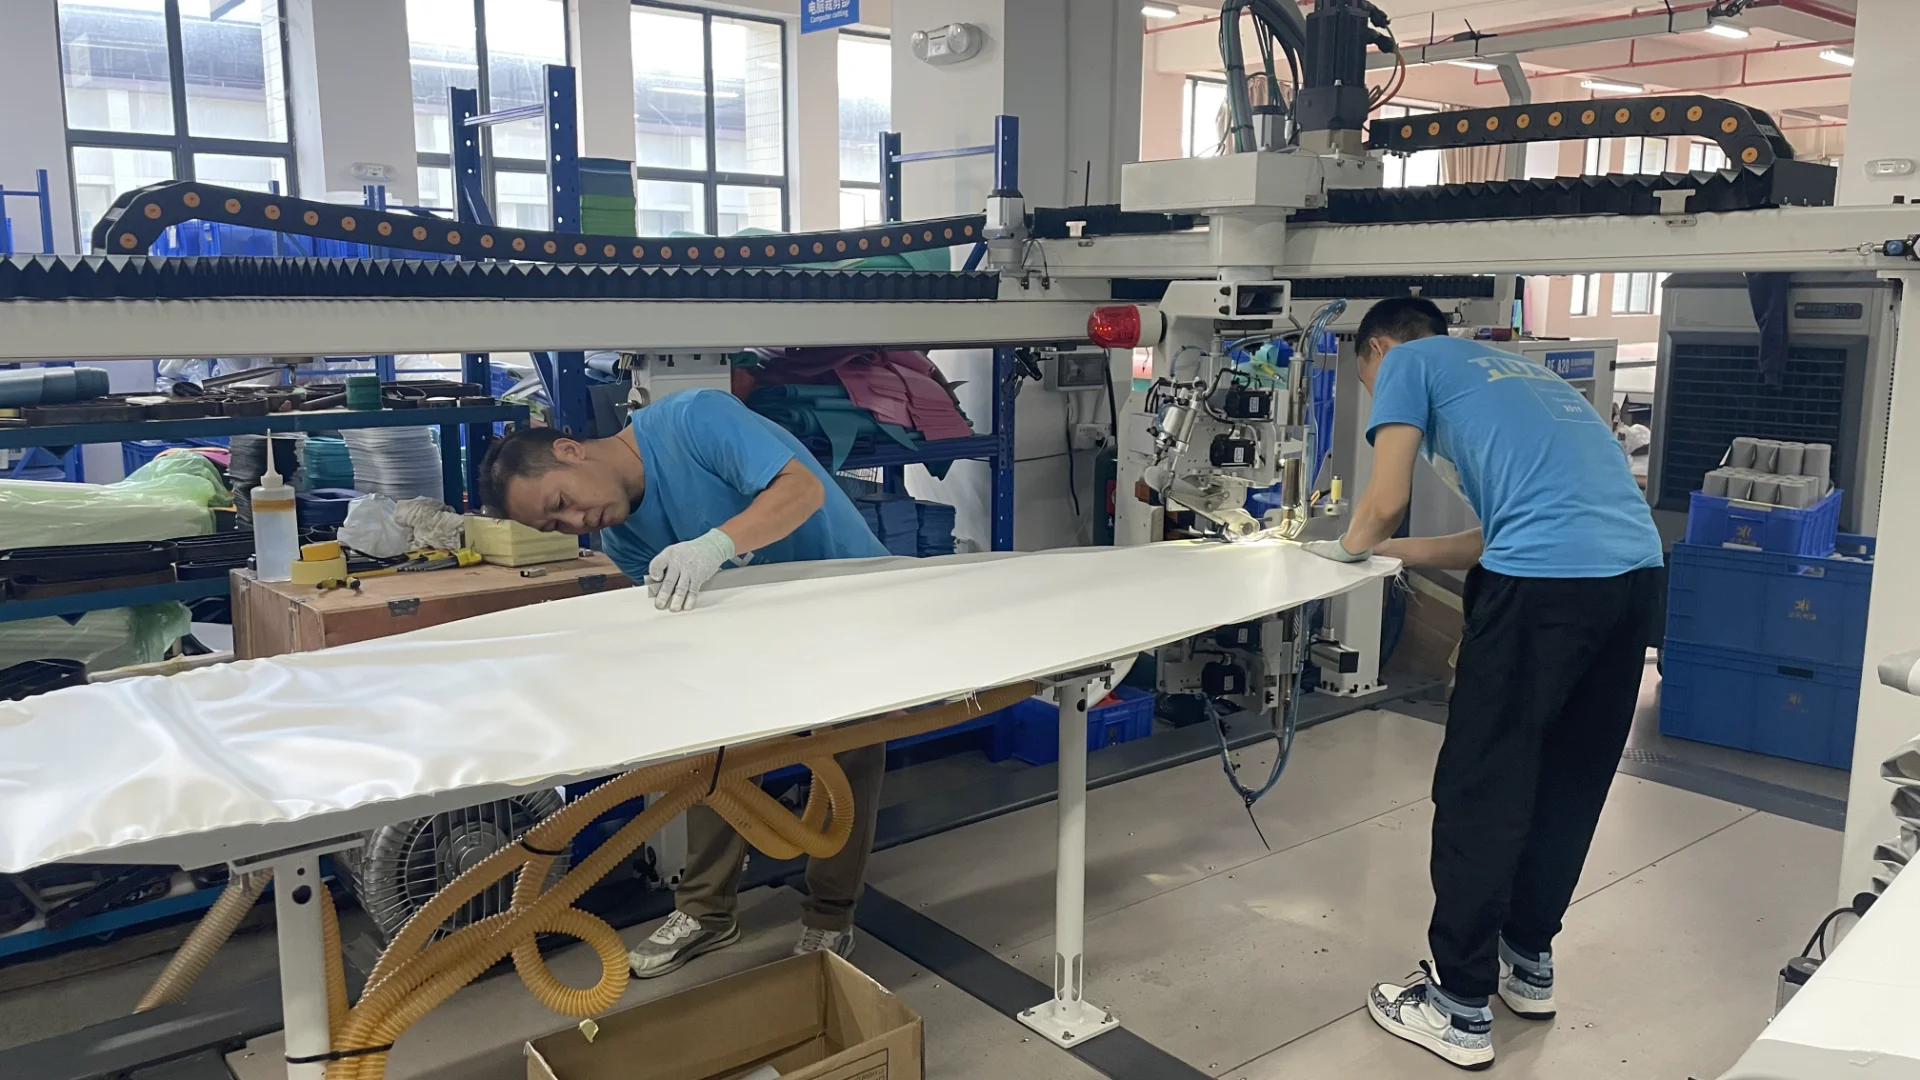
Producătorii mai ieftini folosesc în continuare lipirea manuală, care este dificilă și ușor de stricat. Noi folosim în schimb tehnologia de fuziune termică.
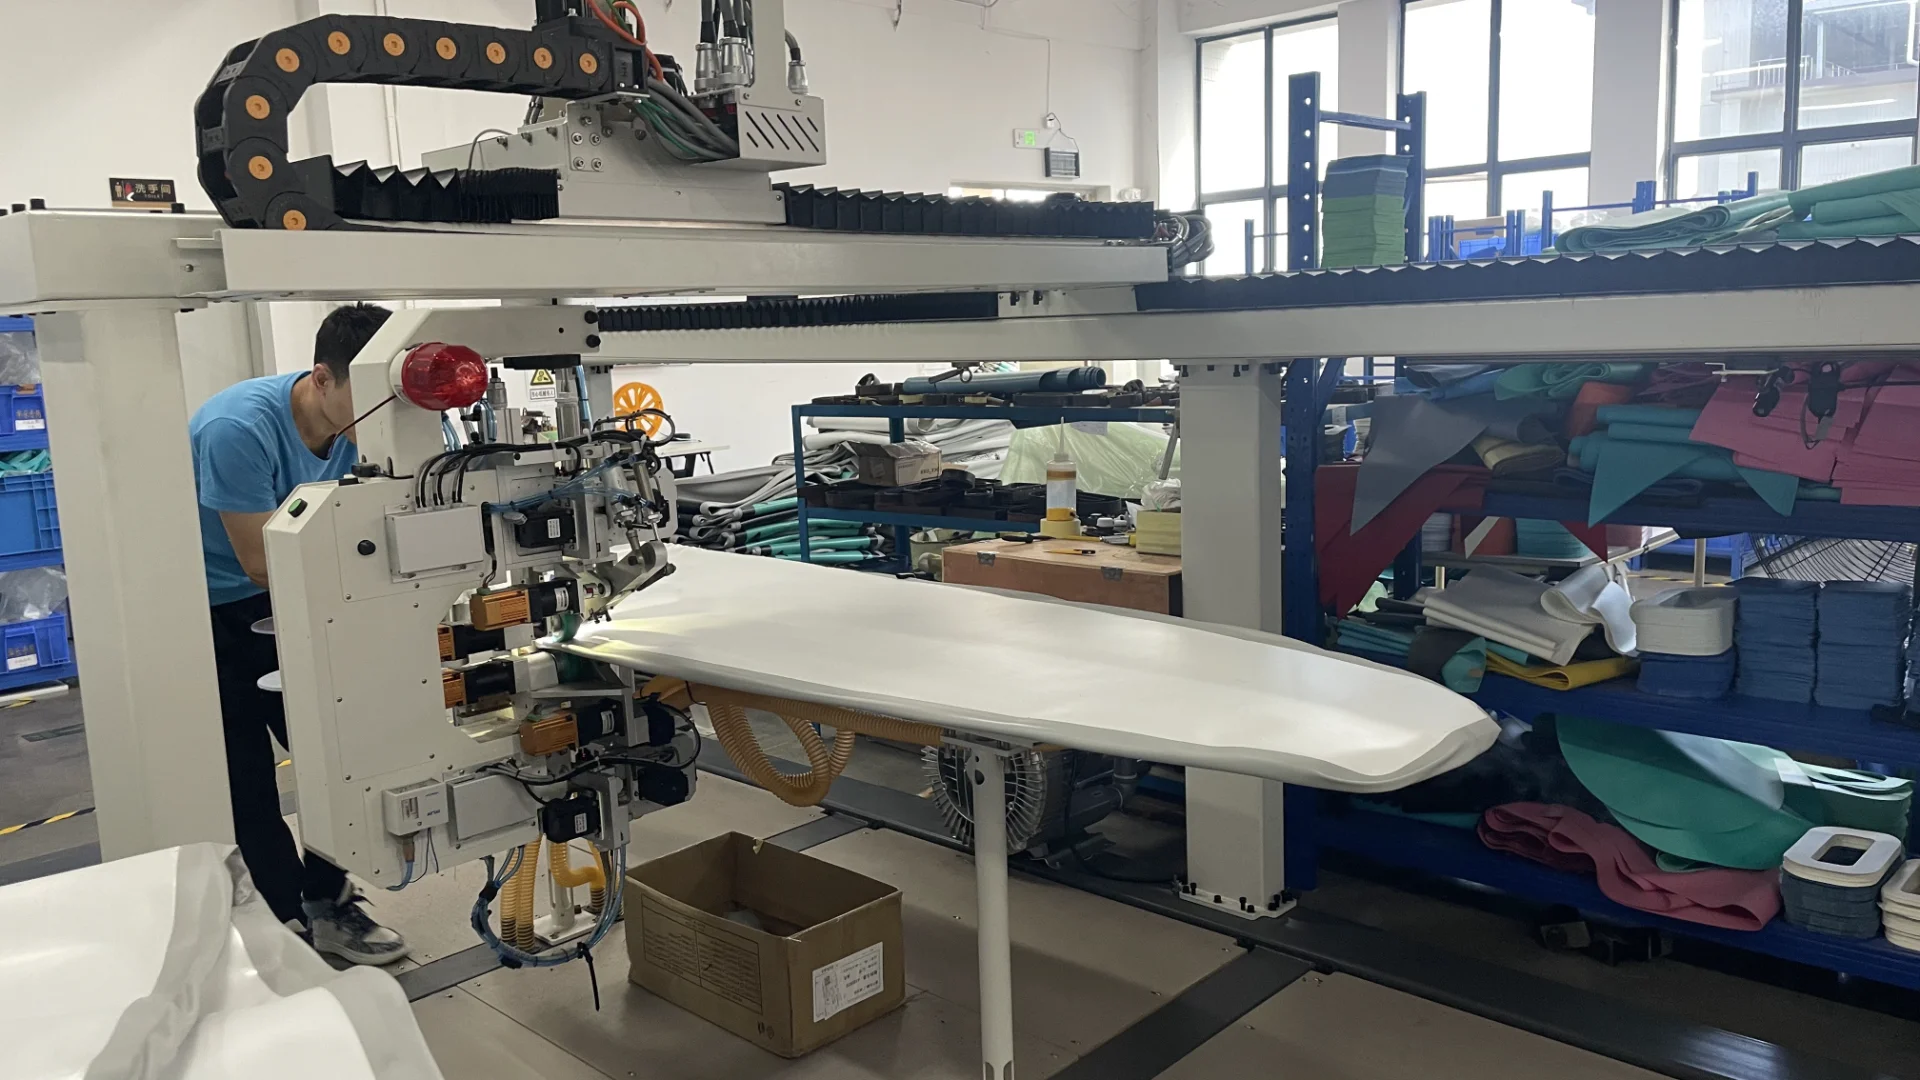
Folosim o mașină specială care încălzește PVC-ul la peste 500°F pentru a lipi banda interioară a șinei de straturile superioare și inferioare.
Materialul se topește fizic pentru a forma o singură piesă rezistentă. Această abordare elimină nevoia de adezivi dăunători, face placa cu aproximativ 2 kg mai ușoară și creează o legătură mai puternică decât materialul în sine.
Atingerea umană: plăcuțe și accesorii pentru punte
Placa arată acum ca o placă de surf, acum că a fost sigilată coca, dar nu este încă gata de utilizare. Merge la stația de finisare, unde munca trece din nou de la mașini la muncitori experimentați.
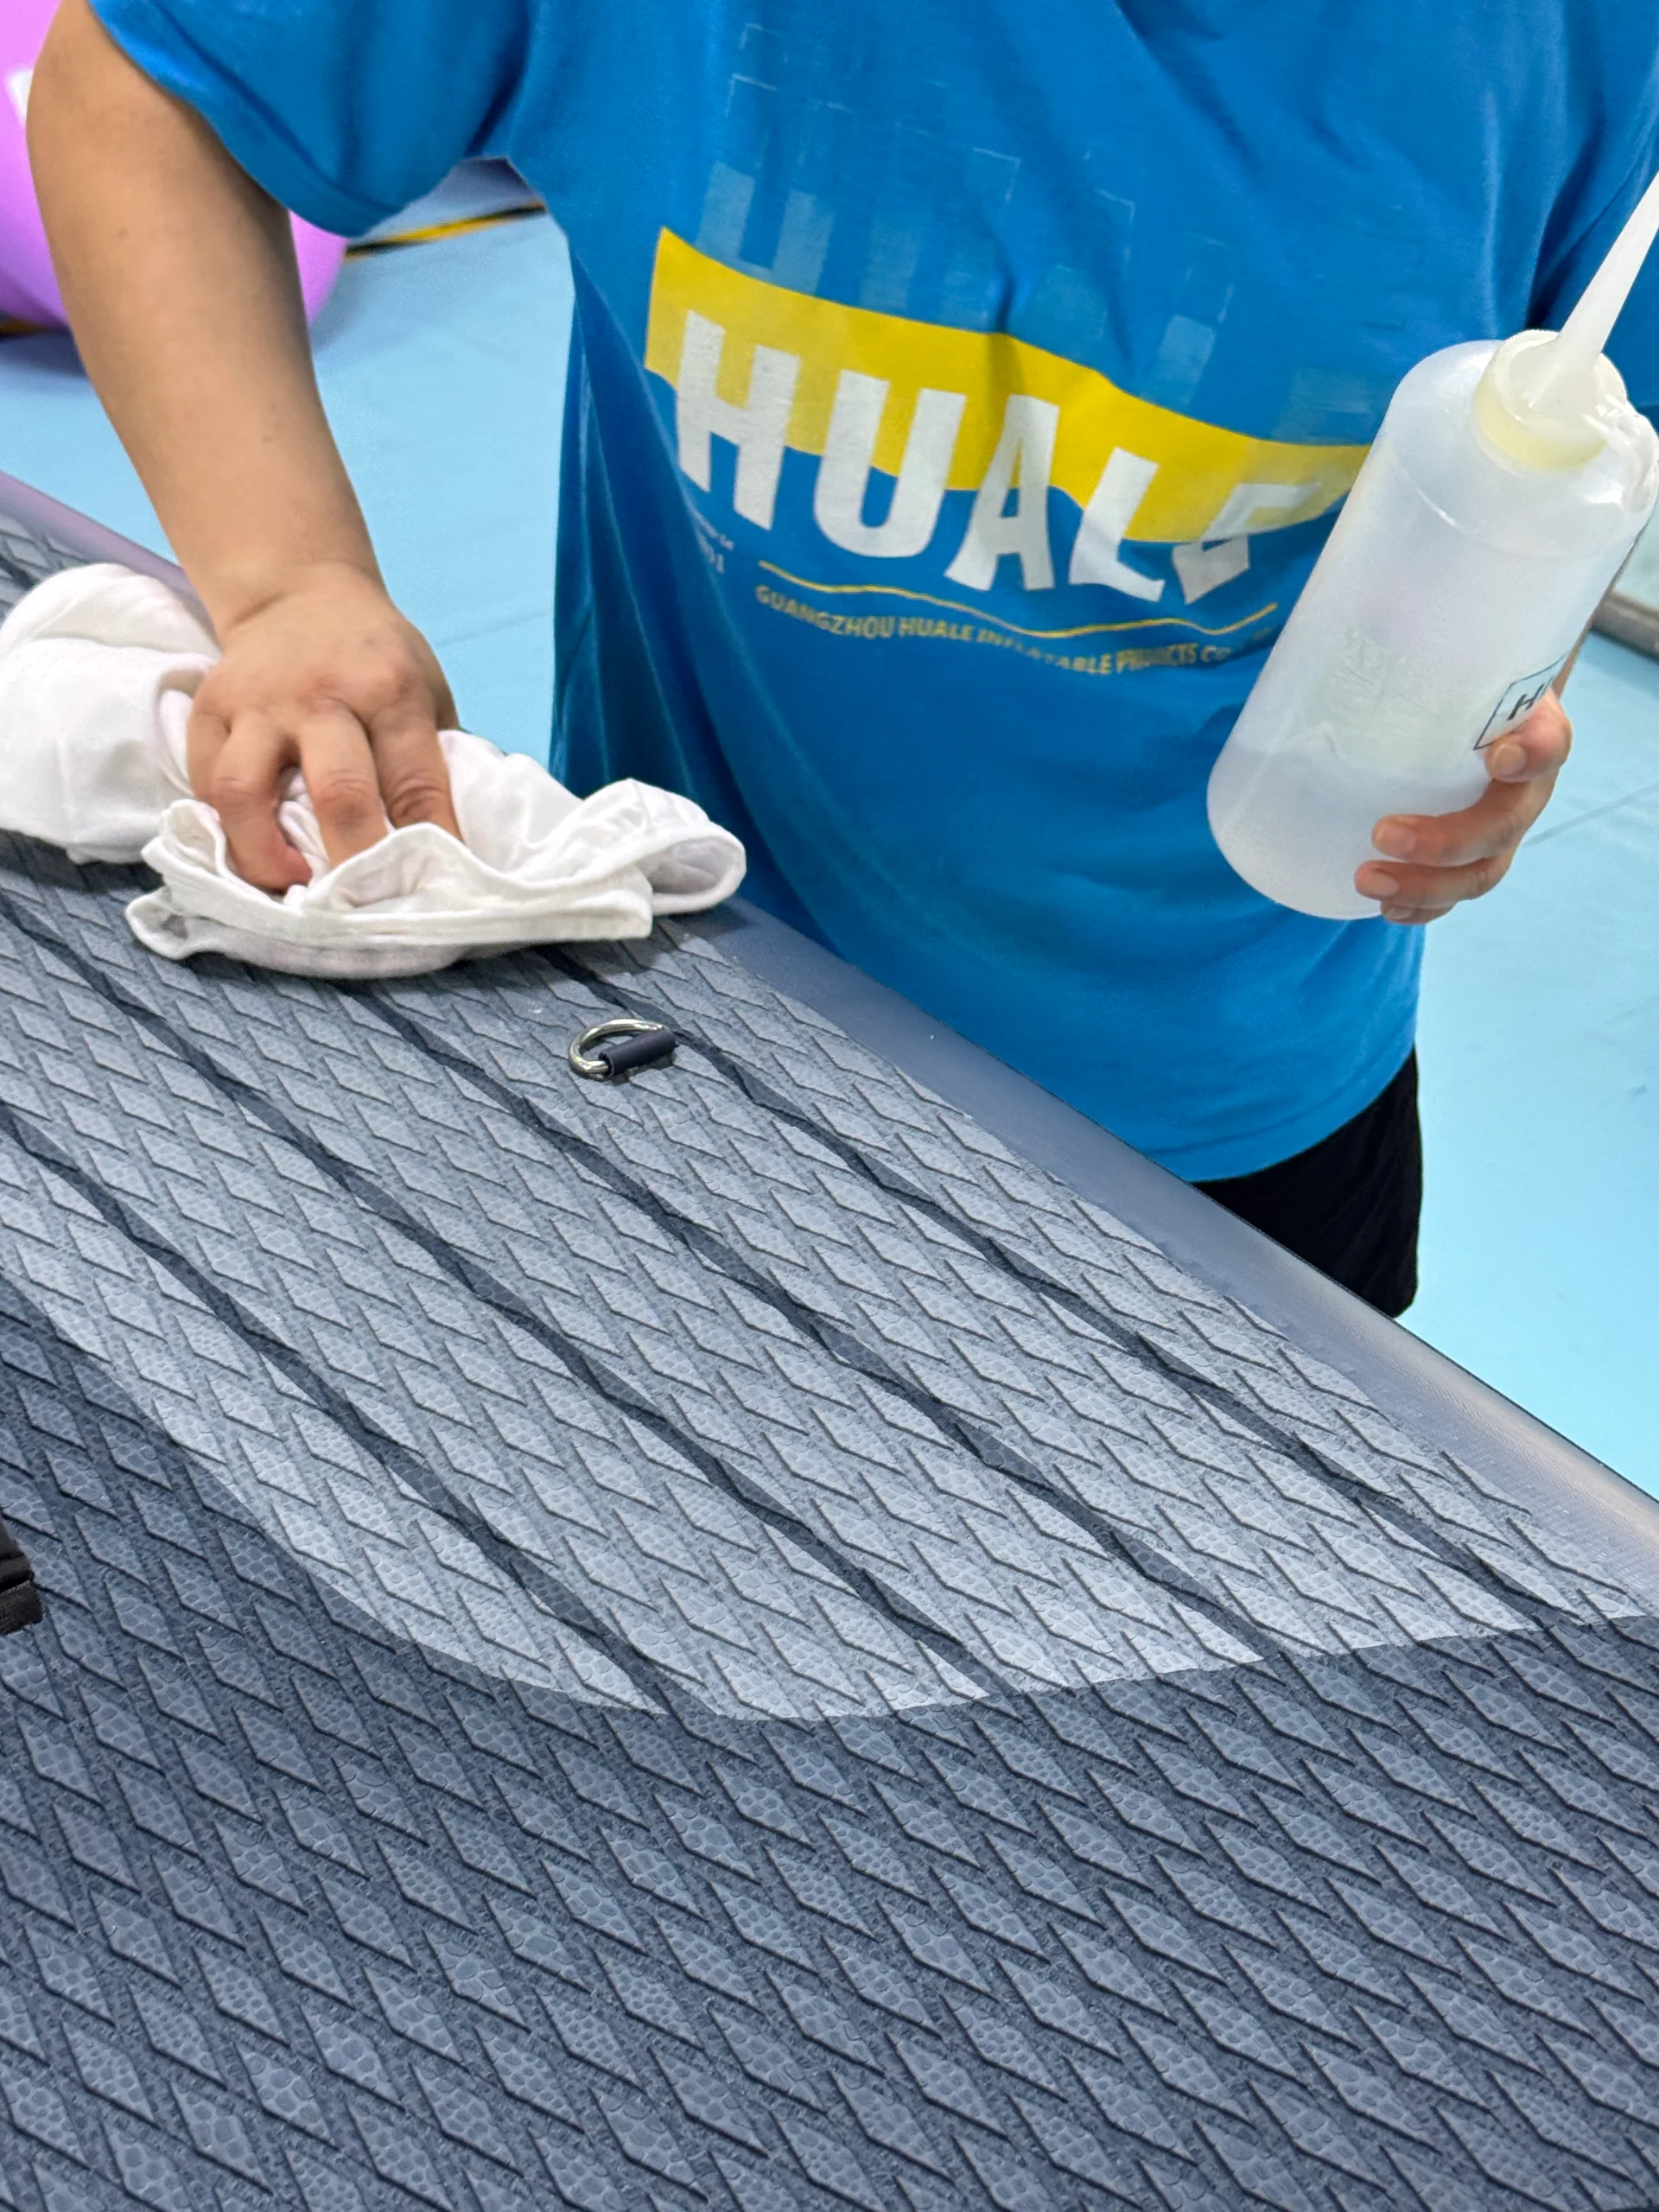
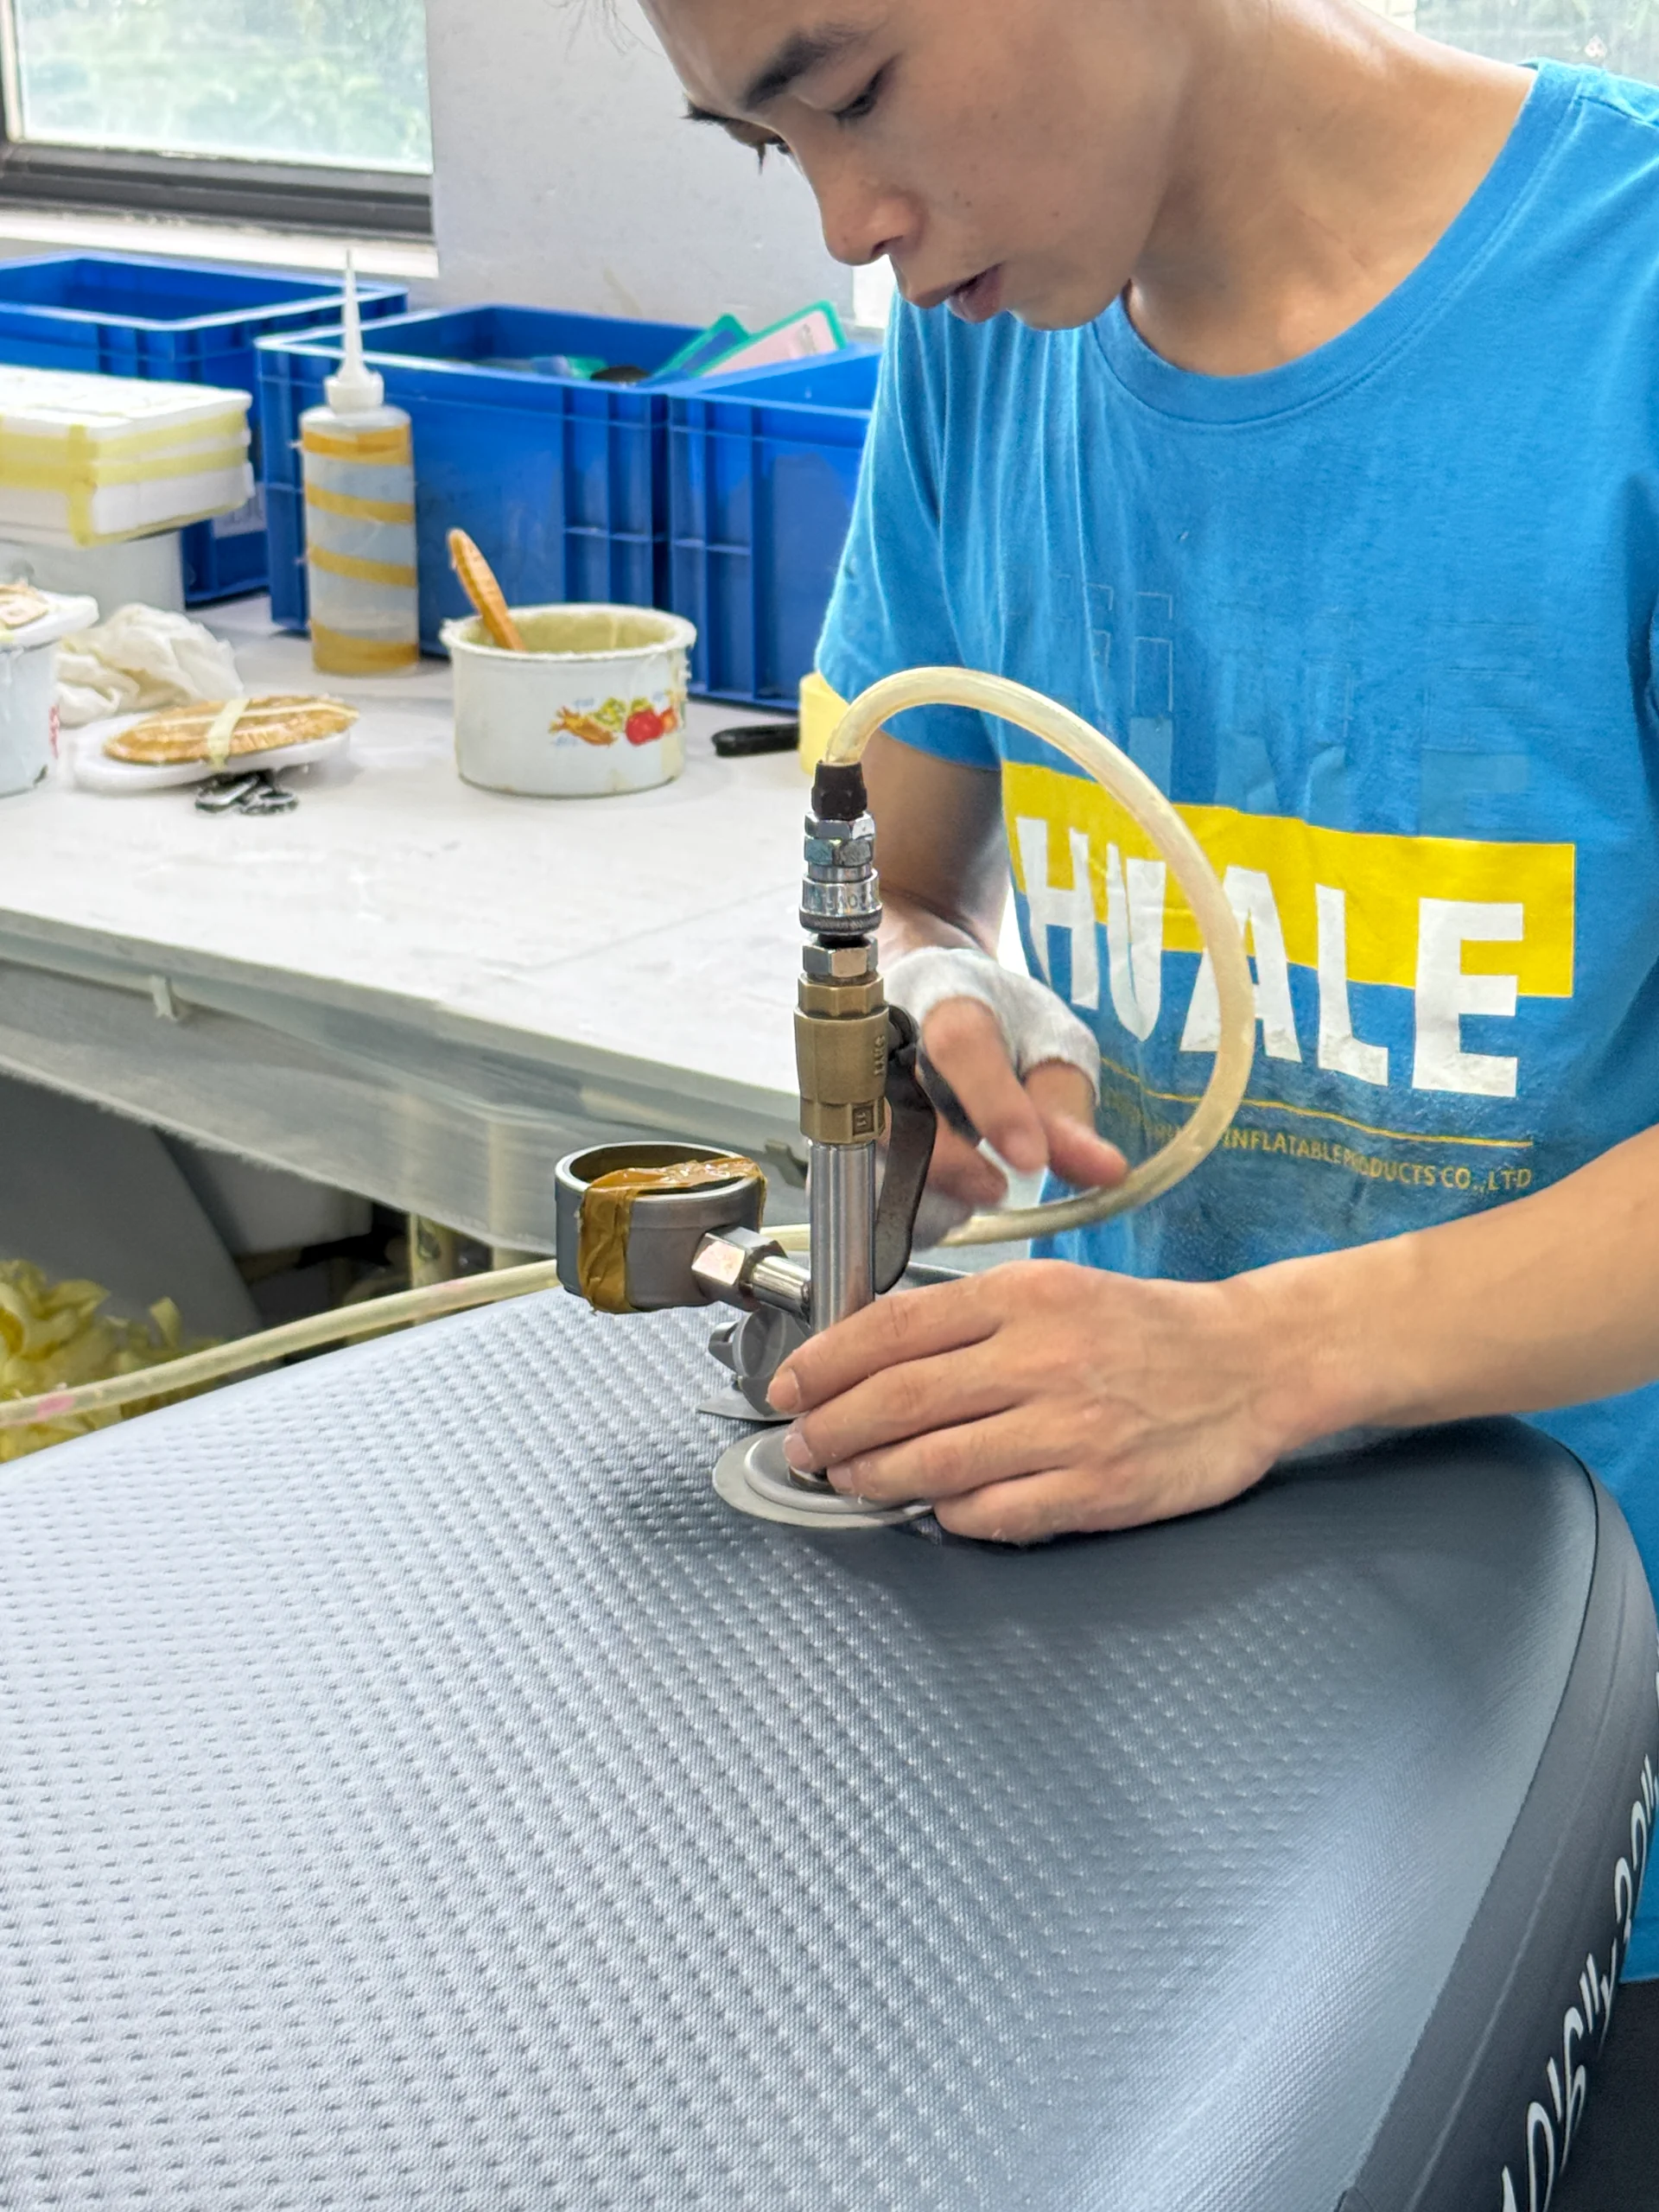
Perna de tracțiune EVA (spuma moale pe care stai) este aliniată cu precizie de către muncitori.
Trebuie să apăsați puternic pe aceasta pentru a vă asigura că nu rămân bule de aer sub ea, ceea ce ar putea cauza decojirea mai târziu.
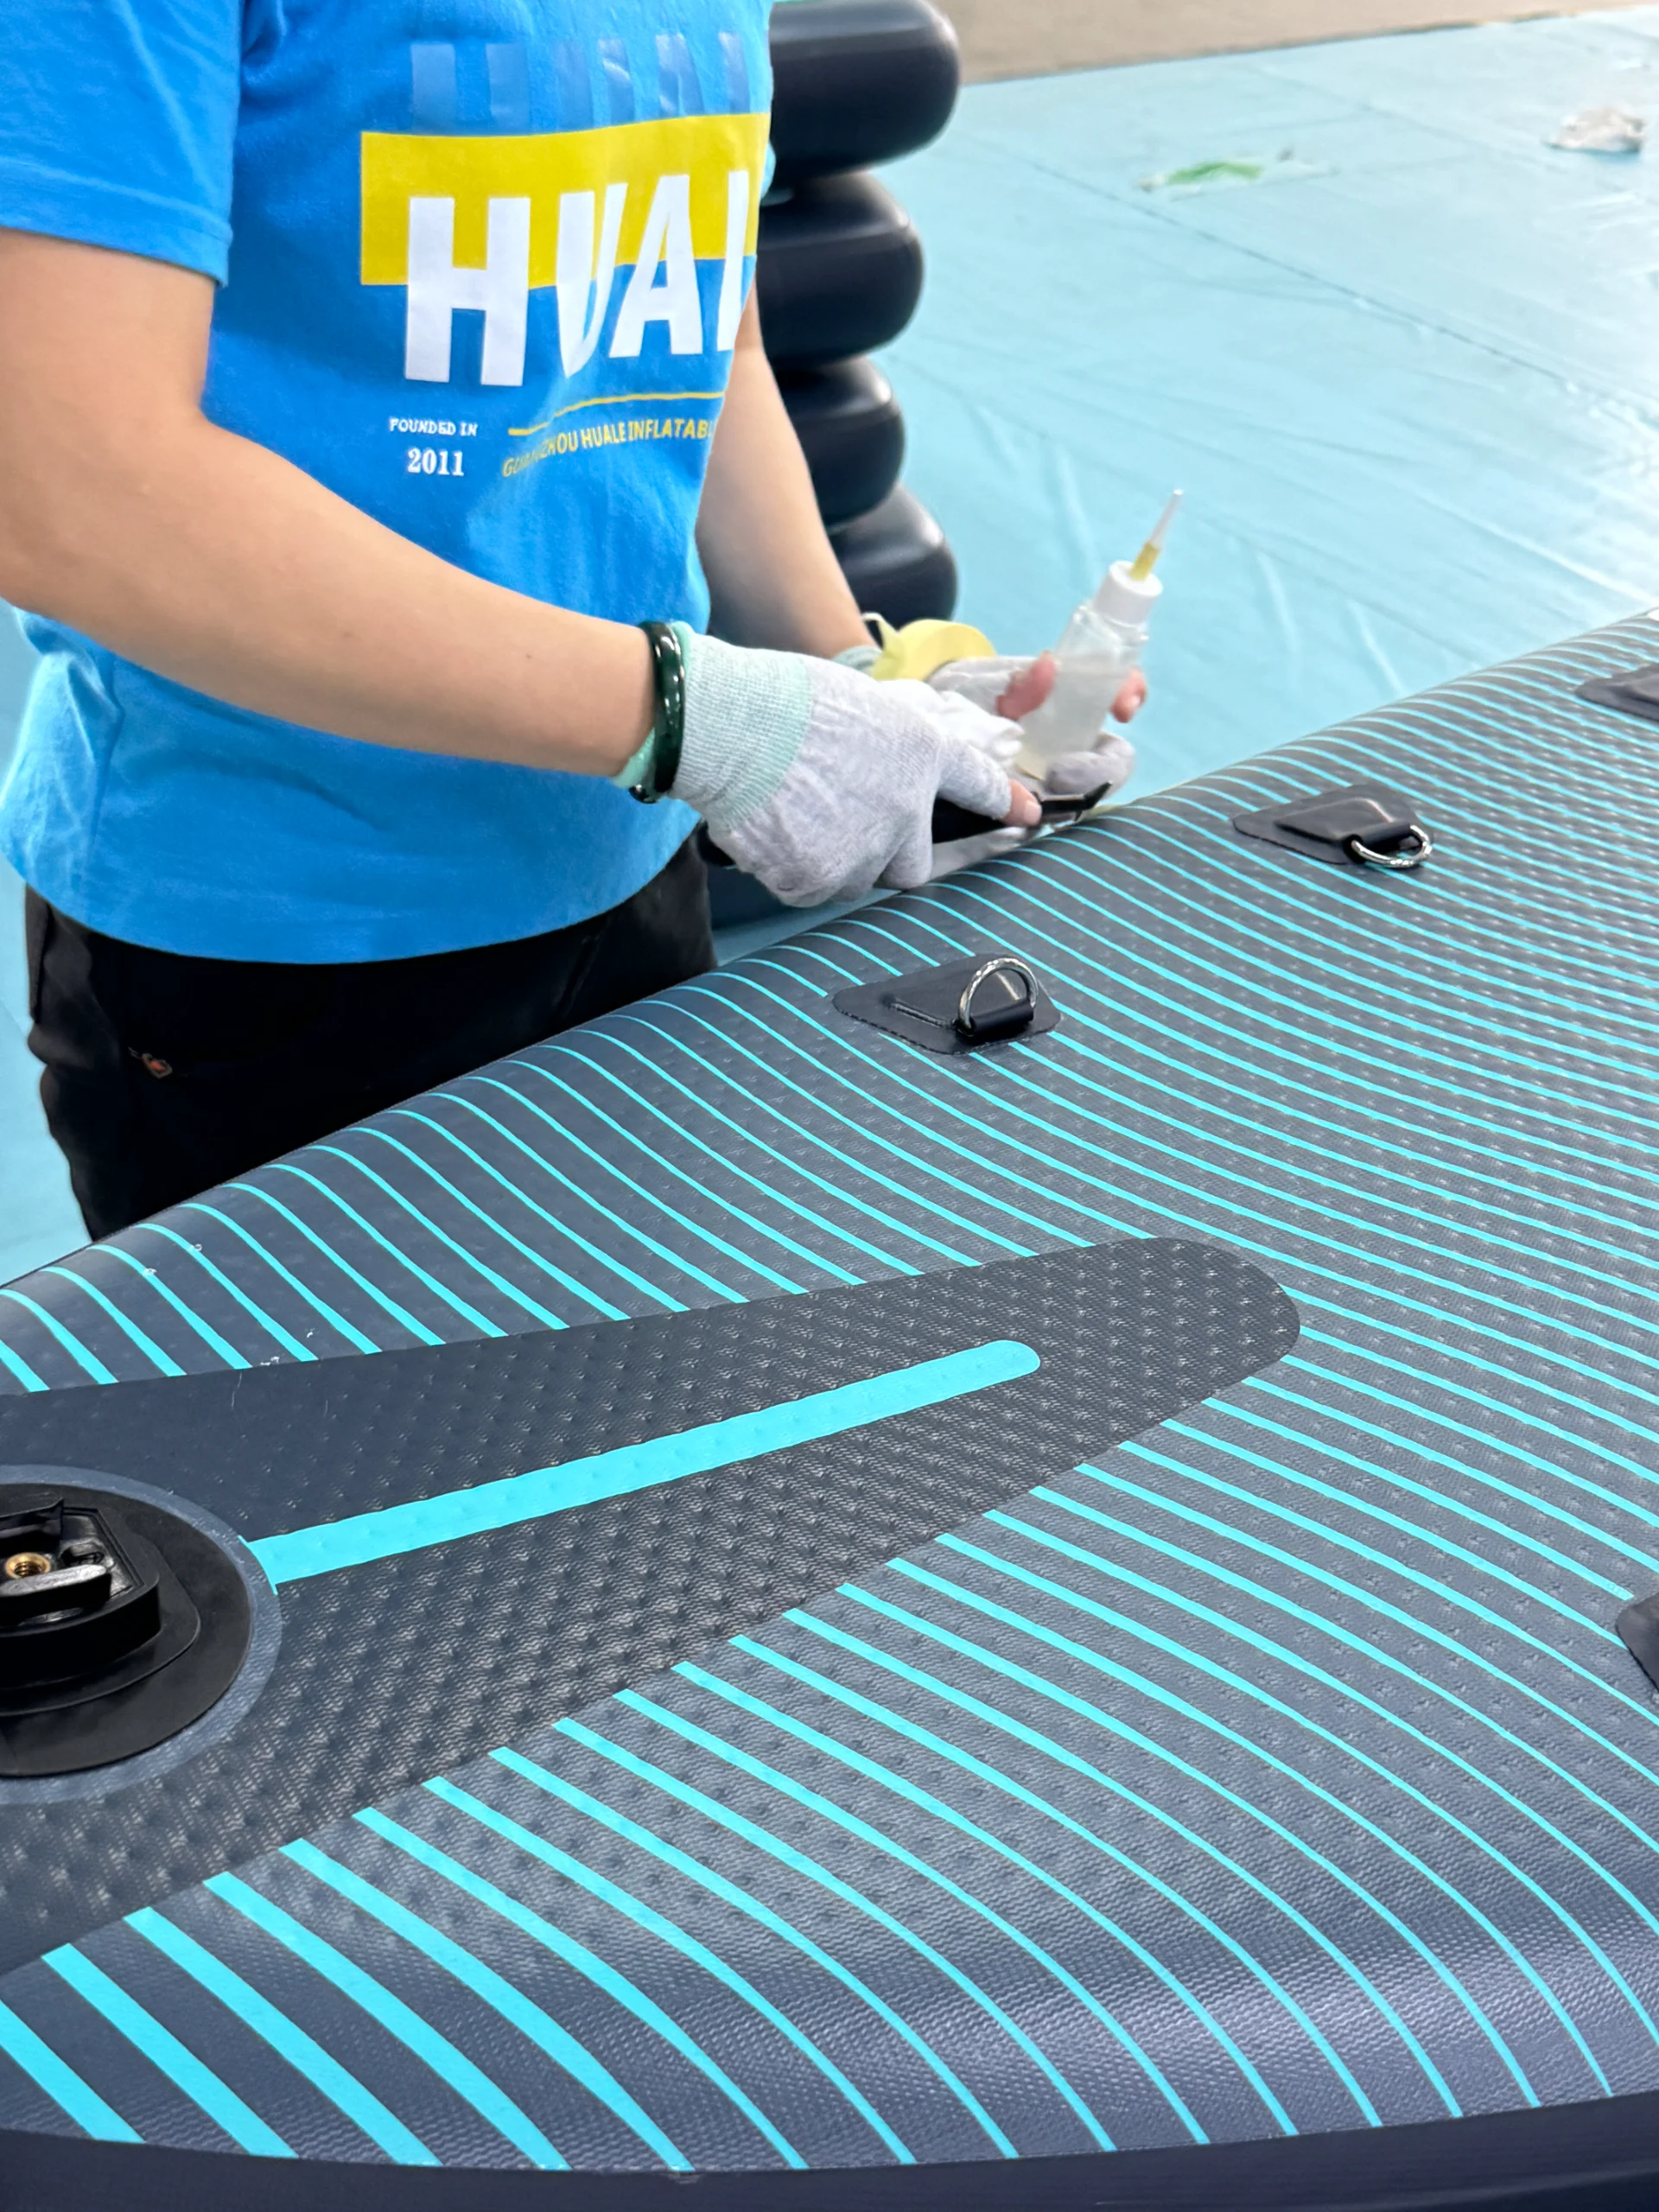
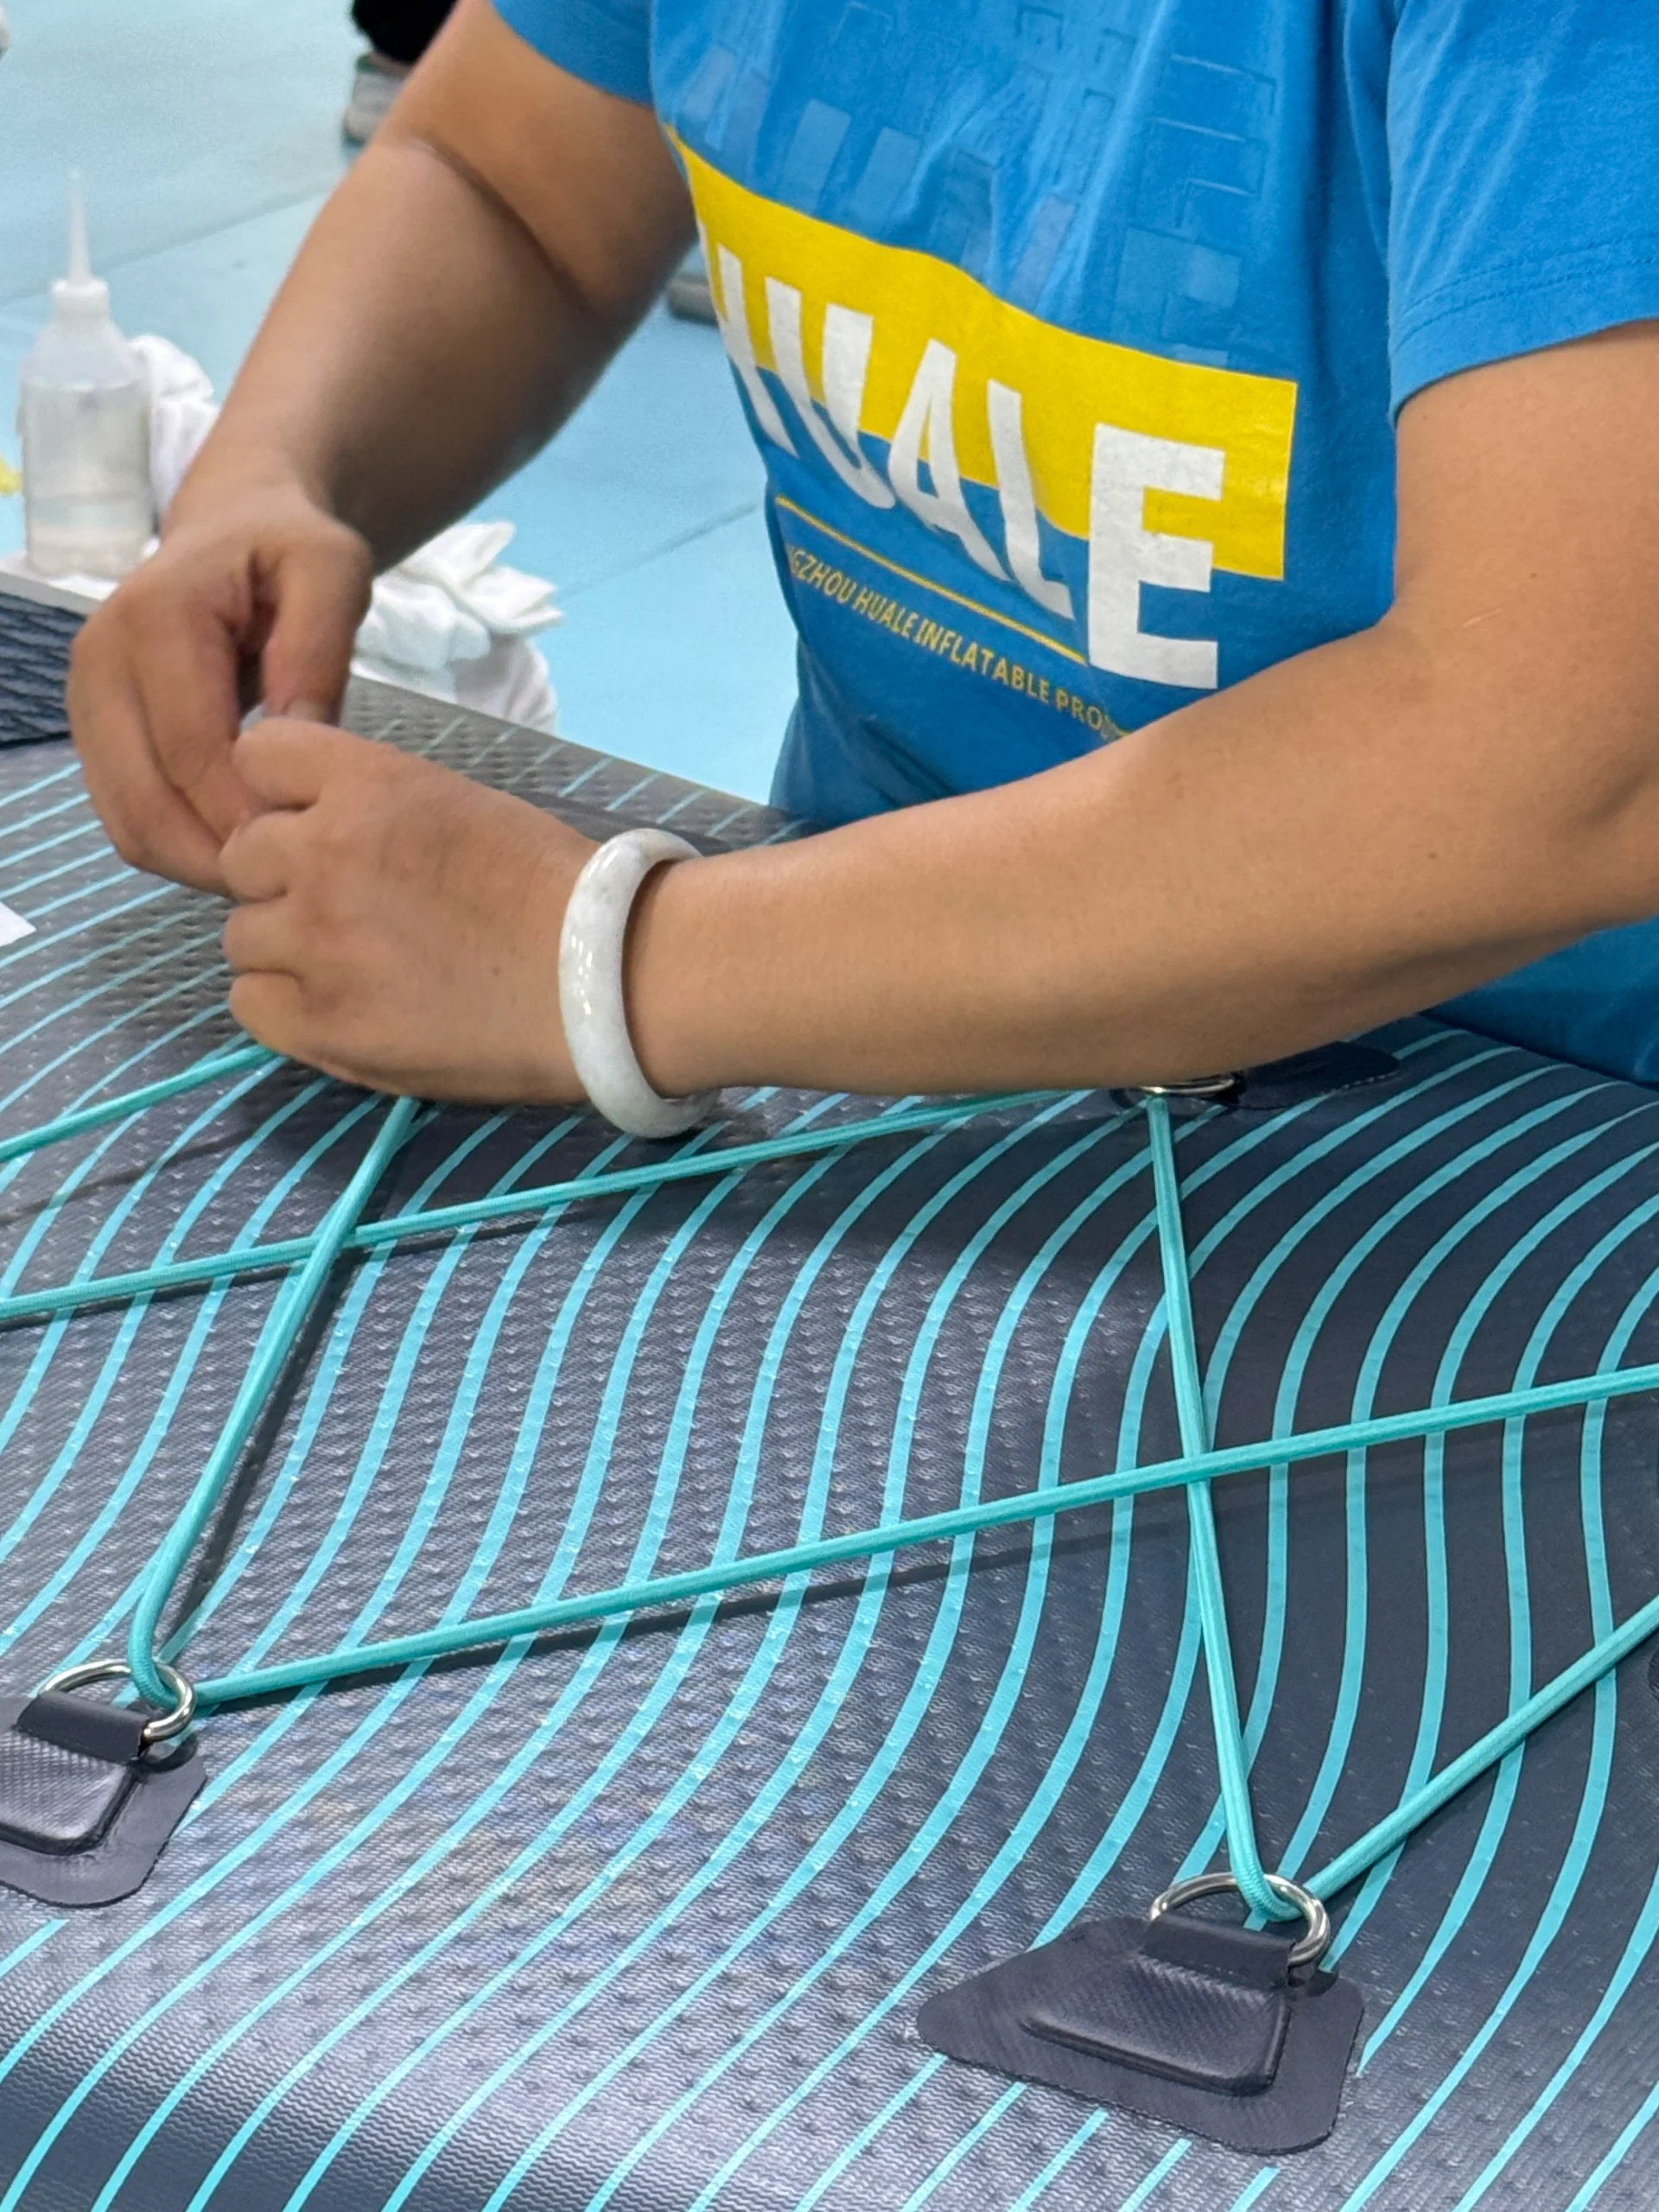
După aceea, vin cutia pentru labe, inelele D și elasticele. Le spun constant echipajului meu că cutia pentru labe este „ancora” plăcii.
Dacă nu este complet dreaptă (90 de grade față de coadă), placa se va mișca răsucită în apă, ceea ce îl va deranja pe rider. Înainte ca lipiciul să se usuce, folosim linii laser pentru a ne asigura că totul este perfect simetric.
„Testul torturii” (Controlul calității)
Ai putea crede că procedura s-a încheiat după ce placa este gata. Cea mai grea parte este abia începerea.
Fiecare placă Huale este pompată la cea mai mare presiune PSI și apoi lăsată într-o cameră cu o temperatură controlată timp de 72 de ore. Acest lucru nu este supus discuției. Nu căutăm doar scurgeri mari; măsurăm și mici scăderi de presiune.
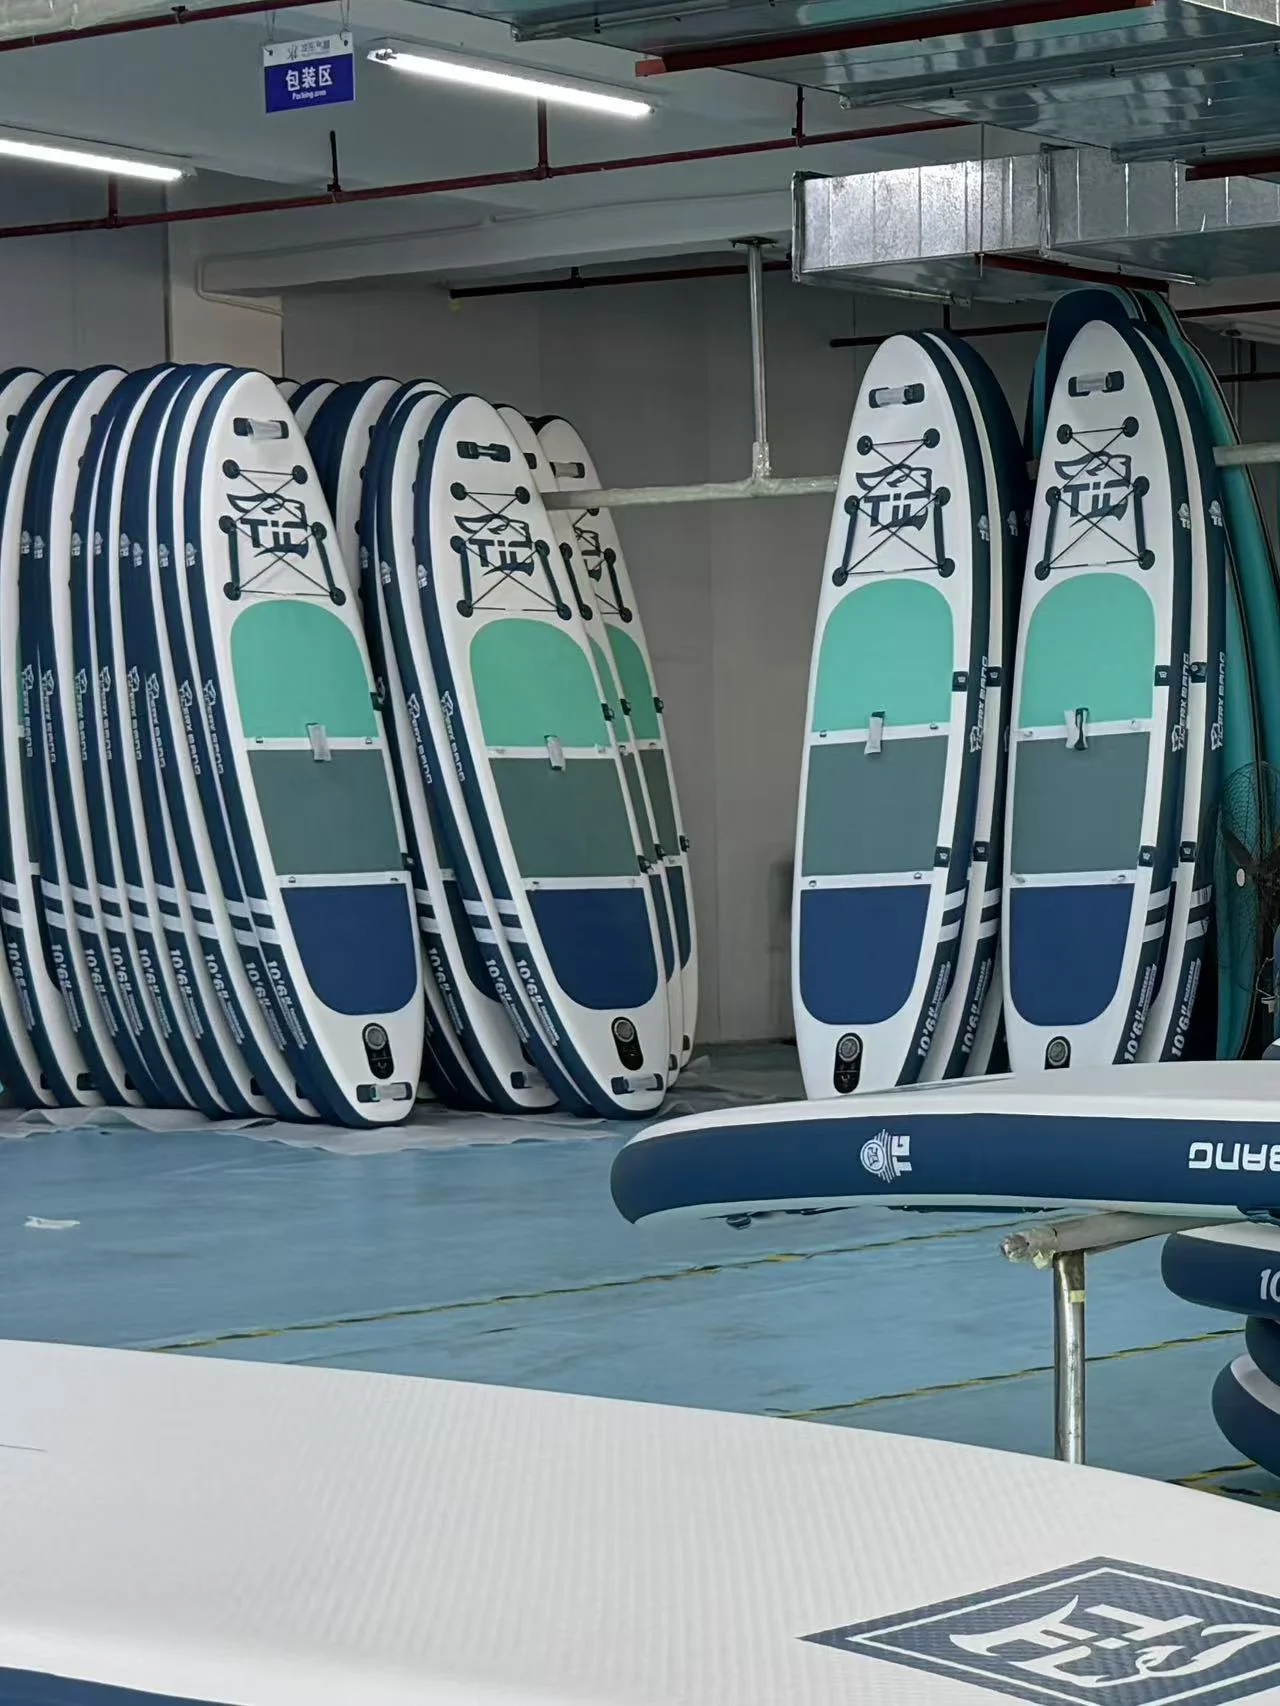
O placă de bază cedează dacă pierde mai mult de 0.5 PSI în trei zile. De asemenea, executăm un „test de stres” pe mostre aleatorii din fiecare lot, umflându-le până când se sparg pentru a ne asigura că marjele noastre de siguranță sunt corecte. (Fapt interesant: o placă de bază care este evaluată pentru 15 PSI poate suporta în mod normal mai mult de 25 PSI înainte de a se sparge.)
Concluzie: De ce este important acest proces
Nu ar trebui să-ți faci griji pentru ingineria de sub picioare când ești pe apă, la cinci kilometri distanță de coastă. Poți avea încredere în asta.
Puteți vedea că o placă gonflabilă de înaltă calitate este mai mult decât PVC și aer, uitându-vă la procesele atente pe care le luăm în considerare, cum ar fi tăierea CNC și testul de umflare de 72 de ore. Este rezultatul ingineriei, perseverenței și unei dorințe nesfârșite pentru calitate.