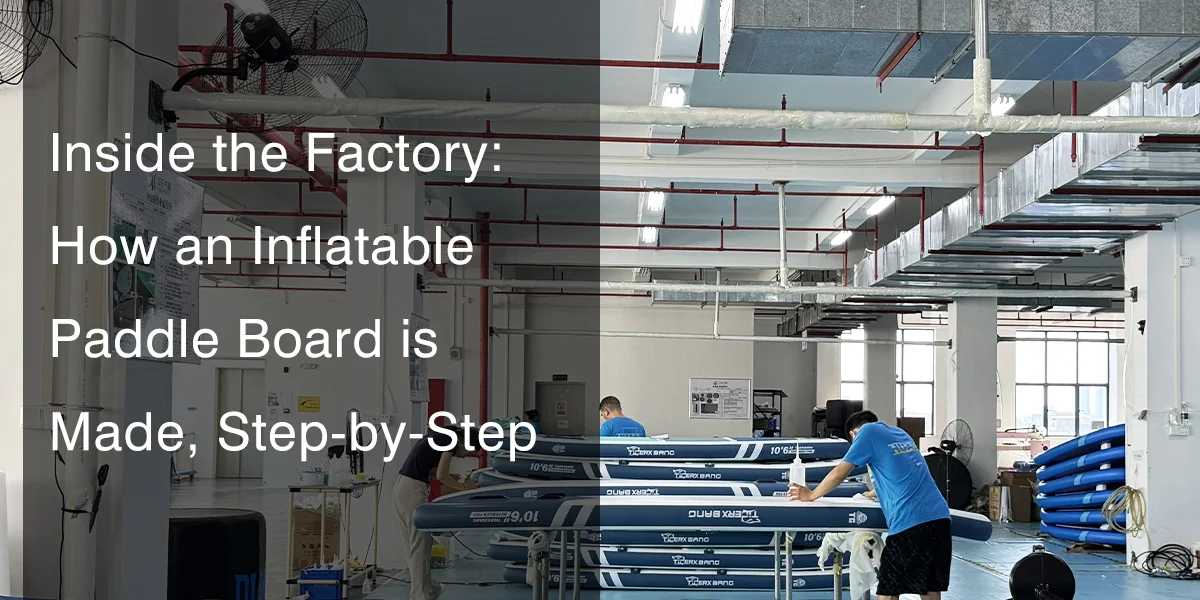
A primeira coisa que chamaria a atenção de quem entrasse hoje em nossa linha de produção não seriam as pranchas de surfe coloridas, mas sim o cheiro de PVC e o zumbido repetitivo das máquinas de corte CNC.
Ao longo dos últimos quinze anos, tenho acompanhado o processo de fabricação. pranchas de stand up paddle infláveis (iSUPs) A transição de um trabalho manual, sujo e com muita cola, para uma sinfonia de alta tecnologia, engenharia e automação.
Muita gente pensa que essas placas são simplesmente "produzidas em massa" como brinquedos de plástico, mas não é o caso.
Para fabricar uma tábua que suporte 15 PSI de pressão sem quebrar, é necessário tanto precisão cirúrgica quanto uma resistência extraordinária.
Vamos dar uma olhada nos bastidores de como as matérias-primas são transformadas nos equipamentos em que você confia para estar pronto para a aventura.
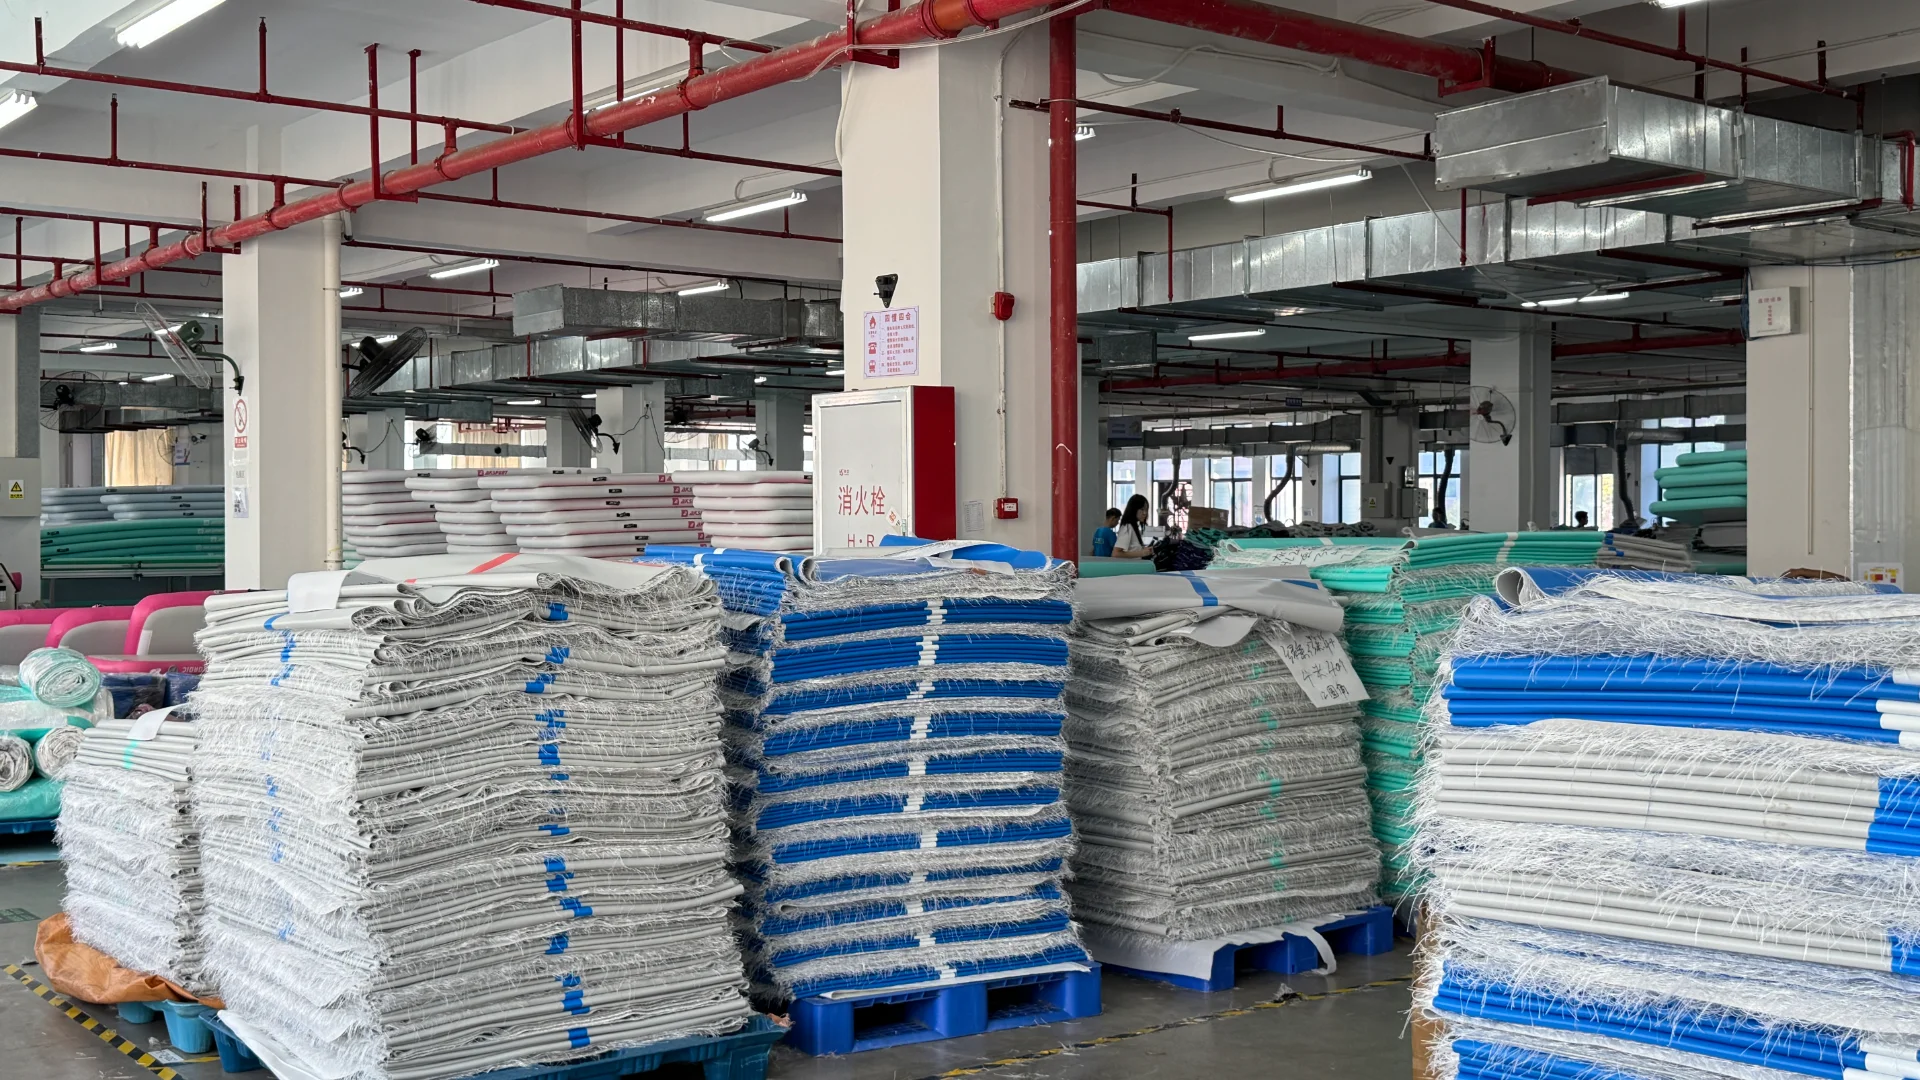
Tudo começa com o “coração” (A preparação do ponto drop stitch)
Uma prancha é simplesmente um rolo grande e pesado de tecido Drop Stitch até que seja moldada.
Este plástico não é como o que você costuma ver em boias de piscina. Ele é composto por duas camadas de PVC de nível militar, unidas por dezenas de milhares de fios de poliéster.
Quando comecei a trabalhar nessa área, tínhamos que verificar manualmente se havia fios quebrados nesses rolos, o que era um processo longo e tedioso.
Hoje, desenrolamos o material sobre grandes mesas para exame, onde sensores automáticos verificam se a densidade é a mesma em toda a sua extensão.
Não estamos apenas procurando por furos; estamos procurando por coisas que sejam iguais. Quando inflada, a prancha irá torcer se as roscas na ponta forem mais grossas do que as da rabeta. A sala de corte só recebe os rolos que passam neste rigoroso "teste de planicidade".
The Cut: Onde a Precisão Encontra o Design
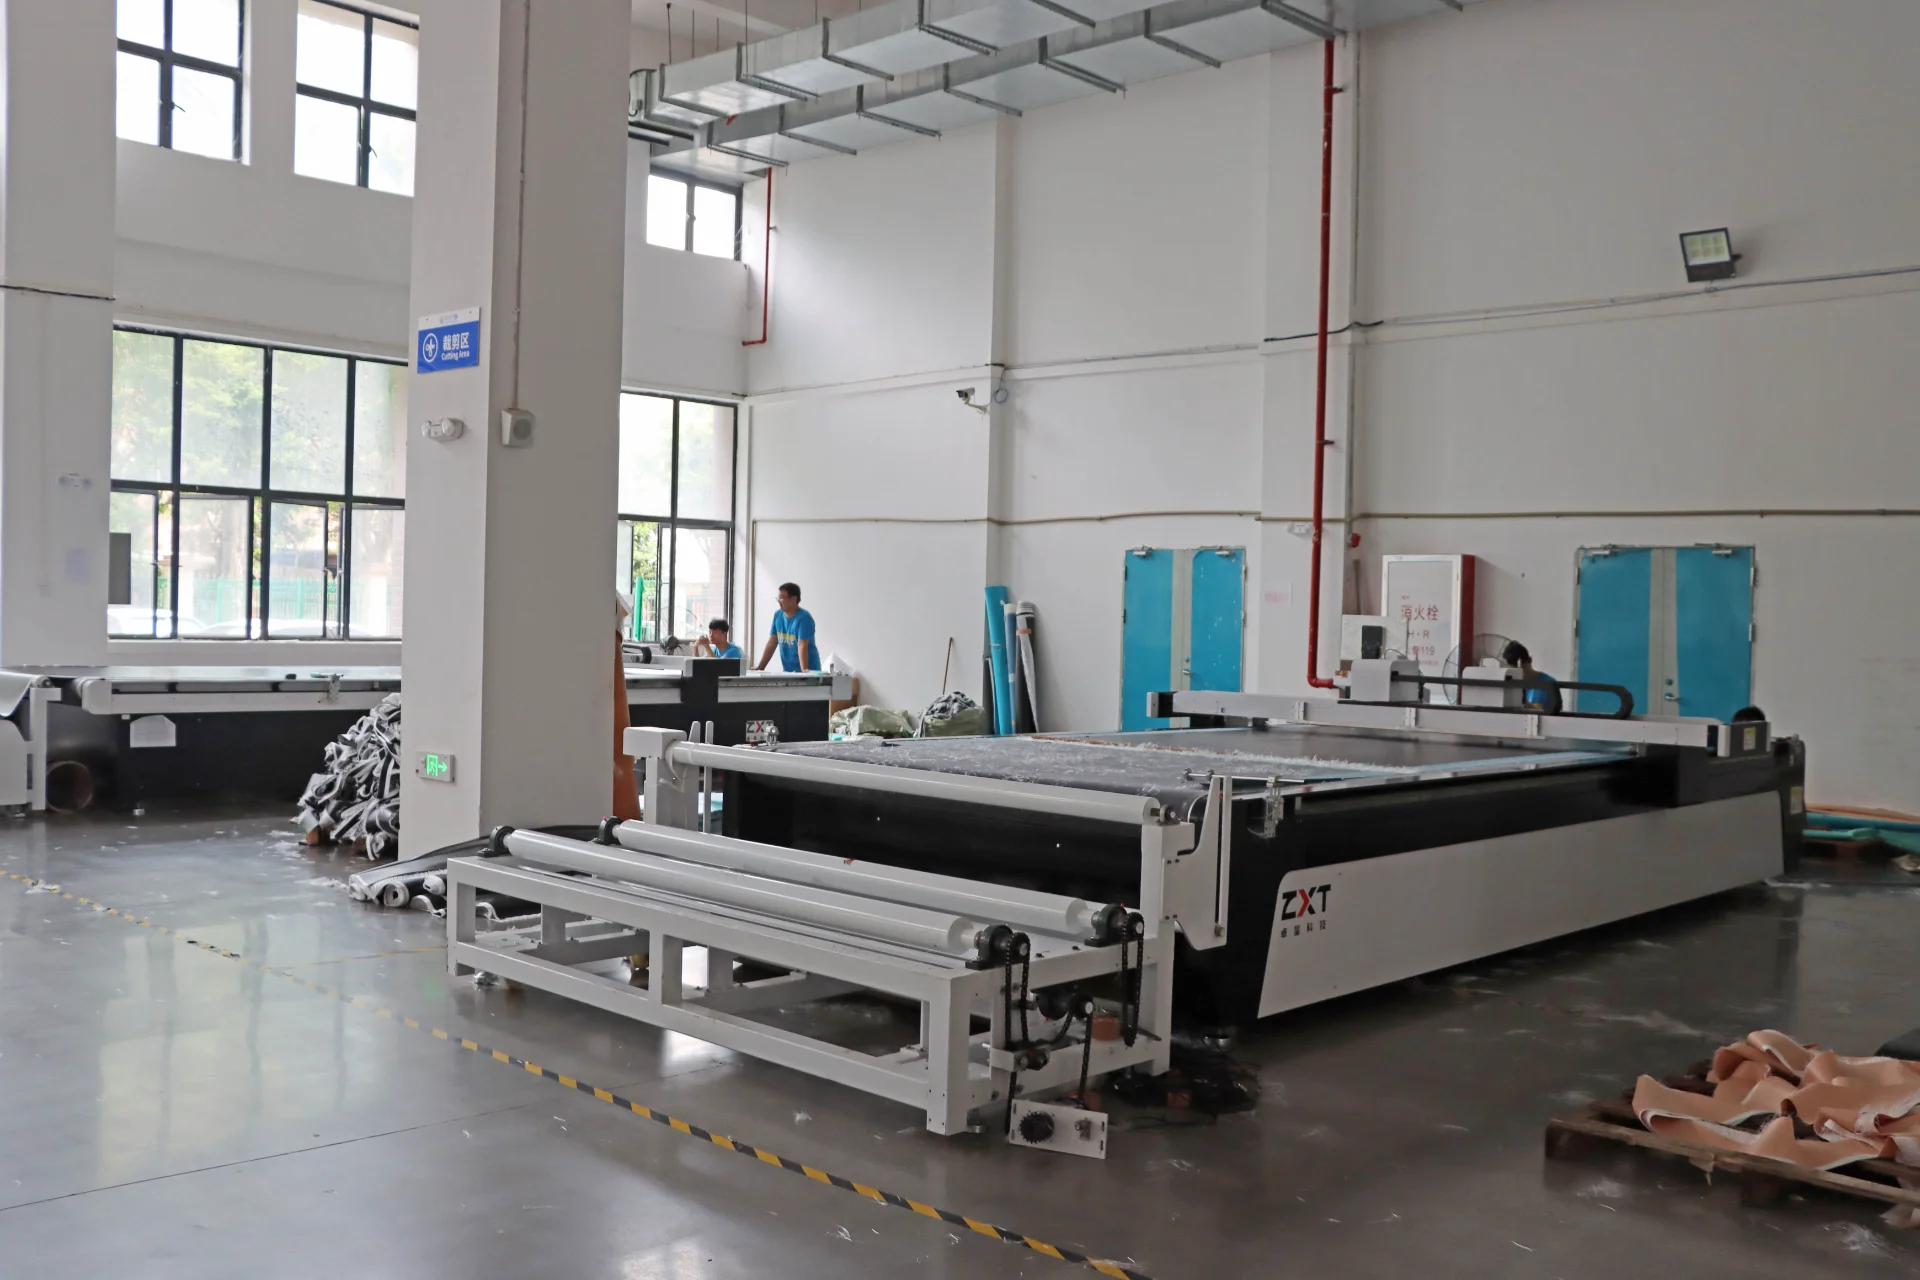
Assim que o material é aceito, ele segue para a mesa de corte que funciona de forma autônoma.
No passado, utilizávamos moldes manuais e lâminas de barbear, o que naturalmente causava algumas diferenças na curvatura e no contorno.
Agora podemos enviar arquivos CAD 3D diretamente para uma máquina CNC de mesa plana. A lâmina se move sobre o PVC com precisão milimétrica, cortando o convés superior, o casco inferior e as faixas internas do guarda-corpo.
A personalidade da placa também deriva disso. O PVC é plano, mas ainda assim pode passar pelas nossas grandes impressoras UV.
A serigrafia pode descascar com o tempo, mas a impressão UV fixa a tinta diretamente nos poros do PVC. Isso significa que suas imagens durarão anos sob o sol e a maresia sem desbotar.
Selando os trilhos (O momento decisivo)
Esta é a fase mais importante de todo o processo. As laterais da placa são os locais onde é mais provável que ocorram vazamentos ou quebras.
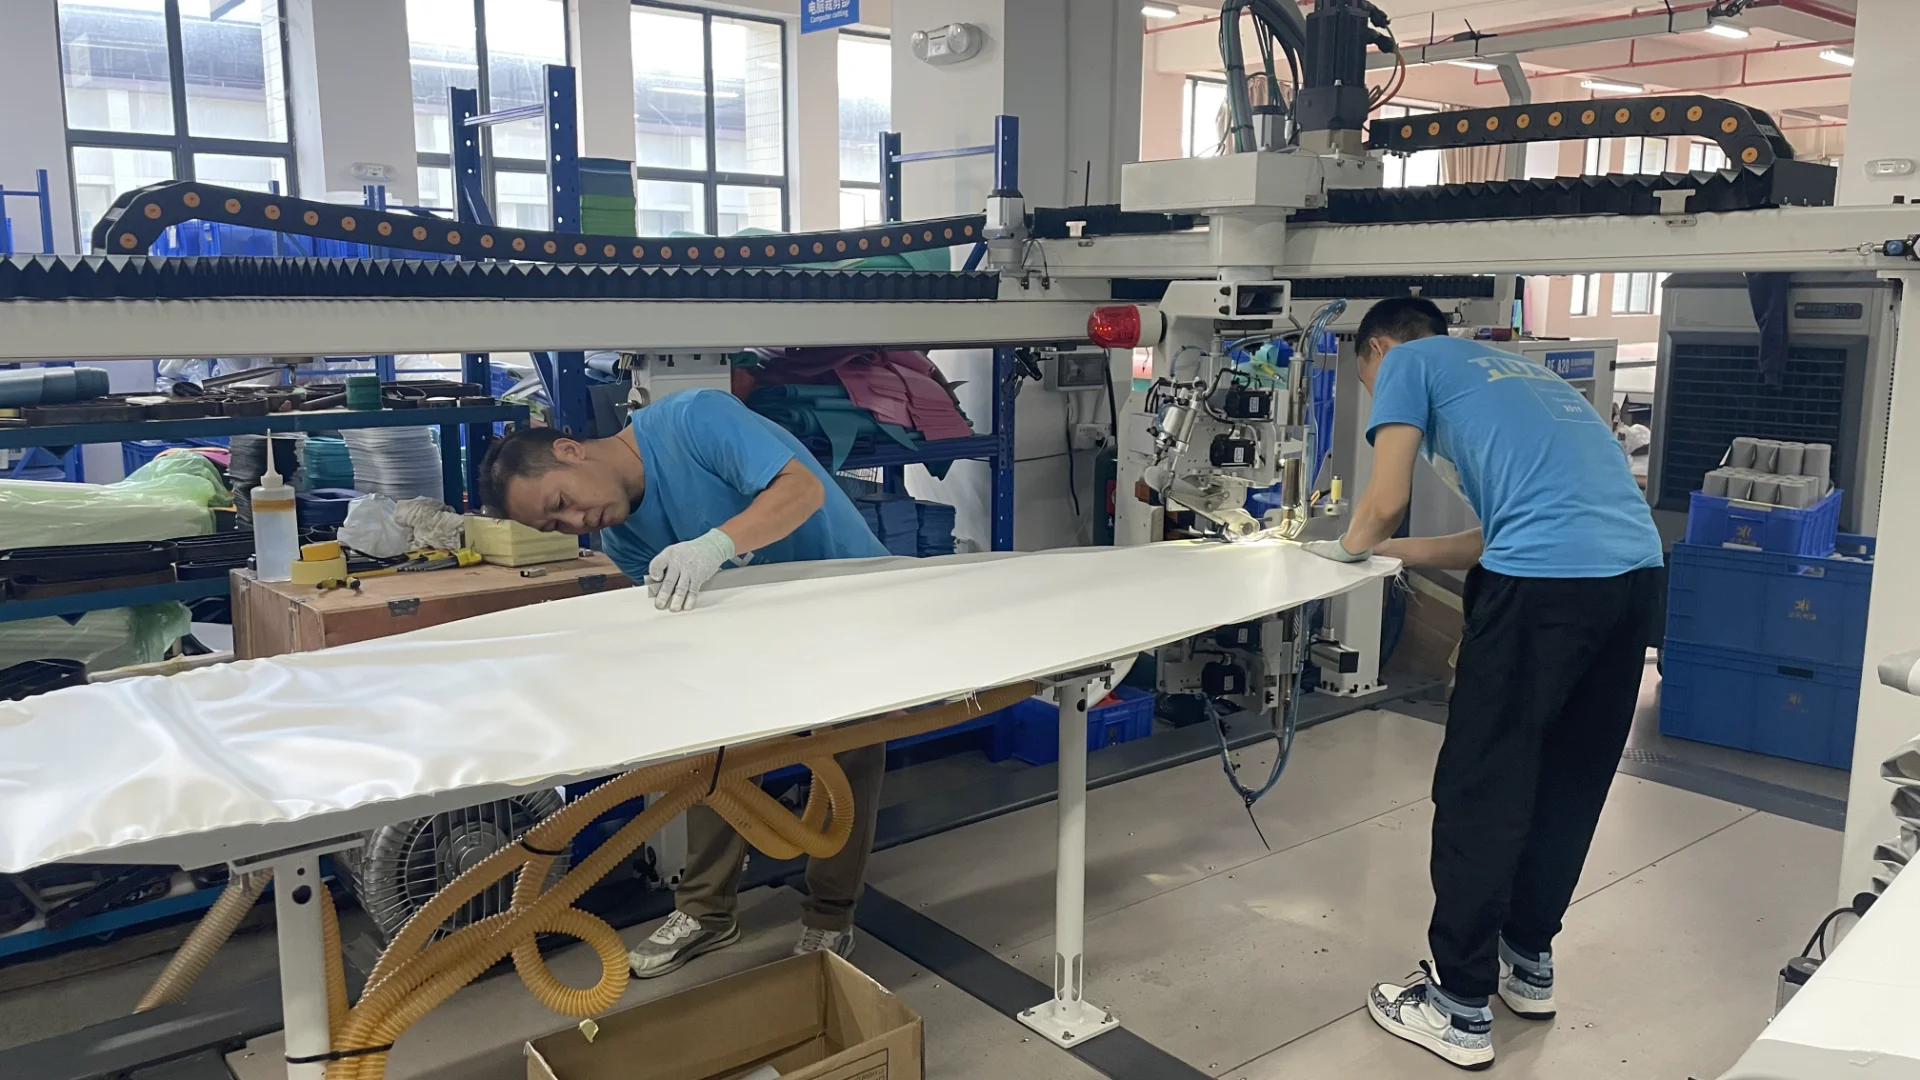
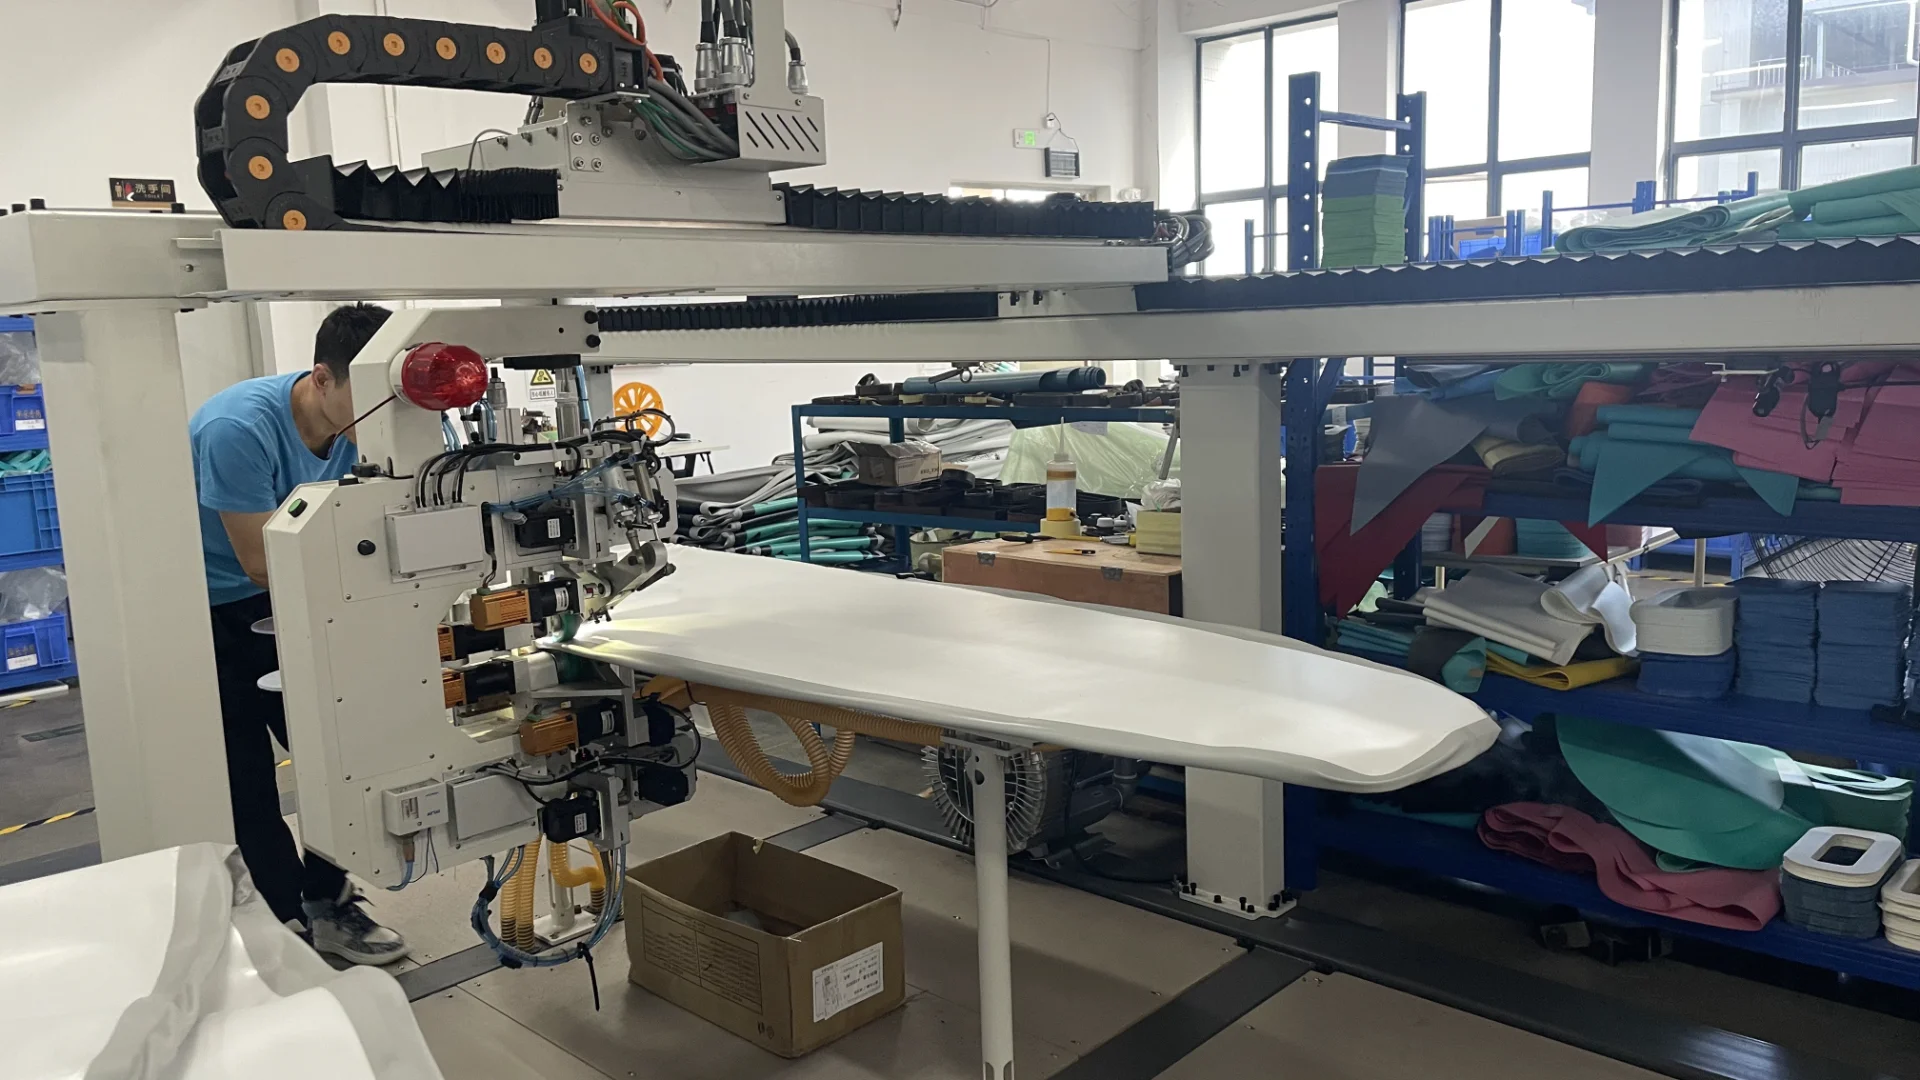
Para criar uma câmara hermética, é necessário conectar as camadas superior e inferior. Utilizamos uma fita de fixação interna para isso.
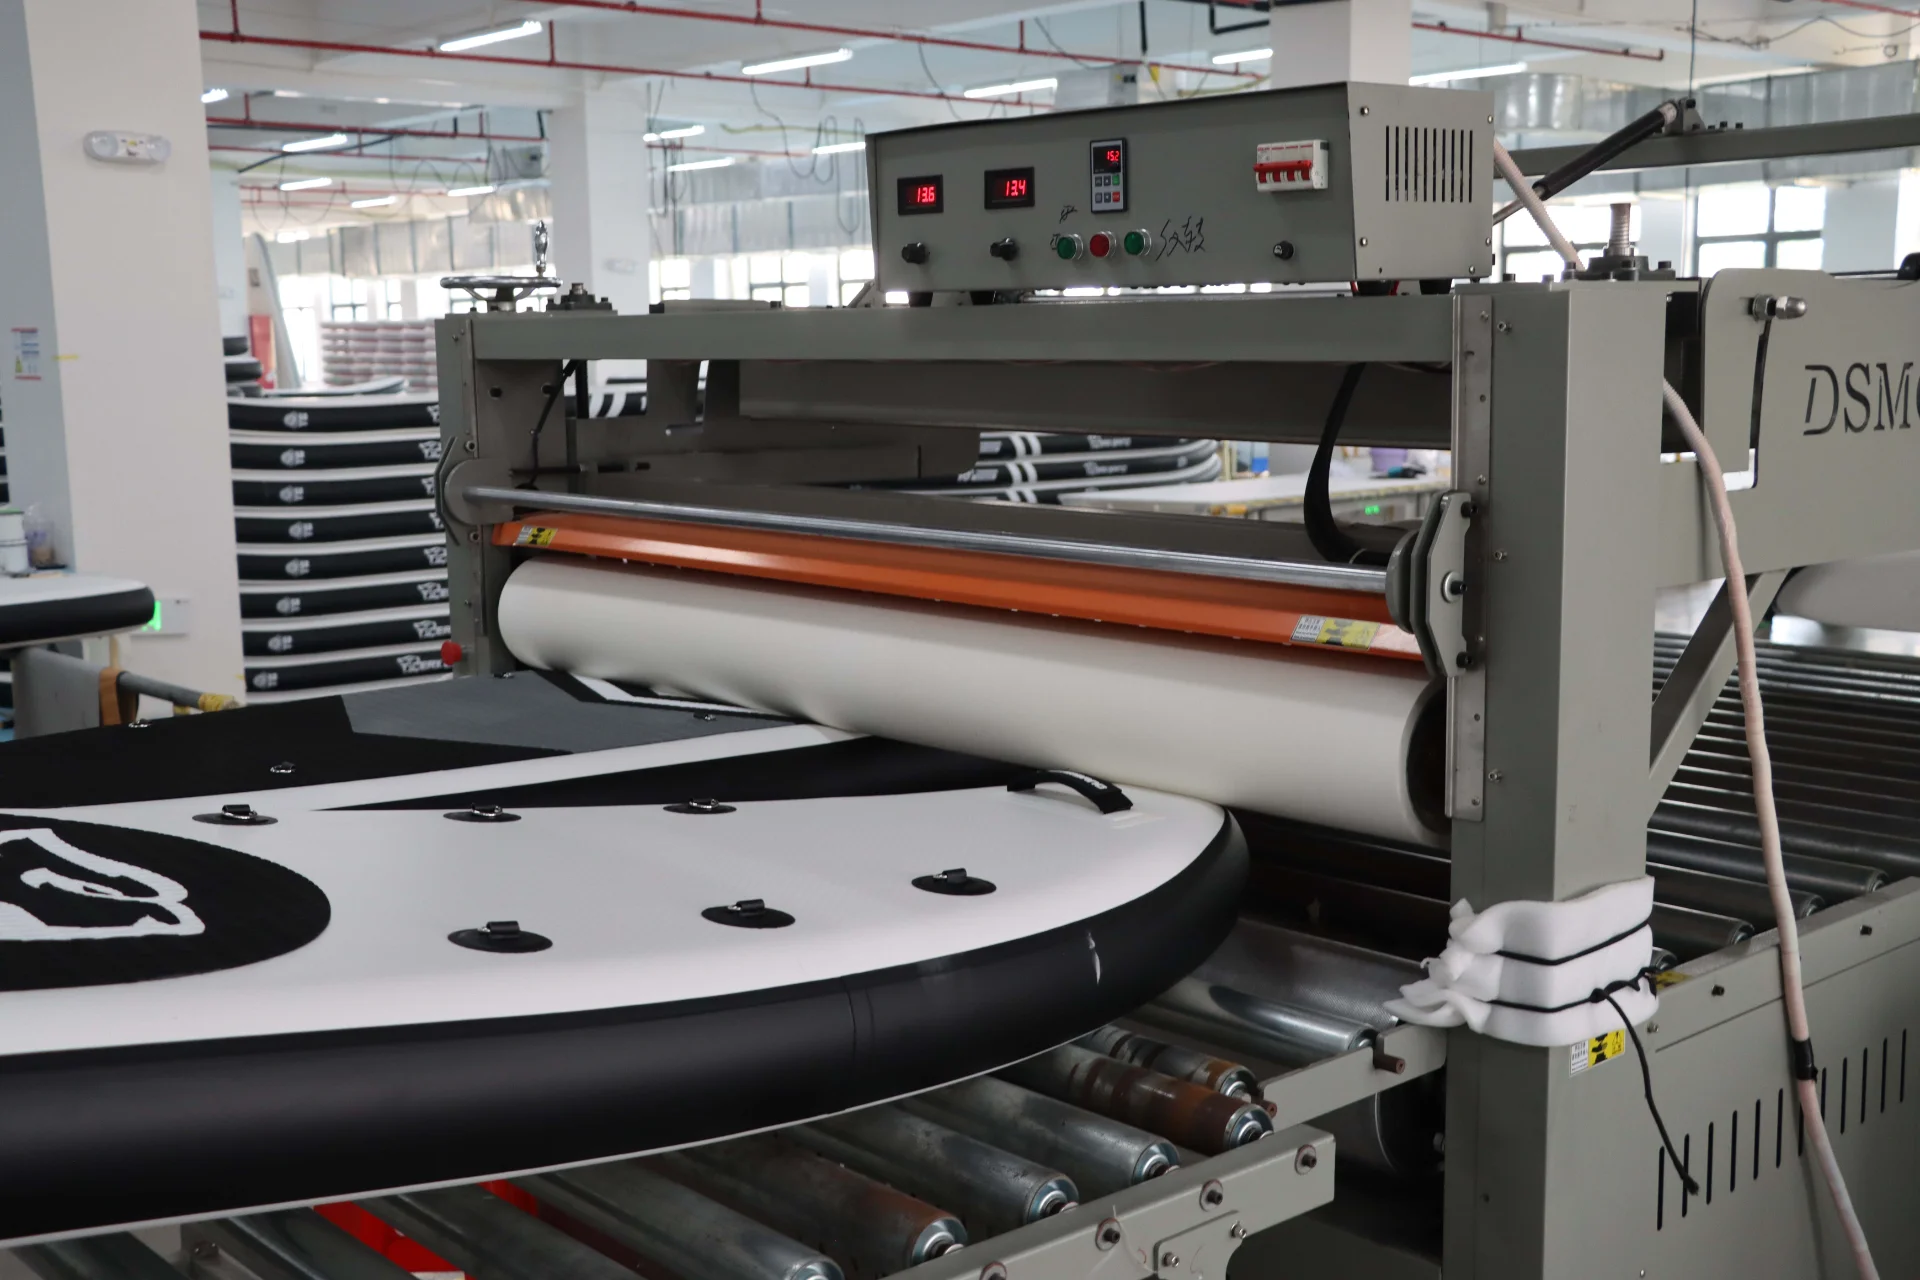
Fabricantes que trabalham com preços mais baixos ainda usam colagem manual, que é pesada e fácil de dar errado. Nós usamos a Tecnologia de Fusão Térmica.
Utilizamos uma máquina especial que aquece o PVC a mais de 500°F para fundir a fita interna do trilho às camadas superior e inferior.
O material se funde fisicamente, formando uma peça única e resistente. Essa abordagem elimina a necessidade de colas nocivas, torna a prancha cerca de 2 kg mais leve e cria uma ligação mais forte que o próprio material.
O toque humano: protetores de deck e ferragens
Agora que o casco está selado, a prancha se parece com uma prancha de surfe, mas ainda não está pronta para uso. Ela segue para a estação de acabamento, onde o trabalho passa das máquinas para os operários experientes.
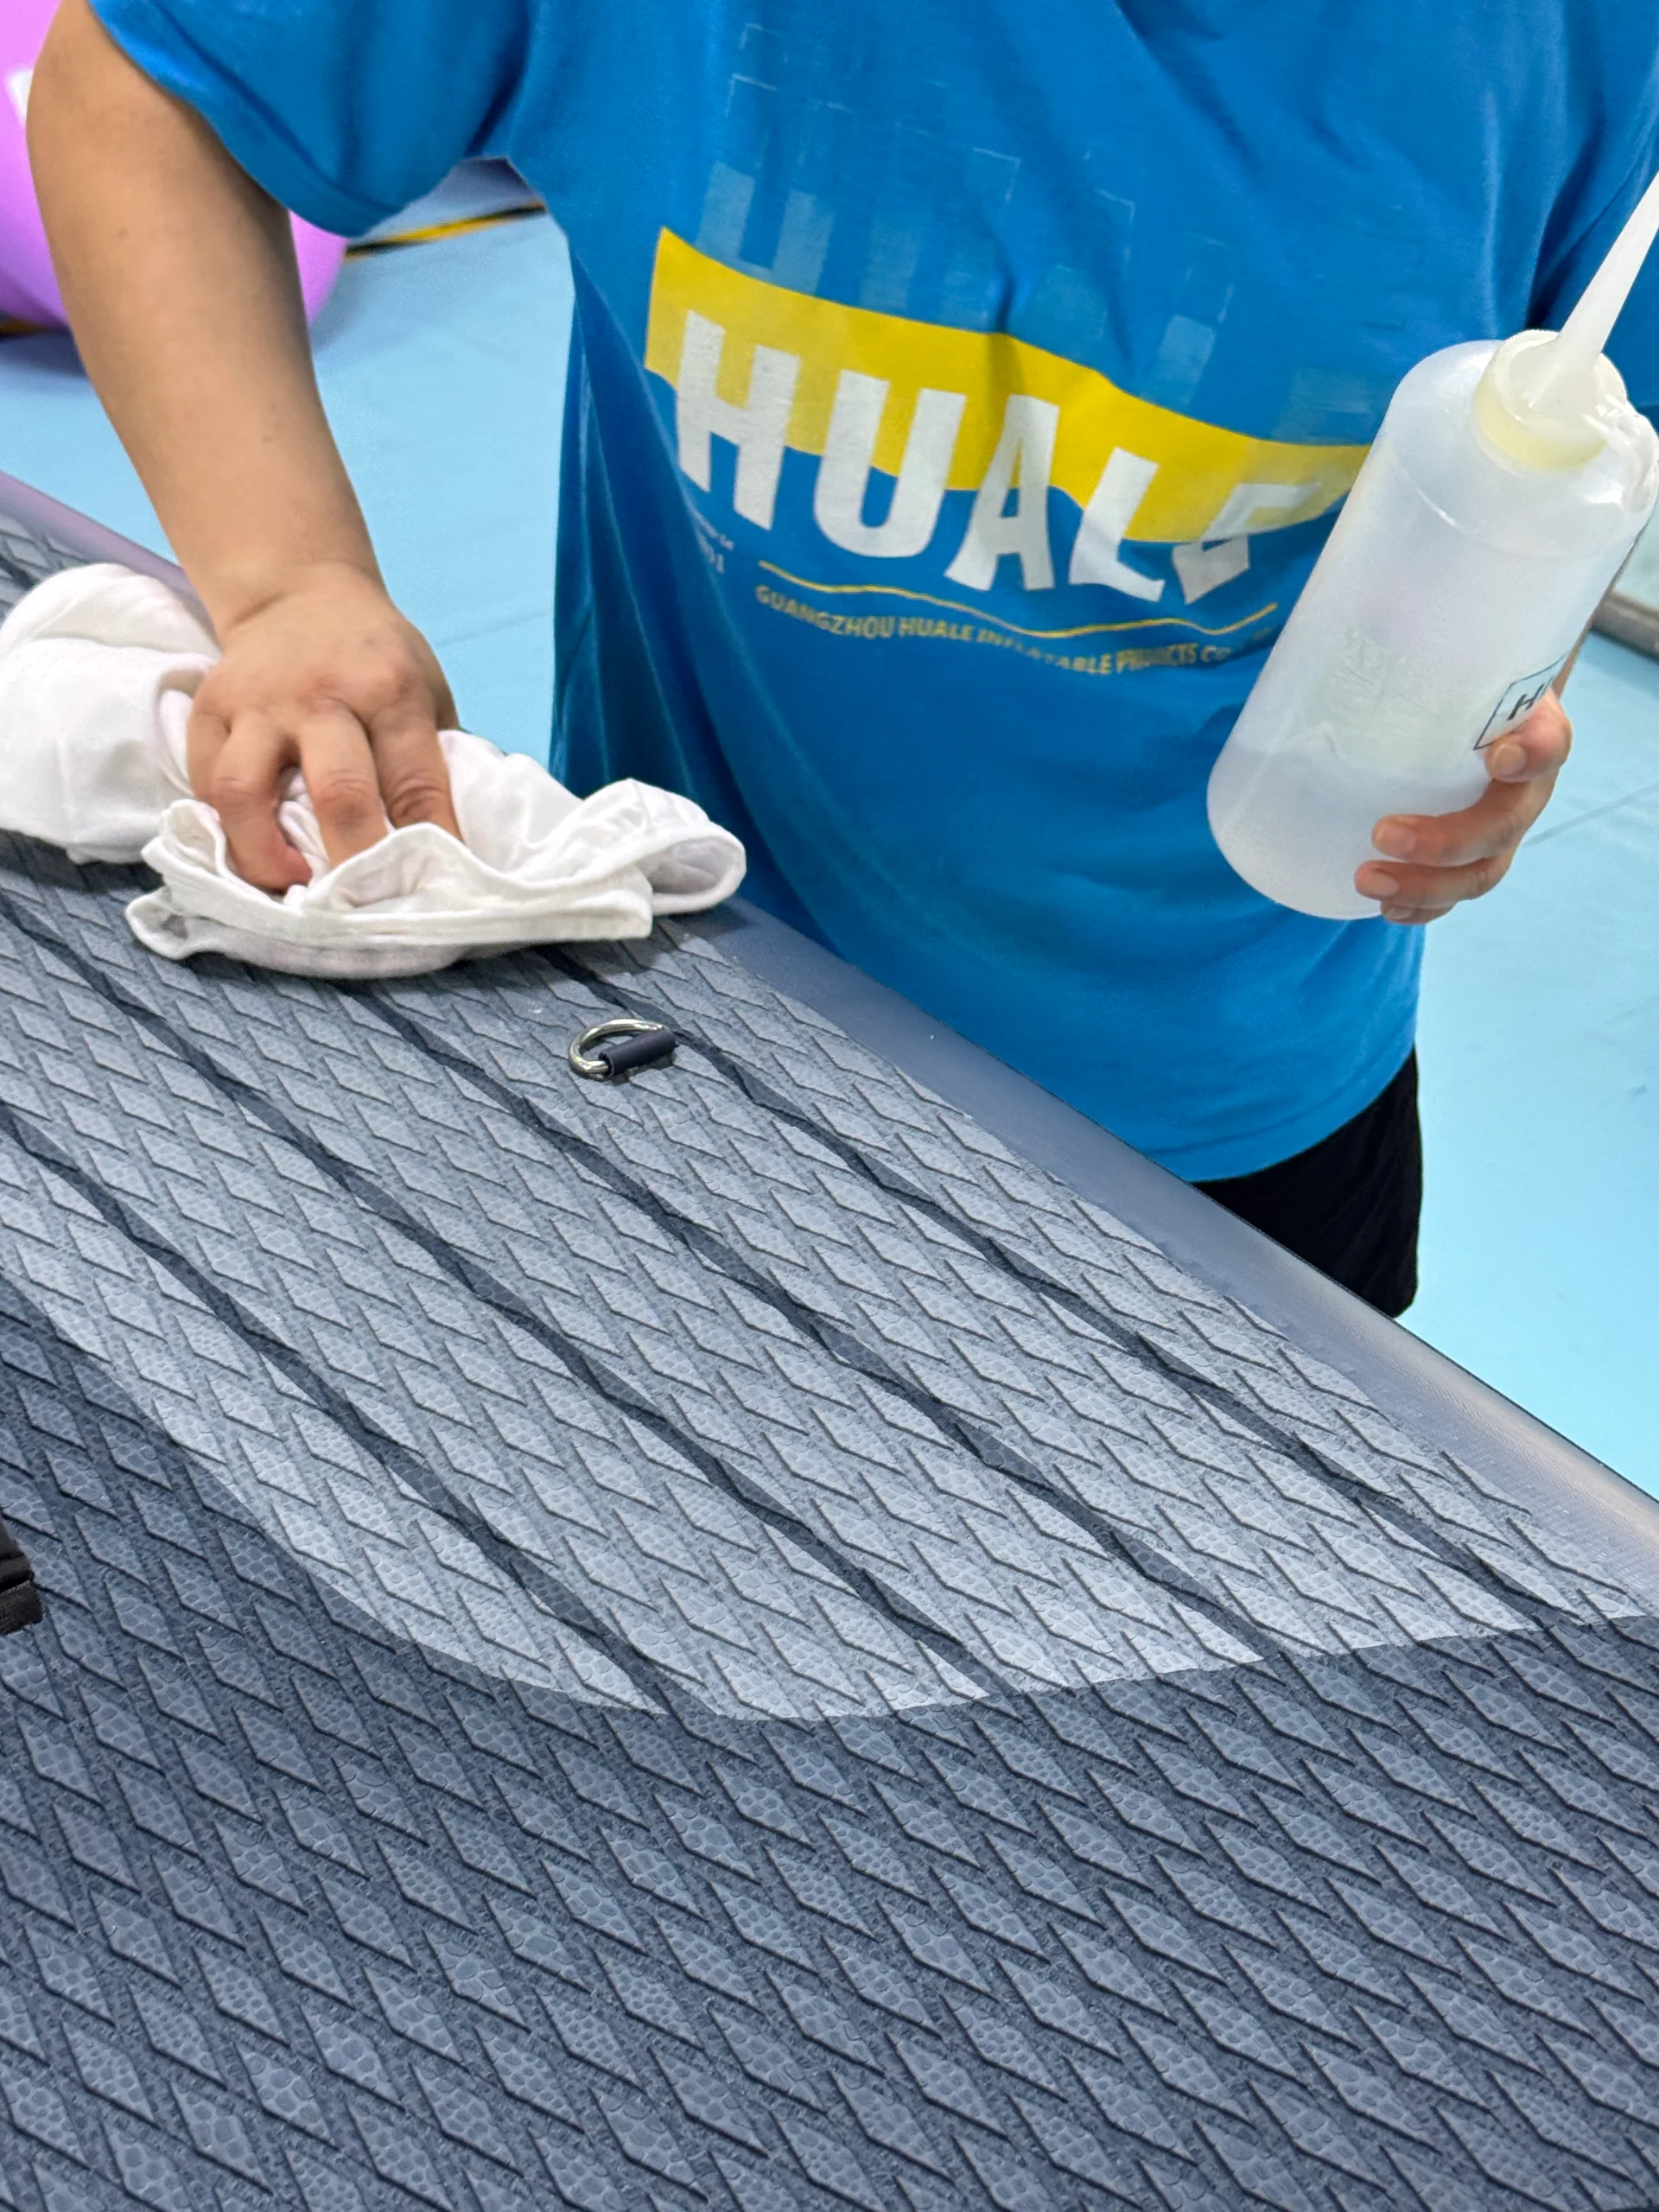
A plataforma de tração em EVA (a espuma macia sobre a qual você fica em pé) é alinhada com precisão pelos trabalhadores.
É preciso pressionar com firmeza para garantir que não fiquem bolhas de ar presas embaixo, o que poderia causar descolamento posteriormente.
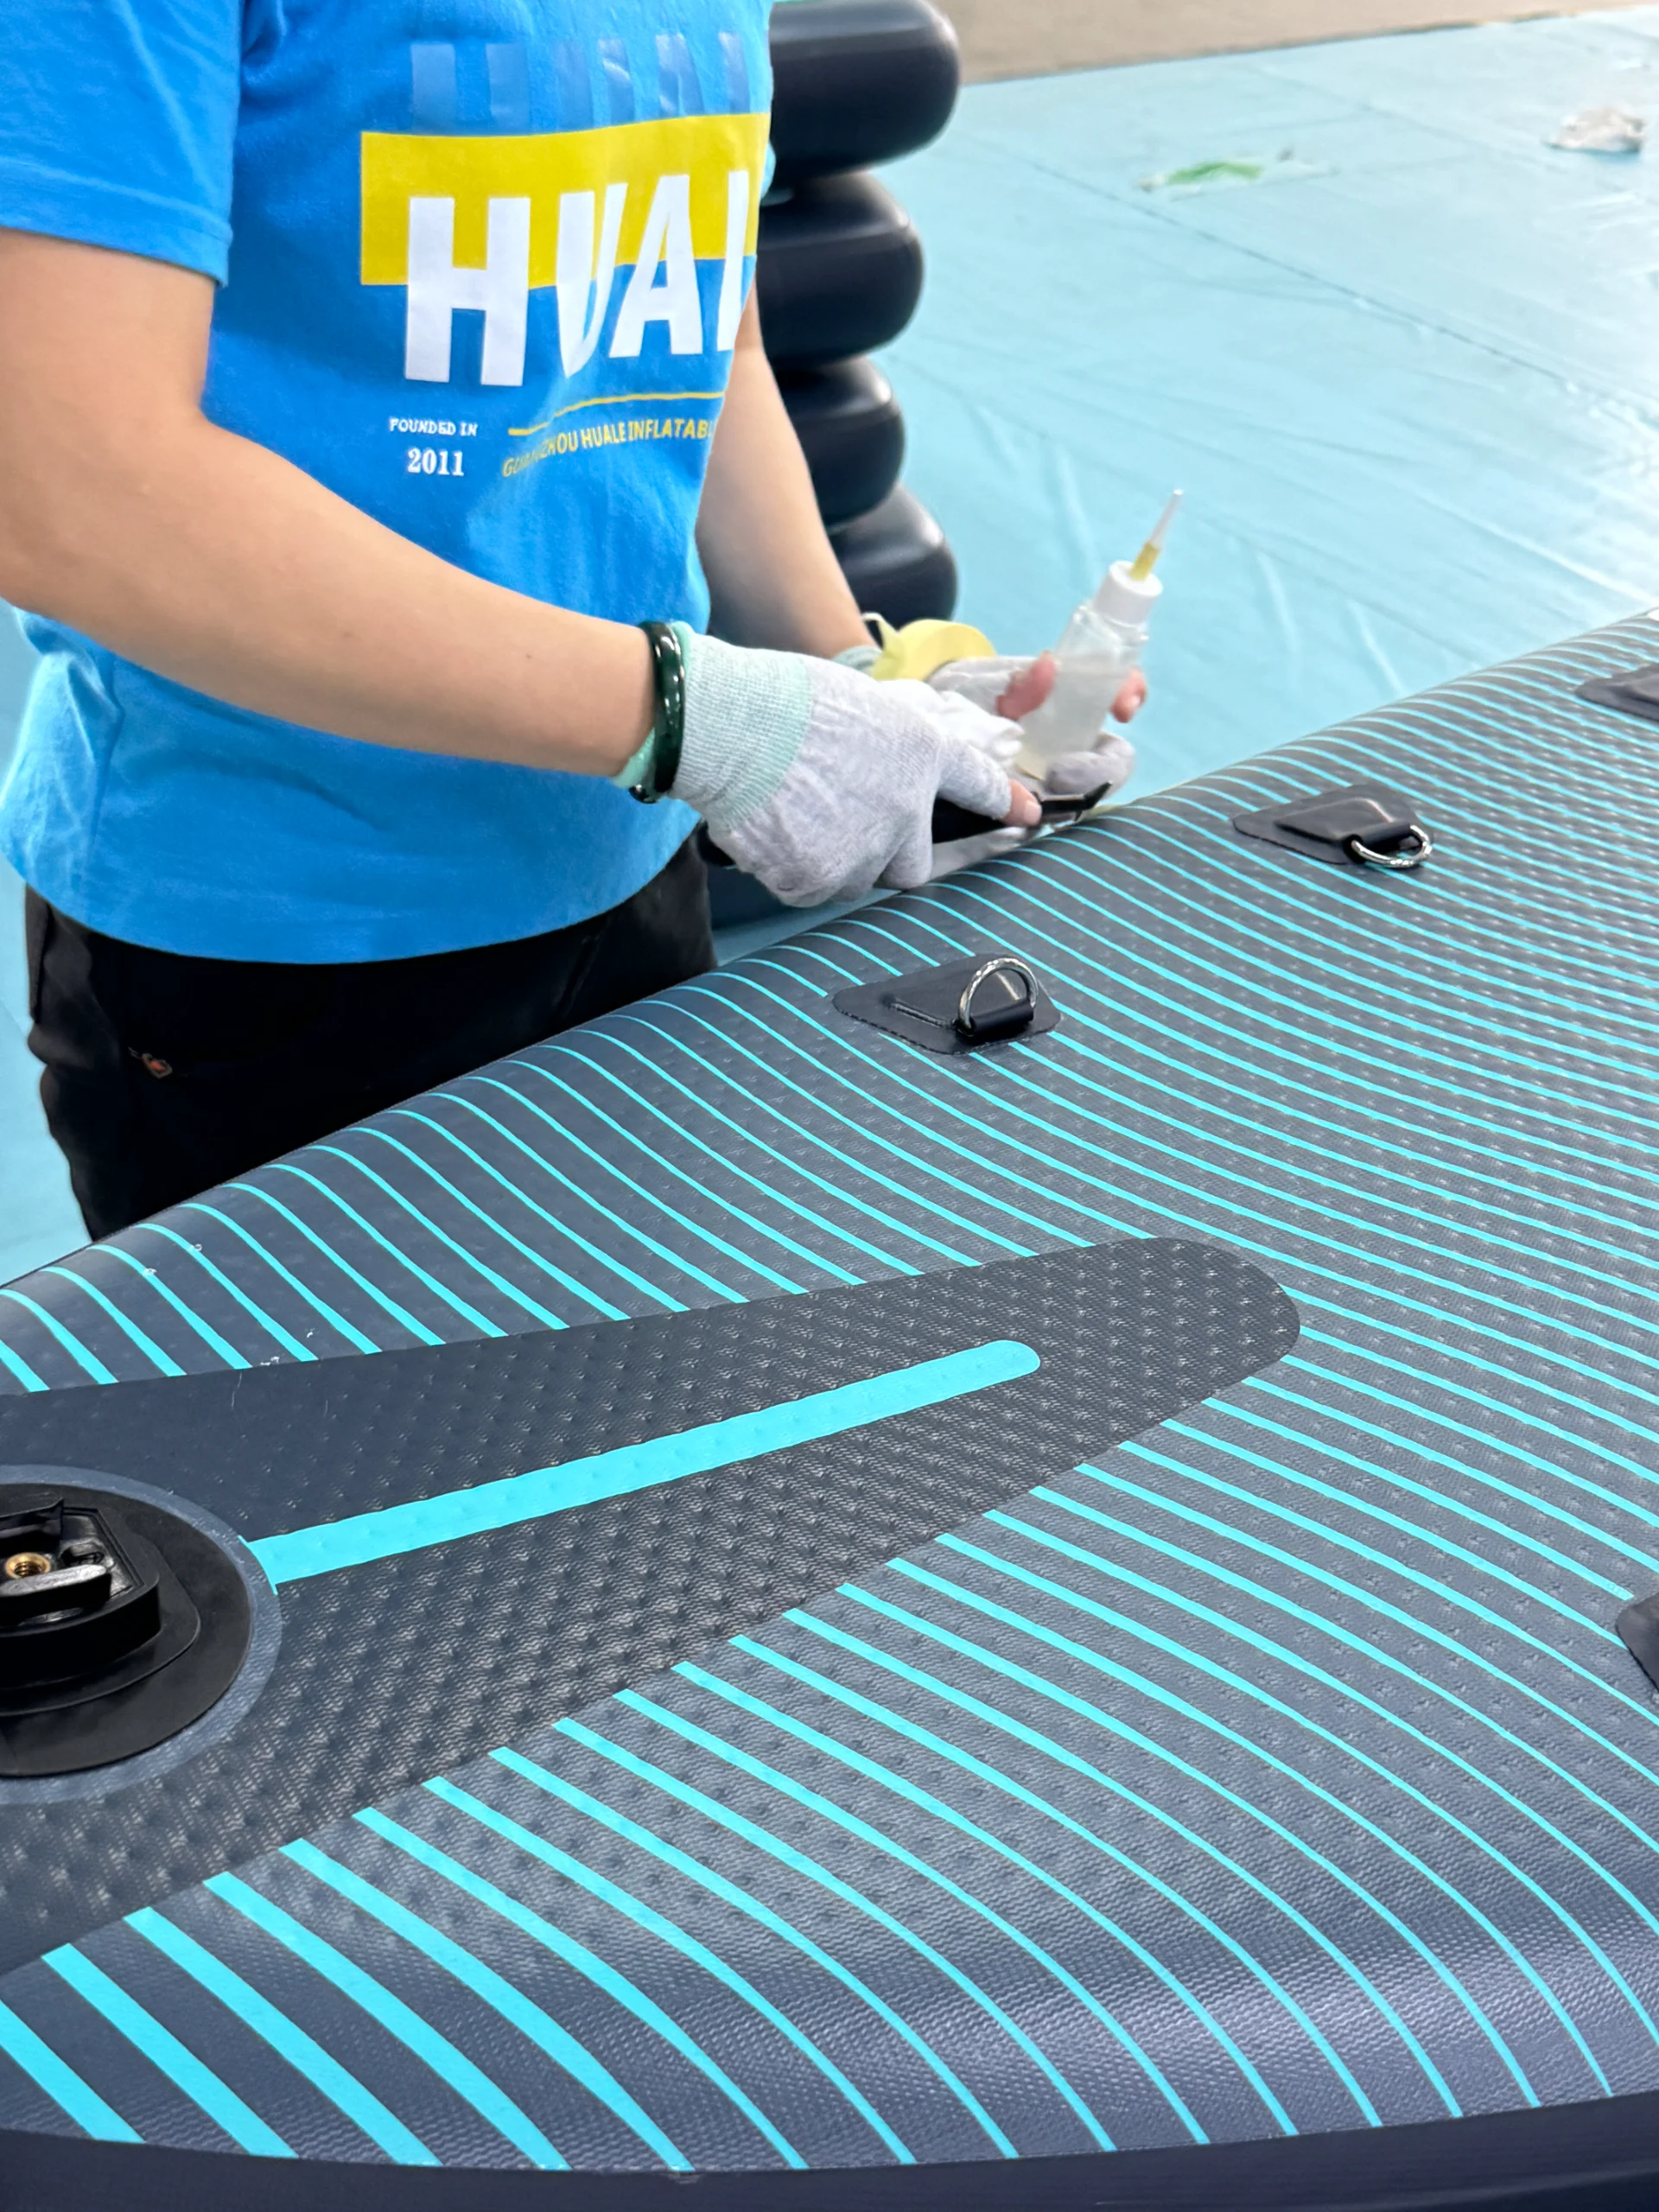
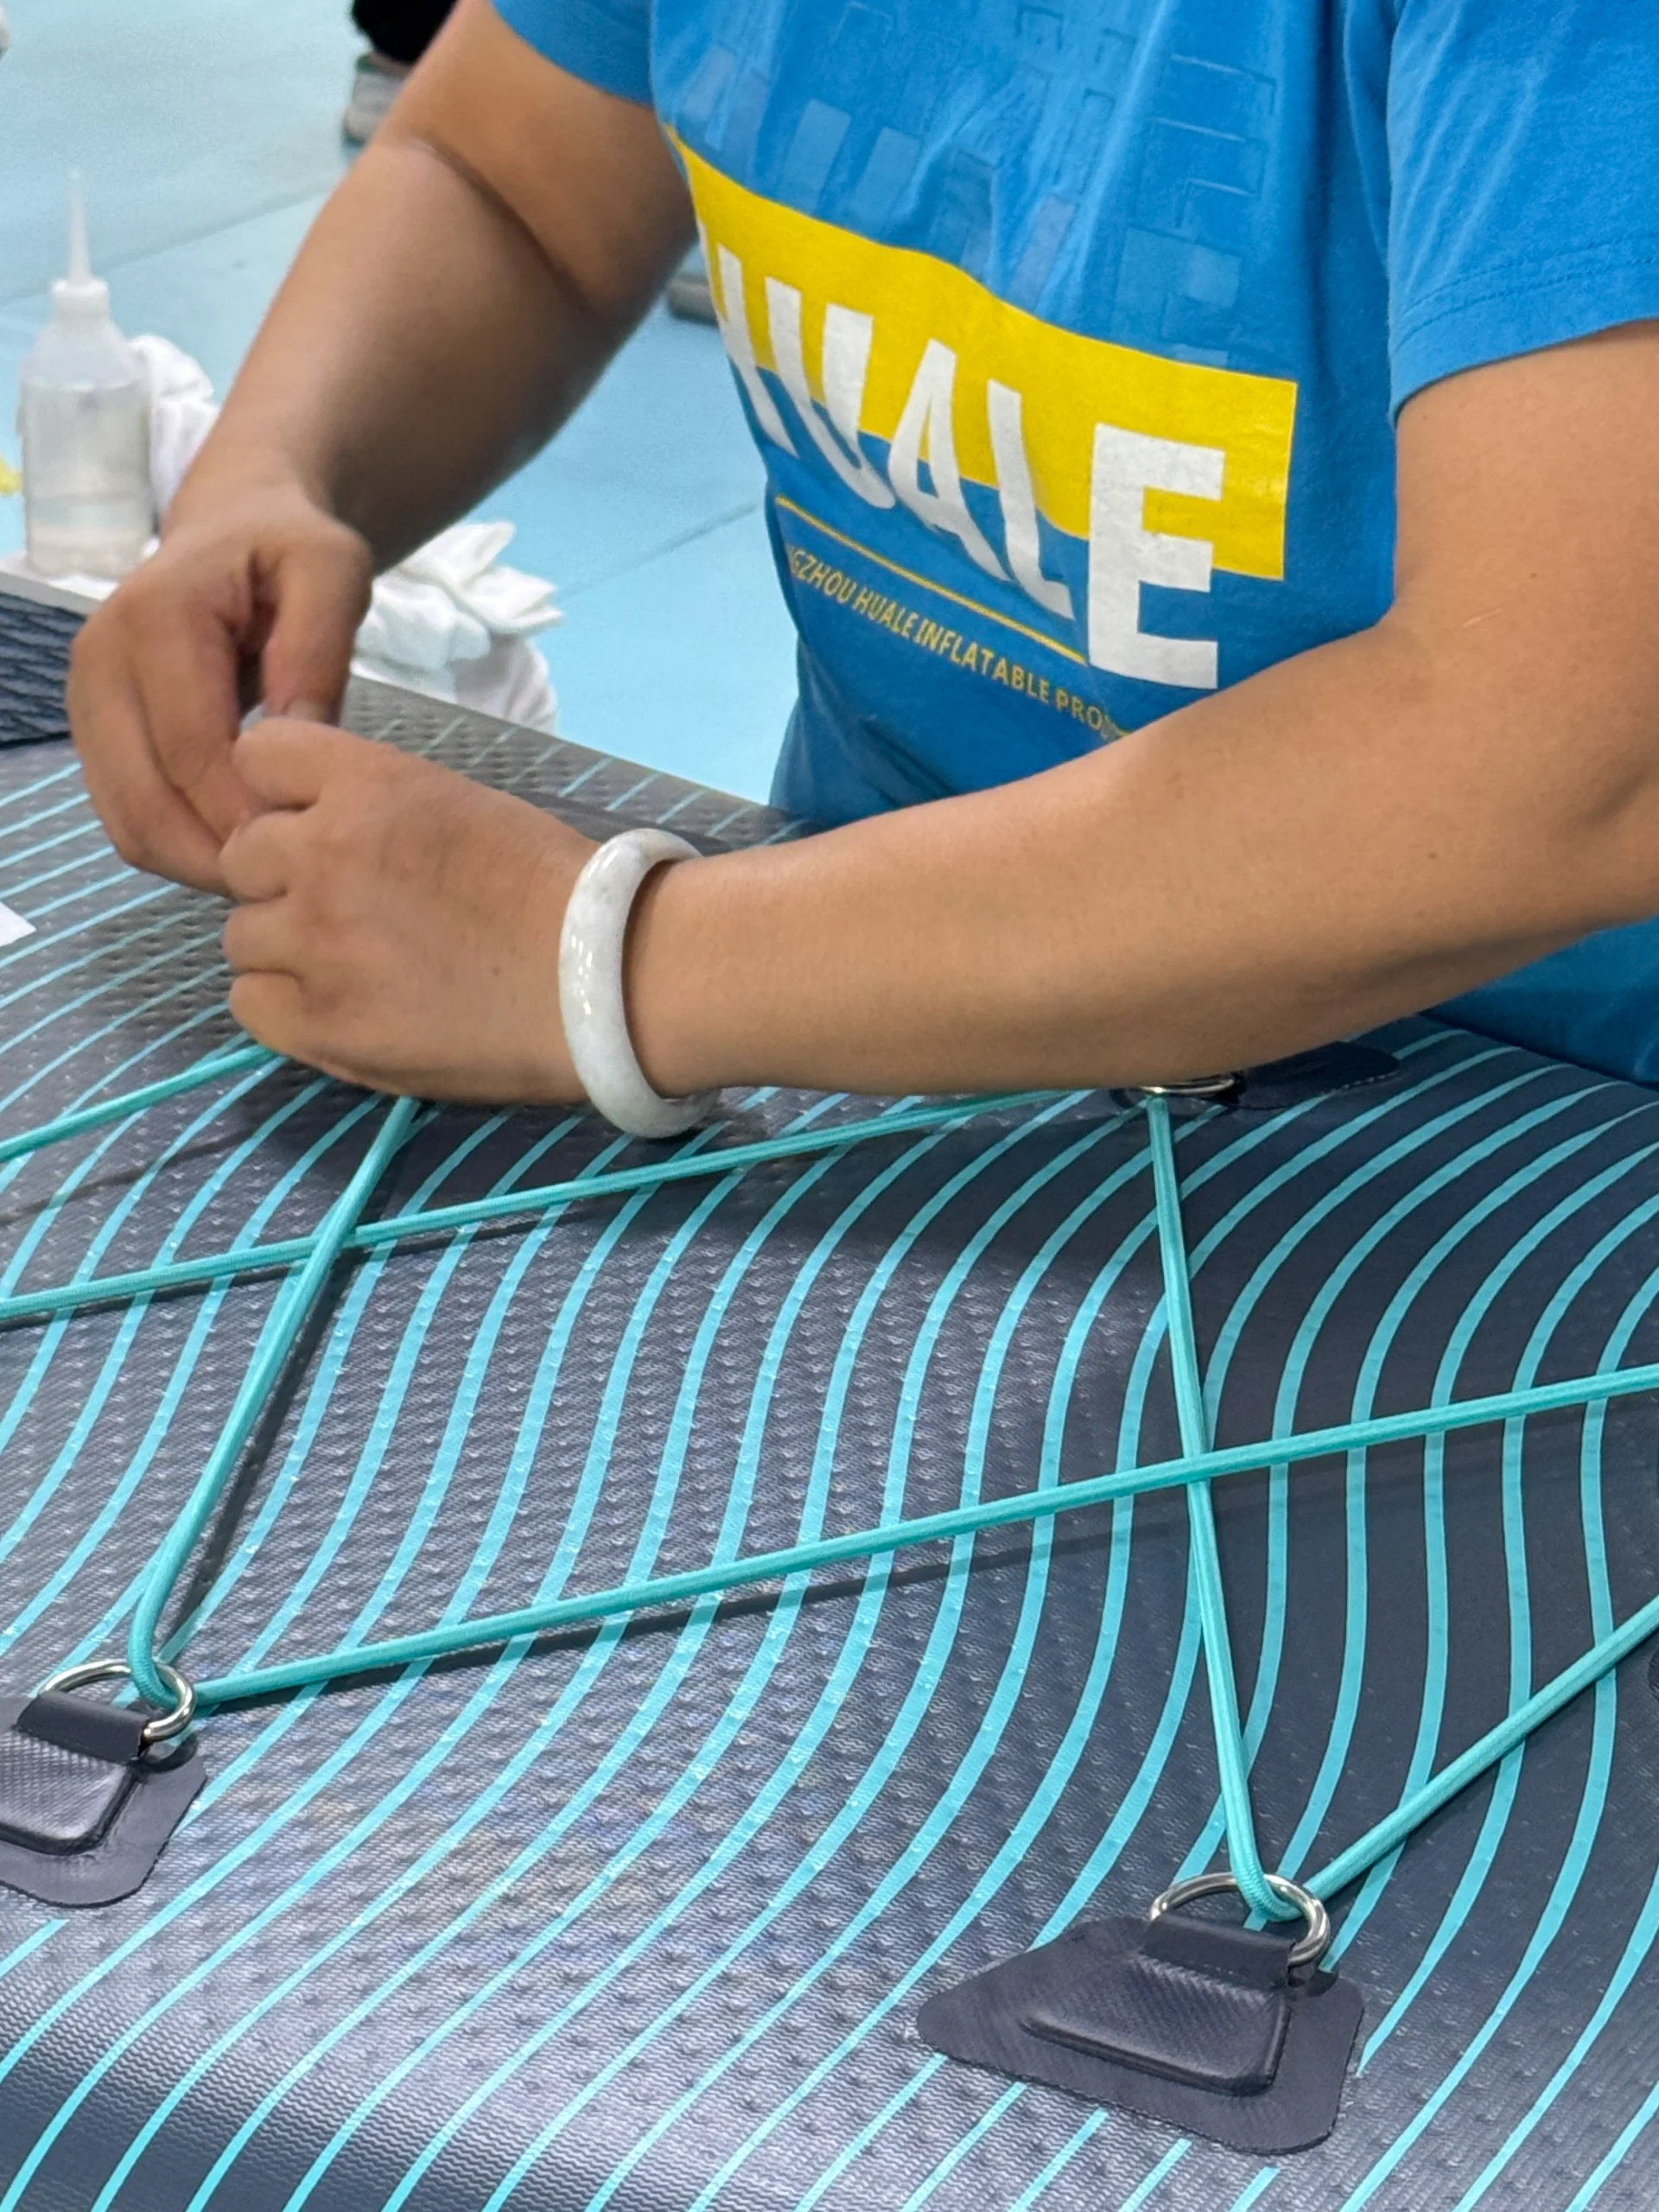
Depois disso, vêm o encaixe da quilha, os anéis em D e os elásticos. Eu sempre digo à minha equipe que o encaixe da quilha é a "âncora" da prancha.
Se não estiver completamente reta (90 graus em relação à rabeta), a prancha se moverá de forma torcida na água, o que incomodará o praticante. Antes da cola secar, utilizamos linhas-guia a laser para garantir que tudo esteja perfeitamente simétrico.
O “Teste de Tortura” (Controle de Qualidade)
Você pode pensar que o procedimento termina depois que a placa estiver pronta. A parte mais difícil é começar.
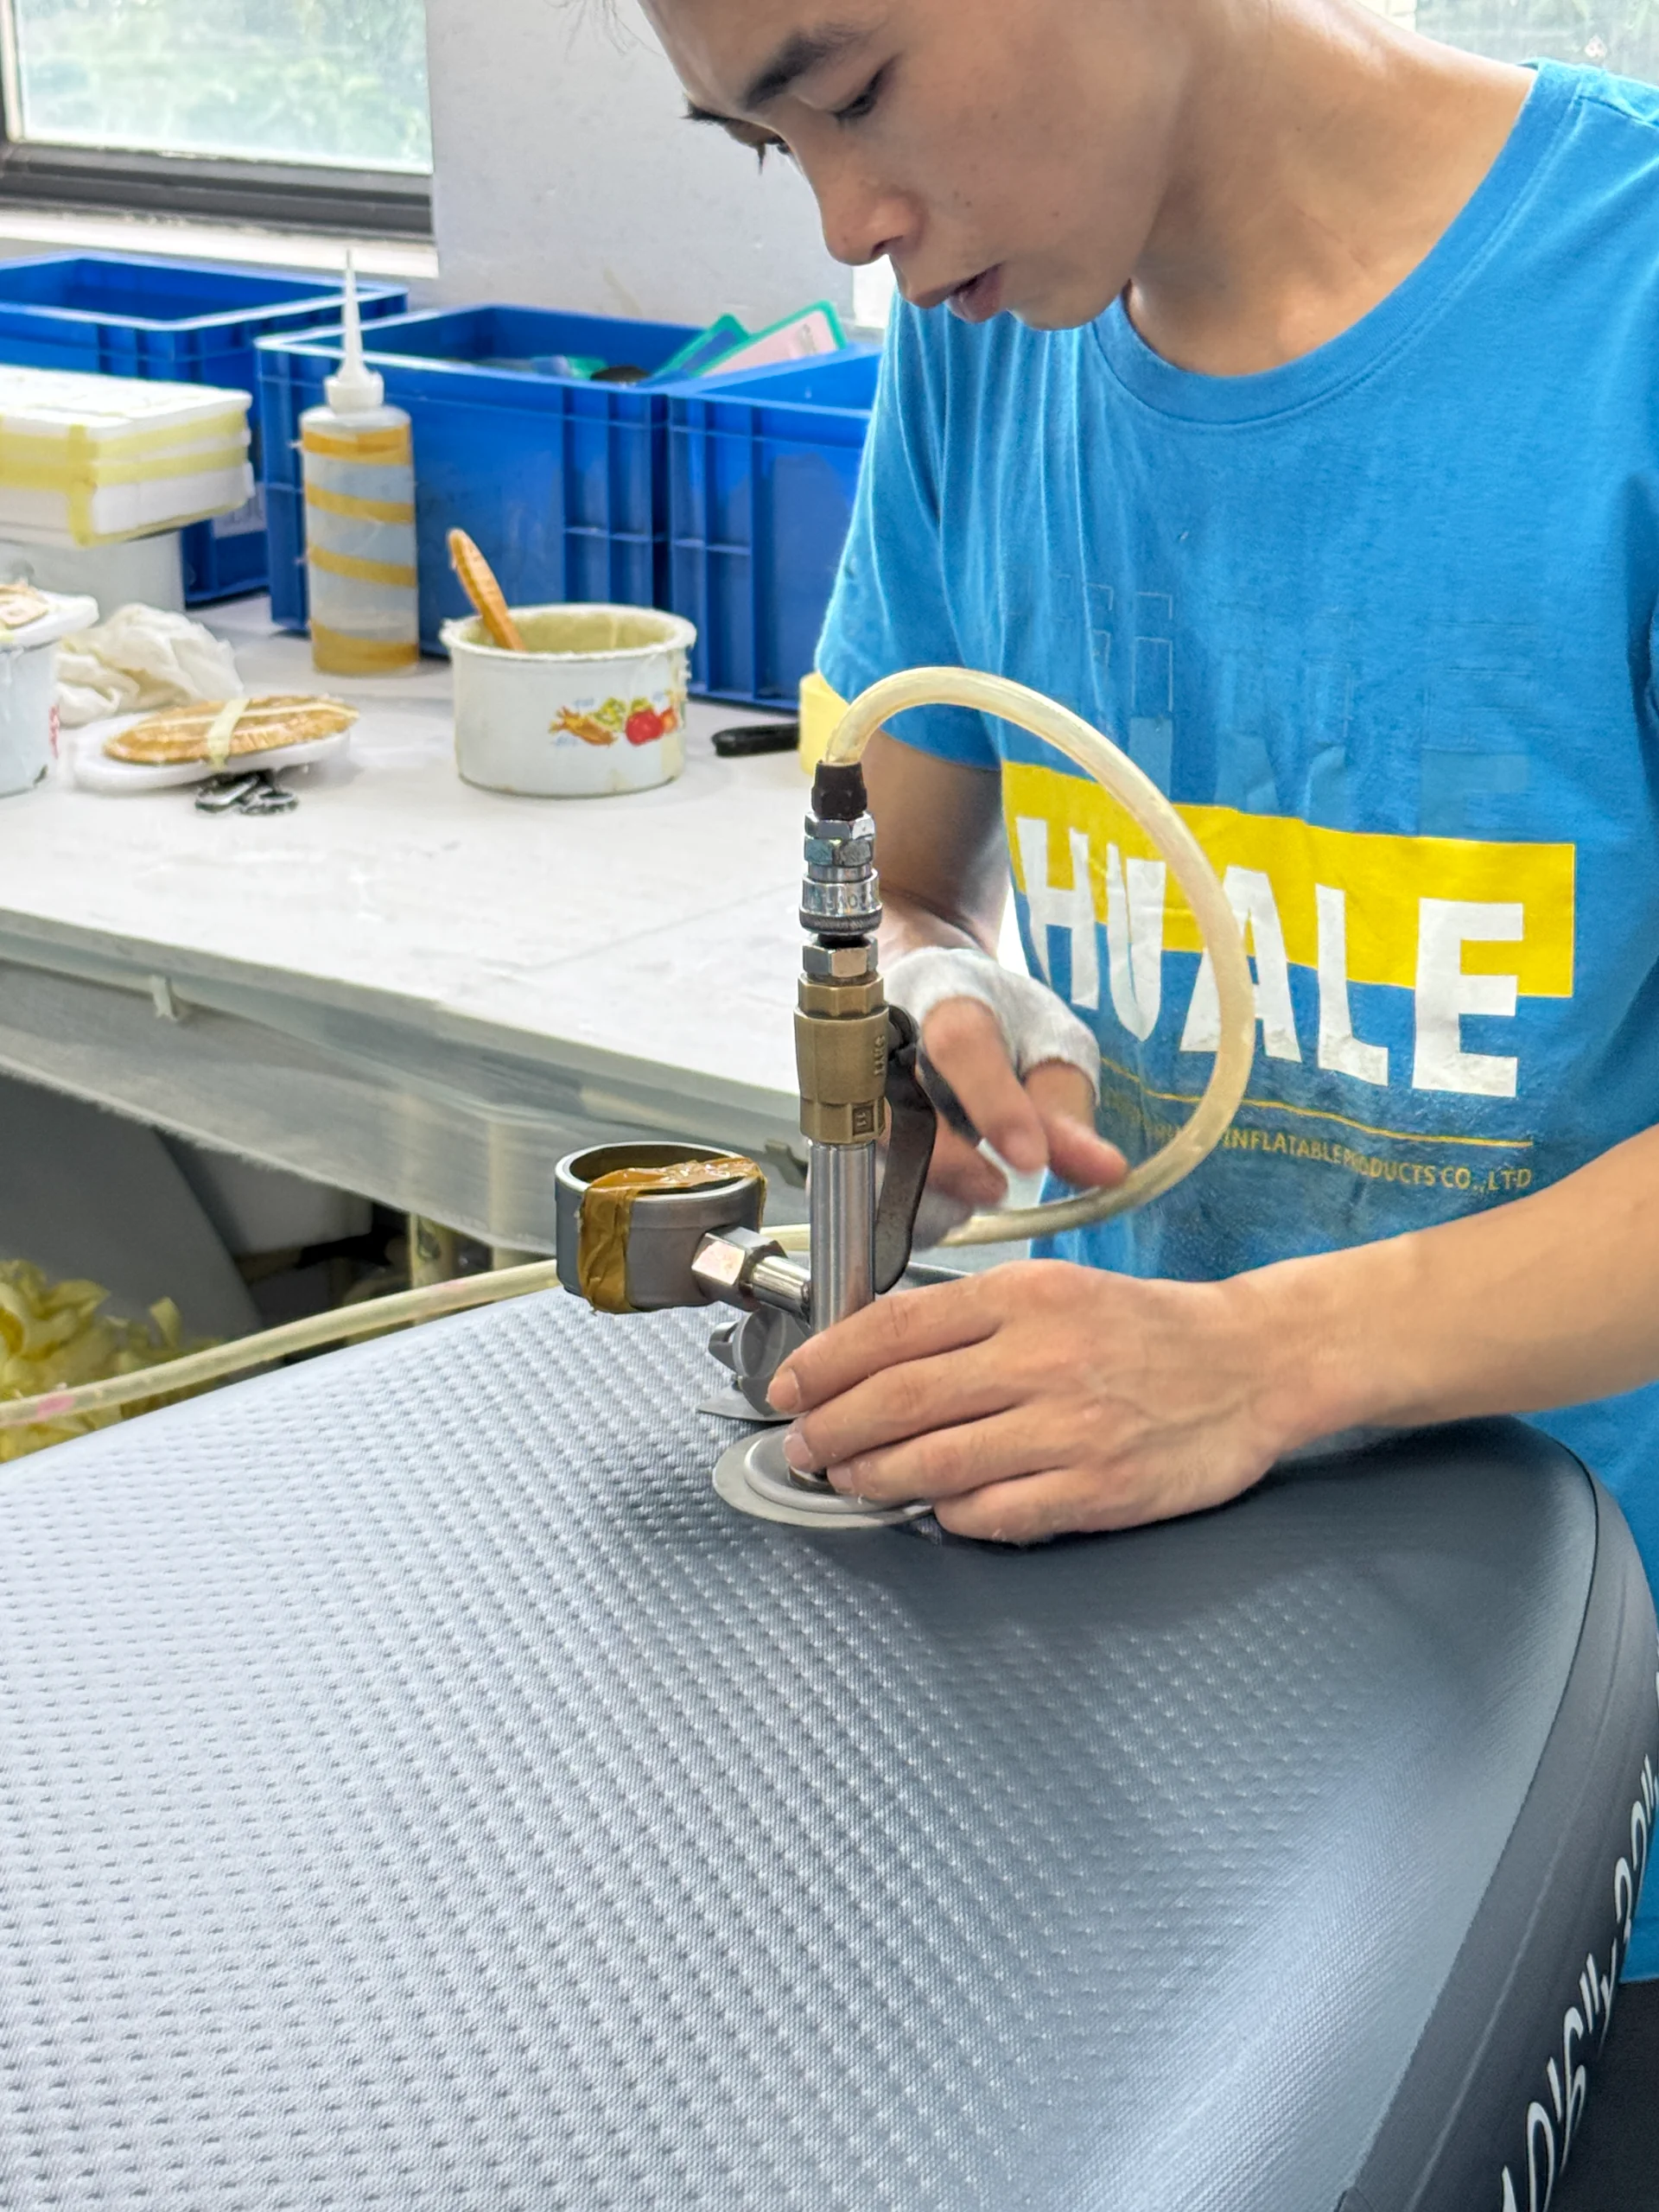
Cada placa Huale é pressurizada até sua pressão máxima (PSI) e então deixada em uma câmara com temperatura controlada por 72 horas. Isso não está aberto a discussão. Não estamos procurando apenas por grandes vazamentos; também medimos pequenas reduções de pressão.
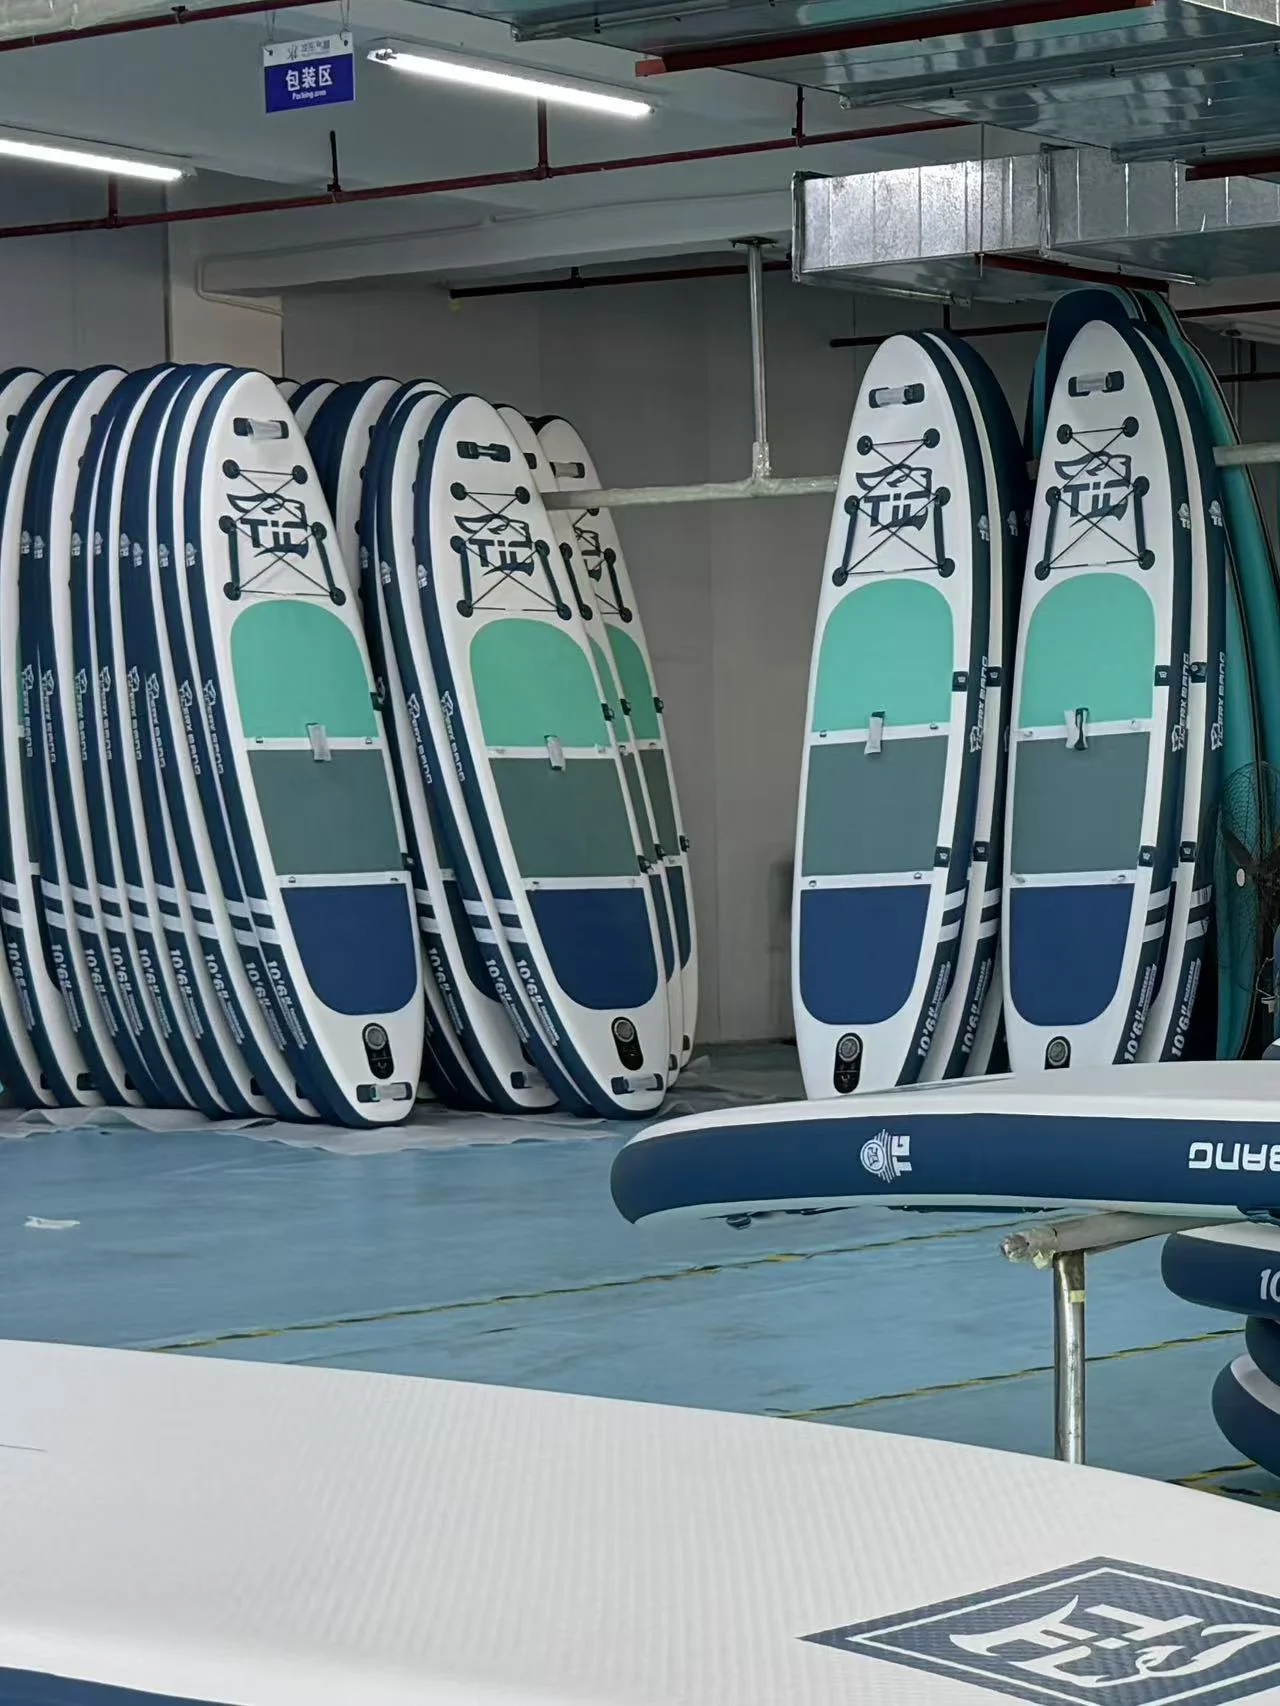
Uma placa é reprovada se perder mais de 0.5 PSI em três dias. Também realizamos um "teste de estresse" em amostras aleatórias de cada lote, submetendo-as a altas pressões até que se rompam para garantir que nossas margens de segurança estejam corretas. (Curiosidade: uma placa com classificação de 15 PSI normalmente suporta mais de 25 PSI antes de quebrar.)
Conclusão: Por que esse processo é importante
Você não precisa se preocupar com a infraestrutura sob seus pés quando estiver em alto mar, a cinco quilômetros da costa. Pode confiar nela.
Ao observar os processos cuidadosos que adotamos, como o corte CNC e o teste de inflação de 72 horas, fica evidente que uma prancha inflável de alta qualidade é muito mais do que simplesmente PVC e ar. Ela é o resultado de engenharia, perseverança e uma busca incessante pela qualidade.