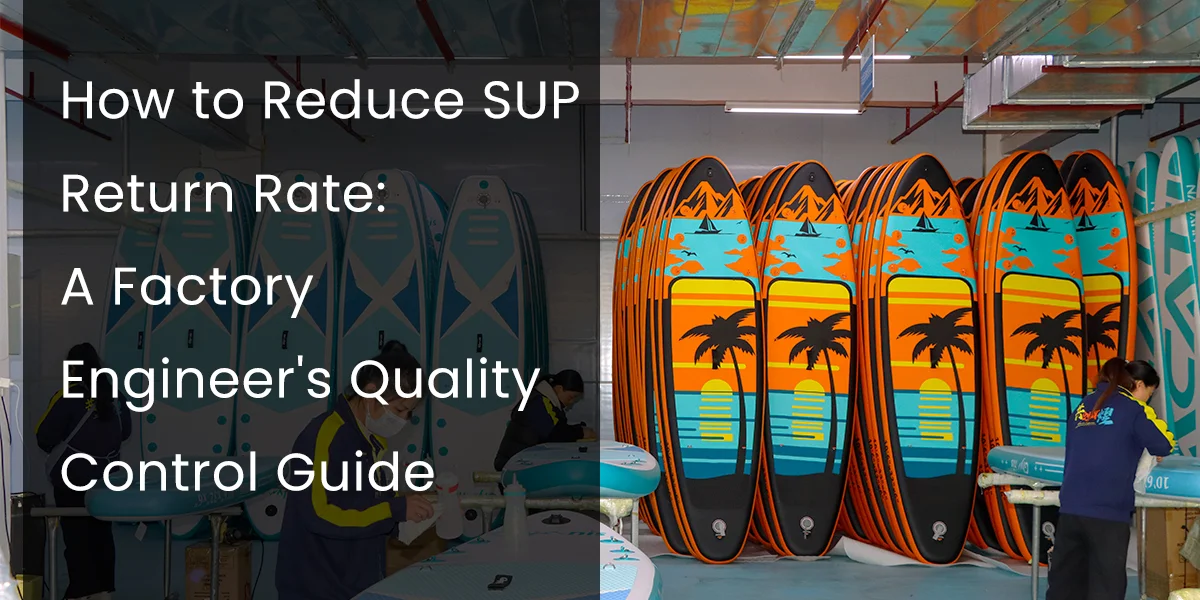
Jeśli wskaźnik zwrotów SUP-ów przekracza 3%, problem prawie zawsze leży w produkcji — nie w marketingu, nie w cenie, ani nie w grupie docelowej klientów. Widziałem właścicieli marek, którzy spędzali miesiące na ulepszaniu swoich ofert na Amazonie, podczas gdy wada tkwiła w protokole spawania, na którym ich fabryka oszczędzała od samego początku.
Nazywam się Charlie i jestem starszym projektantem przemysłowym w Huale Inflatables. W ciągu 15 lat produkcji nadmuchiwanych desek SUP dla marek na całym świecie w naszej fabryce , te same cztery usterki produkcyjne pojawiają się w danych zwrotnych. Ten poradnik pokaże Ci, jak zidentyfikować wadę, która uderza w Twoją markę i czego dokładnie zażądać od fabryki, aby ją naprawić.
Dlaczego wskaźnik zwrotów jest problemem produkcyjnym, a nie marketingowym
Większość zwrotów SUP-ów mieści się w jednej z dwóch kategorii: deska ulega uszkodzeniu konstrukcyjnemu w ciągu pierwszych 1–3 użyć lub jest dostarczana z wadą kosmetyczną na tyle istotną, że klient jej nie akceptuje. Obu kategoriom można zapobiec już na etapie produkcji. Żadnego z nich nie rozwiąże lepszy opis produktu.
Wyzwaniem dla właścicieli marek jest to, że raport z kontroli jakości w Twojej fabryce wskazuje „zaliczony” – a nie masz możliwości zakwestionowania tego, nie znając rzeczywistego standardu kontroli jakości. Kontrola estetyczna bez testów ciśnieniowych to nie kontrola jakości. To dokumentacja, która chroni fabrykę, a nie Twoją markę.
Cztery błędy produkcyjne stojące za większością zwrotów SUP-ów
1. Pęknięcie szwu: najczęstsza wada konstrukcyjna
Najczęstszą reklamacją jest deska, która nie utrzymuje powietrza po 1–3 sesjach. W 80% przypadków przyczyną awarii jest zgrzany szew, a nie sama tkanina PVC. Przyczyną są prawie zawsze ręcznie klejone szwy lub niedospawane połączenia na szynach konstrukcyjnych.
Ręcznie klejone szwy wykorzystują klej PVC, który ulega degradacji pod wpływem wielokrotnych cykli pompowania, ekspozycji na promieniowanie UV i kontaktu z wodą. W Huale stosujemy spawanie wysokoczęstotliwościowe we wszystkich łączeniach nośnych. Warstwy PVC łączą się na poziomie molekularnym – miejsce spawania jest mocniejsze niż otaczająca je tkanina. Zapytaj w swojej fabryce, czy ich główne szwy szynowe są spawane maszynowo, czy klejone ręcznie. Jeśli się wahają, masz odpowiedź.
Czego wymagać od swojej fabryki:
- Spawanie maszynowe o wysokiej częstotliwości na wszystkich spoinach konstrukcyjnych — bez ręcznego klejenia połączeń szyn
- Dokumentacja badania wytrzymałości spoiny — siła rozciągająca na cm liniowy na próbkach spoiny
- 48-godzinny test utrzymania ciśnienia w każdej jednostce przed zapakowaniem
2. Obniżenie specyfikacji materiałów: niewidoczna obniżka kosztów
Kiedy zmieniasz fabrykę lub naciskasz na cenę w obecnej fabryce, pierwszą rzeczą, która po cichu spada, jest grubość PVC. Płyta o specyfikacji 1.2 mm z tkaniny dwuściennej zostaje zastąpiona materiałem jednowarstwowym o grubości 0.9 mm. Płyta wygląda identycznie na zdjęciach. W praktyce okazuje się wadliwa.
Jednowarstwowy PVC nie posiada bariery termicznej i odkształca się pod wpływem stałego nacisku. W ciepłej wodzie ścianki płyty miękną i wyginają się na zewnątrz. Klienci opisują to jako „mięknięcie” płyty podczas sesji — i ją zwracają. Rozwiązanie jest proste: należy wyraźnie wpisać specyfikację materiału do zamówienia.
Minimalne wymagania materiałowe dla nadmuchiwanej deski SUP klasy komercyjnej:
- Materiał ściany:Minimalna grubość tkaniny dwuściennej (DWF) wynosi 1.2 mm
- Rdzeń z ściegiem kroplowym:Przędza poliestrowa o wysokiej gęstości, minimum 20 nitek na cm²
- Znamionowe ciśnienie w PSI:Minimum 15 PSI dla sztywnego pokładu gotowego do pracy
- Powłoka UV:Wymagane na zewnętrznej warstwie PVC w przypadku płyt sprzedawanych na rynkach o dużym nasłonecznieniu
3. Awarie zaworów i portów
Nieszczelny zawór to druga najczęstsza przyczyna powrotu po uszkodzeniu szwu i jest najłatwiejszy do naprawienia. Fabryki budżetowe używają niskiej jakości plastikowych zaworów Halkey-Roberts, na których po 30–50 cyklach pompowania tworzą się mikropęknięcia. Naprawa kosztuje mniej niż 2 dolary za deskę na etapie produkcji i eliminuje całą kategorię zwrotów.
Co należy określić na liście kontrolnej kontroli jakości:
- Korpus zaworu ze stali nierdzewnej lub wzmocnionego PVC — brak kruchych elementów plastikowych
- Test momentu obrotowego zaworów: każdy zawór dokręcany jest zgodnie ze specyfikacją i testowany osobno przed napompowaniem deski
- Kontrola zaworu po napompowaniu: test z użyciem wody z mydłem dla każdego zaworu po 48-godzinnym teście ciśnieniowym
4. Uszkodzenia opakowania i transportu
Deska, która pomyślnie przeszła kontrolę jakości w fabryce i dotarła uszkodzona, stanowi problem logistyczny, ale główną przyczyną jest zazwyczaj nieodpowiednia specyfikacja opakowania. Dmuchane deski SUP wysyłane w cienkich workach polietylenowych bez wewnętrznych wzmocnień ulegają przebiciu przez sąsiedni ładunek lub ściśnięciu podczas transportu wózkiem widłowym. Klient otrzymuje uszkodzony produkt i obwinia markę.
Minimalny standard opakowania:
- Tektura falista dwuścienna o konstrukcji co najmniej 5-warstwowej
- Wewnętrzna piankowa ochrona narożników w miejscach zaworów i płetw
- Zwinięta w kształt fali tektura umieszczona w szczelnie zamkniętym worku wewnętrznym przed zapakowaniem w karton
- Certyfikat testu upuszczania na specyfikację kartonu w przypadku sprzedaży za pośrednictwem Amazon FBA
Jak napisać specyfikację kontroli jakości, której będzie przestrzegać Twoja fabryka
Niejasne instrukcje kontroli jakości (QC) dają niejasne rezultaty. „Dobra jakość” to nie specyfikacja. Oto szablon listy kontrolnej kontroli jakości, który możesz wysłać bezpośrednio do swojej fabryki – napisany w języku zrozumiałym dla producenta.
| Kontrola jakości | Standardowe | Metoda wykonania |
|---|---|---|
| Grubość ścianki PVC | Minimum 1.2 mm (DWF) | Pomiar mikrometryczny na 3 przekrojach ścianek na płytę |
| Integralność spoiny | Brak rozwarstwienia przy sile naciągu 20 kg | Ręczny test rozciągania próbek szwów szynowych |
| Utrzymanie ciśnienia | Zerowy spadek ciśnienia PSI w ciągu 48 godzin | Napompuj, zaloguj PSI po 0 i 48 godzinach |
| Funkcja zaworu | Brak utraty powietrza w gnieździe zaworu | Test z wodą mydlaną po napompowaniu |
| Wyrównanie wydruku | Tolerancja wyśrodkowania logo ±5 mm | Kontrola wizualna w odniesieniu do zatwierdzonej próbki |
| Przyczepność podkładki trakcyjnej EVA | Brak podnoszenia na krawędziach i rogach | Ręczny test odrywania na 100% jednostek |
| Kompletność akcesoriów | Zgodnie z listą rzeczy do spakowania — pompka, wiosło, smycz, płetwa, torba | Sprawdź liczbę przed zamknięciem kartonu |
Wyślij tę listę kontrolną do swojej fabryki przed rozpoczęciem produkcji i poproś o pisemne potwierdzenie każdego elementu. Fabryka, która nie zgadza się z testem utrzymania ciśnienia lub kontrolą grubości materiału, przekazuje Ci ważne informacje o swoim obecnym sposobie działania. Jeśli szukasz fabryki desek SUP , która standardowo spełnia te standardy, to właśnie na ich podstawie zbudowaliśmy nasz protokół kontroli jakości.
Jak naprawdę wygląda 48-godzinny test ciśnieniowy
48-godzinny test ciśnieniowy to najskuteczniejszy sposób kontroli jakości w produkcji dmuchanych desek SUP. Wykrywa on pęknięcia szwów, wady zaworów i mikropęknięcia materiału, których 10-minutowa kontrola wizualna nigdy nie wykryje. Jednak większość tanich fabryk całkowicie go pomija, ponieważ zajmuje on dużo miejsca i spowalnia przepustowość.
W Huale każda płytka – próbka lub luzem – jest pompowana do nominalnego ciśnienia PSI i pozostawiana na co najmniej 48 godzin. Rejestrujemy odczyt ciśnienia PSI na początku i na końcu. Każda płytka, której ciśnienie spadnie nawet o ułamek PSI, trafia na złom, a nie do kartonu wysyłkowego. Na tym etapie odrzucamy 3–5% jednostek w każdym cyklu produkcyjnym. To koszt utrzymania wskaźnika zwrotów poniżej 1%.
Jeśli Twoja fabryka nie może przedstawić Ci dziennika testów ciśnieniowych z ostatniego cyklu produkcyjnego, oznacza to, że nie przeprowadza testu 48-godzinnego. Poproś o niego – nie o ogólny raport z kontroli jakości, ale o dzienniki ciśnienia dla poszczególnych płyt.
Koszt wysokiej stopy zwrotu a koszt lepszej produkcji
Większość właścicieli marek koncentruje się na cenie jednostkowej przy ocenie dostawców. Prawidłowe wyliczenie uwzględnia pełny koszt zwrotu: logistykę zwrotów, przetwarzanie zwrotu, opłaty za uzupełnienie zapasów na Amazon, uszkodzenia po przeglądzie oraz koszt jednostki zastępczej, jeśli jest oferowana. Pojedynczy zwrot na Amazon w przypadku SUP o wartości 250 dolarów zazwyczaj kosztuje 60–90 dolarów kosztów bezpośrednich, nie uwzględniając wpływu na ranking.
Modernizacja produkcyjna, która zapobiega takim zwrotom – przejście z jednowarstwowej tkaniny kompozytowej na dwuścienną , dodanie 48-godzinnego testu ciśnieniowego, ulepszenie specyfikacji zaworów – podnosi koszt o 8–15 dolarów za sztukę na poziomie fabryki. Rachunek jest prosty. Problem polega na tym, że większość właścicieli marek porównuje ceny jednostkowe, a nie całkowity koszt dostawy, wliczając zwroty.
Często zadawane pytania dotyczące obniżania stóp zwrotu SUP
Jaki jest akceptowalny wskaźnik zwrotów dla nadmuchiwanych desek do pływania wiosłem?
W przypadku dobrze wykonanej dmuchanej deski SUP sprzedawanej przez Amazon lub DTC, wskaźnik zwrotów poniżej 2% jest osiągalny i powinien stanowić punkt odniesienia. Wskaźniki powyżej 5% prawie zawsze wskazują na powtarzającą się wadę produkcyjną – pęknięcie szwu, problemy z zaworem lub obniżenie jakości materiału – którą należy zdiagnozować i naprawić w fabryce, a nie poprzez lepszą obsługę klienta.
Jak mogę dowiedzieć się, która część mojej deski jest przyczyną zwrotów?
Wyciągnij ostatnie 20–30 kodów przyczyn zwrotu i poszukaj wzorców. Jeśli 60% z nich podaje „nie trzyma powietrza”, problemem są szwy lub zawory. Jeśli liczba zwrotów gwałtownie wzrośnie po pierwszym sezonie letnim, prawdopodobna jest degradacja powłoki PVC pod wpływem promieniowania UV. Jeśli po otrzymaniu towaru zauważysz uszkodzenia, problem leży w opakowaniu. Każdy wzorzec usterki wskazuje na konkretną naprawę na poziomie fabrycznym. Jeśli powody zwrotu są niejasne, dodaj ankietę po zwrocie, w której poproś klientów o dokładne opisanie usterki.
Czy mogę wdrożyć standard kontroli jakości w mojej obecnej fabryce?
Tak, ale musisz to uwzględnić w zamówieniu jako warunek umowny, a nie ustne żądanie. Prześlij do fabryki pisemną listę kontrolną kontroli jakości (QC) i poproś o potwierdzenie akceptacji przed złożeniem zamówienia. W przypadku klientów o dużej produkcji zalecamy przeprowadzenie kontroli przed wysyłką przez firmę zewnętrzną podczas pierwszych 2–3 serii produkcyjnych z nowym standardem kontroli jakości – daje to fabryce sygnał, że zweryfikujesz zgodność, a nie tylko zaakceptujesz jej raportowane wyniki.
Ile kosztuje ulepszenie specyfikacji materiałowej mojej płyty?
Modernizacja z jednowarstwowego PVC o grubości 0.9 mm na tkaninę dwuścienną o grubości 1.2 mm zazwyczaj wiąże się z kosztem 6–12 dolarów za sztukę, w zależności od rozmiaru płyty. Dodanie 48-godzinnego protokołu testu ciśnieniowego generuje minimalne koszty bezpośrednie, ale wymaga przepustowości hali produkcyjnej. Modernizacja zaworu z taniego plastiku na wzmocniony PVC lub stal nierdzewną wiąże się z kosztem 1–3 dolarów za sztukę. Łącznie, pełna modernizacja materiału i kontroli jakości rzadko przekracza 15–20 dolarów za sztukę – ułamek kosztów pojedynczego zwrotu.
Czy powinienem zmienić fabrykę, aby poprawić wskaźnik zwrotów?
Nie od razu. Zmiana fabryki bez pisemnej specyfikacji materiałowej i listy kontrolnej kontroli jakości przenosi problem na nowego dostawcę w ciągu jednego lub dwóch cykli produkcyjnych. Przed zmianą dokładnie określ, co uległo awarii w obecnej fabryce, sporządź konkretne wymagania dotyczące naprawy i przekaż im jeden cykl produkcyjny, aby wykazać zgodność z inspekcją zewnętrzną. Jeśli po tym czasie nie będą w stanie spełnić standardu, masz udokumentowaną specyfikację do przekazania nowej fabryce — to jedyny sposób, aby mieć pewność, że nowy dostawca spełni wymagania.
Chcesz poprawić wskaźnik zwrotów na etapie produkcji?
Prześlij nam aktualną przyczynę zwrotu i specyfikację Twojej płyty. W ciągu 24 godzin zidentyfikujemy najbardziej prawdopodobną przyczynę problemu i przedstawimy Ci bezpośrednie porównanie Twojej aktualnej specyfikacji z tym, co oferuje nasz standard produkcyjny.
Wspieramy właścicieli marek w zmianie dostawców, dostarczając pełną dokumentację specyfikacji, produkcję próbną oraz 48-godzinny raport z testów ciśnieniowych dla każdego egzemplarza. Minimalne zamówienie zaczyna się już od 1 sztuki – nie ma powodu, aby zobowiązywać się do zakupu hurtowego, zanim samodzielnie nie zweryfikujesz różnicy w jakości. Odwiedź stronę naszej fabryki desek SUP, aby zapoznać się z pełnymi możliwościami produkcyjnymi.