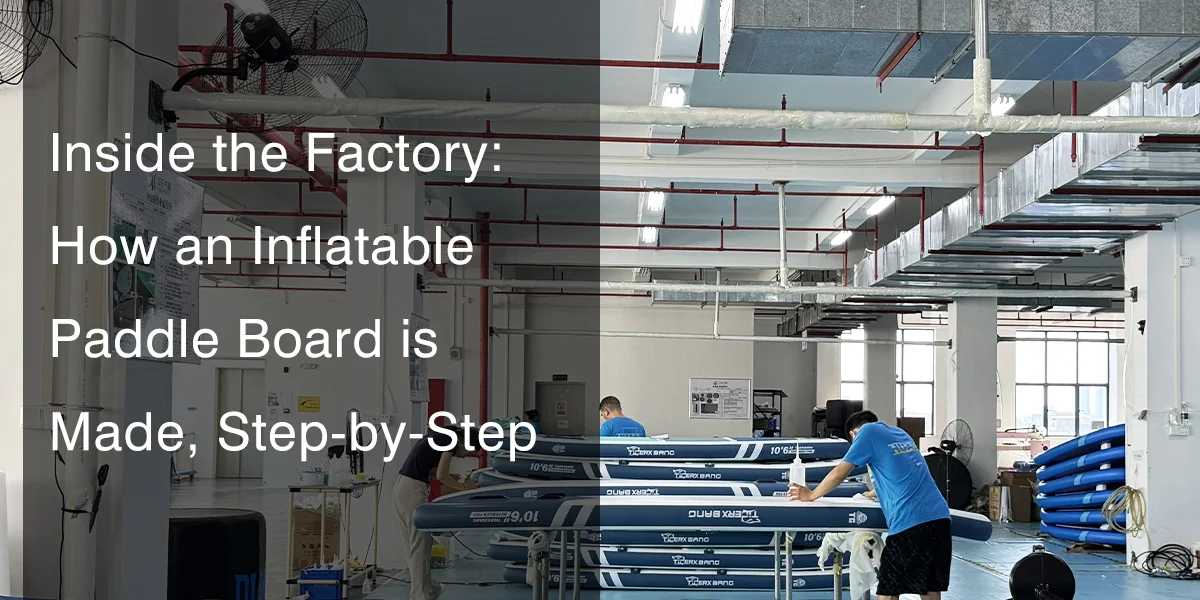
Pierwszą rzeczą, jaka uderzyłaby Cię dzisiaj, gdybyś wszedł na naszą halę produkcyjną, nie byłyby kolorowe deski surfingowe, ale zapach PVC i powtarzający się dźwięk maszyn CNC.
Przez ostatnie piętnaście lat obserwowałem proces tworzenia nadmuchiwane deski do pływania na stojąco (iSUP) przejście od brudnej, wymagającej użycia kleju pracy ręcznej do zaawansowanej technologicznie symfonii inżynierii i automatyzacji.
Wiele osób uważa, że te deski są po prostu „wytłoczone” jak plastikowe zabawki, ale to nieprawda.
Aby stworzyć deskę, która wytrzyma ciśnienie 15 PSI bez ryzyka pęknięcia, potrzebna jest zarówno chirurgiczna precyzja, jak i ogromna wytrzymałość.
Przyjrzyjmy się bliżej temu, jak surowe materiały przetwarzane są na sprzęt, któremu możesz zaufać i który będzie gotowy na przygodę.
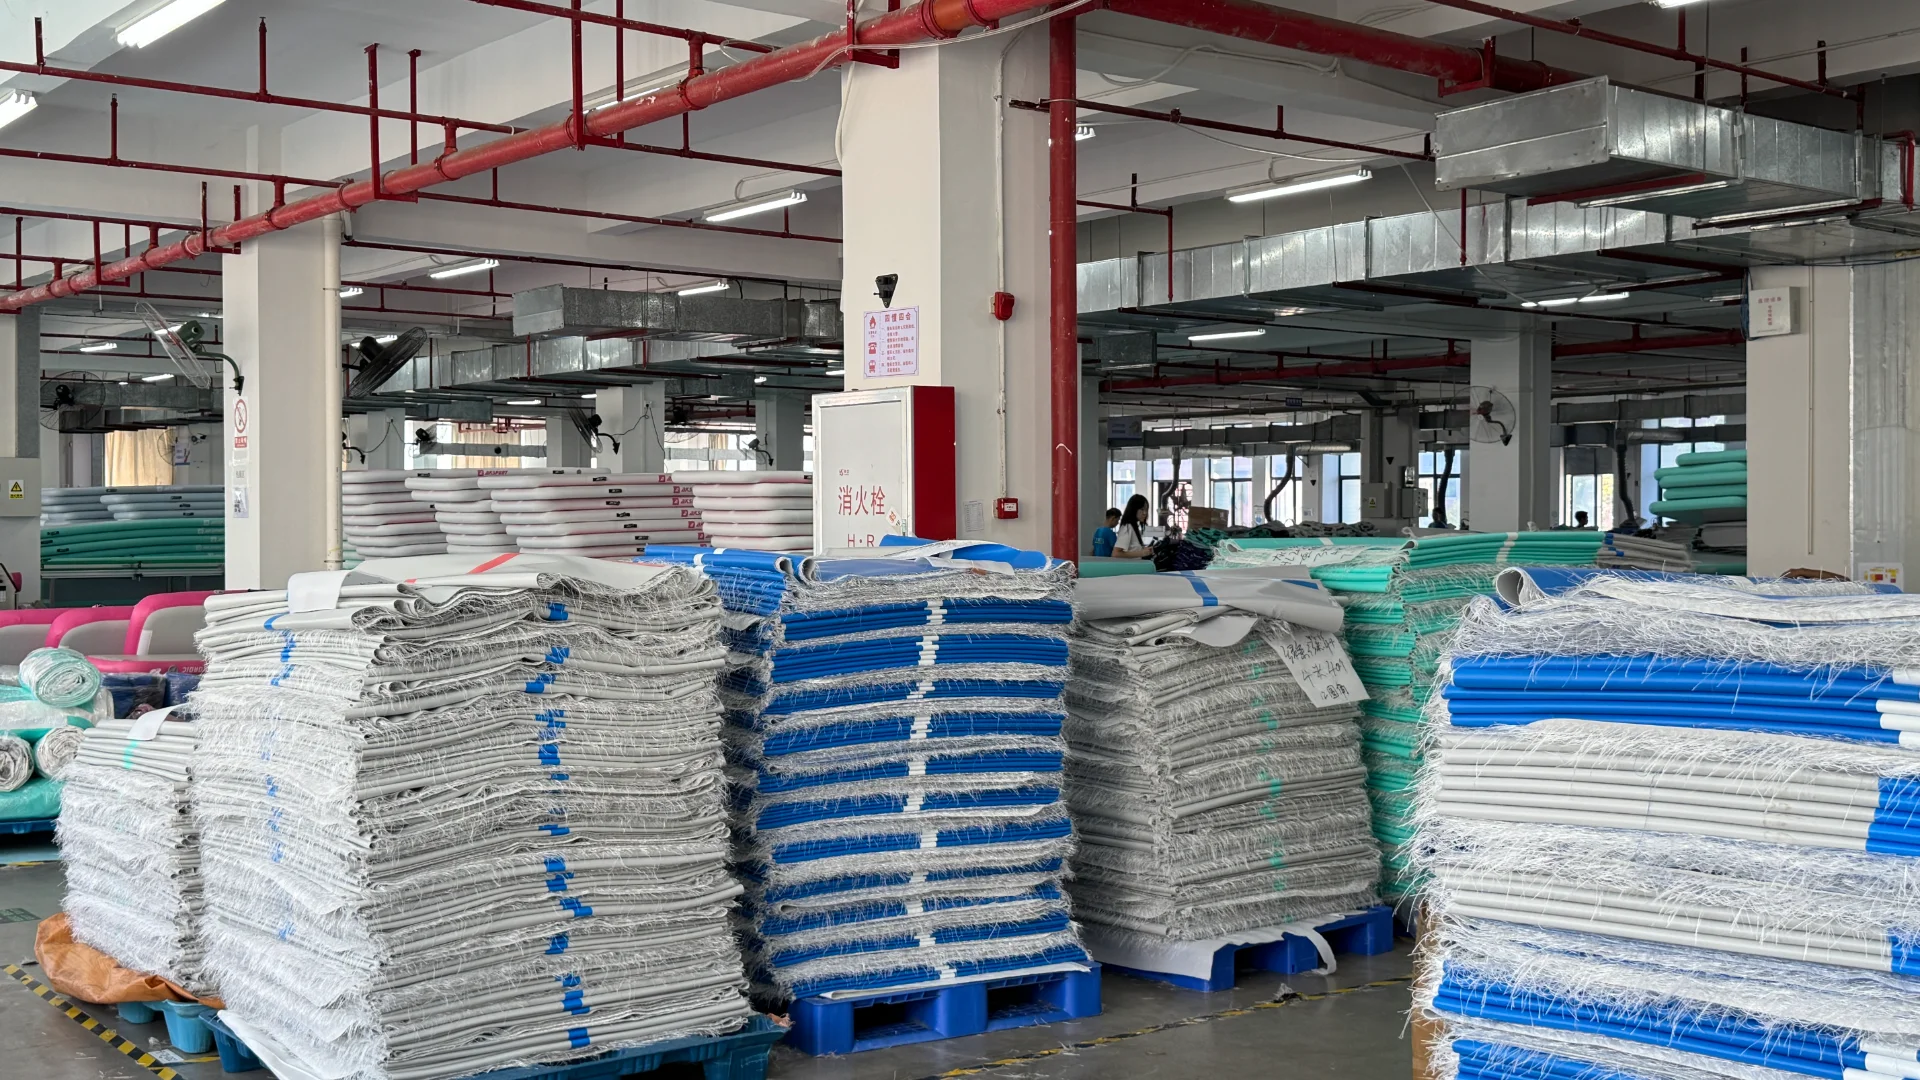
Wszystko zaczyna się od „serca” (przygotowanie do Drop Stitch)
Deska to po prostu duża, ciężka rolka materiału Drop Stitch, dopóki nie zostanie uformowana.
Ten plastik nie przypomina tego, który zazwyczaj spotyka się w materacach basenowych. Składa się z dwóch warstw polichlorku winylu klasy wojskowej, połączonych dziesiątkami tysięcy włókien poliestrowych.
Kiedy zaczynałem pracę w tej dziedzinie, musieliśmy ręcznie sprawdzać rolki pod kątem zerwanych nici, co było długim i nudnym procesem.
Obecnie rozwijamy materiał na duże stoły do badania, gdzie automatyczne czujniki sprawdzają, czy gęstość jest wszędzie taka sama.
Szukamy nie tylko dziur, ale i podobieństw. Po napompowaniu deska będzie się skręcać, jeśli nici w dziobie będą grubsze niż w ogonie. Do krojowni trafiają tylko rolki, które przejdą ten rygorystyczny „test płaskości”.
Cięcie: gdzie precyzja spotyka się z designem
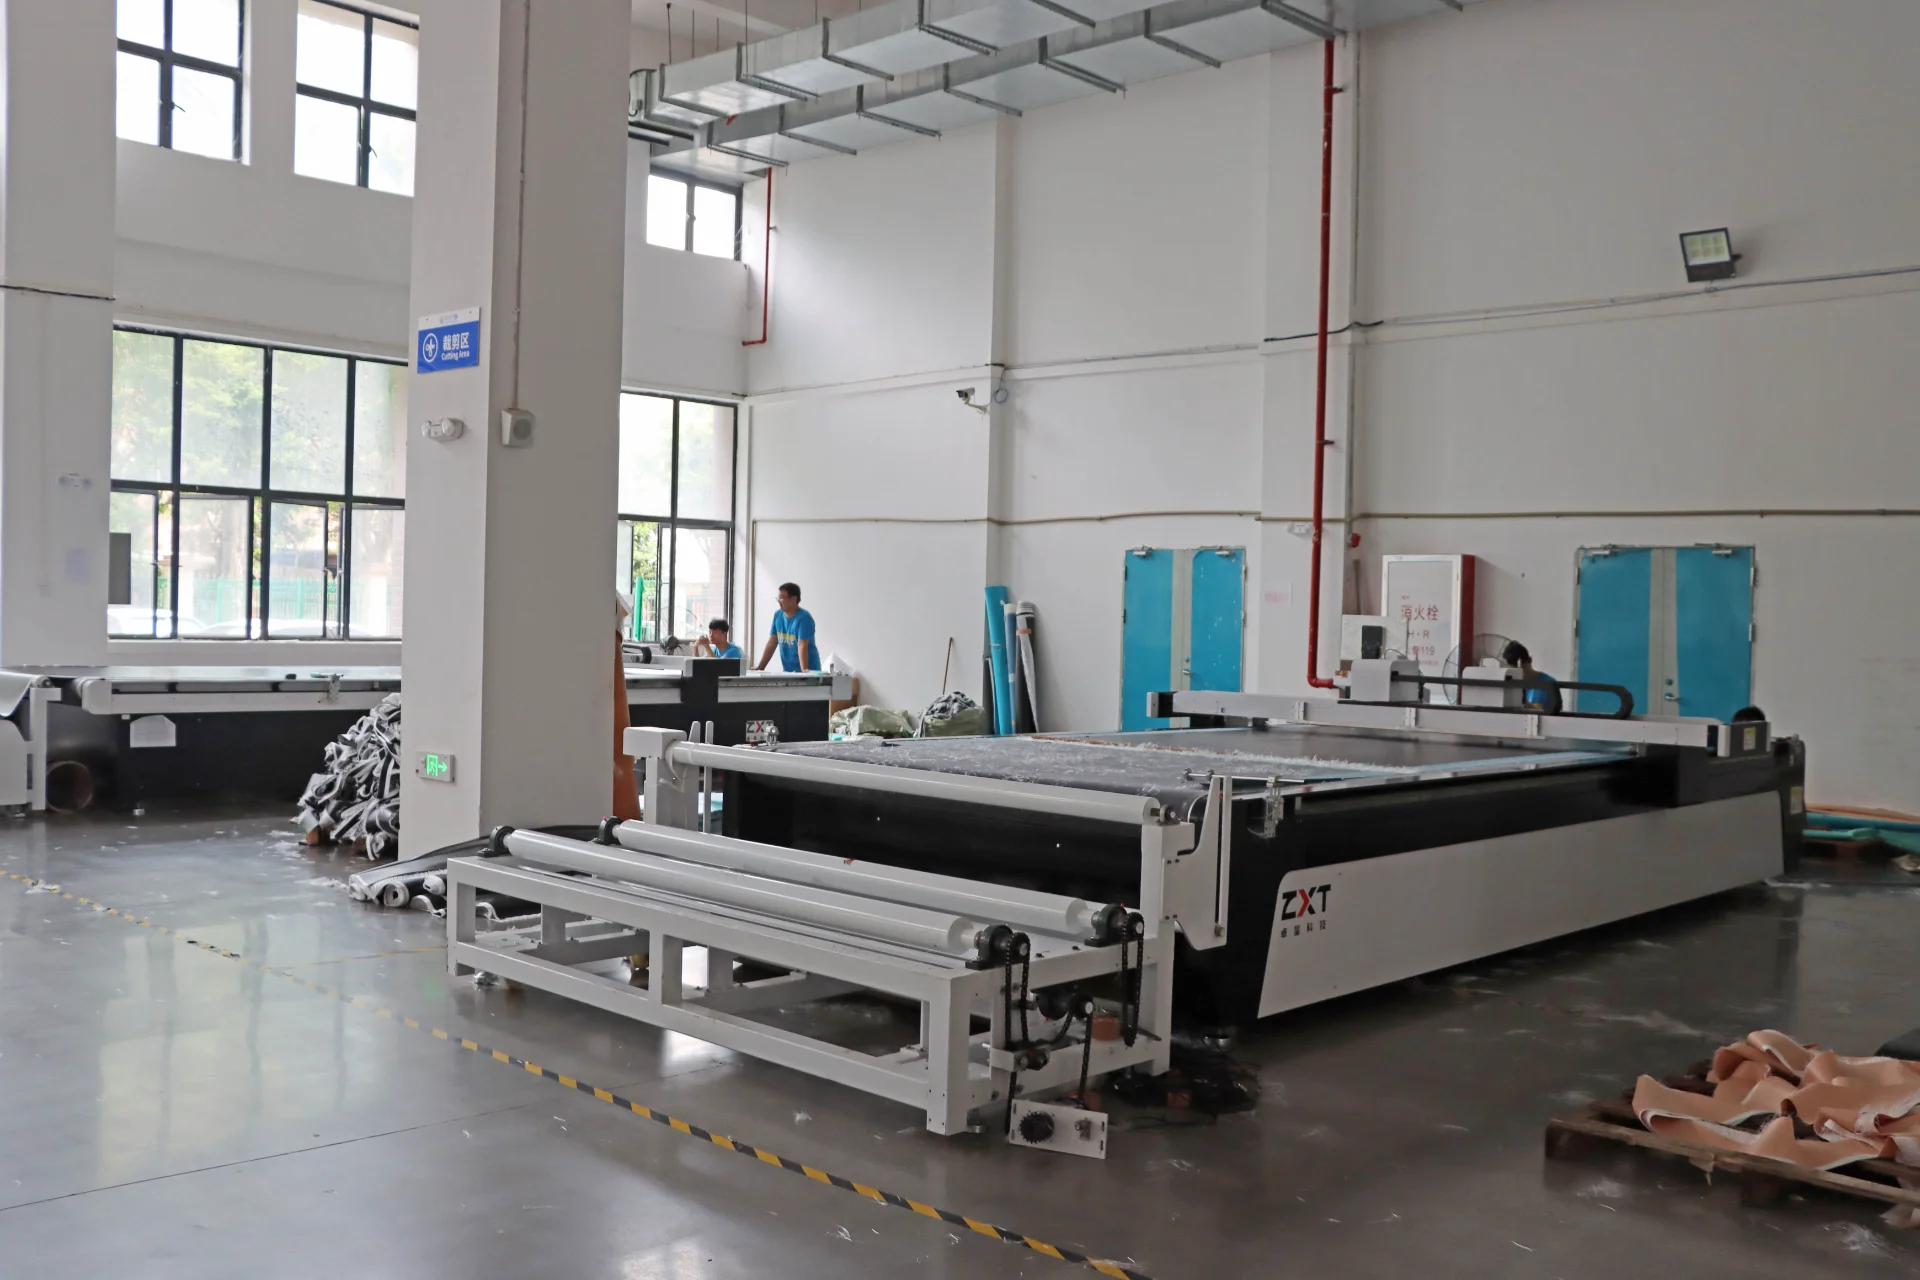
Po zaakceptowaniu materiału trafia on na stół tnący, który pracuje samodzielnie.
W przeszłości korzystaliśmy z szablonów ręcznych i żyletek, co naturalnie powodowało pewne różnice w kształcie kołyski i obrysie.
Teraz możemy wysyłać pliki CAD 3D bezpośrednio do maszyny CNC z platformą roboczą. Ostrze porusza się po PCV z milimetrową precyzją, odcinając górny pokład, dolny kadłub i wewnętrzne pasy szyn.
Dzięki temu płytka zyskuje również swój charakter. PVC jest płaskie, ale nadal może przejść przez nasze duże drukarki UV.
Sitodruk może z czasem odklejać się, ale druk UV wiąże farbę bezpośrednio w porach PVC. Oznacza to, że Twoje grafiki przetrwają lata na słońcu i soli, nie blaknąc.
Uszczelnianie szyn (moment decydujący)
To najważniejsza faza całego procesu. Boki deski to miejsca, w których najprawdopodobniej nastąpi przeciek lub pęknięcie.
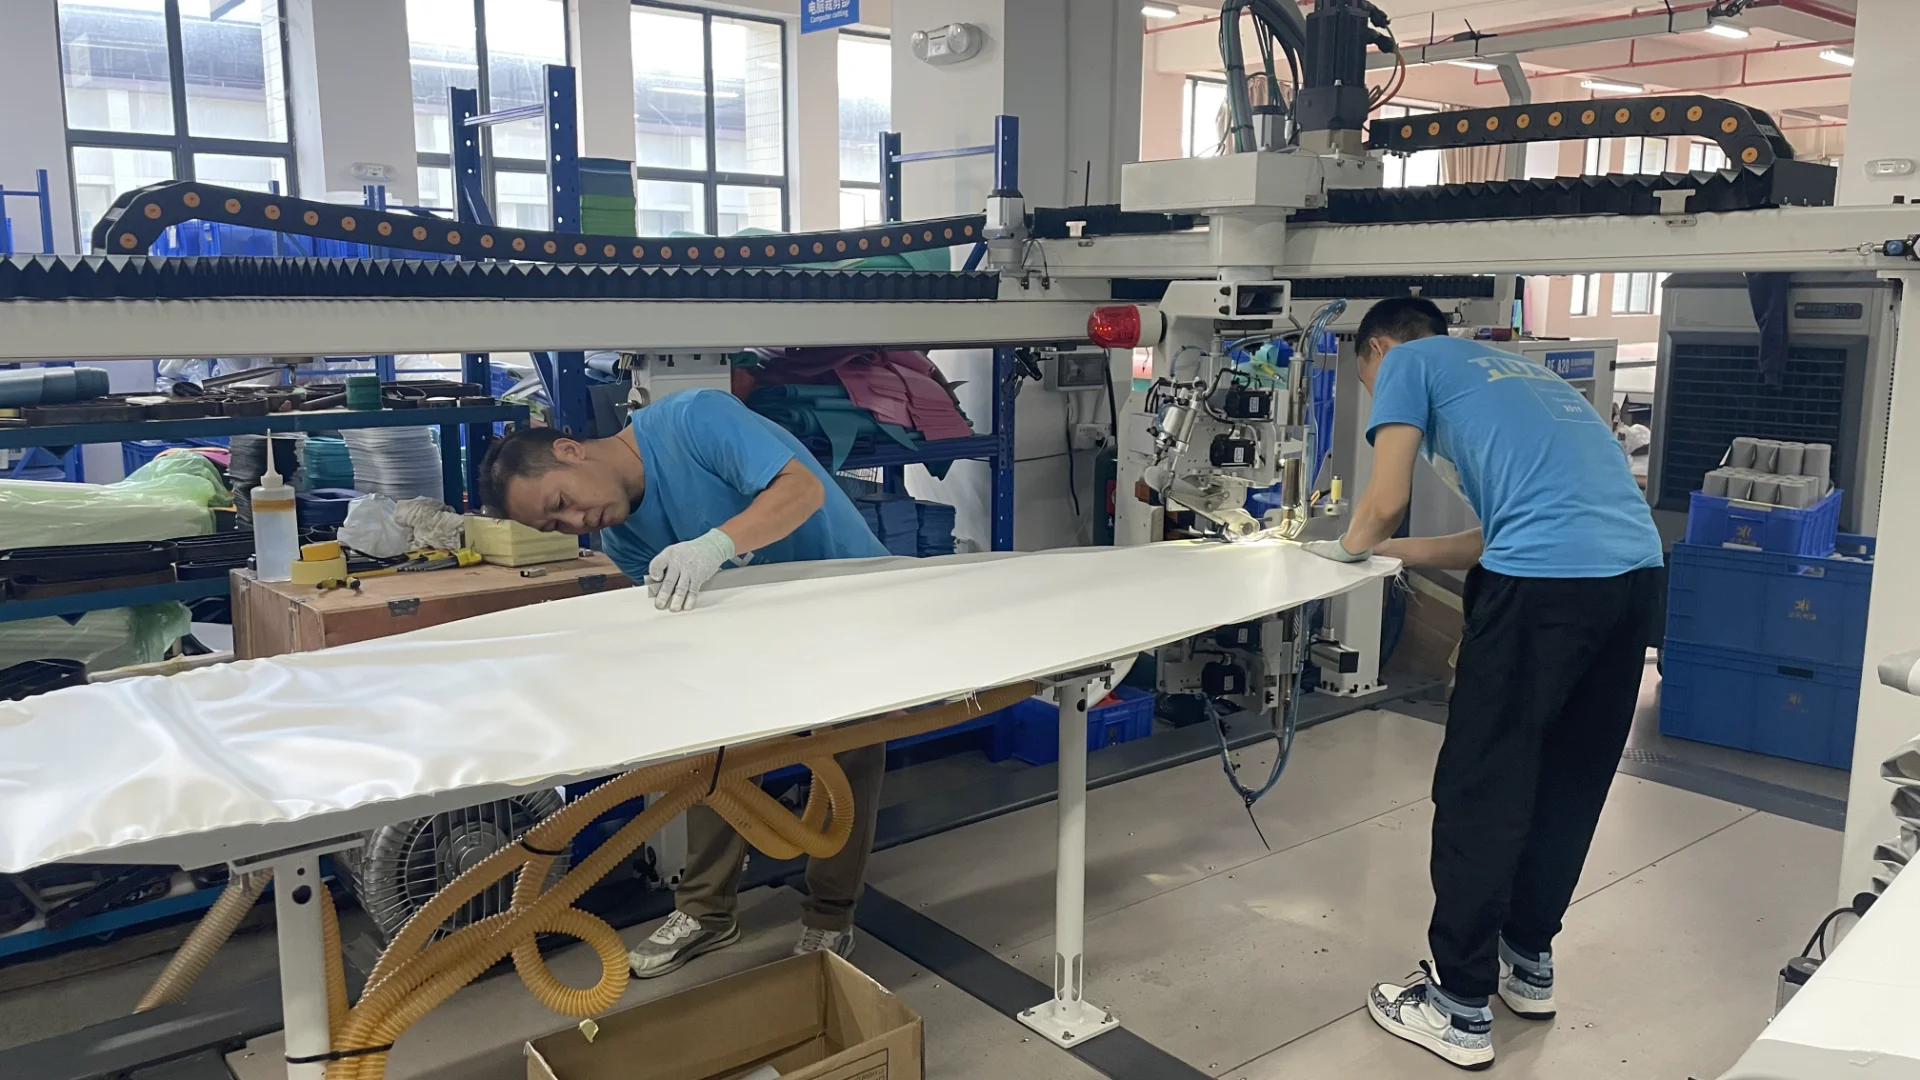
Aby komora była szczelna, należy połączyć ze sobą warstwy górną i dolną. W tym celu używamy wewnętrznej taśmy szynowej.
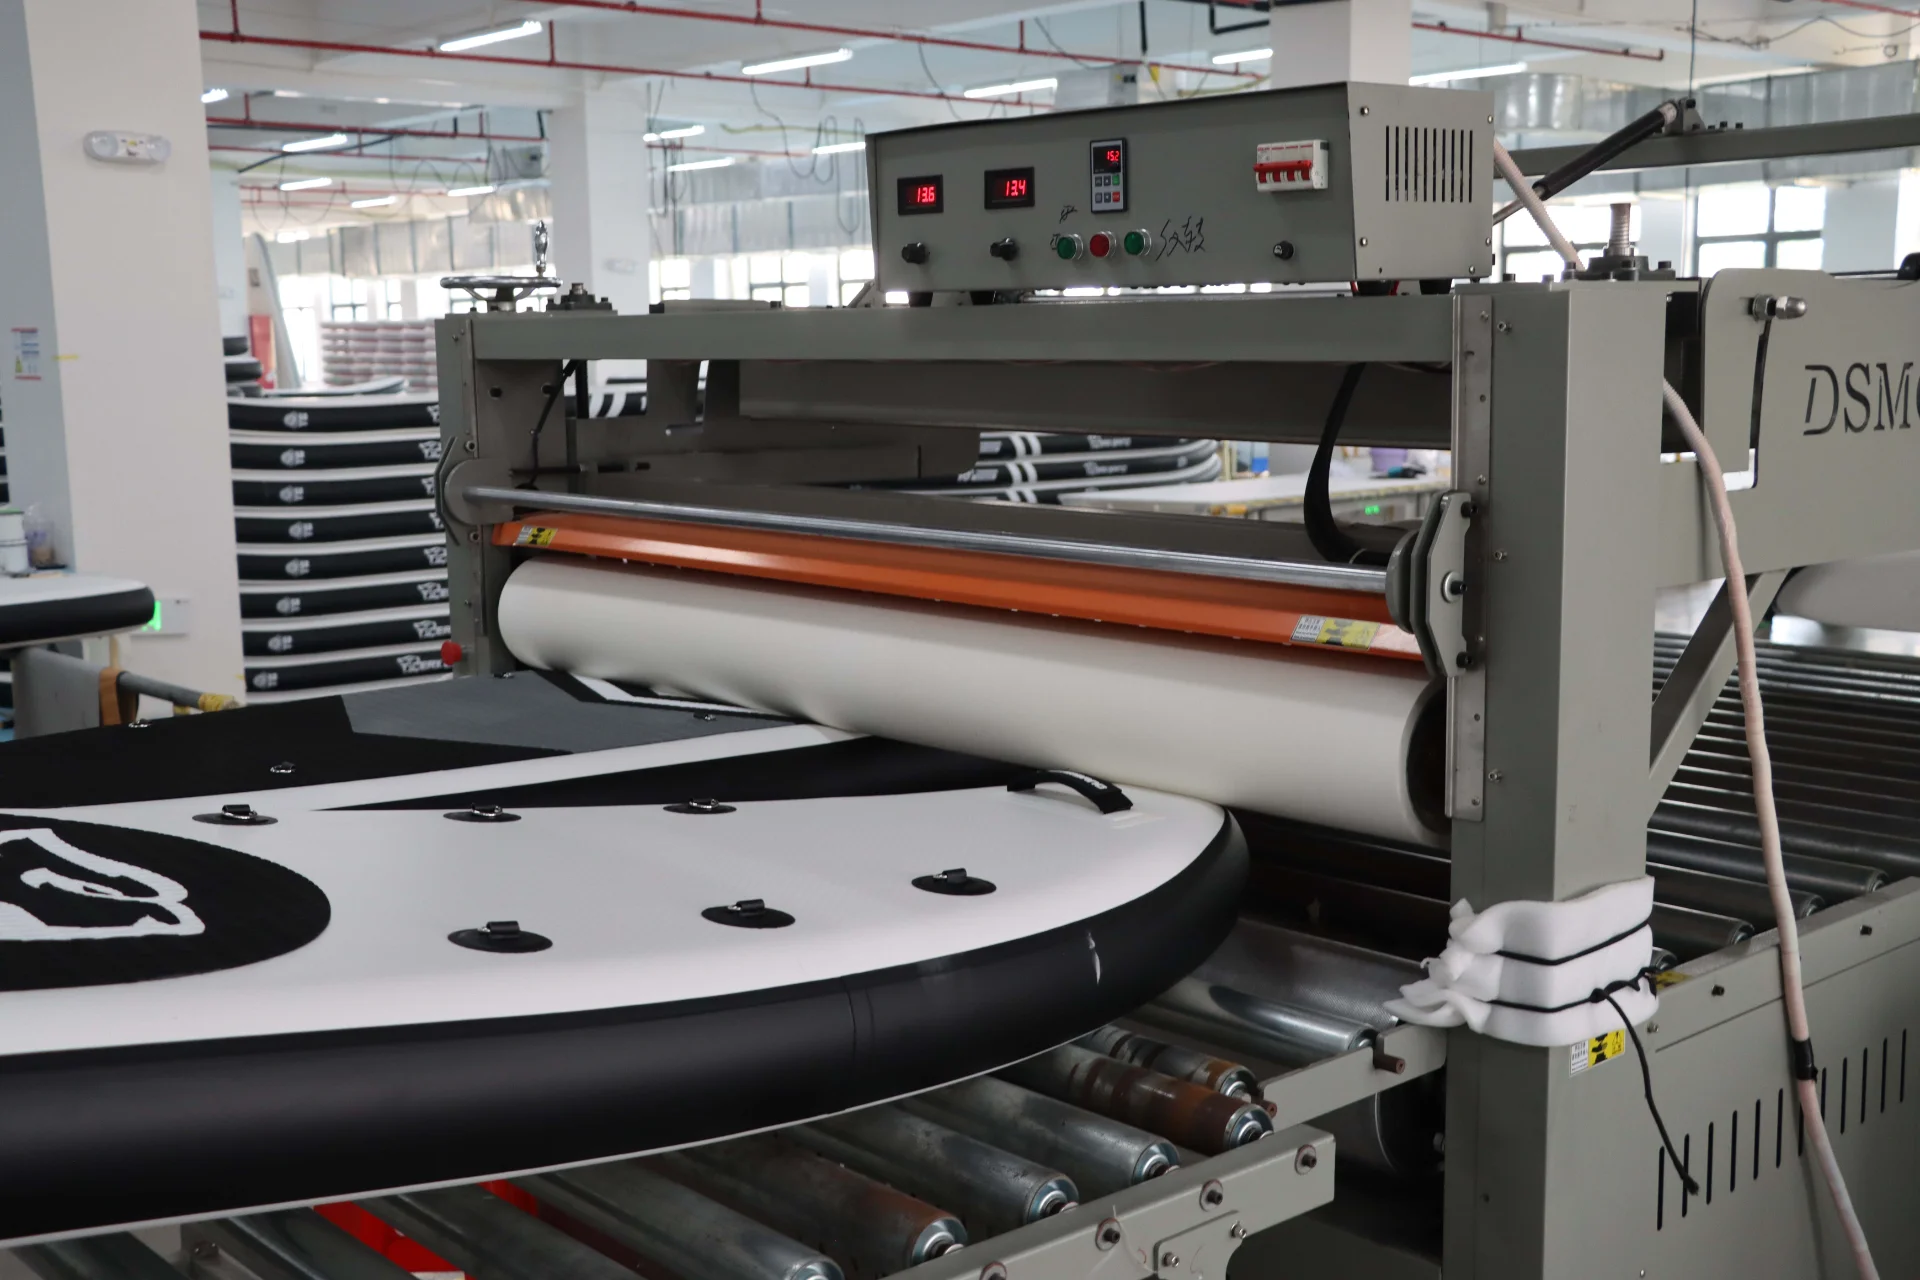
Tańsi producenci nadal stosują klejenie ręczne, które jest ciężkie i łatwo je zepsuć. My zamiast tego stosujemy technologię termofuzji.
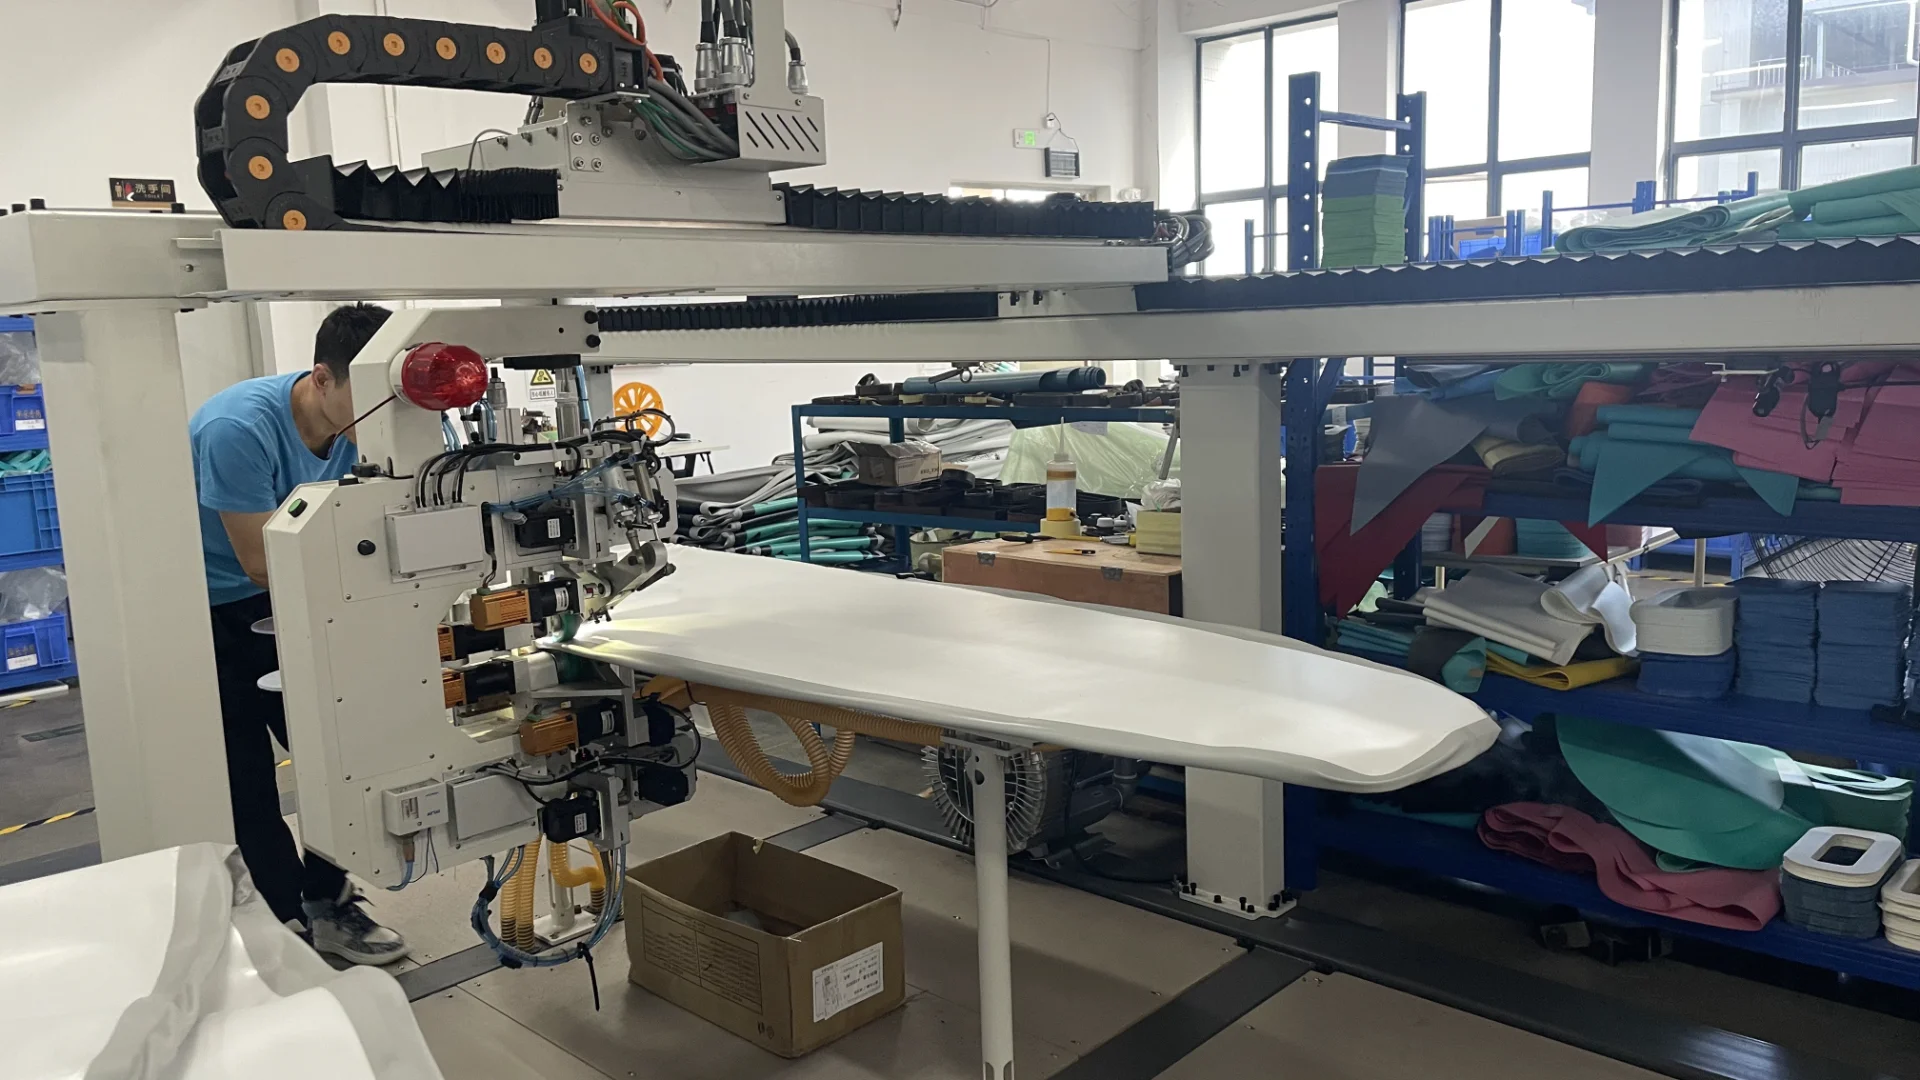
Stosujemy specjalną maszynę, która podgrzewa PVC do temperatury ponad 500°F, aby połączyć wewnętrzną taśmę szynową z warstwą górną i dolną.
Materiał fizycznie stapia się ze sobą, tworząc jeden, wytrzymały element. Takie podejście eliminuje potrzebę stosowania szkodliwych klejów, sprawia, że płyta jest lżejsza o około 2 kg i tworzy połączenie mocniejsze niż sam materiał.
Ludzki dotyk: podkładki i okucia tarasowe
Deska wygląda teraz jak deska surfingowa, po tym jak kadłub został uszczelniony, ale nie jest jeszcze gotowa do jazdy. Trafia na stację mety, gdzie praca przechodzi z maszyn ponownie w ręce doświadczonych pracowników.
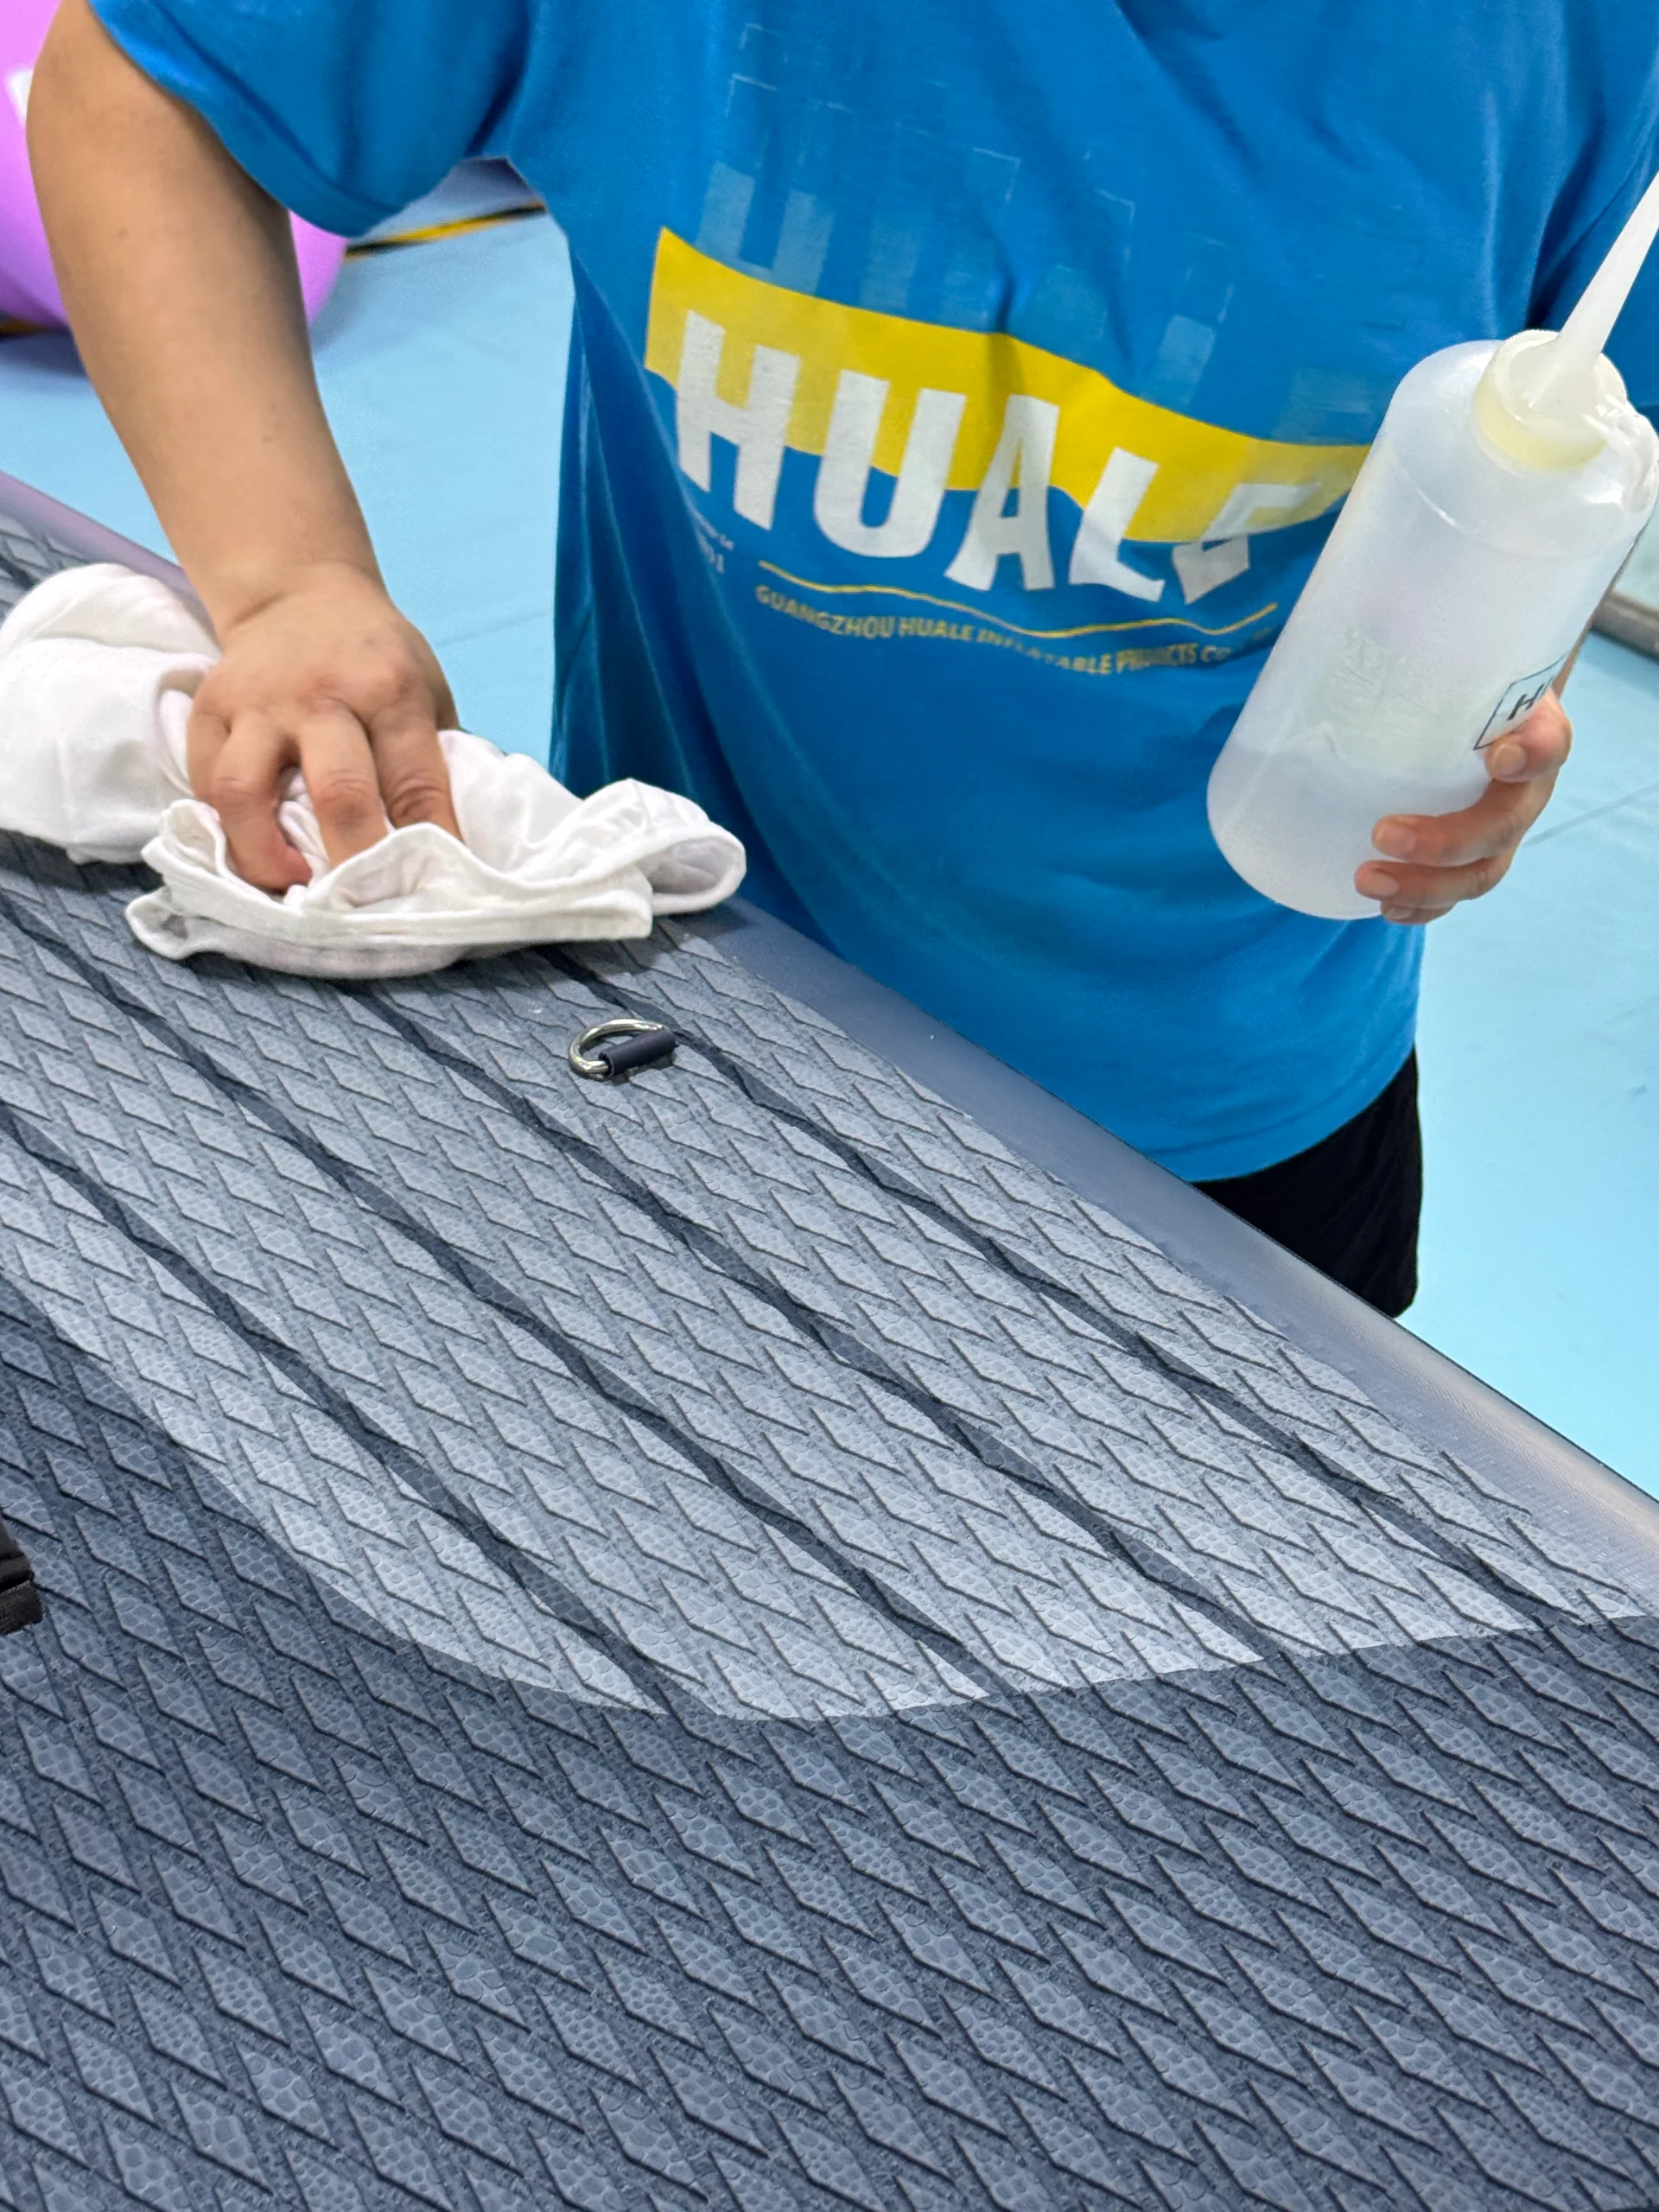
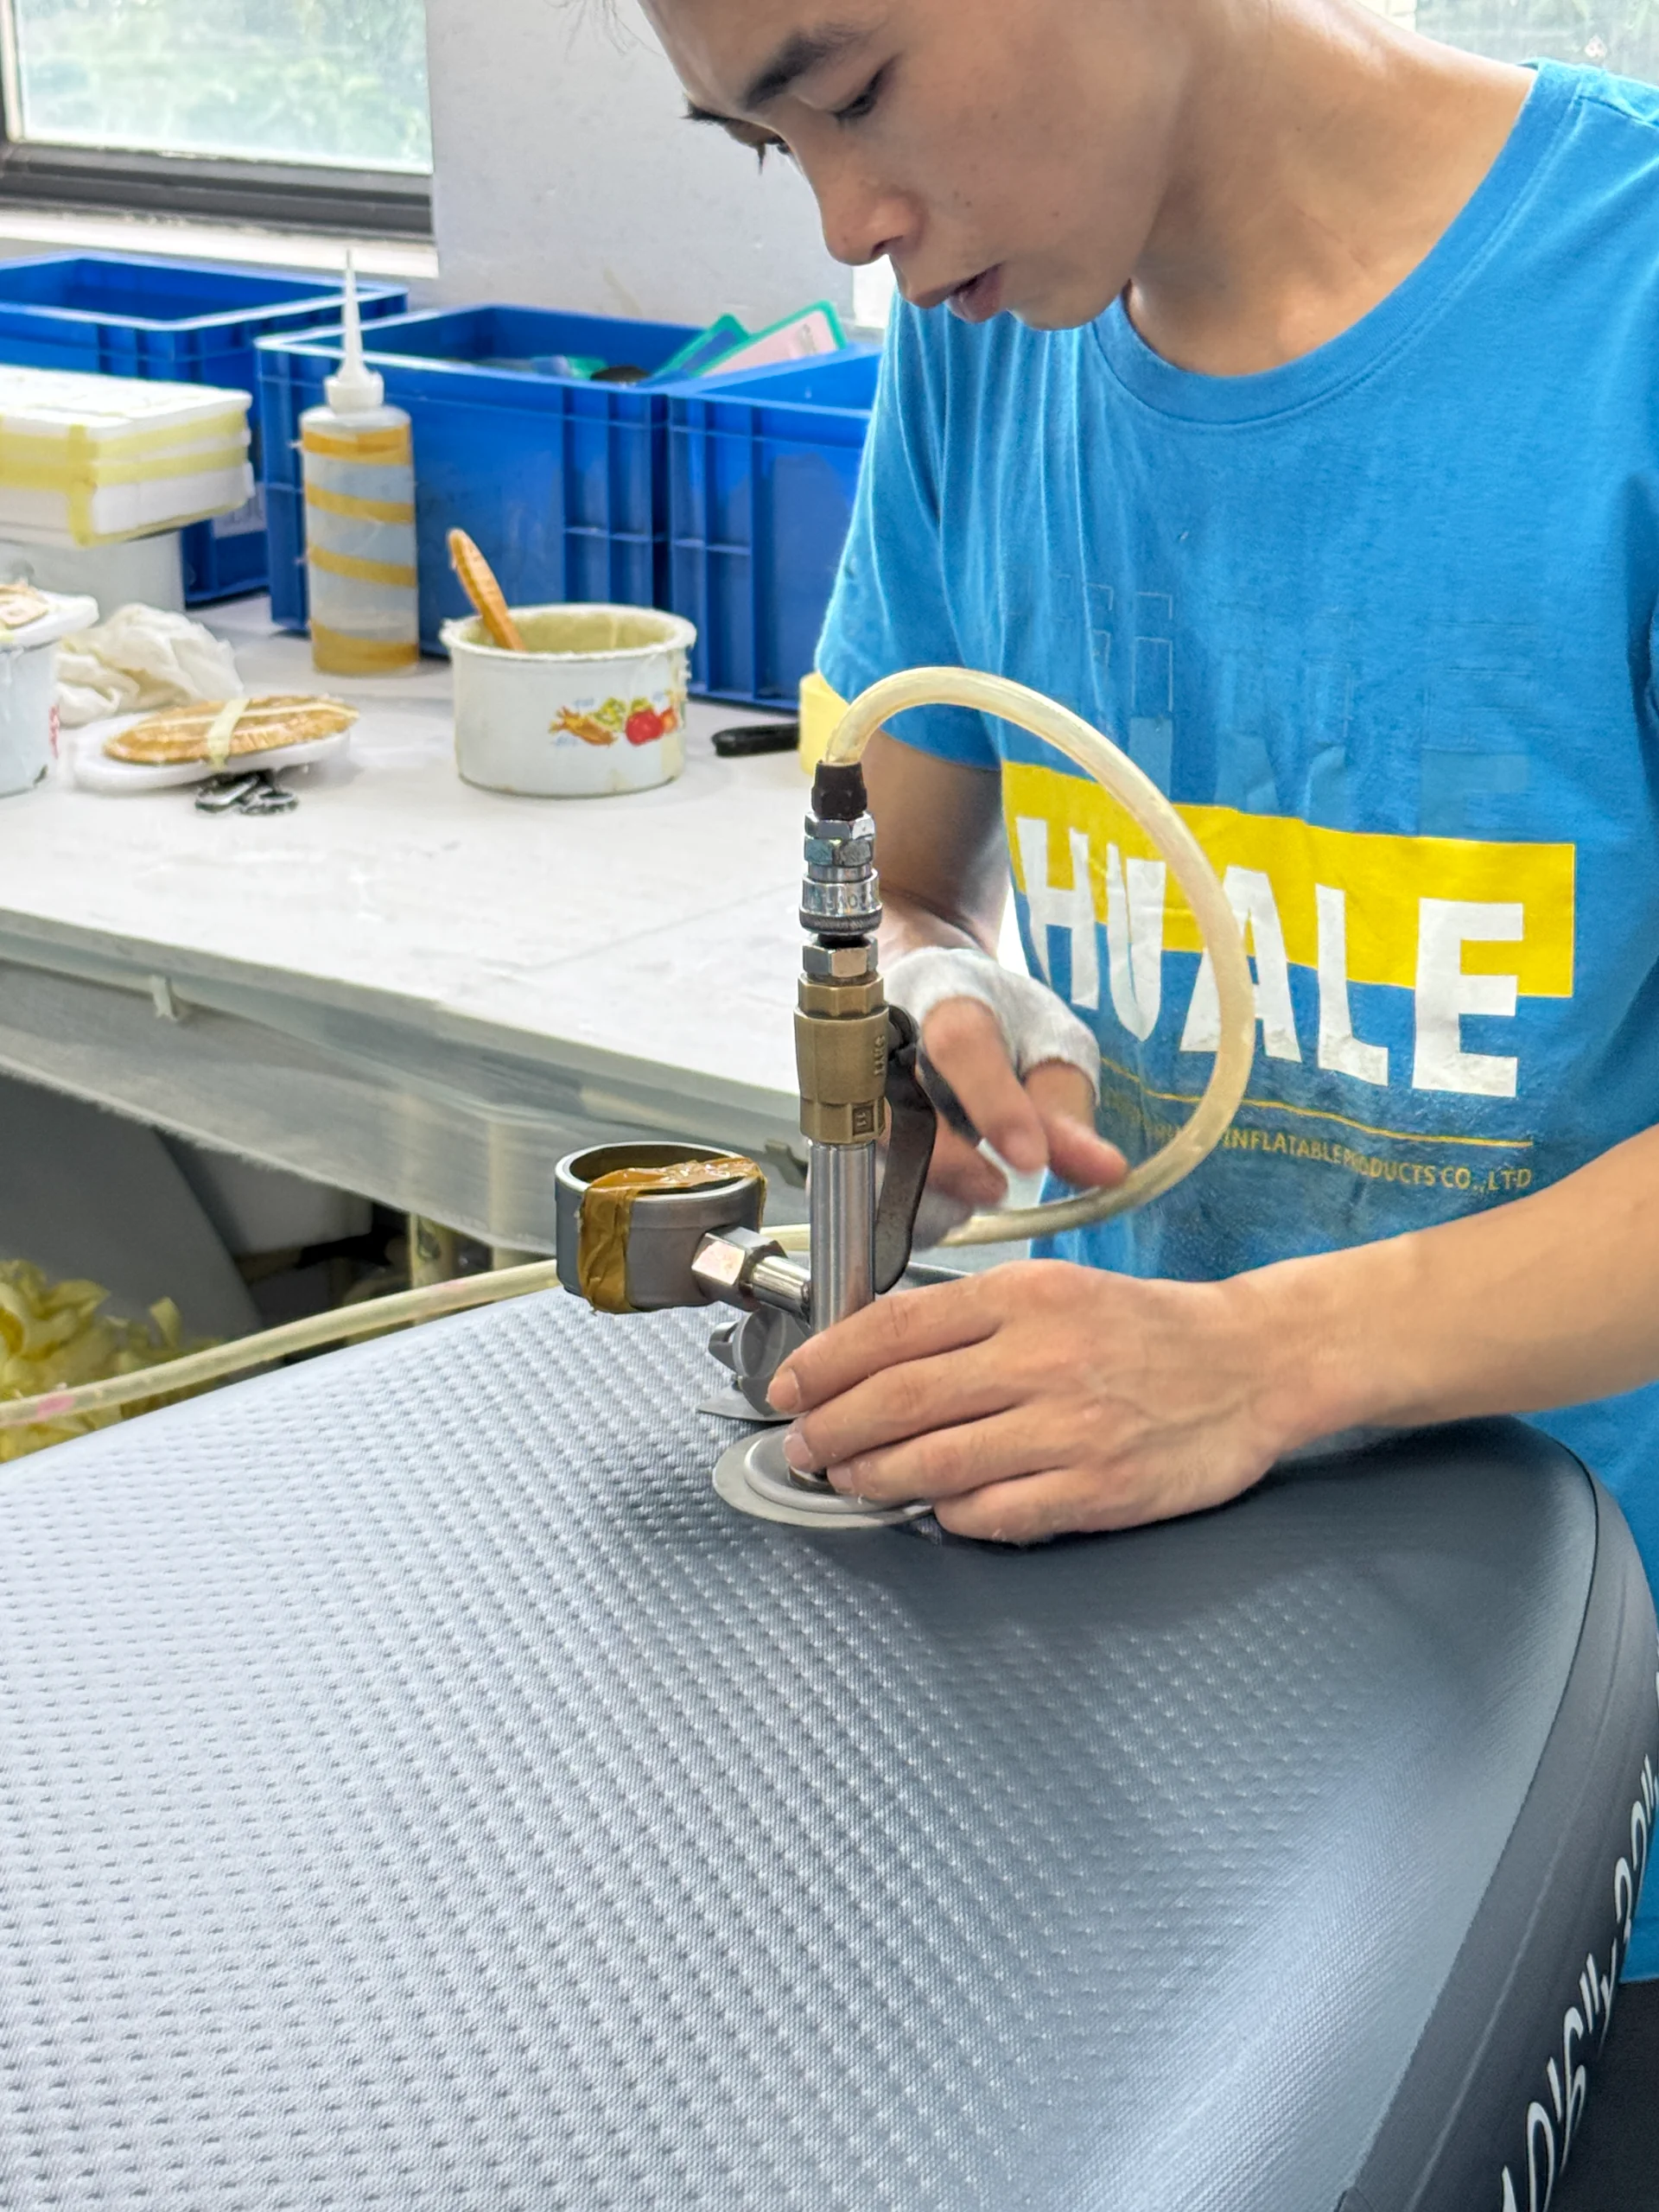
Pracownicy precyzyjnie ustawiają matę trakcyjną EVA (miękka pianka, na której stoisz).
Trzeba mocno dociskać, aby mieć pewność, że pod spodem nie znajdą się żadne pęcherzyki powietrza, które mogłyby później powodować łuszczenie się folii.
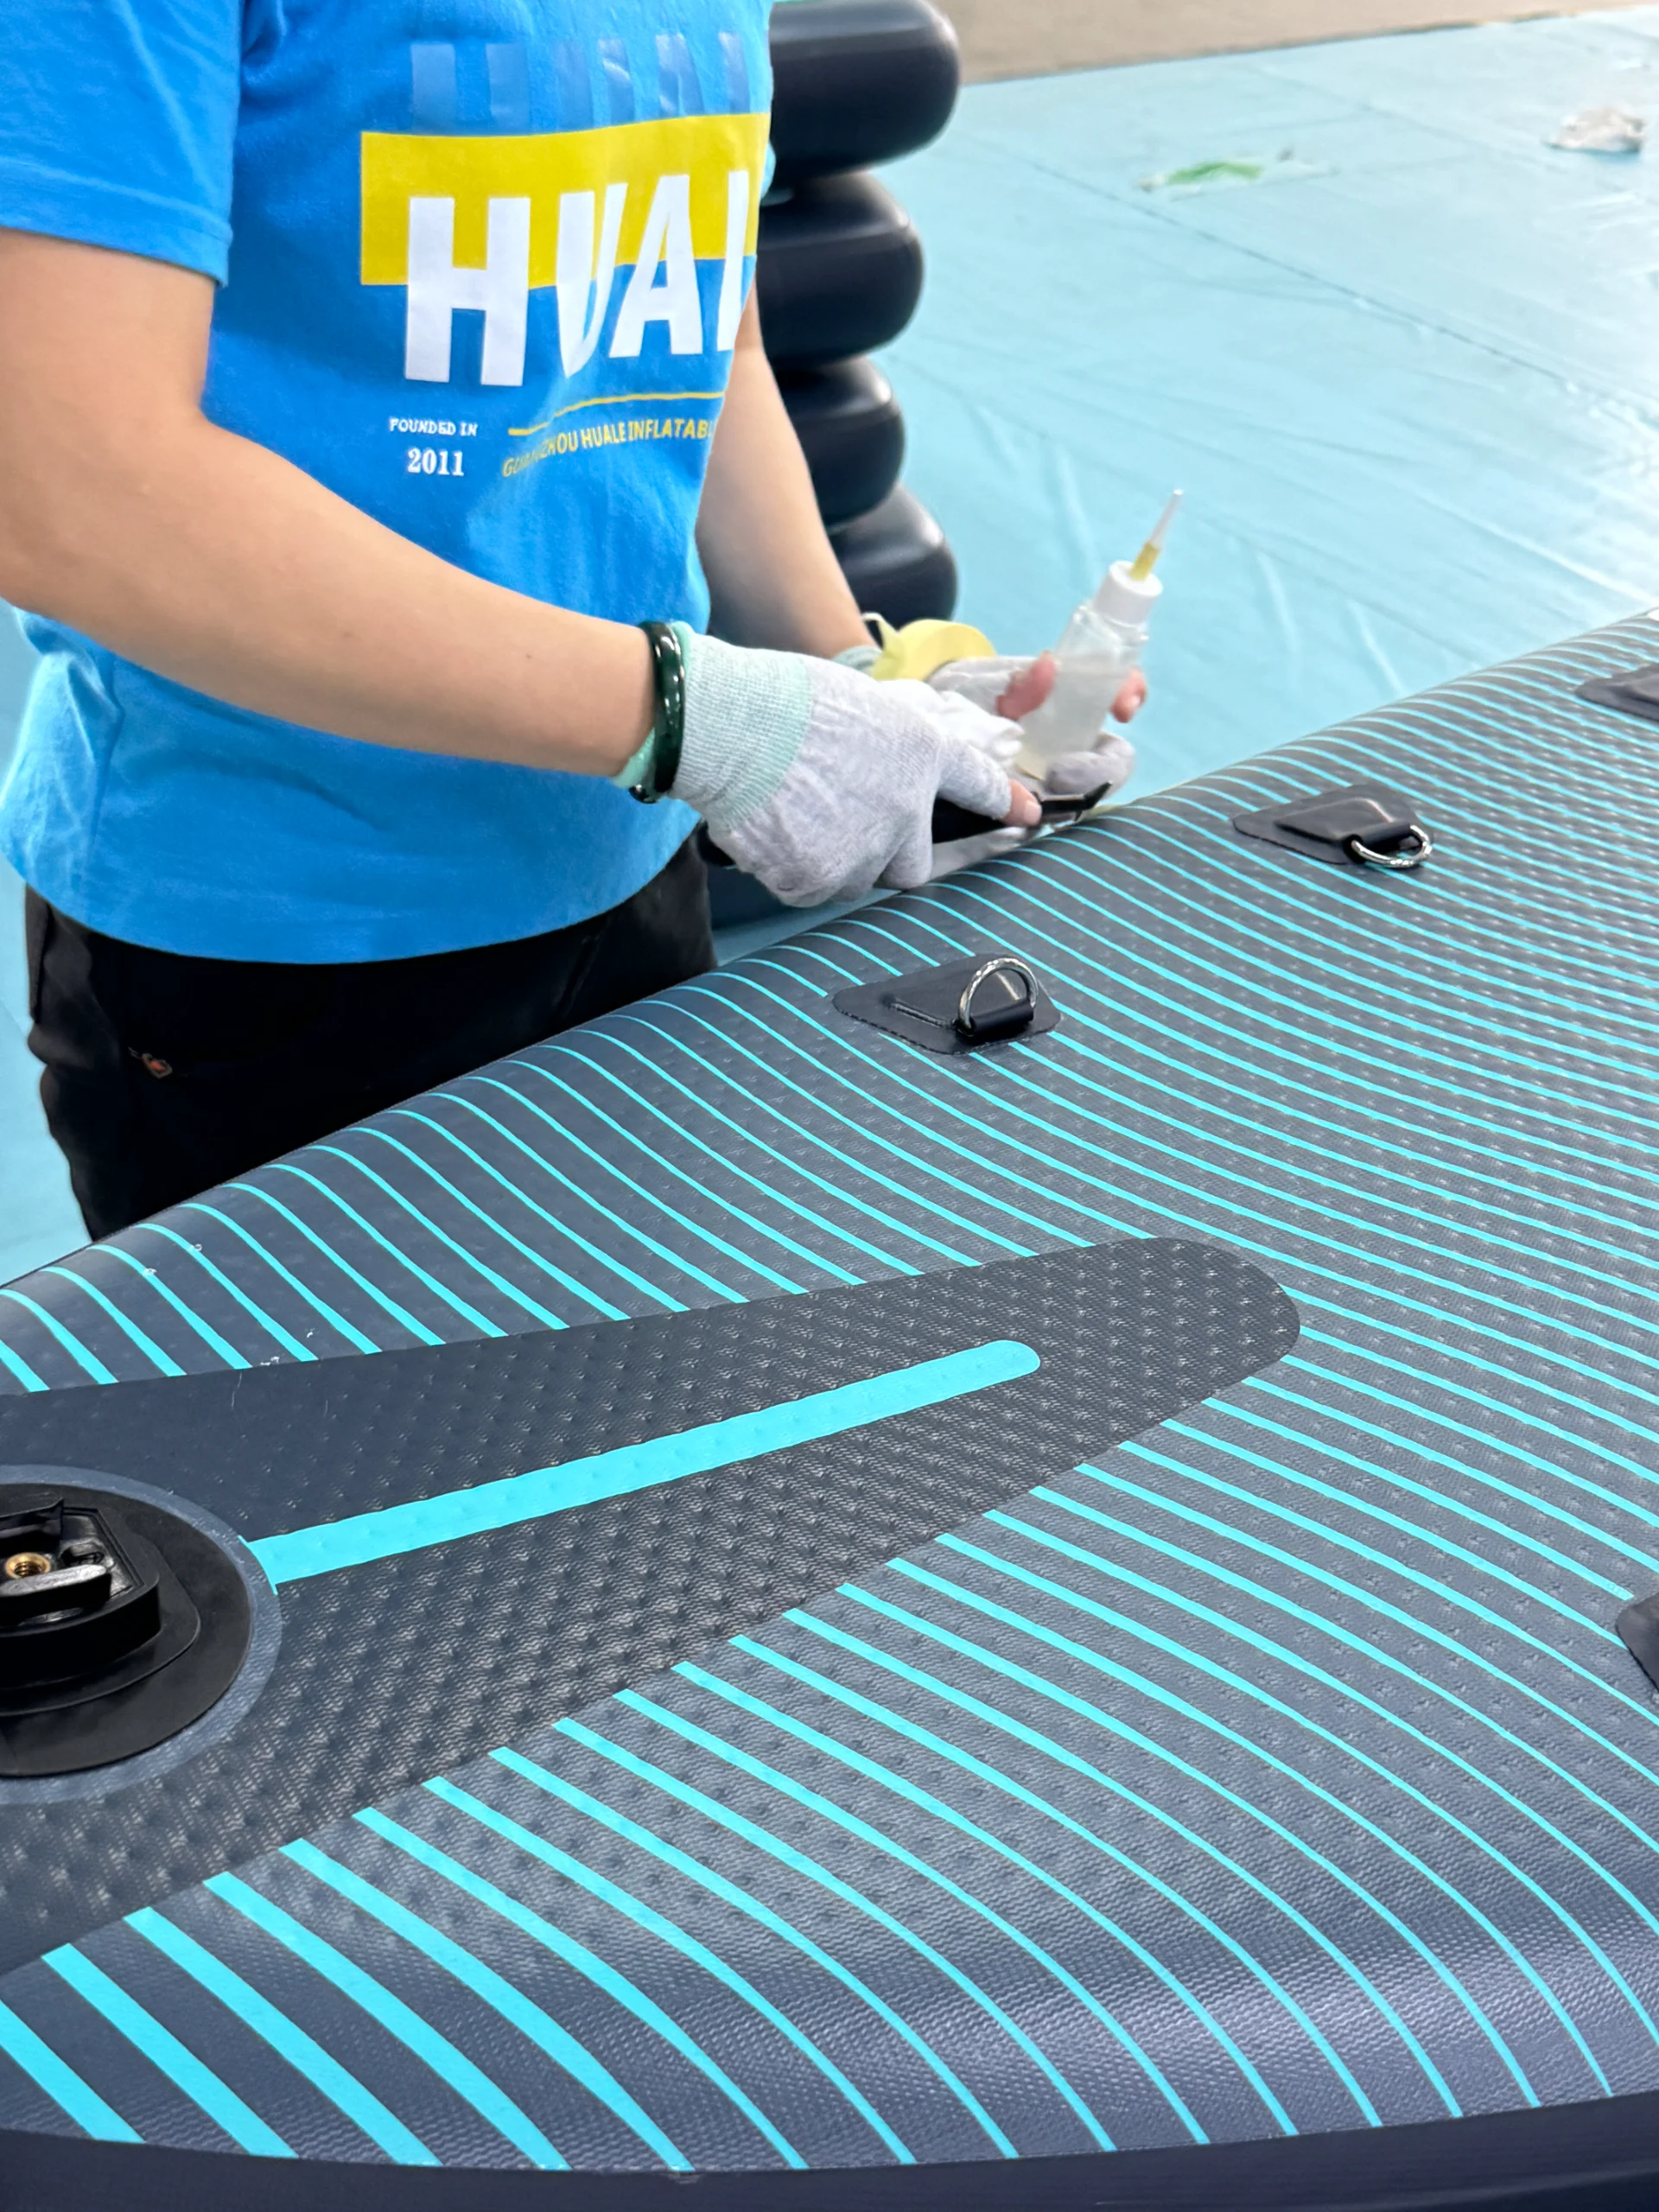
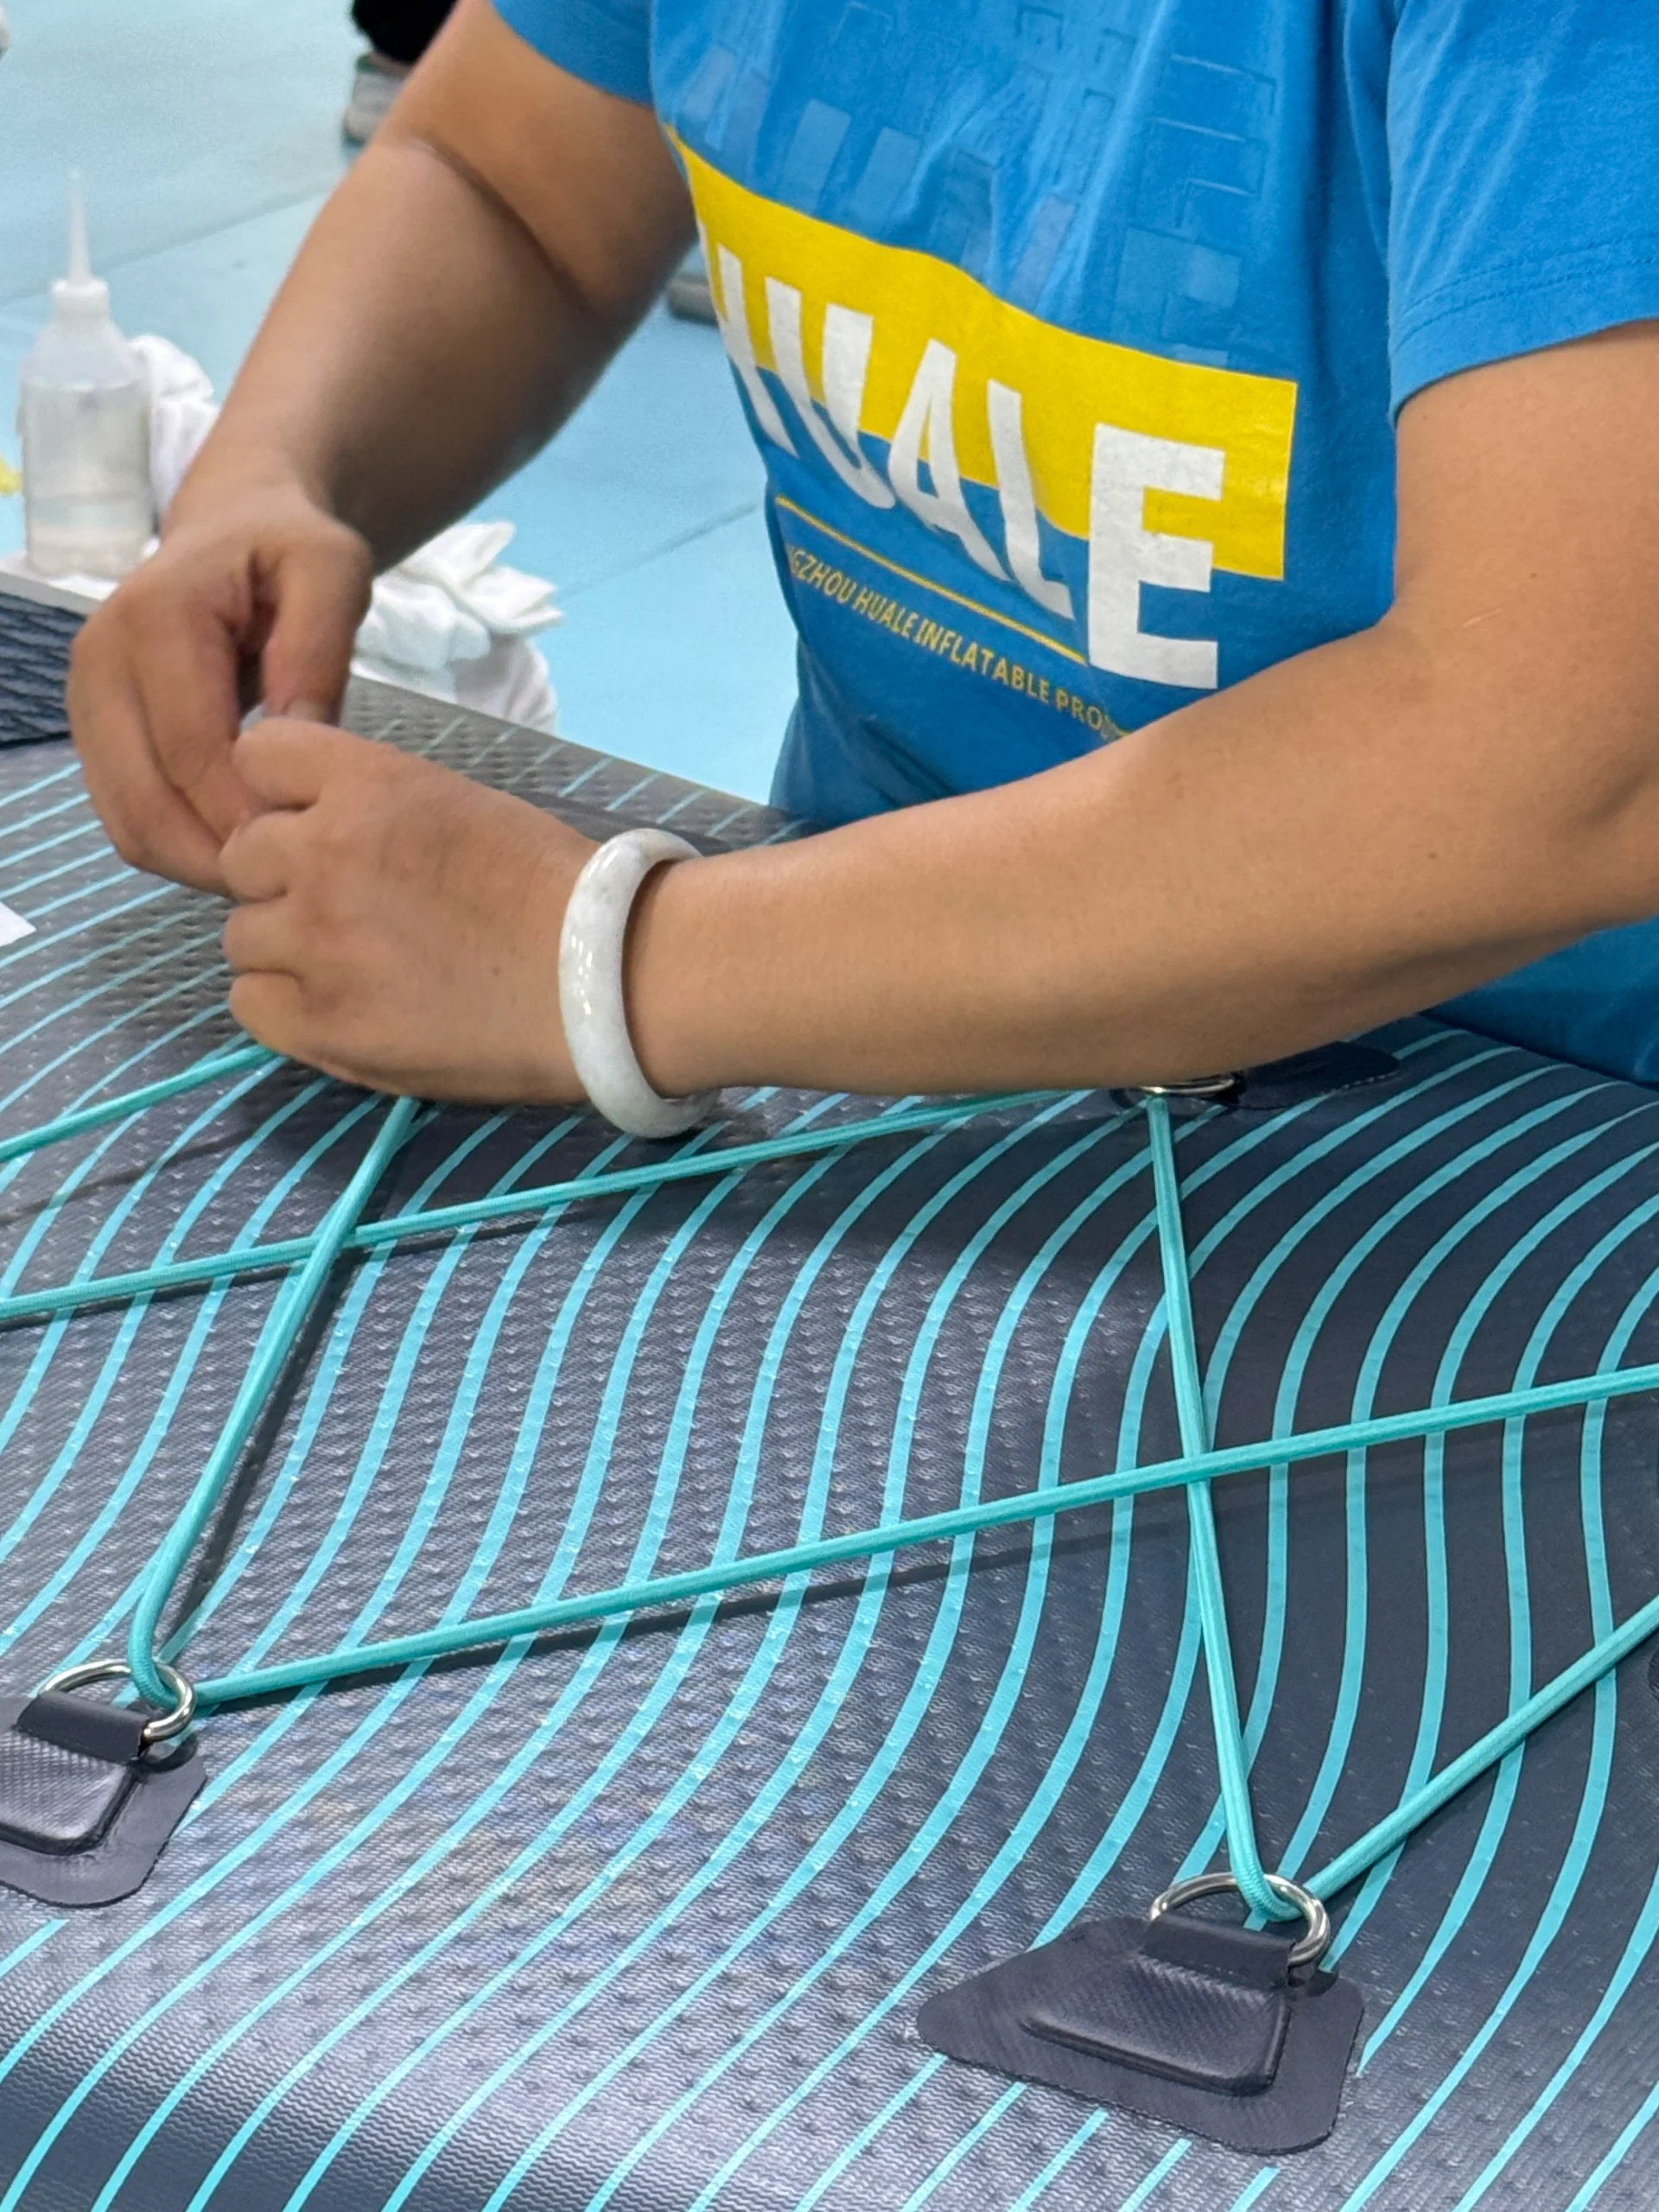
Potem przychodzi kolej na skrzynkę statecznikową, D-ringi i bungee. Ciągle powtarzam mojej ekipie, że skrzynka statecznikowa to „kotwica” deski.
Jeśli nie jest idealnie prosta (90 stopni do ogona), deska będzie się kręcić w wodzie, co będzie denerwować użytkownika. Zanim klej wyschnie, używamy linii pomocniczych laserowych, aby upewnić się, że wszystko jest idealnie symetryczne.
„Test tortur” (kontrola jakości)
Można by pomyśleć, że procedura kończy się po skończeniu pracy nad płytą. Najtrudniejsza część to po prostu zacząć.
Każda deska Huale jest pompowana do najwyższego ciśnienia PSI, a następnie pozostawiana w komorze o kontrolowanej temperaturze na 72 godziny. To nie podlega dyskusji. Nie szukamy tylko dużych przecieków, ale mierzymy również niewielkie spadki ciśnienia.
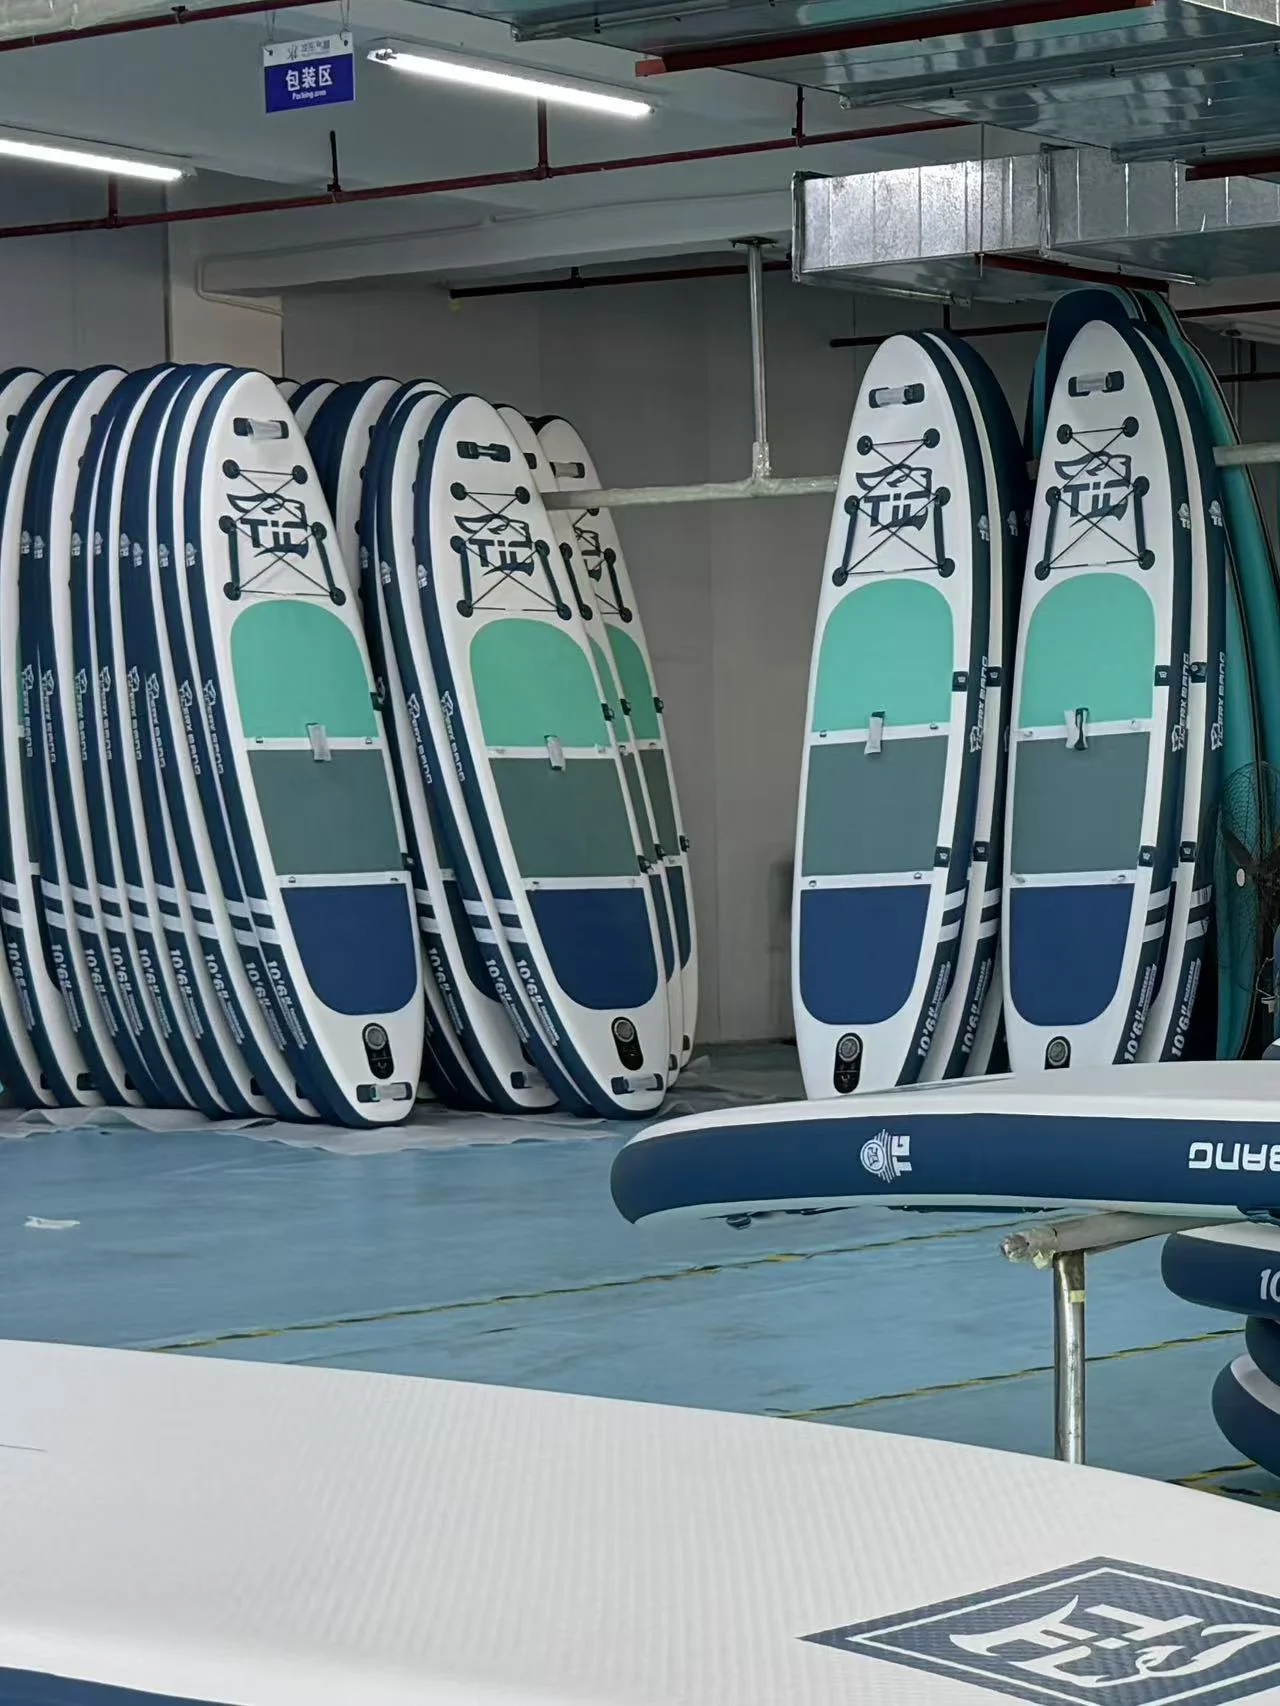
Płyta ulega awarii, jeśli straci więcej niż 0.5 PSI w ciągu trzech dni. Przeprowadzamy również „test wytrzymałościowy” na losowych próbkach z każdej partii, rozsadzając je, aż pękną, aby upewnić się, że nasze marginesy bezpieczeństwa są prawidłowe. (Ciekawostka: płyta o ciśnieniu 15 PSI zazwyczaj wytrzymuje ciśnienie ponad 25 PSI, zanim pęknie).
Wnioski: Dlaczego ten proces jest ważny
Nie musisz martwić się o inżynierię pod stopami, będąc na wodzie, trzy mile od brzegu. Możesz jej zaufać.
Patrząc na staranne procesy, takie jak cięcie CNC i 72-godzinny test pompowania, można się przekonać, że wysokiej jakości deska dmuchana to coś więcej niż tylko PVC i powietrze. To efekt inżynierii, wytrwałości i nieustającego dążenia do jakości.