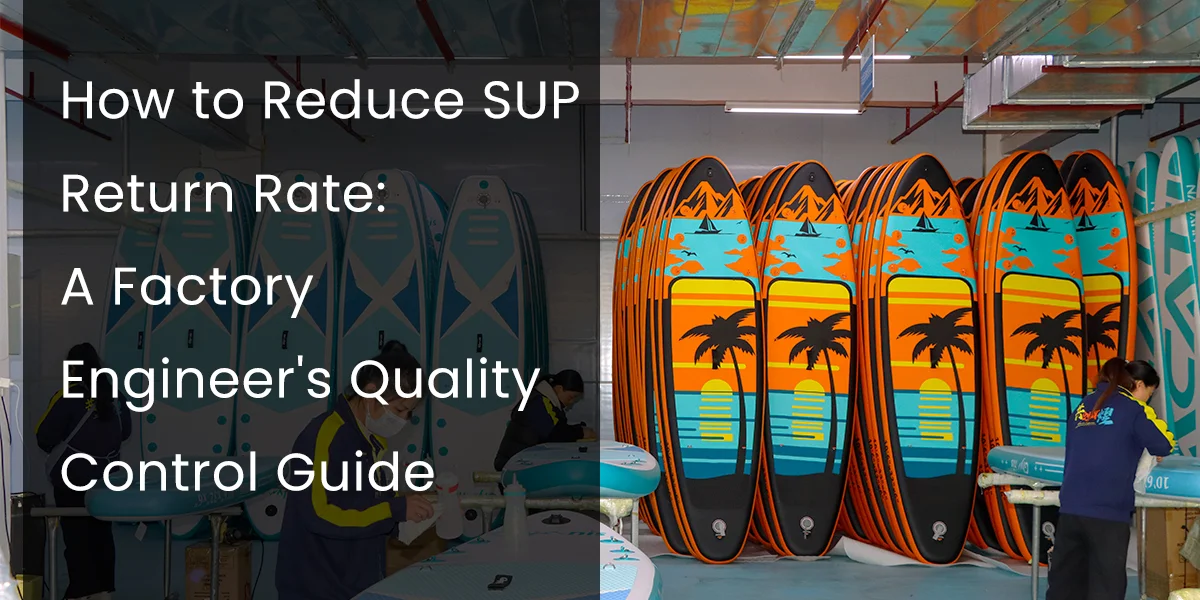
Als uw retourpercentage van SUP hoger is dan 3%, ligt het probleem bijna altijd bij de productie – niet bij uw marketing, niet bij uw prijsstelling en niet bij uw klantdemografie. Ik heb merkeigenaren maandenlang hun Amazon-productvermeldingen zien aanpassen, terwijl het eigenlijke defect te wijten was aan een lasprotocol waar hun fabriek vanaf dag één op bezuinigde.
Ik ben Charlie, senior industrieel ontwerper bij Huale Inflatables. In de vijftien jaar dat we in onze fabriek opblaasbare stand-up paddleboards bouwen voor merken over de hele wereld , zien we steeds dezelfde vier productiefouten terugkomen in de retourdata. Deze handleiding laat je zien hoe je kunt vaststellen welke fout jouw merk treft en wat je precies van je fabriek moet eisen om het probleem op te lossen.
Waarom uw retourpercentage een productieprobleem is, geen marketingprobleem.
De meeste retourzendingen van SUP-boards vallen in een van de volgende twee categorieën: het board begeeft het structureel binnen de eerste 1-3 keer gebruik, of het wordt geleverd met een cosmetisch defect dat zo ernstig is dat de klant het niet accepteert. Beide categorieën zijn te voorkomen in de fabriek. Geen van beide wordt opgelost door een betere productbeschrijving.
De uitdaging voor merkeigenaren is dat het kwaliteitscontroleverslag van hun fabriek "geslaagd" vermeldt, maar dat ze dit niet kunnen aanvechten zonder te weten hoe een echte kwaliteitscontrole eruitziet. Een cosmetische inspectie zonder daadwerkelijke tests is geen kwaliteitscontrole. Het is slechts een papieren bewijs dat de fabriek beschermt, niet hun merk.
De vier fabricagefouten die verantwoordelijk zijn voor de meeste retourzendingen van SUP-producten.
1. Naadbreuk: Het meest voorkomende structurele defect
De meest voorkomende klacht bij retourzendingen betreft een board dat na 1-3 sessies geen lucht meer vasthoudt. In 80% van de gevallen ligt de oorzaak bij een lasnaad, niet bij het PVC-doek zelf. De oorzaak is vrijwel altijd handgelijmde naden of onvoldoende gelaste verbindingen in de structurele rails.
Handgelijmde naden gebruiken PVC-lijm die afbreekt bij herhaaldelijk opblazen, blootstelling aan UV-straling en contact met water. Bij Huale gebruiken we hoogfrequent lassen voor alle dragende naden. De PVC-lagen versmelten op moleculair niveau – het laspunt is sterker dan de omringende stof. Vraag uw fabriek of hun hoofdrailnaden machinaal of handgelijmd zijn. Als ze aarzelen, heeft u uw antwoord.
Wat u van uw fabriek kunt verwachten:
- Hoogfrequent machinaal lassen op alle structurele naden — geen handgelijmde railverbindingen.
- Documentatie voor lassterktetests — trekkracht per lineaire centimeter op lasnaadmonsters
- Elke unit wordt 48 uur lang getest op drukbehoud voordat deze wordt verpakt.
2. Verlaging van materiaalspecificaties: de onzichtbare kostenbesparing
Wanneer je van fabriek wisselt of je huidige fabriek onder druk zet qua prijs, is het eerste dat stilletjes wordt afgeschaald de dikte van het PVC. Een printplaat met een specificatie van 1.2 mm dubbelwandig materiaal wordt vervangen door een enkelwandige printplaat van 0.9 mm. De printplaat ziet er op foto's identiek uit. In de praktijk voldoet hij echter niet.
Eenlaags PVC heeft geen thermische barrière en vervormt onder aanhoudende druk. In warm water worden de wanden van het board zacht en buigen ze naar buiten. Klanten beschrijven dit als het board dat "slap wordt" tijdens een sessie – en ze sturen het terug. De oplossing is simpel: vermeld de materiaalspecificatie expliciet in uw bestelling.
Minimale materiaalspecificaties voor een opblaasbaar SUP-systeem van commerciële kwaliteit:
- Wandmateriaal: minimaal 1.2 mm dubbelwandig textiel (DWF)
- Drop-stitch kern: Polyestergaren met hoge dichtheid, minimaal 20 draden per cm²
- Nominale PSI: minimaal 15 PSI voor een stijf, prestatiegericht dek
- UV-coatingVereist op de buitenste PVC-laag voor panelen die verkocht worden in gebieden met veel zon.
3. Storingen aan kleppen en poorten
Een lekkend ventiel is na een naadbreuk de meest voorkomende reden voor retourzendingen, en het is ook het gemakkelijkst te verhelpen. Budgetfabrieken gebruiken vaak ventielen van laagwaardig plastic van het Halkey-Roberts-type, die na 30 tot 50 opblaascycli microscheurtjes vertonen. De reparatie kost minder dan $2 per board in de productiefase en voorkomt een hele categorie retourzendingen.
Wat u in uw kwaliteitscontrolelijst moet vermelden:
- Ventielhuis van roestvrij staal of versterkt PVC — geen breekbare kunststof onderdelen.
- Test van het aanhaalmoment van de ventielen: elk ventiel wordt volgens specificatie vastgedraaid en individueel getest voordat het board wordt opgeblazen.
- Ventielcontrole na het oppompen: zeepwatertest op elk ventiel na een druktest van 48 uur.
4. Verpakking en transportschade
Een SUP die de kwaliteitscontrole in de fabriek doorstaat maar beschadigd aankomt, is een logistiek probleem, maar de hoofdoorzaak ligt meestal in onvoldoende verpakkingsspecificaties. Opblaasbare SUP's die in dunne polyethyleen zakken zonder interne versteviging worden verzonden, raken lek door aangrenzende lading of worden samengedrukt door het hanteren met een heftruck. De klant ontvangt een beschadigd product en geeft het merk de schuld.
Minimale verpakkingsnorm:
- Dubbelwandig golfkarton met minimaal 5 lagen.
- Interne schuimrubberen hoekbescherming bij de ventiel- en vinbehuizing.
- Gecomprimeerd karton in een afgesloten binnenzak vóór het verpakken in een kartonnen doos.
- Valtestcertificering volgens de specificaties voor kartonnen dozen bij verkoop via Amazon FBA.
Hoe schrijf je een kwaliteitscontrole-specificatie die je fabriek daadwerkelijk zal opvolgen?
Vage kwaliteitscontrole-instructies leiden tot vage resultaten. "Goede kwaliteit" is geen specificatie. Hier is een sjabloon voor een kwaliteitscontrolelijst die u direct naar uw fabriek kunt sturen – geschreven in de taal die fabrikanten begrijpen.
| QC-controle | Standaard | Methode |
|---|---|---|
| PVC-wanddikte | 1.2 mm minimum (DWF) | Micrometer meting op 3 wandsecties per plank |
| Integriteit van de lasnaad | Geen delaminatie bij een trekkracht van minder dan 20 kg | Handmatige trekproef op railnaadmonsters |
| Drukbehoud | Geen drukverlies gedurende 48 uur | Oppompen, PSI registreren na 0 uur en 48 uur. |
| Valve Functie | Geen luchtverlies bij de klepzitting | Zeepwatertest na het oppompen |
| Printuitlijning | Logo gecentreerd met een tolerantie van ±5 mm. | Visuele inspectie aan de hand van een goedgekeurd voorbeeld. |
| EVA-tractiepad hechting | Niet loslaten aan de randen of hoeken. | Handmatige afpeltest uitgevoerd op 100% van de eenheden. |
| Volledigheid van de accessoires | Volgens de paklijst: pomp, peddel, leash, vin, tas | Tel de aantallen vóór het verzegelen van de doos. |
Stuur deze checklist naar uw fabriek voordat de productie begint en vraag hen elk item schriftelijk te bevestigen. Een fabriek die de drukbestendigheidstest of de materiaaldiktecontrole afwijst, vertelt u iets belangrijks over hun huidige werkwijze. Als u op zoek bent naar een paddleboardfabriek die standaard aan deze normen voldoet, dan is dat precies waar ons kwaliteitscontroleprotocol op gebaseerd is.
Hoe een 48-uur durende druktest er in de praktijk uitziet
De 48-uurs druktest is de meest effectieve kwaliteitscontrole voor de productie van opblaasbare SUP's. Het spoort naadbreuken, ventieldefecten en microgaatjes in het materiaal op die bij een visuele inspectie van 10 minuten nooit aan het licht komen. Toch slaan de meeste budgetfabrieken deze test volledig over, omdat het vloeroppervlak in beslag neemt en de productie vertraagt.
Bij Huale wordt elke printplaat – zowel proefexemplaren als bulkproducten – opgeblazen tot de nominale PSI-waarde en minimaal 48 uur laten staan. We registreren de PSI-waarde aan het begin en aan het einde. Elke printplaat waarvan de druk ook maar een fractie van een PSI daalt, belandt op de afvalstapel en wordt niet in een verzenddoos verpakt. We keuren in deze fase 3-5% van de producten af tijdens elke productierun. Dat is de prijs die we betalen om een retourpercentage van minder dan 1% te behouden.
Als uw fabriek u geen logboek van de druktest van uw laatste productierun kan laten zien, voeren ze geen 48-uurstest uit. Vraag er specifiek naar – niet naar een algemeen kwaliteitscontroleverslag, maar naar de logboeken van de druktests per printplaat.
De kosten van een hoog retourpercentage versus de kosten van betere productieprocessen.
De meeste merkeigenaren focussen zich bij de evaluatie van leveranciers op de prijs per stuk. De juiste berekening omvat echter de volledige kosten van een retourzending: retourlogistiek, verwerking van de terugbetaling, herbevoorradingskosten van Amazon, schade door reviews en de kosten van het vervangende product, indien beschikbaar. Een enkele retourzending via Amazon van een product van $250 kost doorgaans $60-$90 aan directe kosten, nog voordat de impact op de ranking wordt meegerekend.
De productieverbetering die die retourzending voorkomt – overschakelen van enkelwandig naar dubbelwandig composietweefsel , een druktest van 48 uur toevoegen, de ventielspecificaties verbeteren – kost $8–$15 extra per stuk op fabrieksniveau. De berekening is eenvoudig. Het probleem is echter dat de meeste merkeigenaren de verkoopprijs per stuk vergelijken, en niet de totale kostprijs inclusief retourzendingen.
Veelgestelde vragen over het verlagen van het SUP-retourpercentage
Wat is een acceptabel retourpercentage voor opblaasbare paddleboards?
Voor een goed geproduceerde opblaasbare SUP die via Amazon of rechtstreeks aan de consument wordt verkocht, is een retourpercentage van minder dan 2% haalbaar en zou dit uw streefwaarde moeten zijn. Percentages boven de 5% duiden bijna altijd op een terugkerend fabricagefout – zoals een kapotte naad, problemen met het ventiel of materiaal van mindere kwaliteit – die in de fabriek moet worden opgespoord en verholpen, en niet kan worden opgelost door betere klantenservice.
Hoe kom ik erachter welk onderdeel van mijn printplaat de retourfouten veroorzaakt?
Analyseer de laatste 20-30 retourredenen en zoek naar patronen. Als 60% aangeeft dat de tent niet luchtdicht is, ligt het probleem bij de naden of ventielen. Als het aantal retouren na het eerste zomerseizoen sterk stijgt, is UV-degradatie van de PVC-coating waarschijnlijk de oorzaak. Als er schade is bij aankomst, ligt het probleem bij de verpakking. Elk defectpatroon wijst op een specifieke oplossing op fabrieksniveau. Als de retourredenen vaag zijn, voeg dan een enquête na de retourzending toe waarin klanten wordt gevraagd precies te beschrijven wat er mis is gegaan.
Kan ik een kwaliteitscontrolenorm invoeren voor mijn bestaande fabriek?
Ja, maar u moet dit als contractuele voorwaarde in uw inkooporder opnemen, niet als een mondeling verzoek. Stuur de fabriek een schriftelijke kwaliteitscontrolelijst en vraag hen om de acceptatie te bevestigen voordat u de bestelling plaatst. Voor grote bestellingen raden we een inspectie door een externe partij aan voor de eerste 2-3 productieruns met een nieuwe kwaliteitscontrolenorm. Dit geeft de fabriek het signaal dat u de naleving zult controleren en niet zomaar hun zelfgerapporteerde resultaten zult accepteren.
Wat zijn de kosten om de materiaalspecificaties van mijn printplaat te upgraden?
Een upgrade van 0.9 mm enkellaags PVC naar 1.2 mm dubbelwandig textiel kost doorgaans $6–$12 extra per stuk, afhankelijk van de afmetingen van de printplaat. Het toevoegen van een 48-uurs druktestprotocol brengt minimale directe kosten met zich mee, maar vereist wel extra productiecapaciteit. Het upgraden van de ventielspecificatie van goedkoop plastic naar versterkt PVC of roestvrij staal kost $1–$3 extra per stuk. In totaal kost een volledige upgrade van materiaal en kwaliteitscontrole zelden meer dan $15–$20 per printplaat – een fractie van de kosten van een enkele retourzending.
Moet ik van fabriek wisselen om mijn retourpercentage te verbeteren?
Niet direct. Het wisselen van fabriek zonder schriftelijke materiaalspecificatie en kwaliteitscontrolelijst zorgt ervoor dat het probleem binnen één of twee productieruns naar de nieuwe leverancier wordt overgedragen. Voordat u overstapt, moet u precies vaststellen wat er misging bij uw huidige fabriek, een specifieke verbeteringseis formuleren en hen één productierun geven om de naleving te demonstreren, inclusief inspectie door een externe partij. Als ze daarna nog steeds niet aan de norm voldoen, heeft u een gedocumenteerde specificatie die u aan de nieuwe fabriek kunt overhandigen – en dat is de enige manier om ervoor te zorgen dat de nieuwe leverancier het beter doet.
Bent u klaar om uw retourpercentage op productieniveau te verlagen?
Stuur ons een overzicht van de reden voor uw retourzending en de specificaties van uw huidige printplaat. Wij zullen binnen 24 uur de meest waarschijnlijke oorzaak van de fabricagefout vaststellen en u een directe vergelijking geven tussen uw huidige specificaties en wat onze productiestandaard levert.
Wij ondersteunen merkeigenaren bij het overstappen naar een andere leverancier met volledige specificatiedocumentatie, proefproductie en een 48-uurs druktestrapport voor elk product. De minimale bestelhoeveelheid (MOQ) begint bij 1 stuk voor proefproductie – er is geen reden om direct een grote bestelling te plaatsen voordat u zelf het kwaliteitsverschil hebt vastgesteld. Bezoek onze pagina over de paddleboardfabriek om onze volledige productiecapaciteit te bekijken.