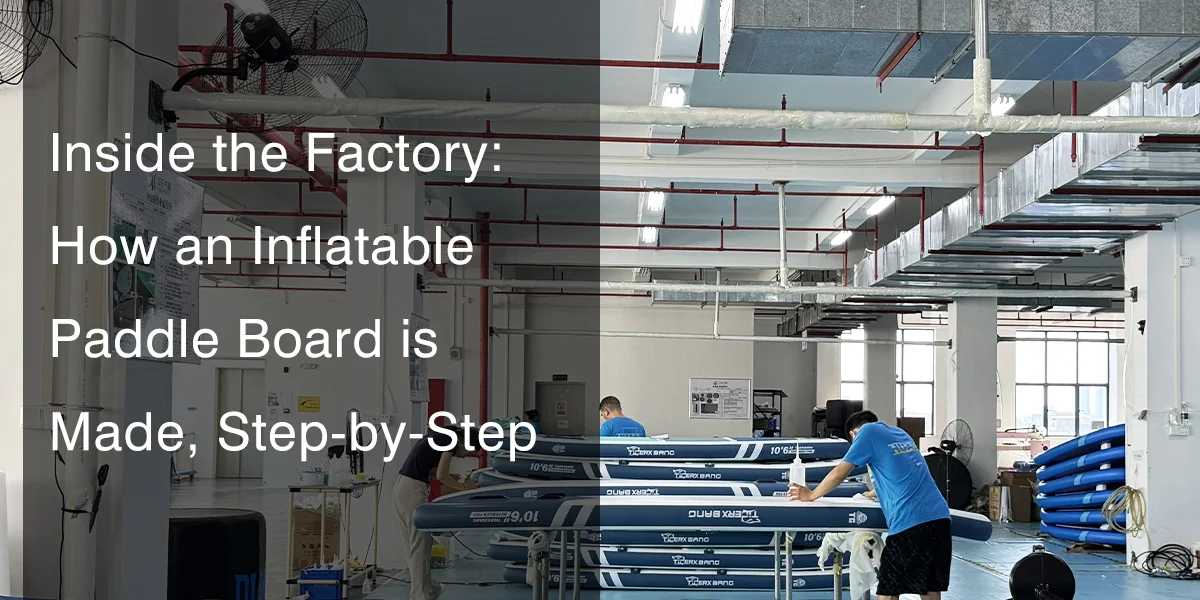
もし今日、当社の製造現場に足を踏み入れたとしたら、まず最初に目に飛び込んでくるのは、鮮やかなサーフボードではなく、PVCの匂いとCNCカッターの絶え間ないブーンという音でしょう。
過去15年間、私は製造のプロセスを見てきました インフレータブルパドルボード(iSUP) 接着剤を多用する面倒な手作業から、ハイテク技術と自動化が融合した調和のとれた作業へと変化する。
多くの人は、これらのボードはプラスチックのおもちゃのように「打ち抜き加工」されているだけだと思っているが、そうではない。
15PSIの圧力に耐え、破損しない板を作るには、外科手術のような精密さと途方もない強度が必要だ。
原材料がどのようにして、冒険に備えるための信頼できる装備へと生まれ変わるのか、舞台裏を覗いてみましょう。
「ハート」から始まる(ドロップステッチの準備)
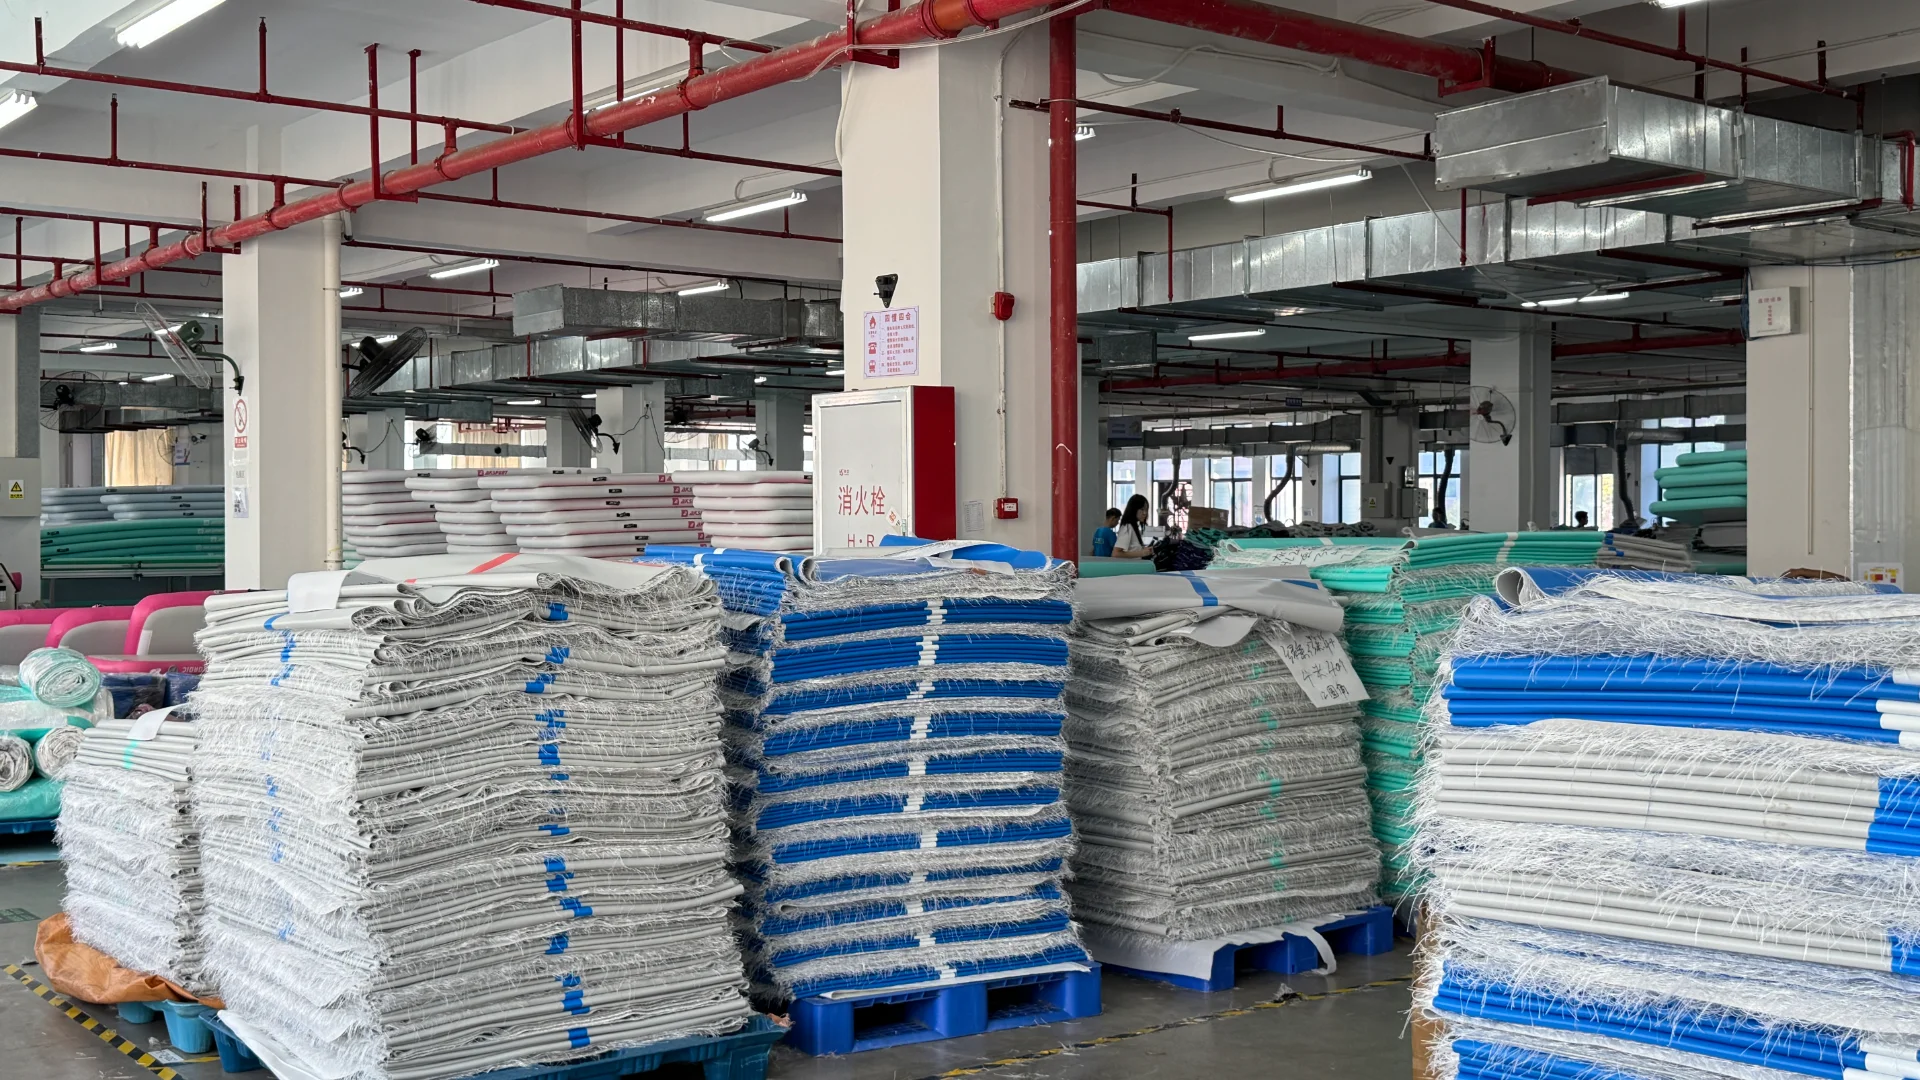
ボードは、形を整えるまでは、ドロップステッチ生地の大きくて重いロールに過ぎません。
このプラスチックは、プールの浮き輪によく使われているようなものではありません。軍用グレードのPVCが2層になっており、何万本ものポリエステル糸でしっかりと結合されています。
私がこの分野に携わり始めた当初は、これらのロールに糸切れがないか手作業で確認しなければならず、それは時間のかかる退屈な作業だった。
今日では、材料を大きなテーブルの上に広げて検査し、自動センサーで全体の密度が均一かどうかを確認します。
私たちは穴を探すだけでなく、同じものを探しています。空気を入れたときに、ノーズ部分の糸がテール部分の糸よりも太いと、ボードがねじれてしまいます。裁断室には、この厳格な「平面度テスト」に合格したロールしか届きません。
ザ・カット:精密さとデザインが出会う場所
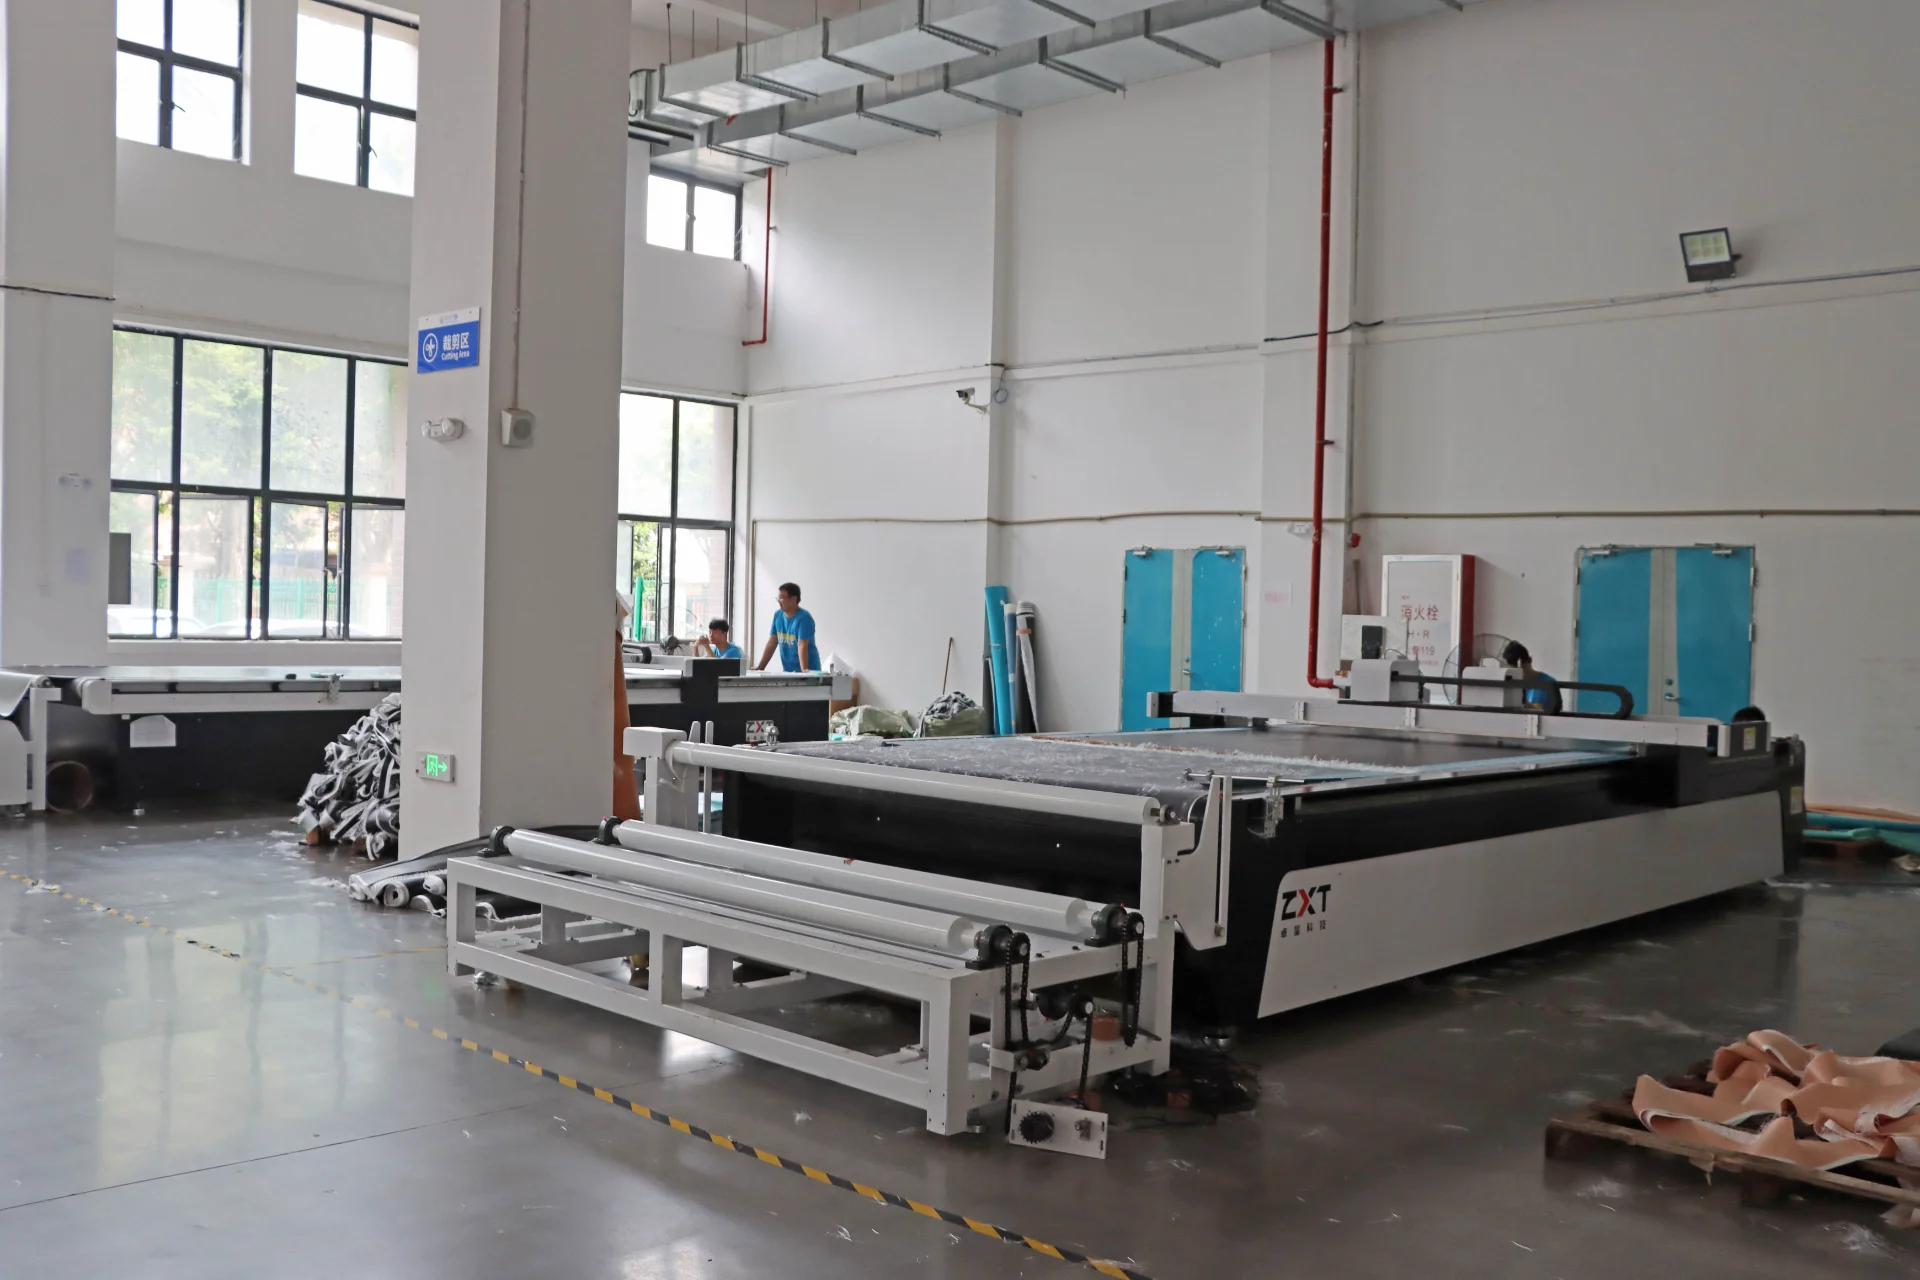
材料が受け入れられると、自動で動作する切断テーブルへと送られます。
以前は手作業で型紙とカミソリの刃を使っていたため、ロッカー形状やアウトラインに多少のばらつきが生じていました。
3D CADファイルをフラットベッドCNCマシンに直接送信できるようになりました。ブレードはミリ単位の精度でPVC上を移動し、上部デッキ、底部船体、内部レールバンドを切断します。
このボードの特徴は、まさにこの点にあります。PVCは平らですが、当社の大型UVプリンターを通すことができます。
シルクスクリーン印刷は時間の経過とともに剥がれることがありますが、UV印刷はインクをPVCの細孔に直接定着させます。そのため、太陽光や塩分にさらされても、画像は何年も色褪せることなく保存できます。
レールのシーリング(成否を分ける重要な瞬間)
これは全工程の中で最も重要な段階です。板の側面は、漏れや破損が最も起こりやすい箇所だからです。
気密性の高いチャンバーを作るには、上層と下層を接続する必要があります。そのために、内側のレールバンドを使用します。
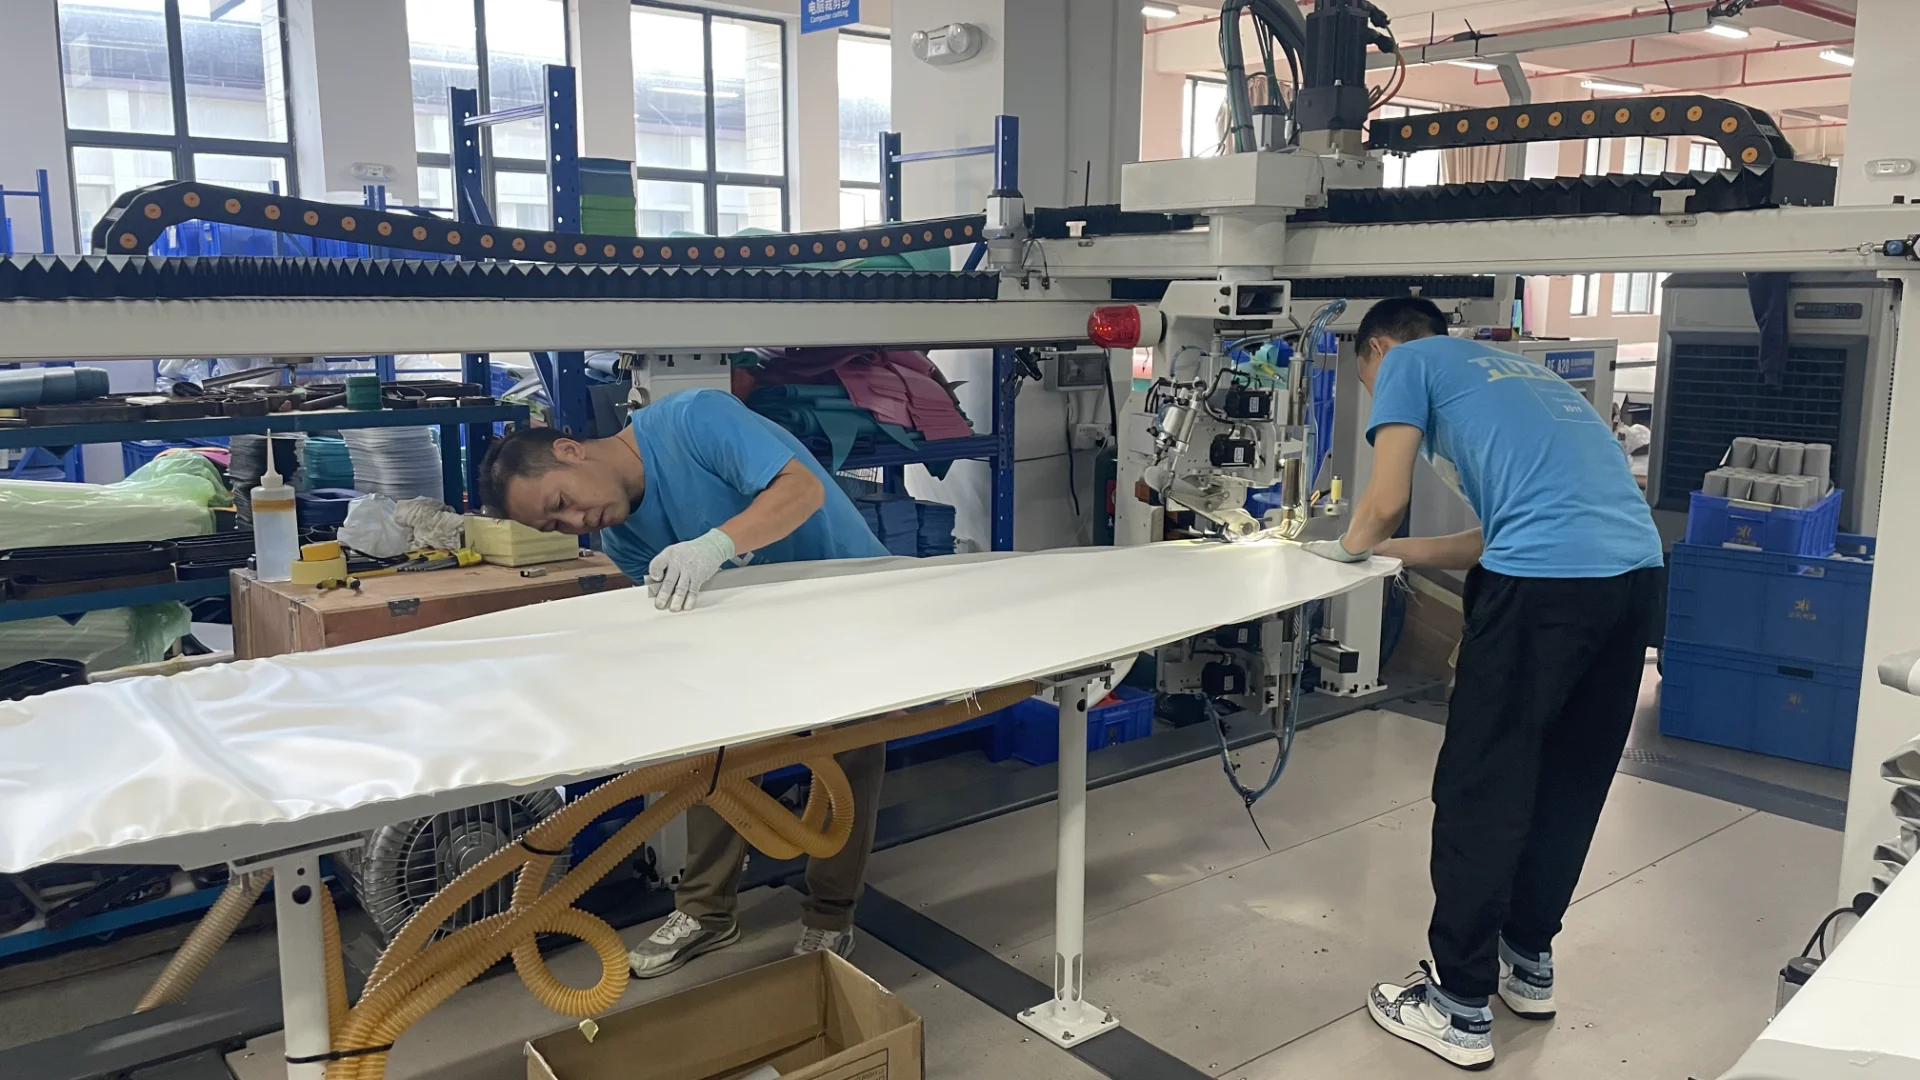
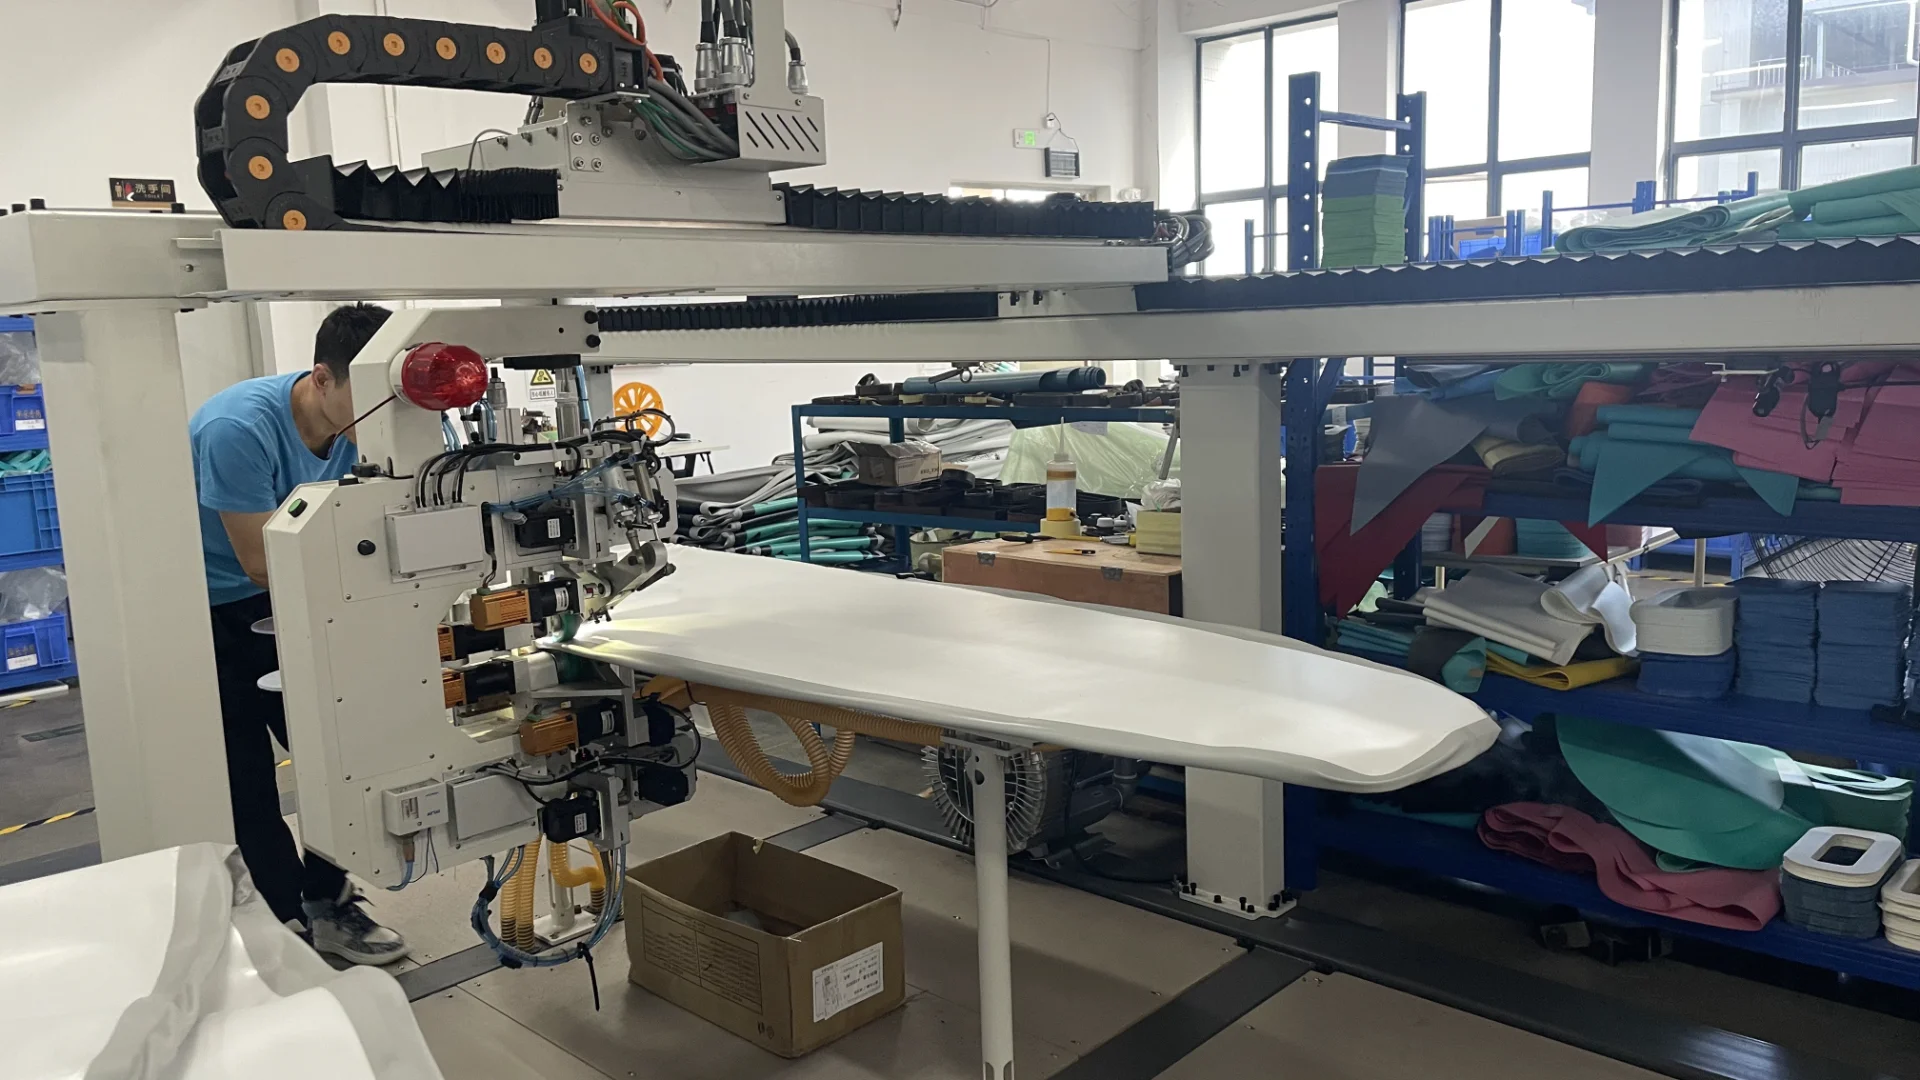
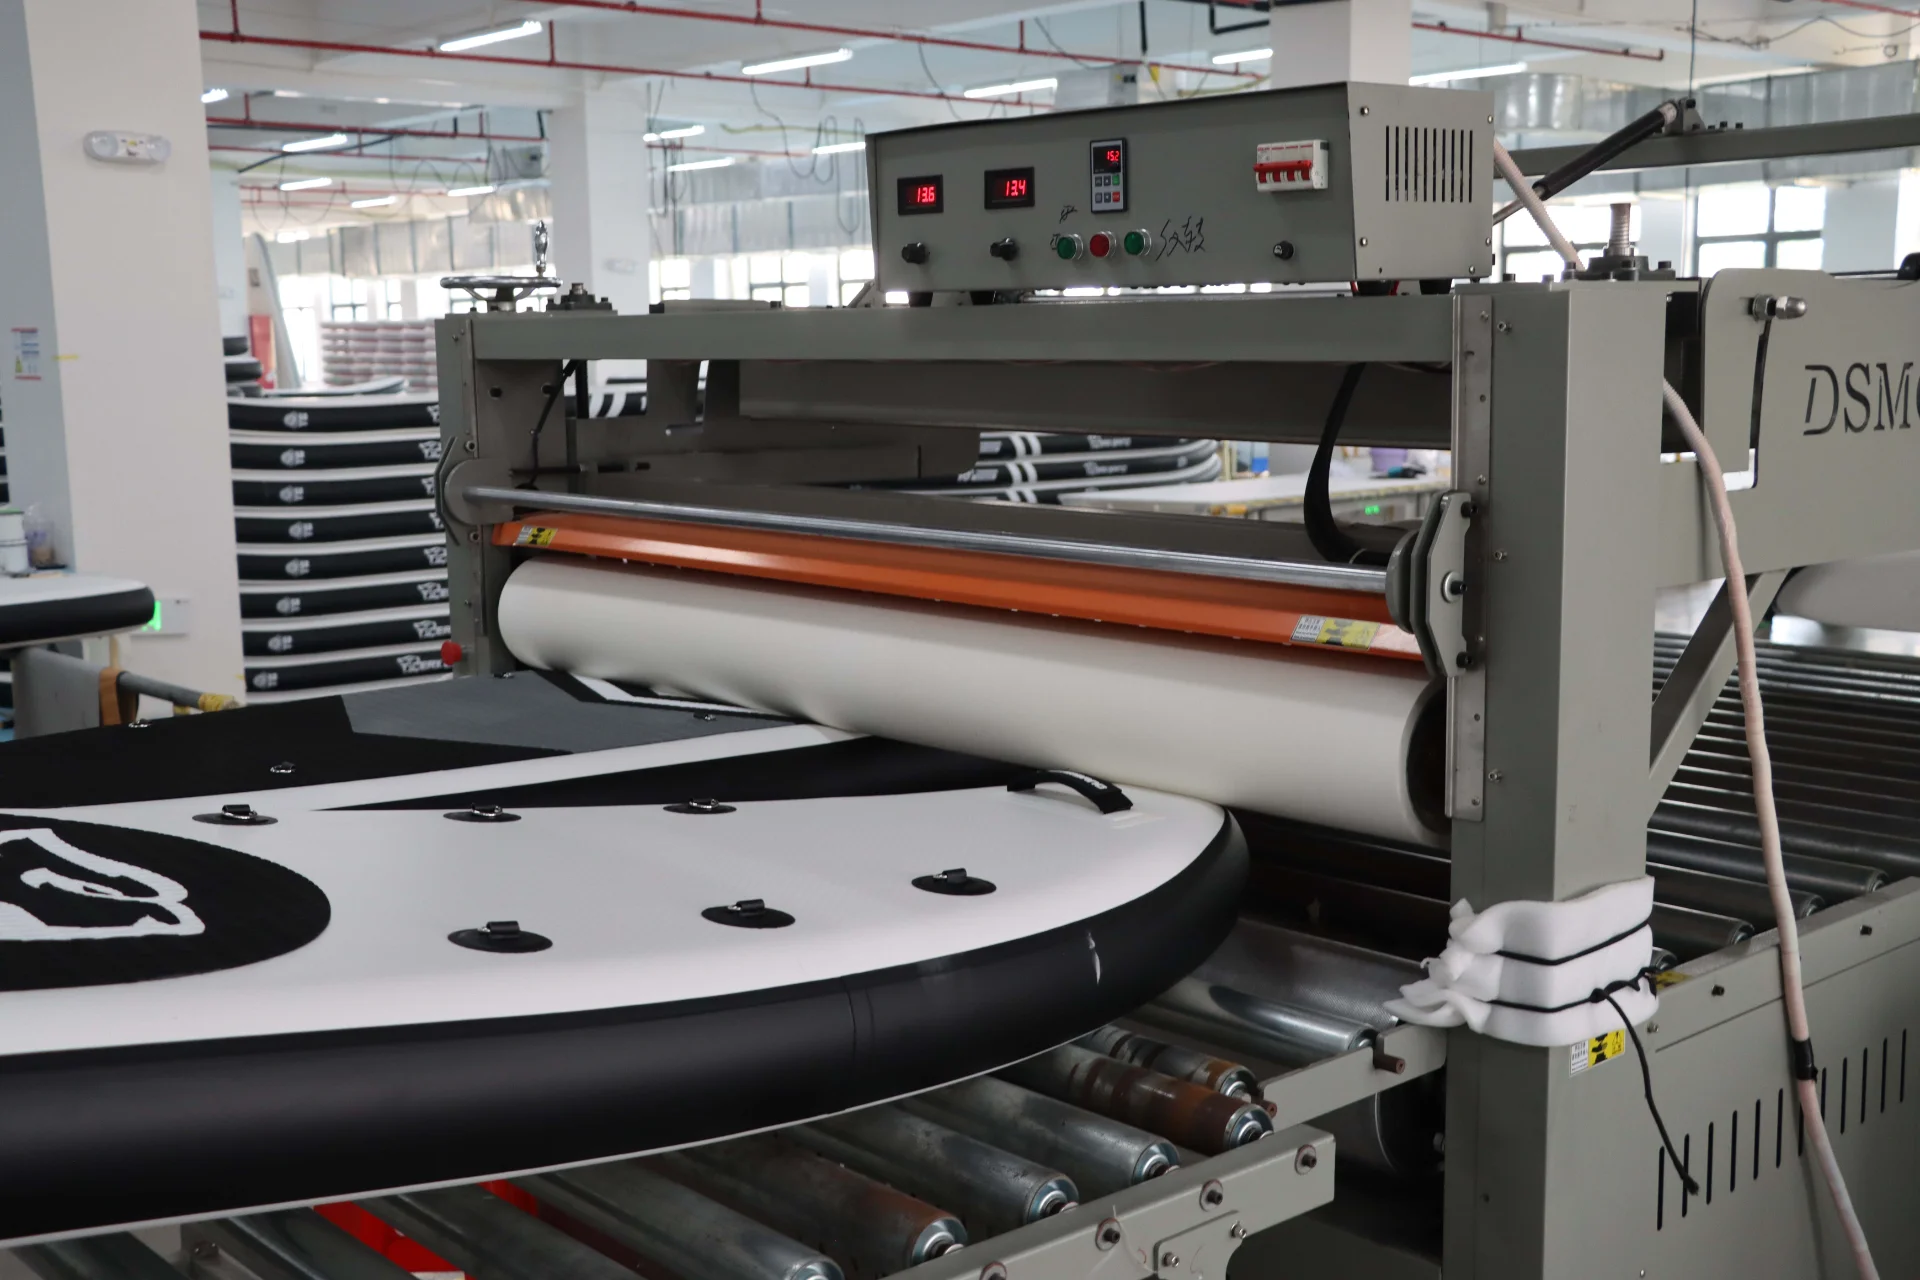
安価なメーカーは今でも手作業による接着を採用していますが、これは手間がかかり、失敗しやすい方法です。当社では代わりに熱融着技術を使用しています。
当社では、PVCを500°F以上に加熱する特殊な機械を使用し、内側のレールテープを上下の層に融着させています。
素材が物理的に溶け合って一体化し、強固な一枚の板となる。この方法により、有害な接着剤が不要になり、ボードの重量が約2kg軽くなり、素材自体よりも強力な接着力を実現できる。
ヒューマンタッチ:デッキパッドとハードウェア
船体部分が密閉されたことで、ボードはサーフボードのような外観になったが、まだ乗れる状態ではない。仕上げ工程へと移され、そこで作業は再び機械から熟練した職人へと引き継がれる。
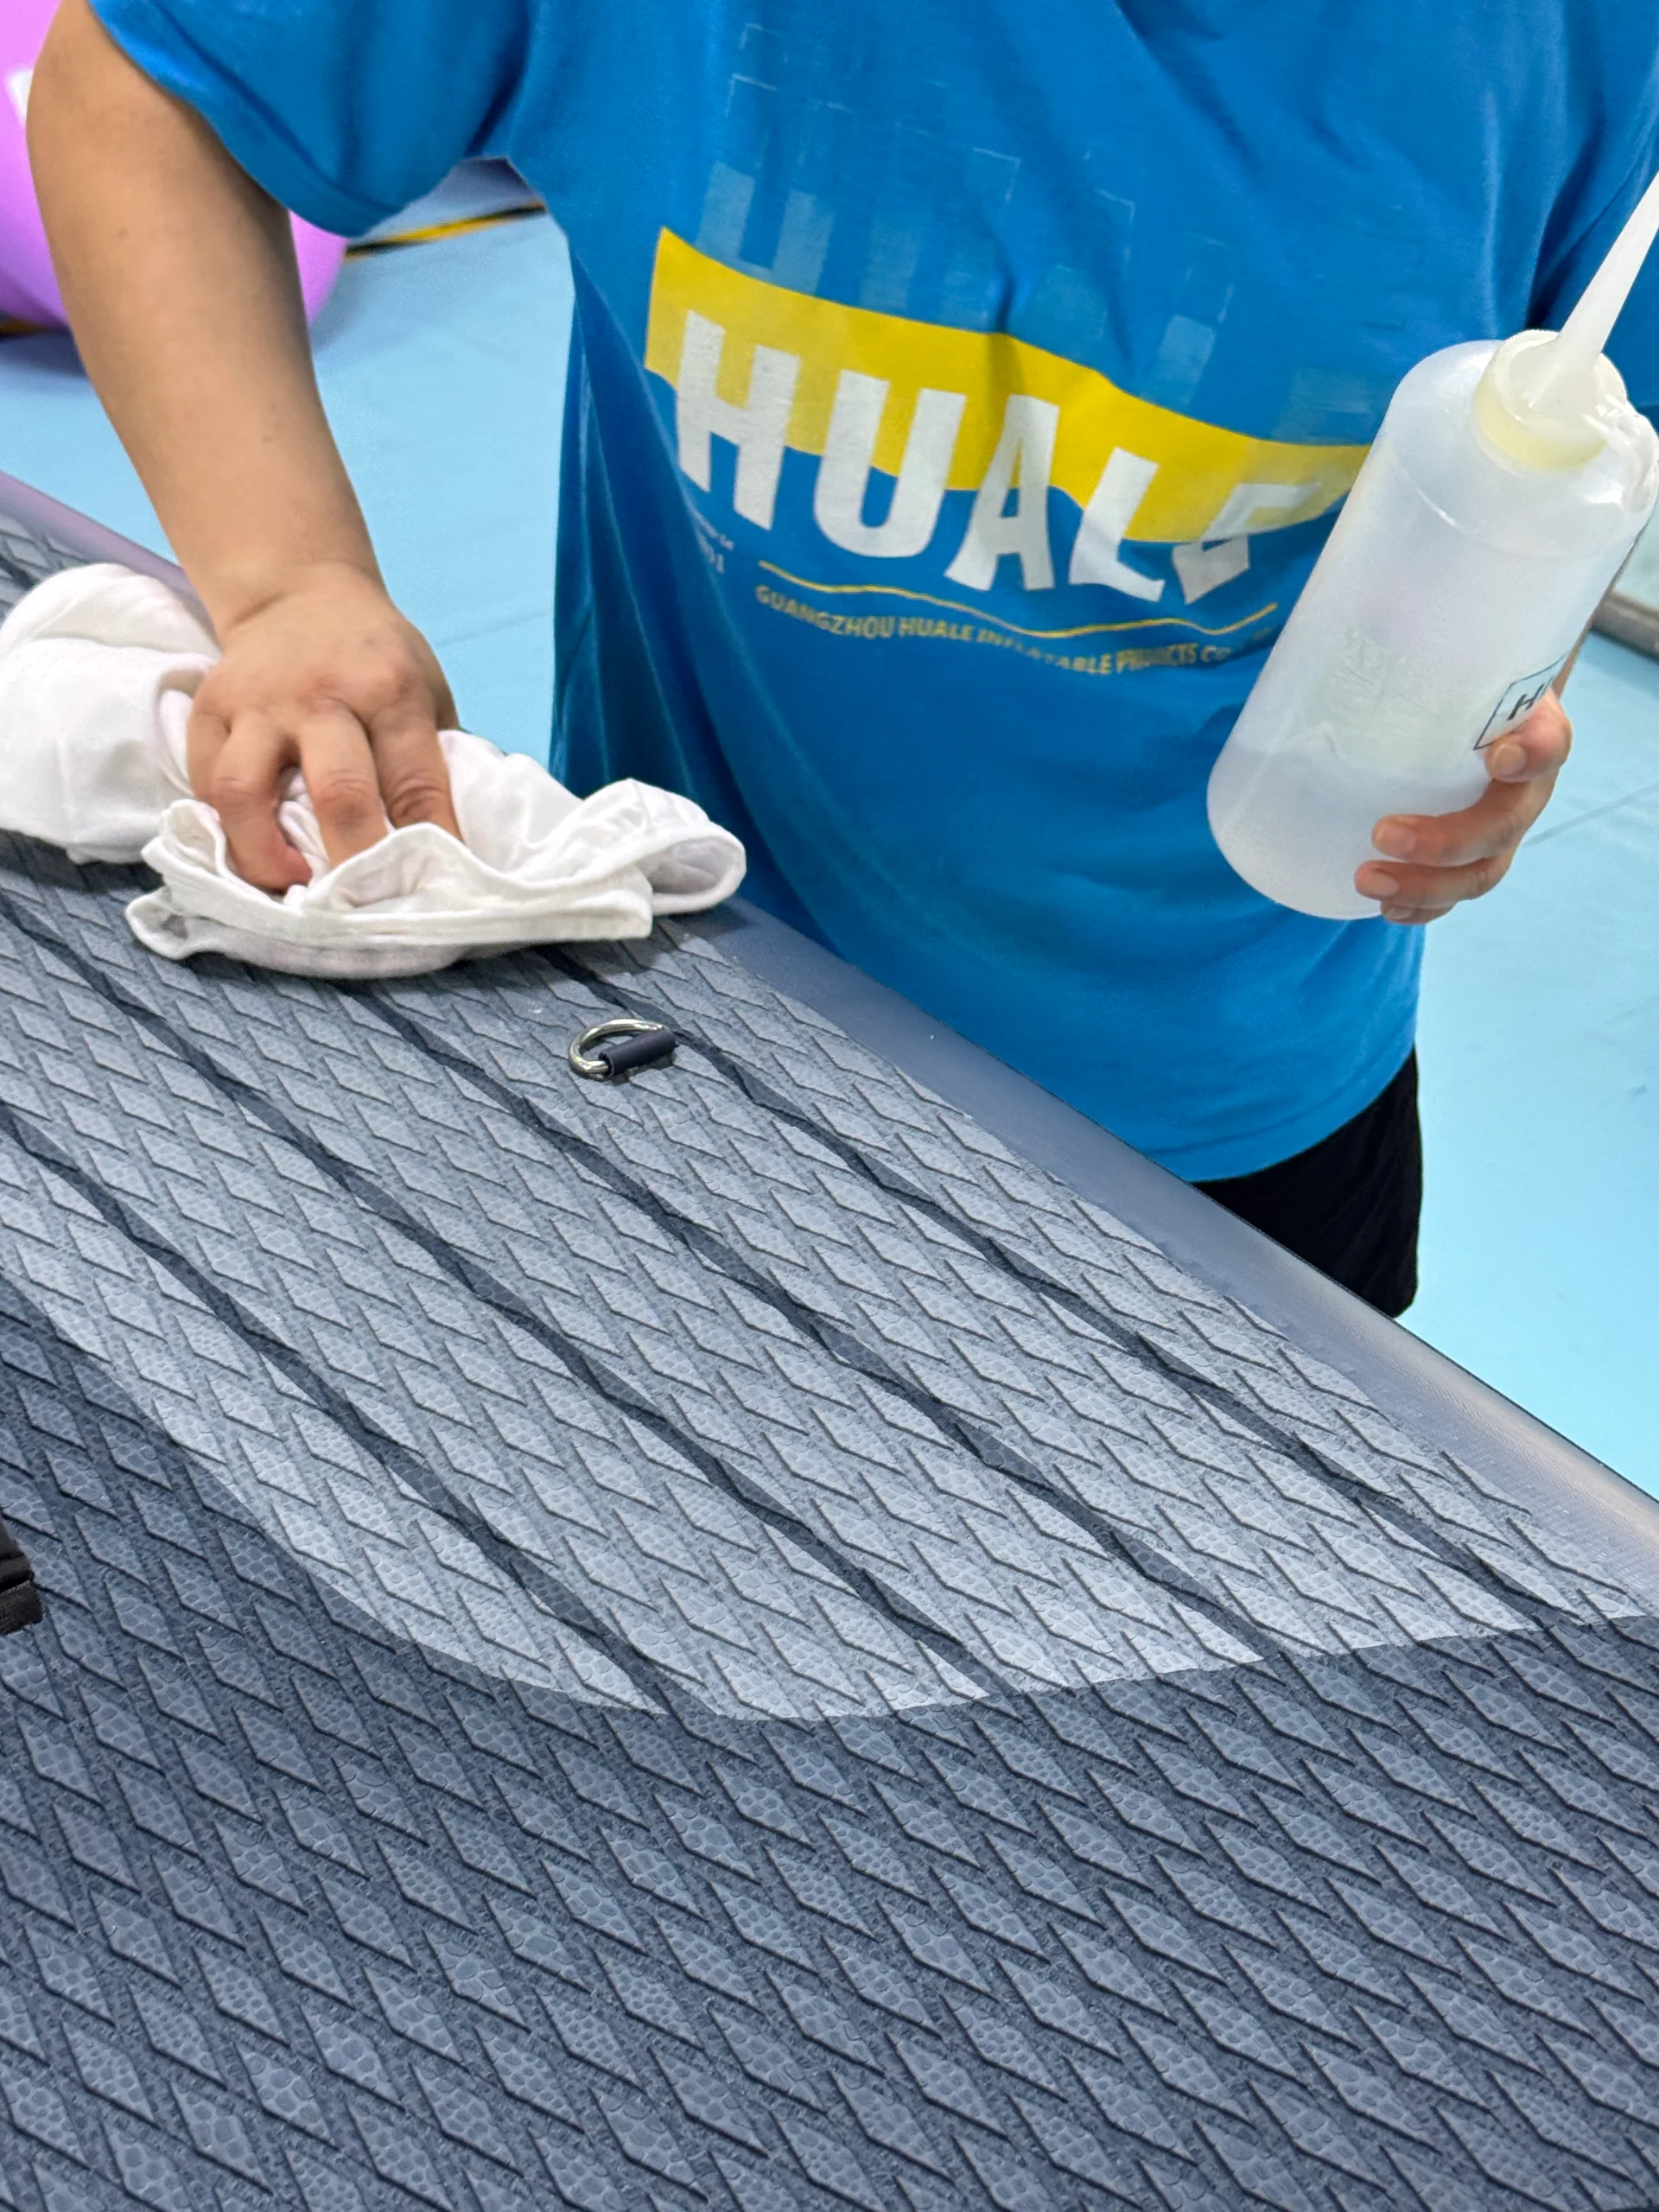
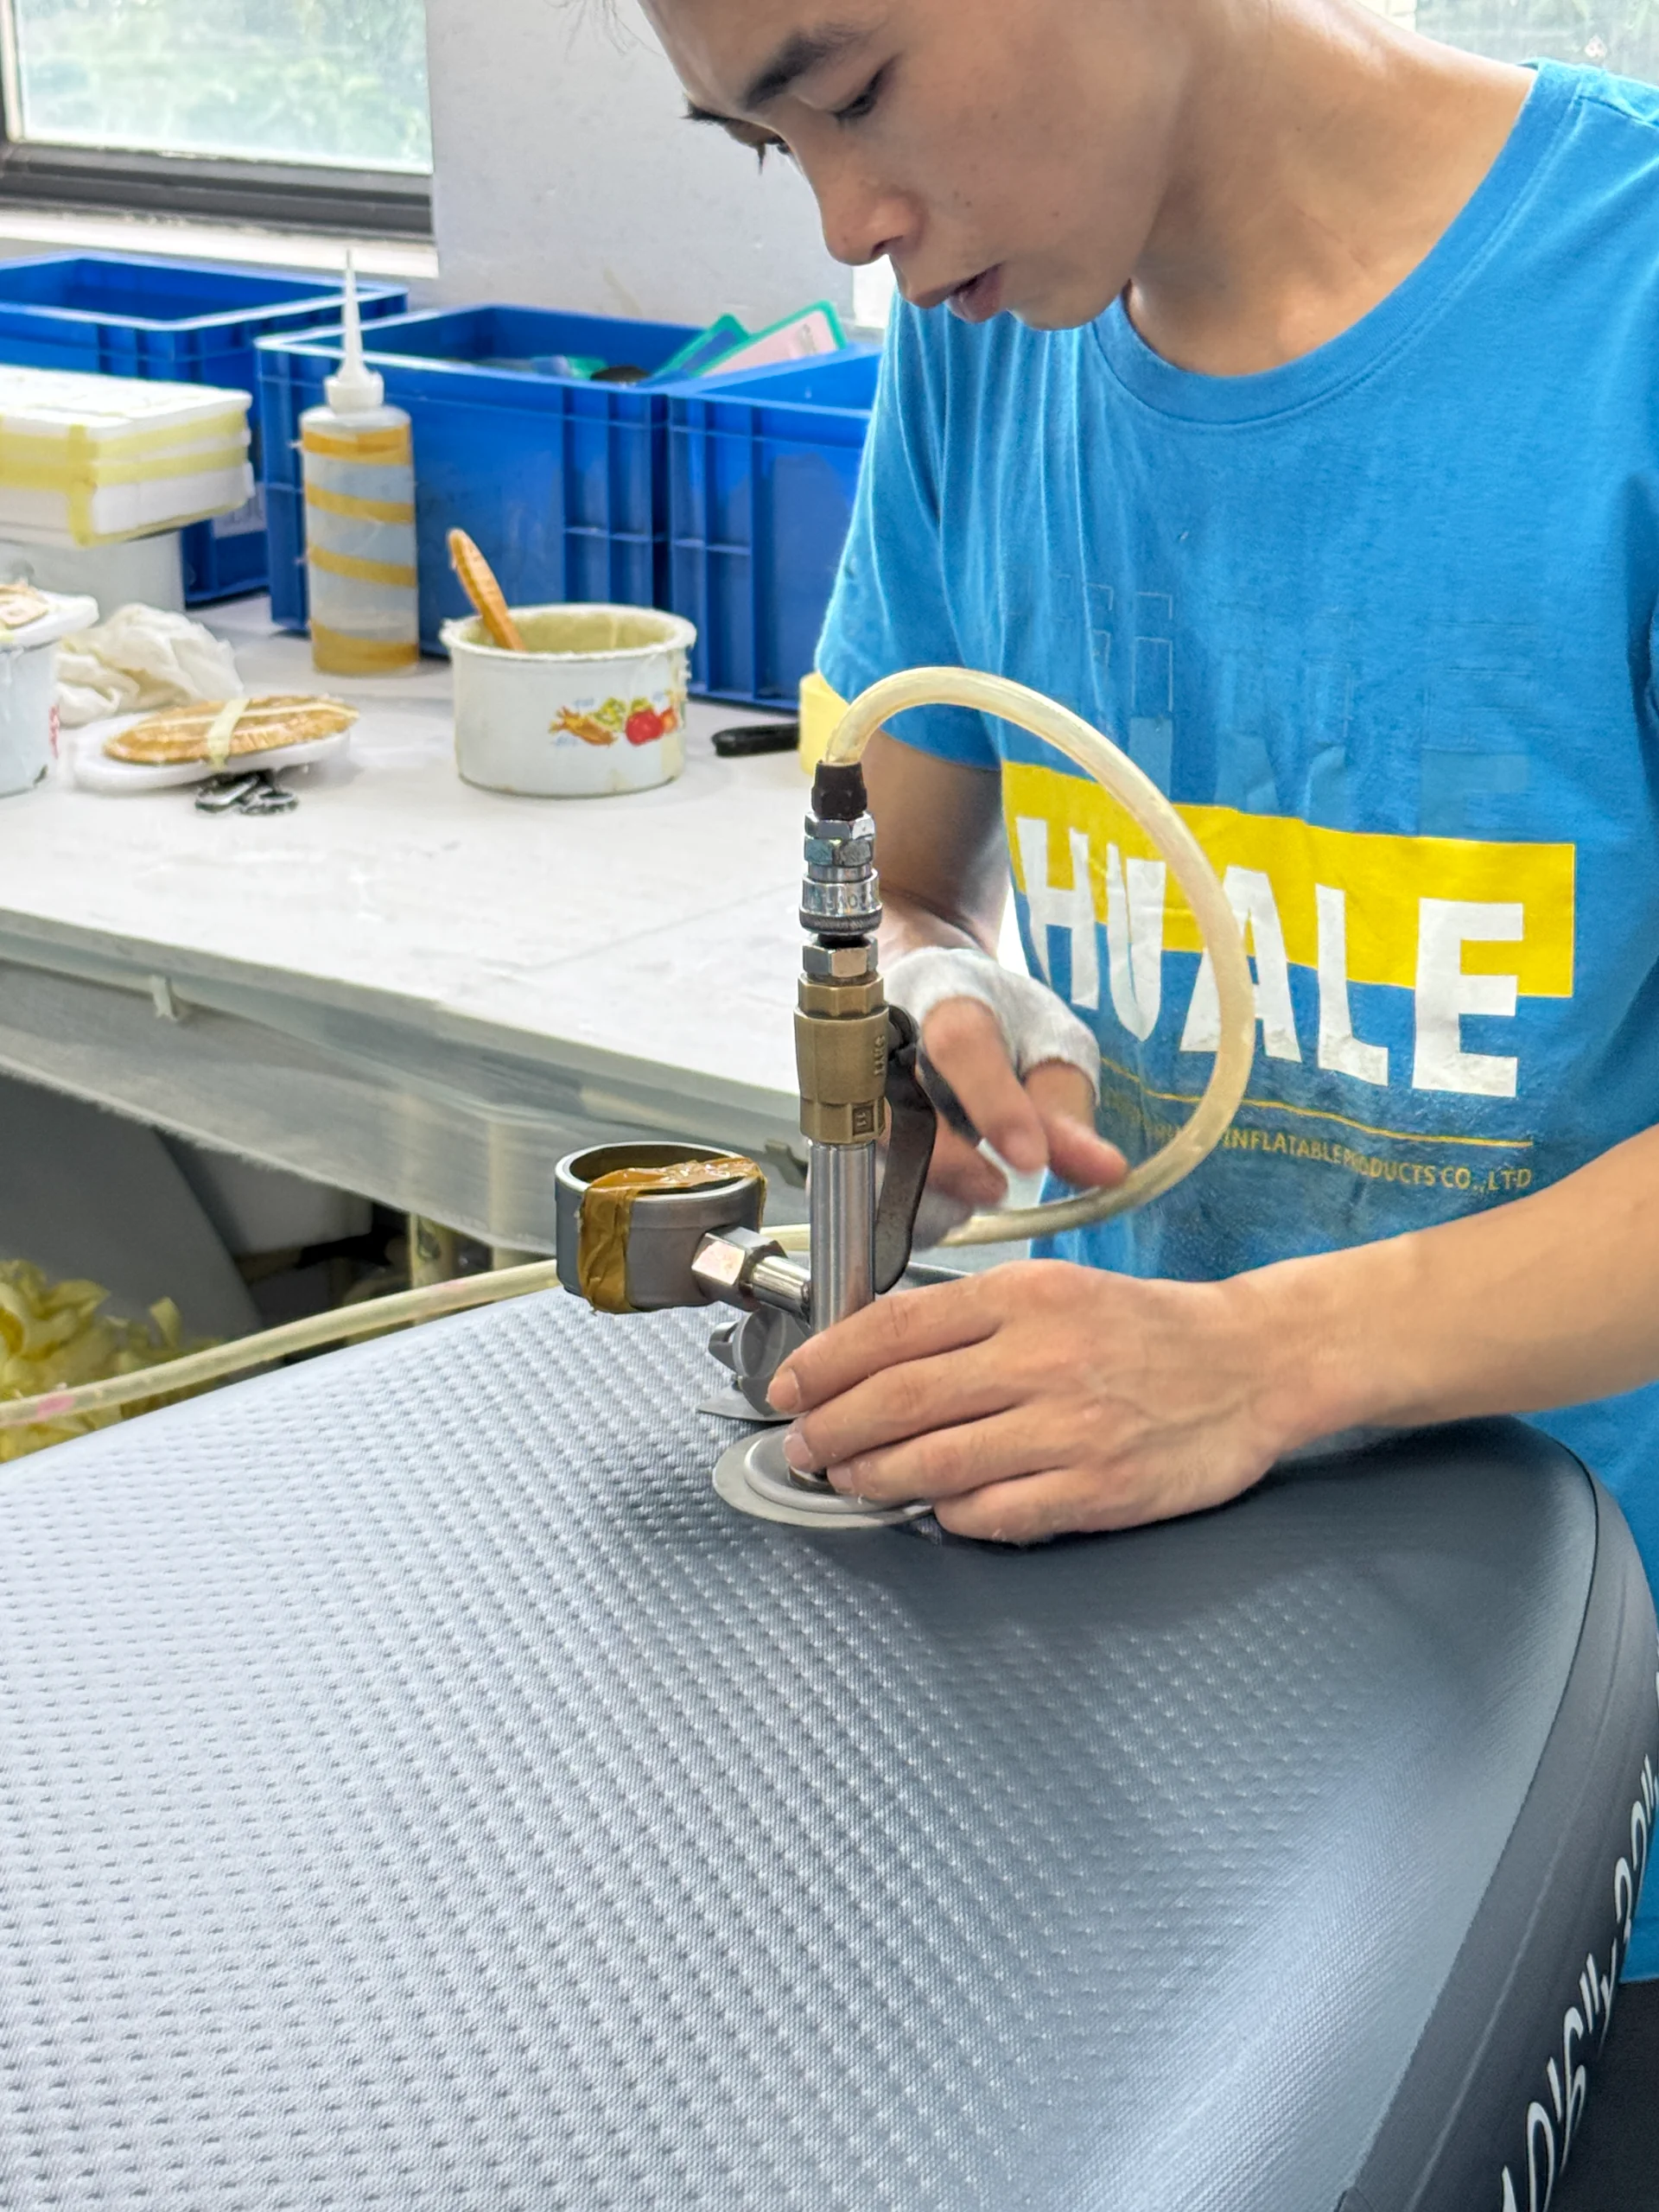
EVA製の滑り止めパッド(足を置く柔らかい発泡素材)は、作業員によって正確に並べられています。
気泡が下に入らないように、しっかりと押し付ける必要があります。気泡が入ると、後で剥がれる原因になります。
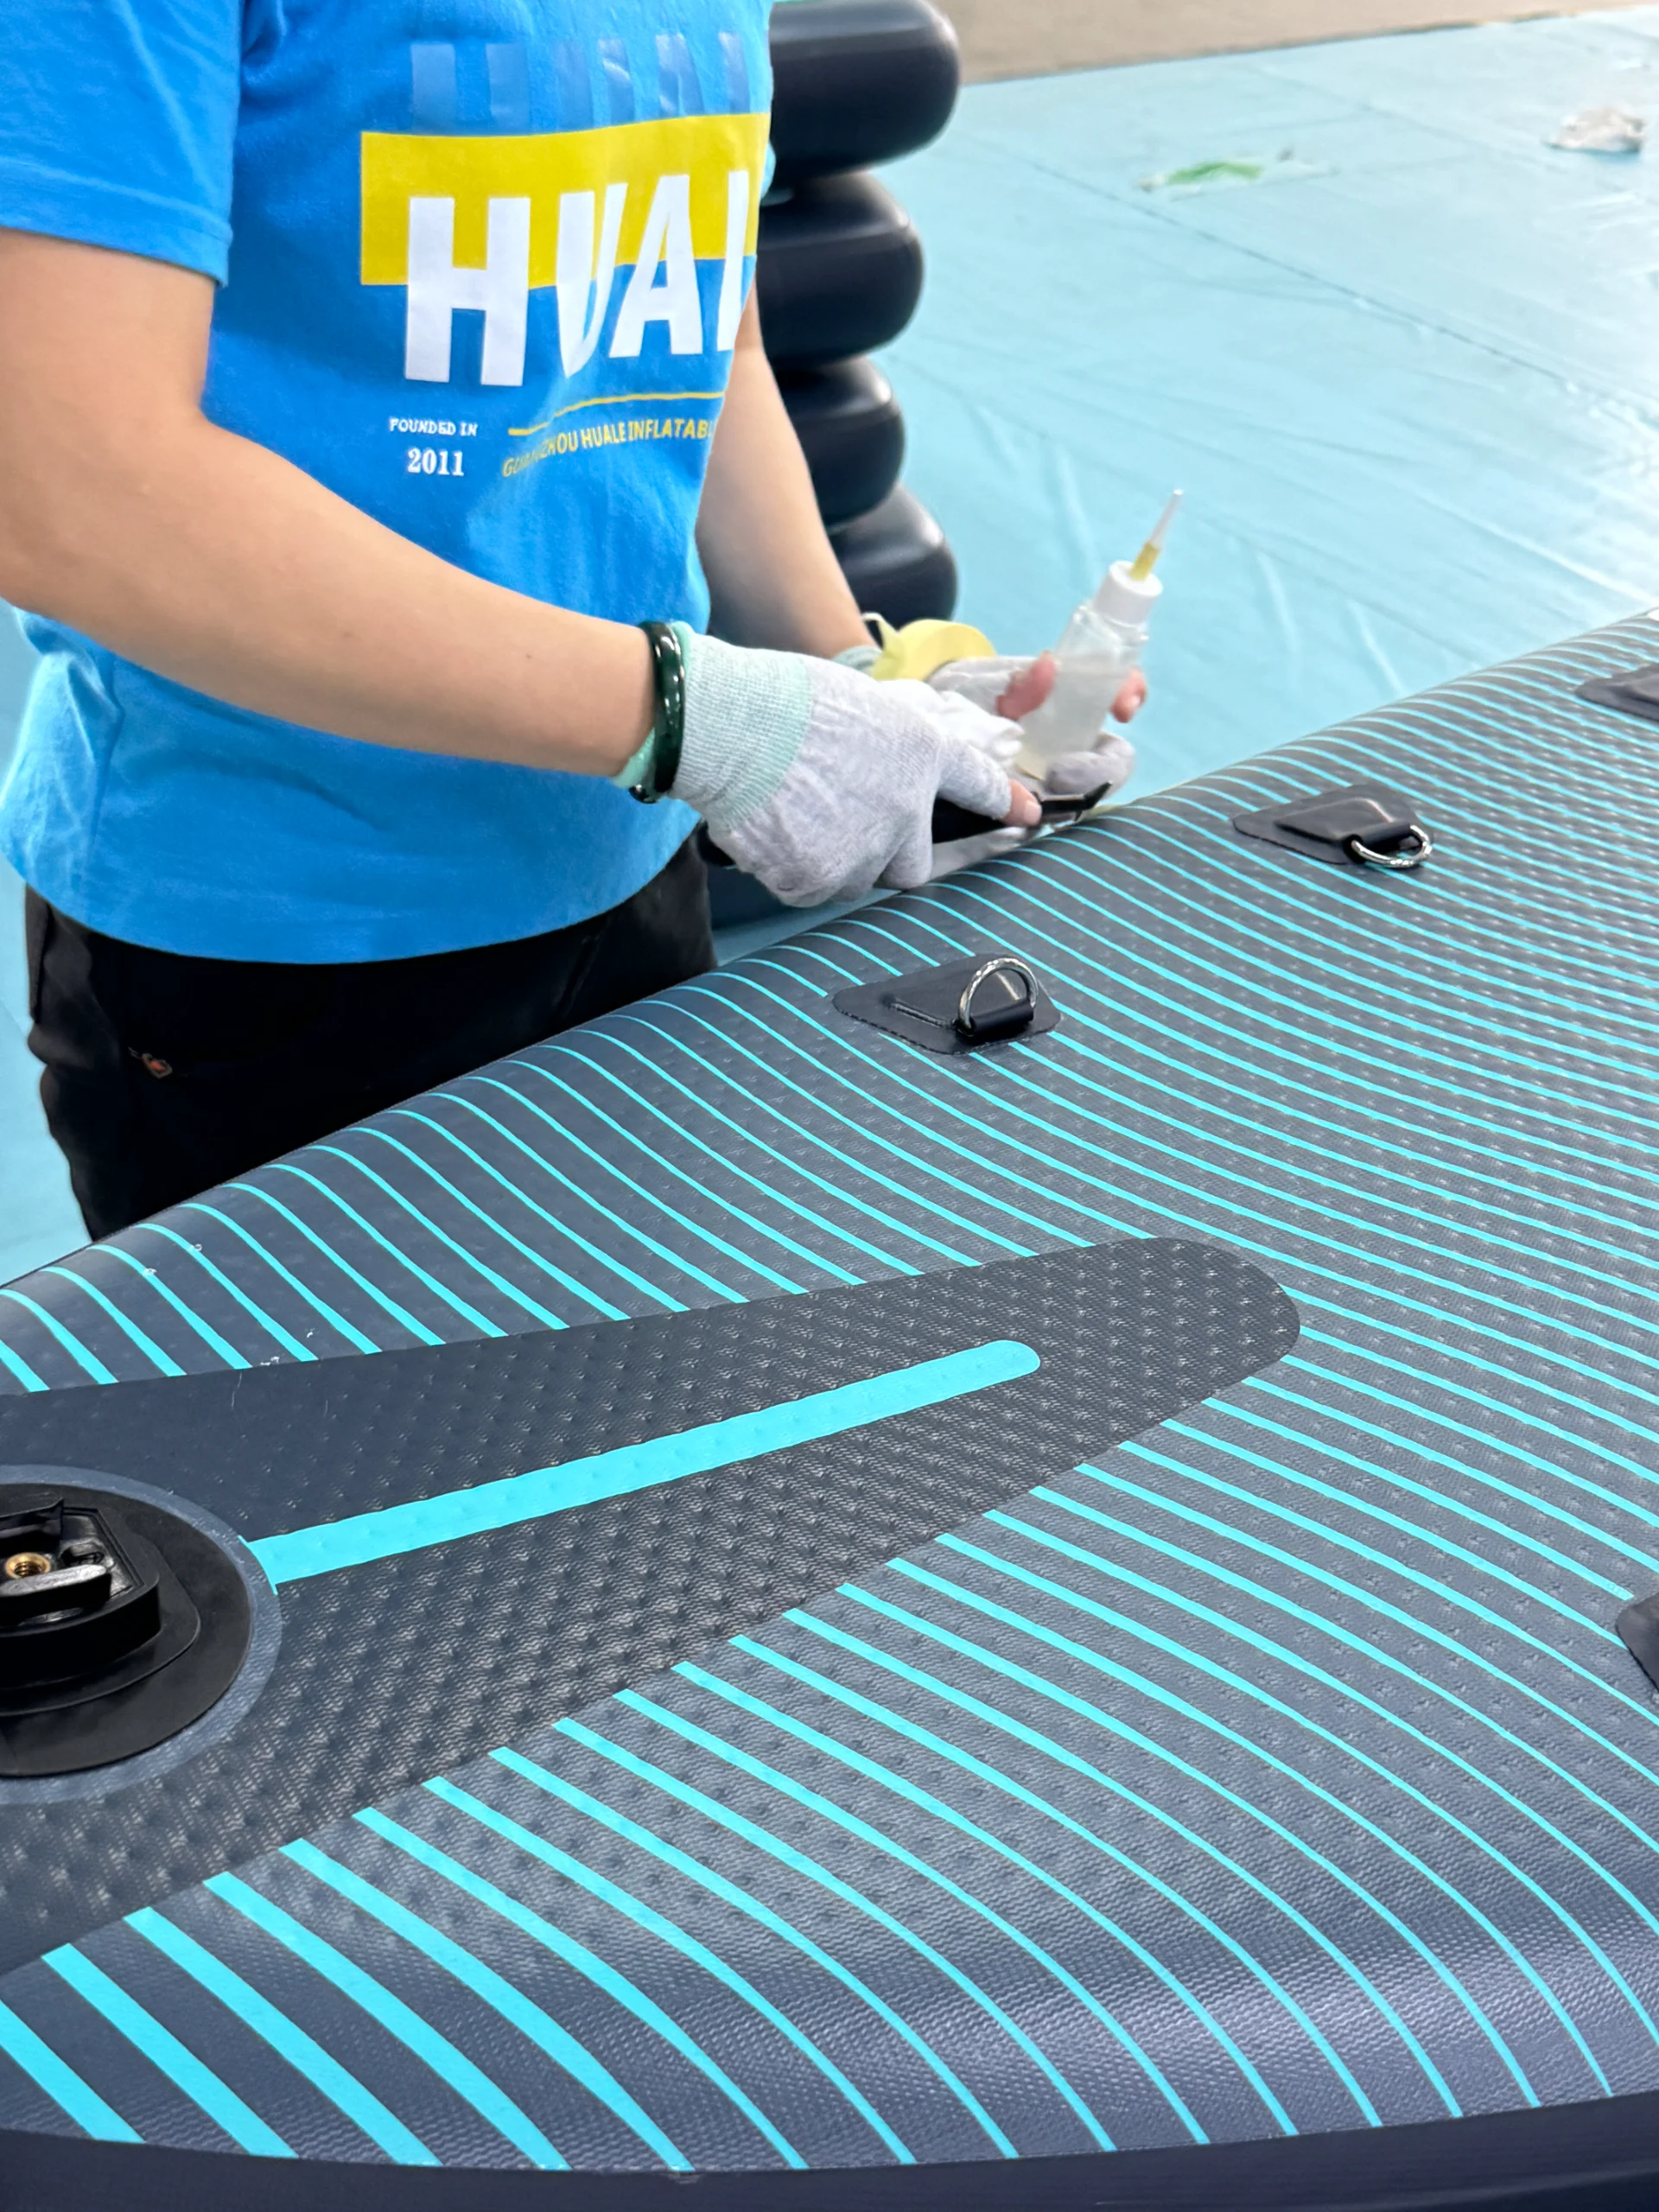
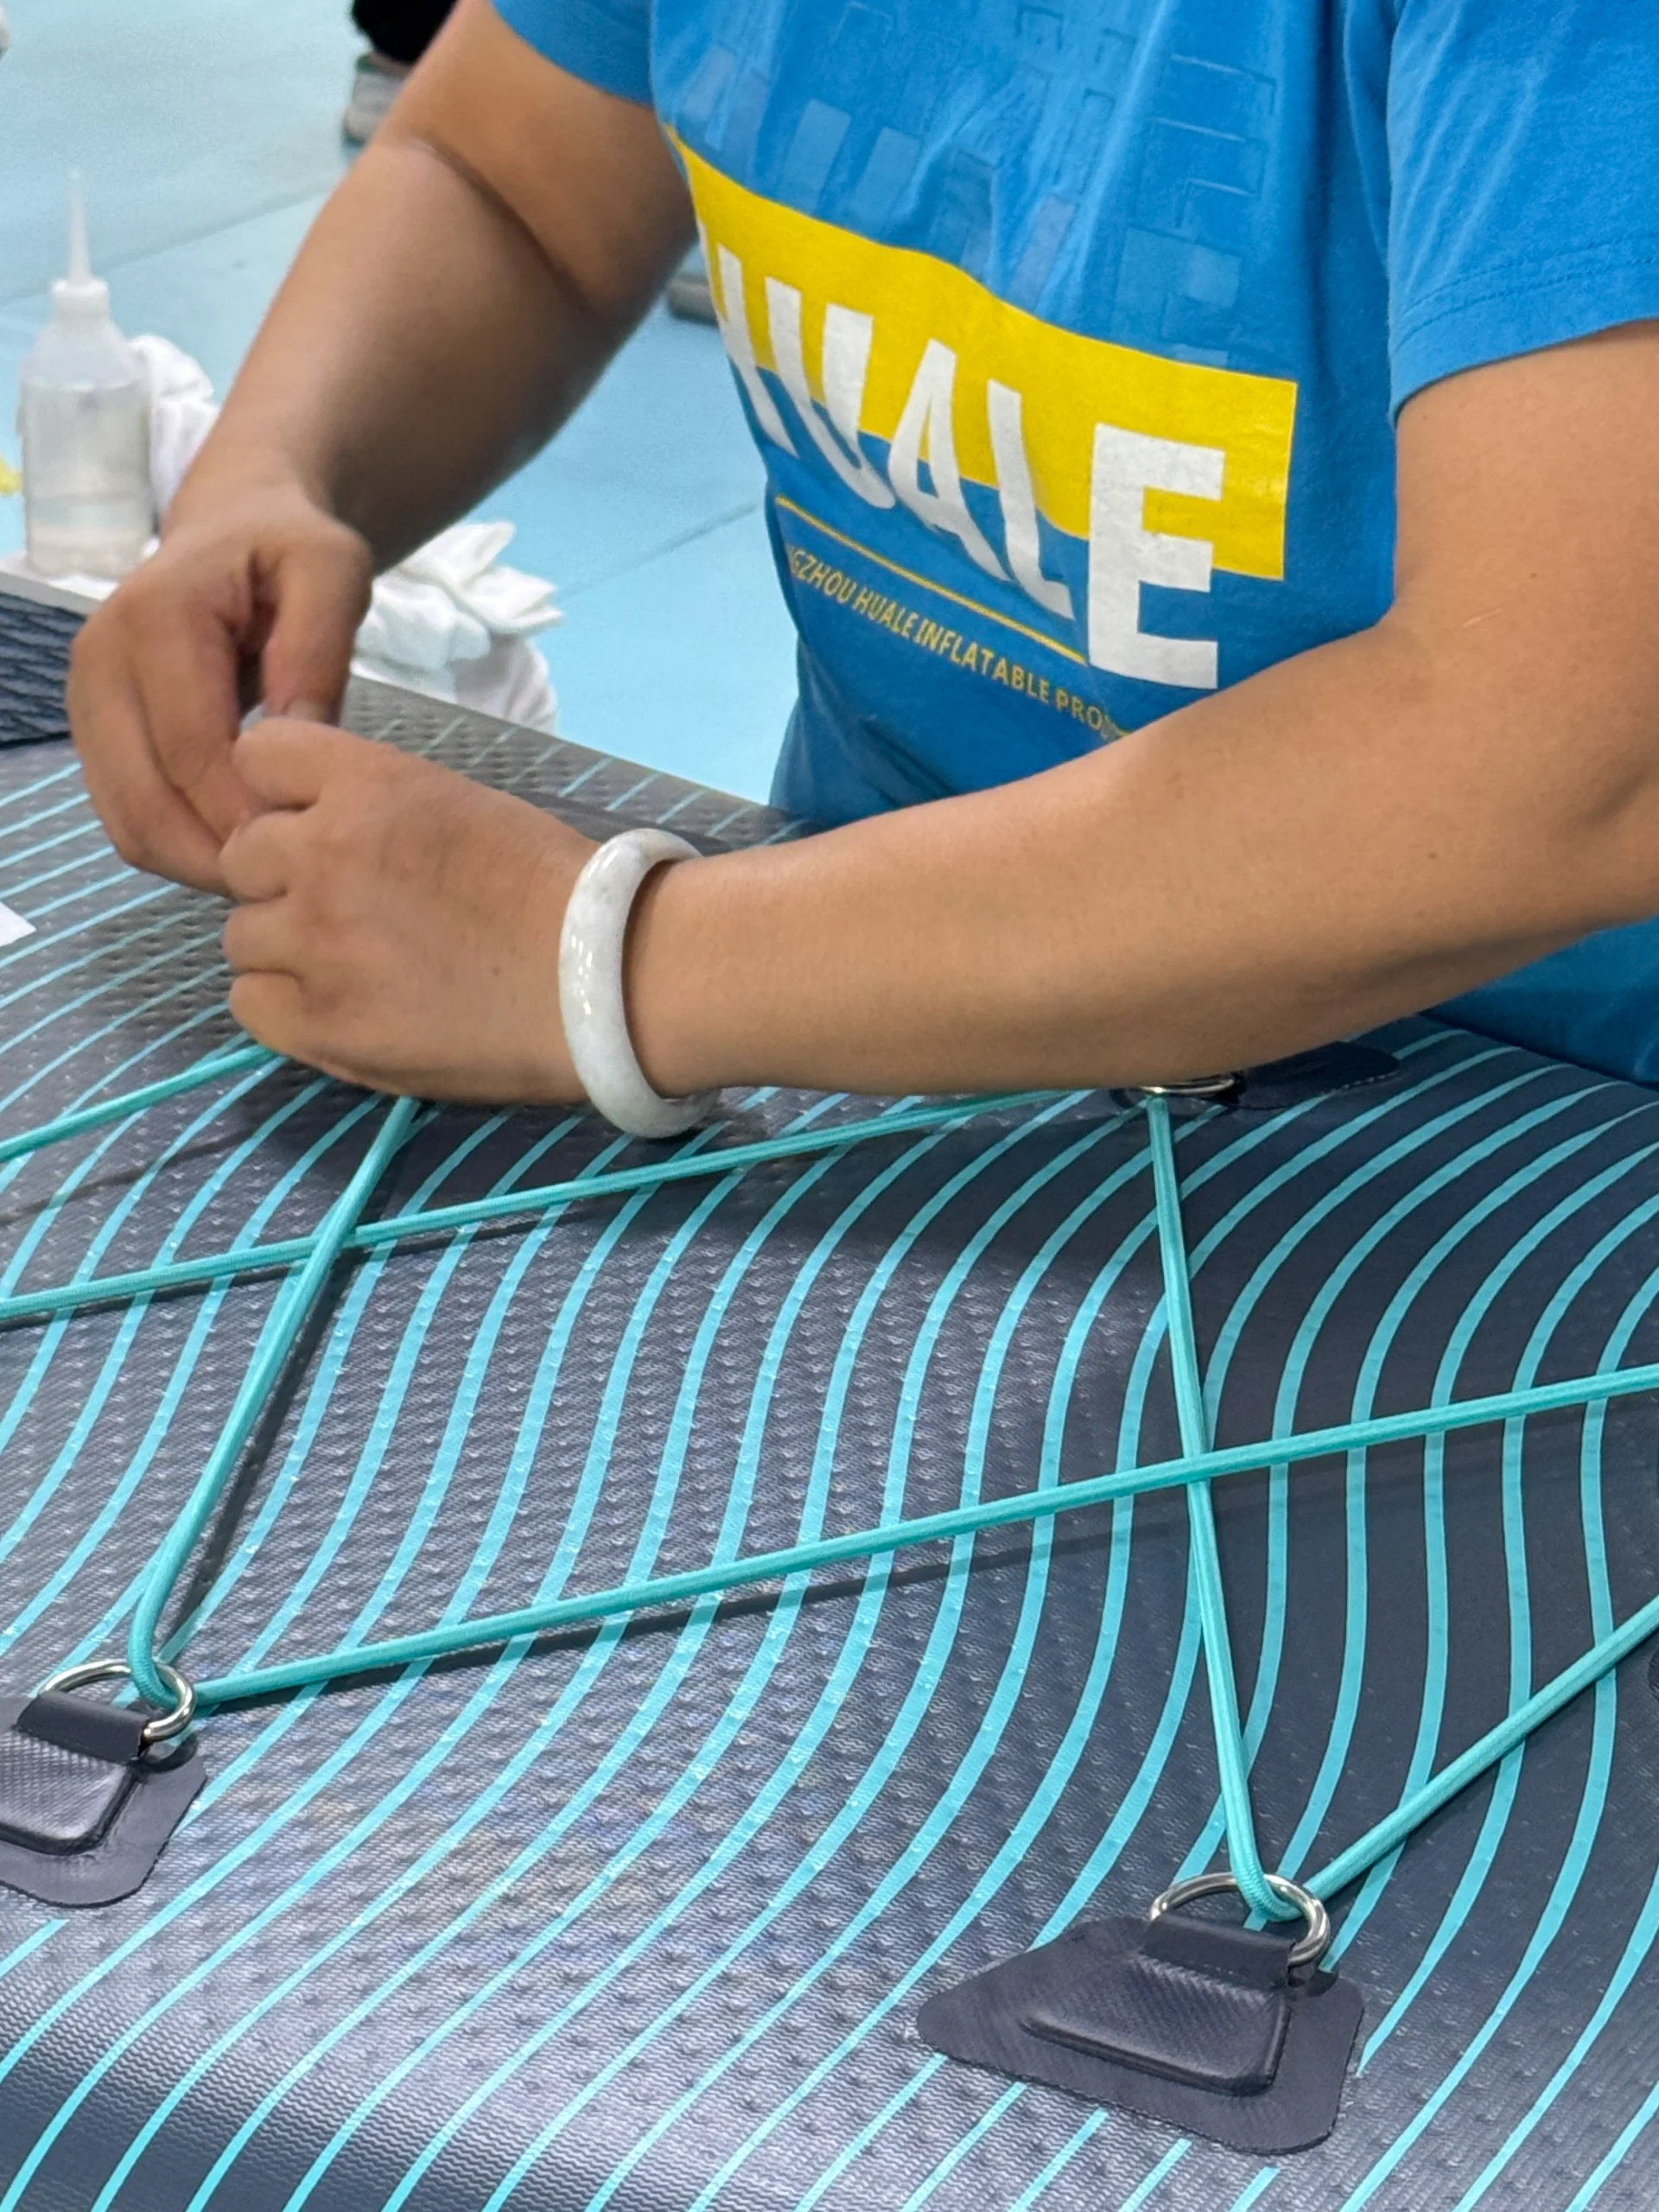
その後、フィンボックス、Dリング、バンジーコードを取り付けます。私はクルーに、フィンボックスはボードの「アンカー」だと常に言っています。
完全に真っ直ぐ(テールに対して90度)になっていないと、ボードが水中でねじれた動きをしてしまい、ライダーを不快にさせてしまいます。接着剤が乾く前に、レーザーガイドを使用して、すべてが完全に左右対称になっていることを確認します。
「拷問テスト」(品質管理)
委員会が終わったら手続きは完了だと考えるかもしれませんが、一番難しいのは始めることなのです。
Hualeのボードはすべて、最高圧力まで加圧された後、温度管理されたチャンバー内で72時間放置されます。これは議論の余地のない事実です。私たちは大きな漏れだけでなく、わずかな圧力低下も測定しています。
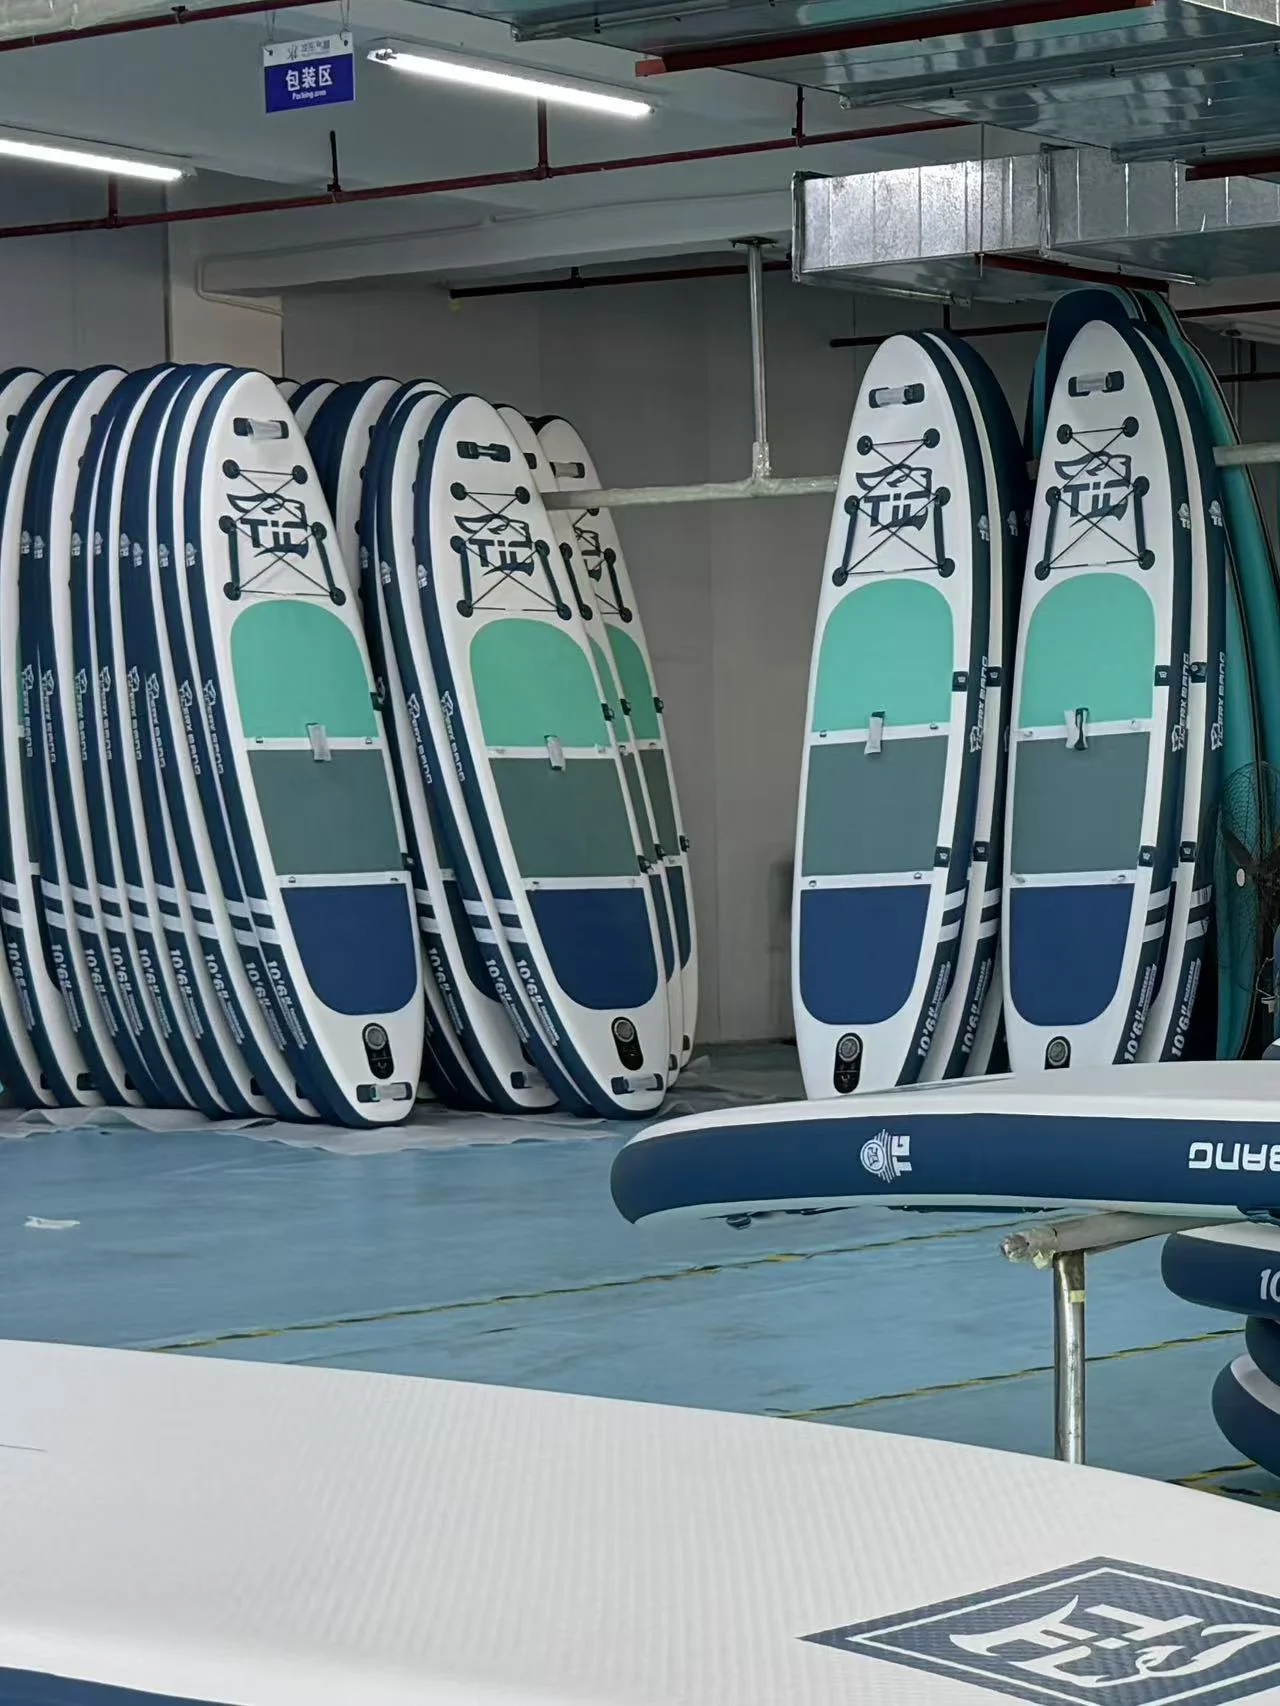
ボードは、3日間で0.5 PSI以上圧力が低下した場合、不良品とみなされます。また、各バッチから無作為に抽出したサンプルに対して「ストレステスト」を実施し、破断するまで加圧して、安全マージンが適切であることを確認しています。(興味深い事実:定格圧力15 PSIのボードは、通常、破断するまでに25 PSI以上の圧力に耐えることができます。)
結論:なぜこのプロセスが重要なのか
沖合3マイルの海上で、足元の構造について心配する必要はありません。安心してご利用いただけます。
高品質なインフレータブルボードは、単なるPVCと空気の塊ではないことが、CNC切削加工や72時間膨張テストといった、私たちが採用している綿密な製造工程を見ればお分かりいただけるでしょう。それは、エンジニアリング、粘り強さ、そして品質への飽くなき追求の結晶なのです。