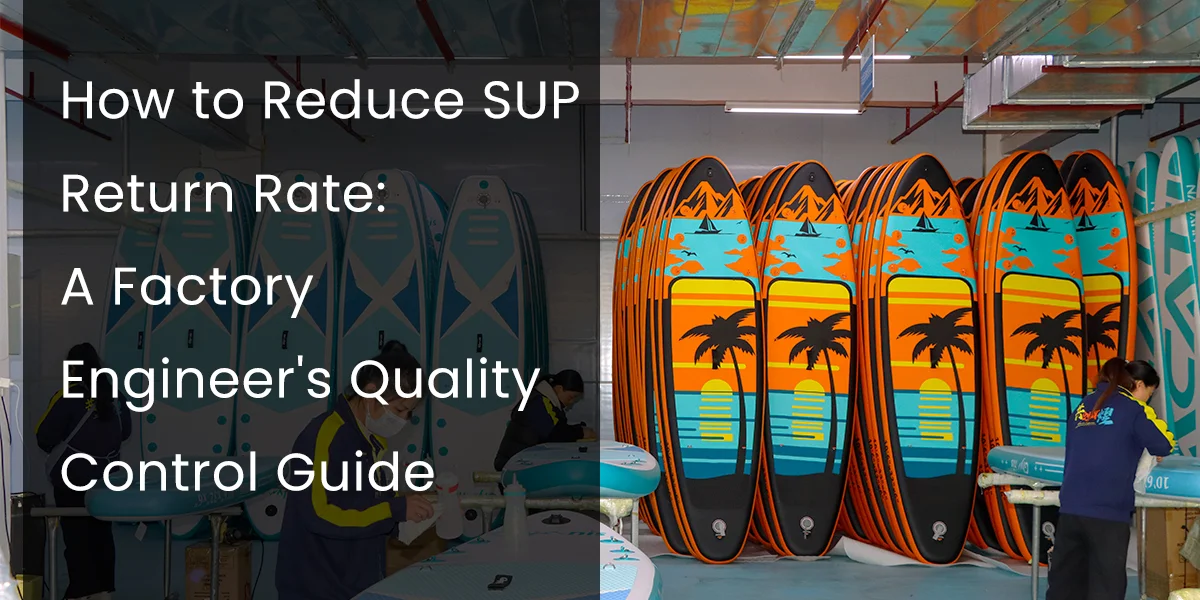
Se il tasso di reso dei tuoi SUP è superiore al 3%, il problema è quasi sempre nella produzione, non nel marketing, non nel prezzo di vendita e non nella fascia demografica della tua clientela. Ho visto proprietari di marchi passare mesi a modificare le loro inserzioni su Amazon, mentre il vero difetto è nascosto in un protocollo di saldatura su cui la loro fabbrica ha tagliato i costi fin dal primo giorno.
Sono Charlie, senior industrial designer presso Huale Inflatables. In 15 anni di produzione di tavole da SUP gonfiabili per marchi di tutto il mondo presso il nostro stabilimento , abbiamo riscontrato sempre gli stessi quattro difetti di fabbricazione nei dati relativi ai resi. Questa guida vi mostrerà come identificare quale di questi difetti colpisce il vostro marchio e cosa richiedere esattamente al vostro produttore per risolverlo.
Perché il tasso di reso è un problema di produzione, non di marketing
La maggior parte dei resi di SUP rientra in una di queste due categorie: la tavola presenta un difetto strutturale entro i primi 1-3 utilizzi, oppure arriva con un difetto estetico così significativo che il cliente non la accetta. Entrambe le categorie sono prevenibili in fabbrica. Nessuna delle due è risolvibile con una descrizione del prodotto più accurata.
La sfida per i proprietari di marchi è che il rapporto di controllo qualità della vostra fabbrica riporta "superato" e non avete modo di contestare questa affermazione senza sapere come si presenta un vero standard di controllo qualità. Un'ispezione cosmetica senza test di pressione non è un controllo di qualità. È una traccia documentale che protegge la fabbrica, non il vostro marchio.
I quattro fallimenti di produzione dietro la maggior parte dei resi SUP
1. Rottura della cucitura: il difetto strutturale più comune
Il reclamo più frequente riguarda una tavola che non trattiene più l'aria dopo 1-3 sessioni. Nell'80% dei casi, il problema è dovuto a una saldatura, non al tessuto in PVC in sé. La causa è quasi sempre la presenza di cuciture incollate a mano o di giunti saldati in modo inadeguato sui profili strutturali.
Le cuciture incollate a mano utilizzano un adesivo in PVC che si degrada a causa dei ripetuti cicli di gonfiaggio, dell'esposizione ai raggi UV e del contatto con l'acqua. Noi di Huale utilizziamo la saldatura ad alta frequenza per tutte le cuciture portanti. Gli strati di PVC si fondono a livello molecolare: il punto di saldatura è più resistente del tessuto circostante. Chiedete alla vostra fabbrica se le cuciture dei binari principali sono saldate a macchina o incollate a mano. Se esitano, avrete la vostra risposta.
Cosa richiedere alla tua fabbrica:
- Saldatura meccanica ad alta frequenza su tutte le giunzioni strutturali, senza giunzioni delle rotaie incollate a mano
- Documentazione del test di resistenza della saldatura: forza di trazione per cm lineare su campioni di giunzione
- Test di mantenimento della pressione di 48 ore su ogni unità prima dell'imballaggio
2. Declassamento delle specifiche dei materiali: il taglio invisibile dei costi
Quando si cambia fabbrica o si aumenta il prezzo di quella attuale, la prima cosa che viene silenziosamente declassata è lo spessore del PVC. Una scheda con specifiche di tessuto a doppia parete da 1.2 mm viene sostituita con un materiale monostrato da 0.9 mm. La scheda sembra identica in foto. Sul campo, invece, si rompe.
Il PVC monostrato non ha barriera termica e si deforma sotto pressione prolungata. In condizioni di acqua calda, le pareti della tavola si ammorbidiscono e si piegano verso l'esterno. I clienti descrivono questo fenomeno come se la tavola "si ammorbidisse" durante una sessione, e la restituiscono. La soluzione è semplice: indicare esplicitamente le specifiche del materiale nell'ordine d'acquisto.
Specifiche minime dei materiali per un SUP gonfiabile di livello commerciale:
- Materiale della parete: Tessuto a doppia parete (DWF) da 1.2 mm minimo
- Nucleo a punto goccia: Filato di poliestere ad alta densità, minimo 20 fili per cm²
- PSI nominale: 15 PSI minimo per un ponte rigido e pronto per le prestazioni
- Rivestimento UV: Richiesto sullo strato esterno in PVC per le tavole vendute nei mercati esposti al sole
3. Guasti di valvole e porte
Una valvola che perde è il secondo fattore di ritorno più comune dopo la rottura di una giuntura, ed è il più facilmente riparabile. Le fabbriche economiche utilizzano valvole Halkey-Roberts in plastica di bassa qualità che sviluppano micro-fessure dopo 30-50 cicli di gonfiaggio. La riparazione costa meno di 2 dollari a scheda in fase di produzione ed elimina un'intera categoria di resi.
Cosa specificare nella checklist del controllo qualità:
- Corpo valvola in acciaio inossidabile o PVC rinforzato, senza componenti in plastica fragile
- Test di coppia delle valvole: ogni valvola è stata serrata secondo le specifiche e testata individualmente prima del gonfiaggio della tavola
- Controllo della valvola post-gonfiaggio: test con acqua saponata su ogni valvola dopo il test di pressione di 48 ore
4. Danni da imballaggio e trasporto
Una tavola che supera il controllo qualità in fabbrica e arriva danneggiata è un problema logistico, ma la causa principale è solitamente un imballaggio inadeguato. I SUP gonfiabili spediti in sottili sacchi di polietilene senza rinforzi interni vengono forati dal carico adiacente o compressi durante la movimentazione con i carrelli elevatori. Il cliente riceve un prodotto danneggiato e incolpa il marchio.
Standard minimo di imballaggio:
- Cartone ondulato a doppia parete con struttura minima a 5 strati
- Protezione interna in schiuma per gli angoli delle valvole e delle scatole delle pinne
- Cartone arrotolato a compressione all'interno di un sacchetto interno sigillato prima dell'imballaggio in cartone
- Certificazione del test di caduta sulle specifiche del cartone se venduto tramite Amazon FBA
Come scrivere una specifica di controllo qualità che la tua fabbrica seguirà effettivamente
Istruzioni vaghe per il controllo qualità producono risultati vaghi. "Buona qualità" non è una specifica. Ecco un modello di checklist per il controllo qualità che puoi inviare direttamente alla tua fabbrica, scritto nella lingua comprensibile ai produttori.
| Controllo qualità | Standard | Metodo |
|---|---|---|
| Spessore della parete in PVC | 1.2 mm minimo (DWF) | Misurazione micrometrica su 3 sezioni di parete per tavola |
| Integrità della saldatura continua | Nessuna delaminazione sotto una forza di trazione di 20 kg | Prova di trazione manuale su campioni di giunzione ferroviaria |
| Ritenzione della pressione | Zero calo di PSI in 48 ore | Gonfiare, log PSI a 0h e 48h |
| Funzione della valvola | Nessuna perdita d'aria nella sede della valvola | Test dell'acqua saponata dopo il gonfiaggio |
| Allineamento di stampa | Logo centrato con tolleranza ±5 mm | Ispezione visiva rispetto al campione approvato |
| Adesione del cuscinetto di trazione EVA | Nessun sollevamento su bordi o angoli | Test di pelatura manuale sul 100% delle unità |
| Completezza degli accessori | Per la lista di imballaggio: pompa, pagaia, guinzaglio, pinna, borsa | Controllo del conteggio prima della sigillatura del cartone |
Invia questa checklist alla tua fabbrica prima dell'inizio della produzione e chiedi loro di confermare per iscritto ogni punto. Una fabbrica che si oppone al test di tenuta della pressione o al controllo dello spessore del materiale ti sta dicendo qualcosa di importante sul suo attuale modo di operare. Se stai cercando una fabbrica di paddle board che soddisfi questi standard di default, è proprio su questi principi che si basa il nostro protocollo di controllo qualità.
Come si presenta in realtà un test di pressione di 48 ore
Il test di pressione di 48 ore è il controllo di qualità più efficace per la produzione di SUP gonfiabili. Rileva difetti nelle cuciture, nelle valvole e microforature nel tessuto che un'ispezione visiva di 10 minuti non riuscirebbe mai a individuare. Eppure, la maggior parte delle fabbriche low cost lo salta completamente perché occupa spazio e rallenta la produzione.
Presso Huale, ogni scheda, sia essa un campione o prodotta in serie, viene gonfiata alla pressione nominale (PSI) e lasciata riposare per almeno 48 ore. Registriamo la lettura della pressione all'inizio e alla fine del processo. Qualsiasi scheda che perda anche solo una frazione di PSI viene scartata, non inserita in una scatola di spedizione. Scartiamo il 3-5% delle unità in questa fase di ogni ciclo di produzione. Questo è il costo di un tasso di reso che rimane inferiore all'1%.
Se la tua fabbrica non è in grado di mostrarti un registro dei test di pressione per l'ultima produzione, significa che non sta eseguendo un test di 48 ore. Richiedilo specificamente: non un rapporto di controllo qualità generale, ma i registri di pressione delle singole schede.
Il costo di un elevato tasso di reso rispetto al costo di una migliore produzione
La maggior parte dei proprietari di marchi si concentra sul prezzo unitario quando valuta i fornitori. Il calcolo corretto include il costo totale di un reso: logistica inversa, elaborazione del rimborso, commissioni di riassortimento di Amazon, danni da recensione e costo dell'unità sostitutiva, se disponibile. Un singolo reso Amazon di un SUP da 250 dollari comporta in genere costi diretti tra i 60 e i 90 dollari, senza considerare l'impatto sul posizionamento.
L'aggiornamento del processo produttivo che previene tale reso – il passaggio da un tessuto composito a singolo strato a uno a doppia parete , l'aggiunta di un test di pressione di 48 ore e l'aggiornamento delle specifiche della valvola – comporta un aumento di prezzo di 8-15 dollari per unità a livello di fabbrica. Il calcolo è semplice. Il problema è che la maggior parte dei proprietari di marchi confronta i prezzi unitari, non il costo totale di acquisto, comprensivo dei resi.
Domande frequenti sulla riduzione delle tariffe di restituzione SUP
Qual è una tariffa di reso accettabile per le tavole da paddle gonfiabili?
Per un SUP gonfiabile ben fabbricato e venduto tramite Amazon o DTC, un tasso di reso inferiore al 2% è raggiungibile e dovrebbe essere il punto di riferimento. Tassi superiori al 5% indicano quasi sempre un difetto di fabbricazione ricorrente (guasto delle cuciture, problemi alle valvole o materiale scadente) che deve essere diagnosticato e riparato in fabbrica, non gestito attraverso un servizio clienti migliore.
Come faccio a scoprire quale parte della mia scheda sta causando resi?
Esamina gli ultimi 20-30 codici di reso e cercane uno ricorrente. Se il 60% cita "non trattiene l'aria", il problema sono le cuciture o le valvole. Se i resi aumentano dopo la prima stagione estiva, è probabile che il rivestimento in PVC sia stato degradato dai raggi UV. Se noti danni all'arrivo, il problema è l'imballaggio. Ogni schema di guasto indica una specifica riparazione a livello di fabbrica. Se i motivi del reso sono vaghi, aggiungi un sondaggio post-reso chiedendo ai clienti di descrivere esattamente il problema.
Posso applicare uno standard di controllo qualità al mio stabilimento esistente?
Sì, ma è necessario specificarlo nell'ordine di acquisto come condizione contrattuale, non come richiesta verbale. Inviate alla fabbrica una checklist di controllo qualità scritta e chiedete loro di confermare l'accettazione prima di effettuare l'ordine. Per i clienti con volumi elevati, consigliamo un'ispezione pre-spedizione da parte di terzi sui primi 2-3 cicli di produzione con un nuovo standard di controllo qualità: segnala alla fabbrica che verificherete la conformità, non che accetterete semplicemente i risultati da loro auto-segnalati.
Quanto costa aggiornare le specifiche dei materiali della mia scheda?
Il passaggio da PVC monostrato da 0.9 mm a tessuto a doppia parete da 1.2 mm comporta in genere un costo aggiuntivo di 6-12 dollari per unità, a seconda delle dimensioni della scheda. L'aggiunta di un protocollo di prova di pressione di 48 ore comporta un costo diretto minimo, ma richiede capacità produttiva in fabbrica. L'aggiornamento delle specifiche delle valvole da plastica economica a PVC rinforzato o acciaio inossidabile comporta un costo aggiuntivo di 1-3 dollari per unità. In totale, un aggiornamento completo dei materiali e del controllo qualità raramente supera i 15-20 dollari per scheda, una frazione del costo di un singolo reso.
Dovrei cambiare fabbrica per correggere il mio tasso di resi?
Non immediatamente. Cambiare stabilimento senza una specifica scritta dei materiali e una checklist di controllo qualità trasferisce il problema al nuovo fornitore entro uno o due cicli di produzione. Prima di cambiare, definisci esattamente cosa non ha funzionato nel tuo stabilimento attuale, scrivi un requisito di correzione specifico e fornisci loro un ciclo di produzione per dimostrare la conformità all'ispezione di terze parti. Se dopo tale periodo non riescono a soddisfare lo standard, hai una specifica documentata da consegnare al nuovo stabilimento: questo è l'unico modo per garantire che il nuovo fornitore faccia meglio.
Pronti a correggere il tasso di reso a livello di produzione?
Inviaci la descrizione dettagliata del motivo del reso e le specifiche della tua scheda attuale. Individueremo la causa di produzione più probabile entro 24 ore e ti forniremo un confronto diretto tra le tue specifiche attuali e ciò che il nostro standard di produzione offre.
Supportiamo i proprietari di marchi che cambiano fornitore con documentazione completa delle specifiche, produzione di campioni e un rapporto di prova di pressione di 48 ore per ogni unità. Il MOQ parte da 1 pezzo per la campionatura: non c'è motivo di impegnarsi in un ordine all'ingrosso prima di aver verificato personalmente la differenza di qualità. Visita la pagina della nostra fabbrica di paddle board per scoprire tutte le nostre capacità produttive.