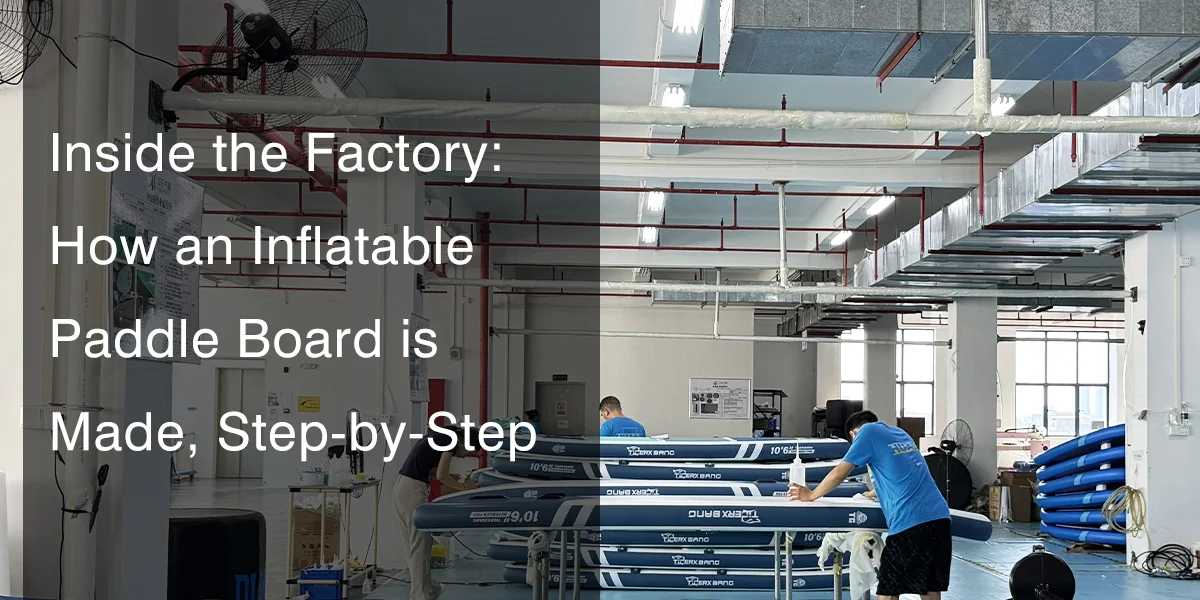
La prima cosa che ti colpirebbe se oggi mettessi piede nel nostro reparto produzione non sono le tavole da surf scintillanti, ma l'odore del PVC e il ronzio ripetitivo delle frese CNC.
Negli ultimi quindici anni ho visto il processo di realizzazione tavole da paddle gonfiabili (iSUP) passare da un lavoro manuale disordinato e pieno di colla a una sinfonia high-tech di ingegneria e automazione.
Molte persone pensano che queste tavole siano semplicemente "stampate" come giocattoli di plastica, ma non è così.
Per realizzare una tavola in grado di sopportare una pressione di 15 PSI senza rompersi, è necessaria sia una precisione chirurgica sia una resistenza straordinaria.
Diamo un'occhiata dietro le quinte per scoprire come le materie prime vengono trasformate nell'attrezzatura di cui ti fidi per essere pronto per l'avventura.
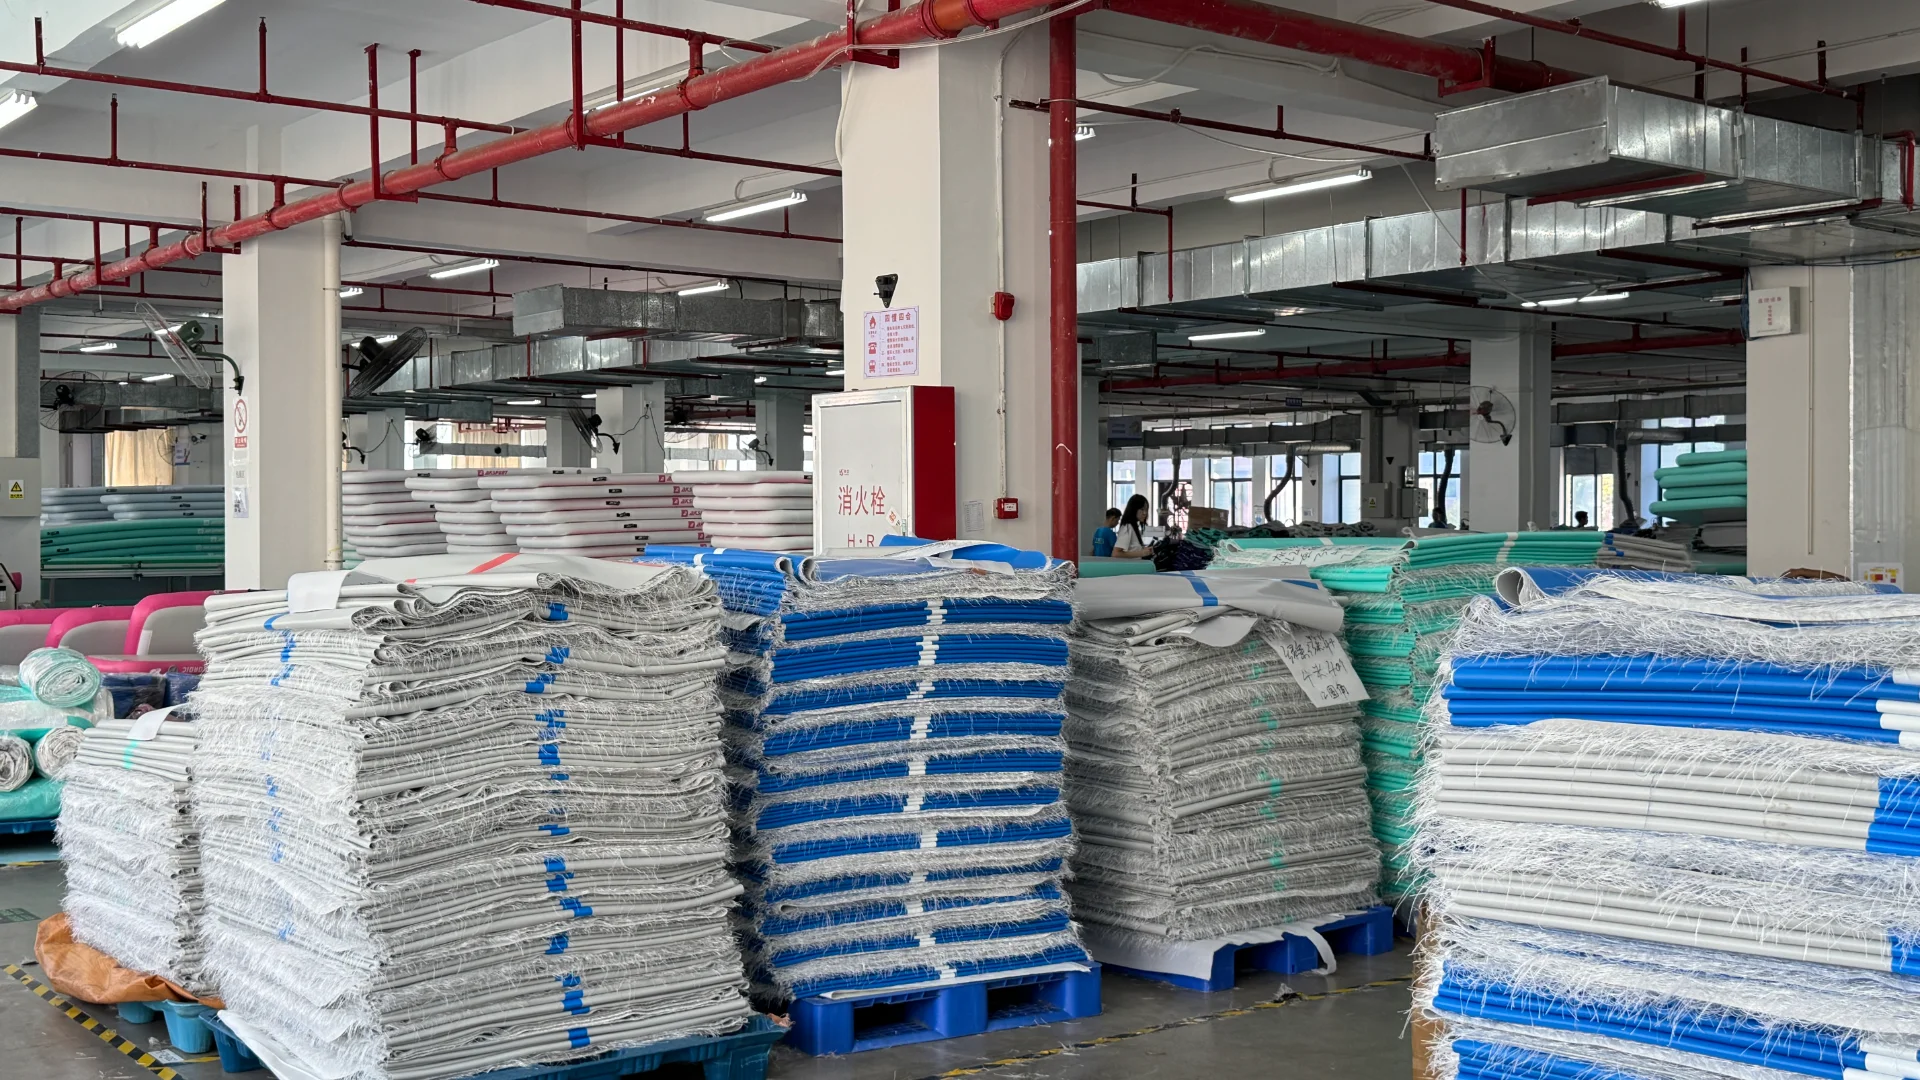
Si comincia con il “cuore” (la preparazione al punto goccia)
Una tavola non è altro che un grosso e pesante rotolo di tessuto Drop Stitch, lavorato finché non gli viene data forma.
Questa plastica non è come quella che si vede solitamente nei materassini galleggianti per piscina. È composta da due strati di PVC di grado militare tenuti insieme da decine di migliaia di fili di poliestere.
Quando ho iniziato a lavorare in questo campo, dovevamo controllare manualmente i rulli per verificare che non ci fossero fili rotti, un processo lungo e noioso.
Oggi srotoliamo il materiale su grandi tavoli per esaminarlo, dove dei sensori automatici verificano se la densità è la stessa in ogni sua parte.
Non cerchiamo solo buchi; cerchiamo cose che siano uguali. Una volta gonfiata, la tavola si torcerà se i fili della punta sono più spessi di quelli della coda. La sala taglio riceve solo rotoli che superano questo rigoroso "test di planarità".
Il taglio: dove la precisione incontra il design
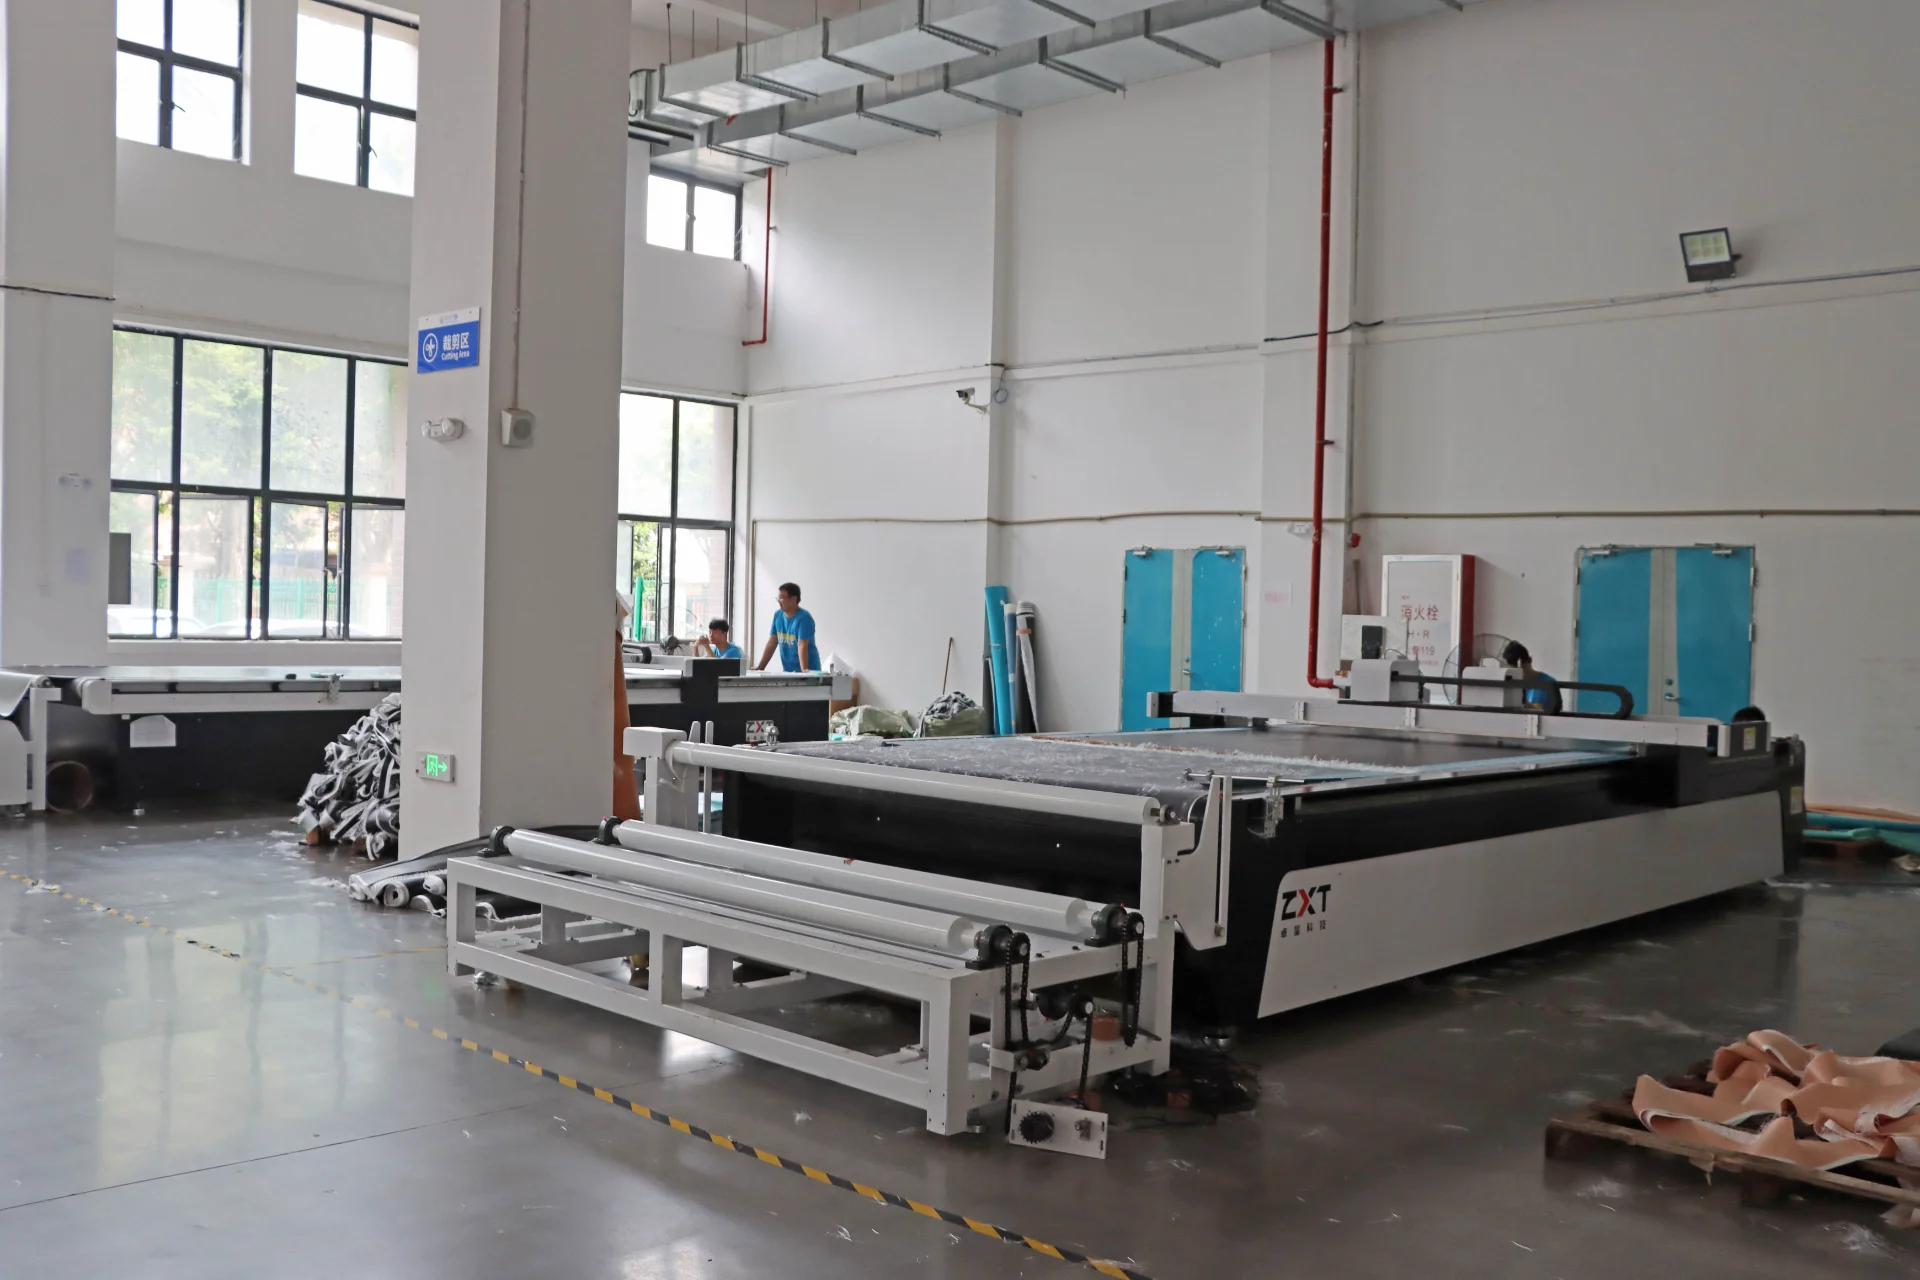
Una volta accettato, il materiale passa al tavolo da taglio che lavora in modo autonomo.
In passato abbiamo utilizzato modelli manuali e lamette, il che naturalmente ha causato alcune differenze nel rocker e nel contorno.
Ora possiamo inviare i file CAD 3D direttamente a una macchina CNC piana. La lama si muove sul PVC con precisione millimetrica, tagliando il ponte superiore, lo scafo inferiore e le fasce interne del parapetto.
Anche il pannello trae la sua personalità da questo. Il PVC è piatto, ma può comunque essere stampato con le nostre grandi stampanti UV.
La serigrafia può sfaldarsi nel tempo, ma la stampa UV fissa l'inchiostro direttamente nei pori del PVC. Ciò significa che le tue immagini resisteranno per anni al sole e alla salsedine senza sbiadire.
Sigillare i binari (il momento decisivo)
Questa è la fase più importante dell'intero processo. I lati di una tavola sono il punto in cui è più probabile che si verifichino perdite o rotture.
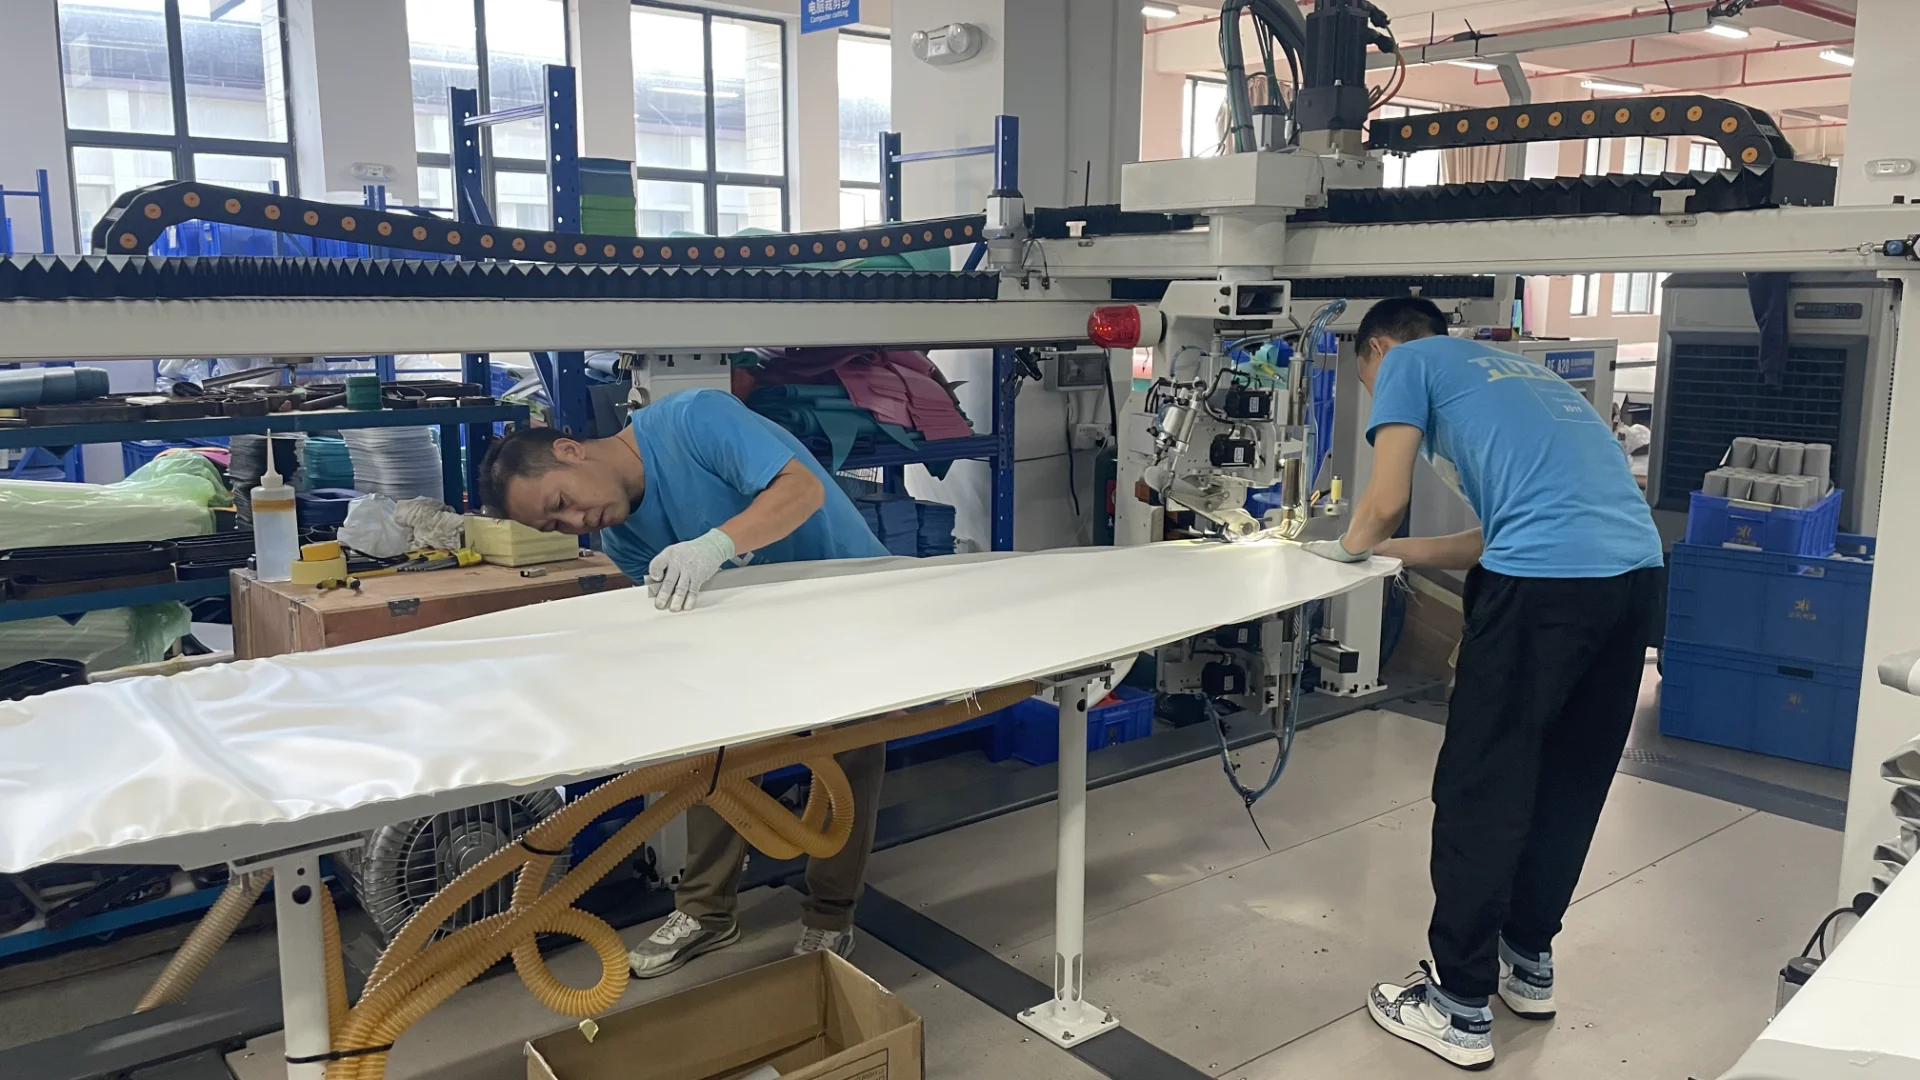
Per realizzare una camera ermetica, è necessario collegare gli strati superiore e inferiore. Per farlo, utilizziamo una fascia interna.
I produttori più economici utilizzano ancora l'incollaggio a mano, che è pesante e facile da sbagliare. Noi utilizziamo invece la tecnologia Heat Fusion.
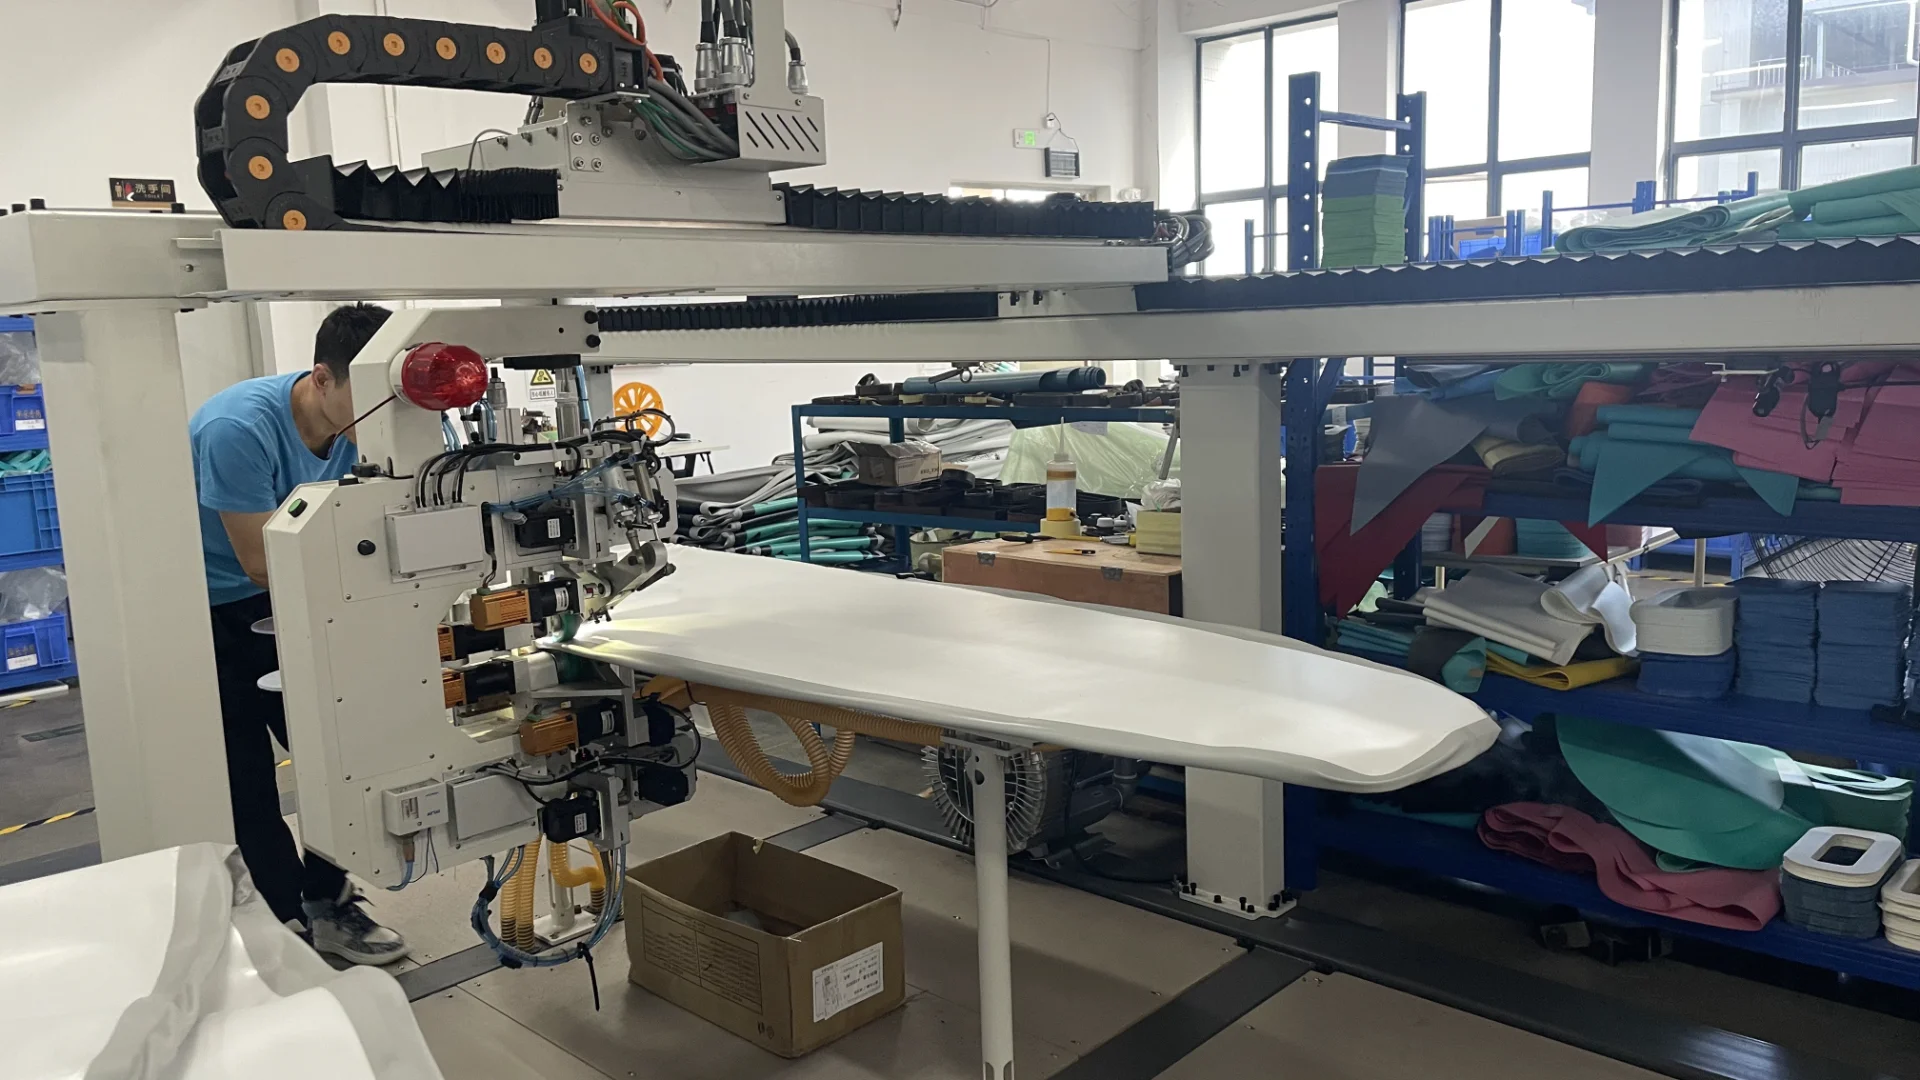
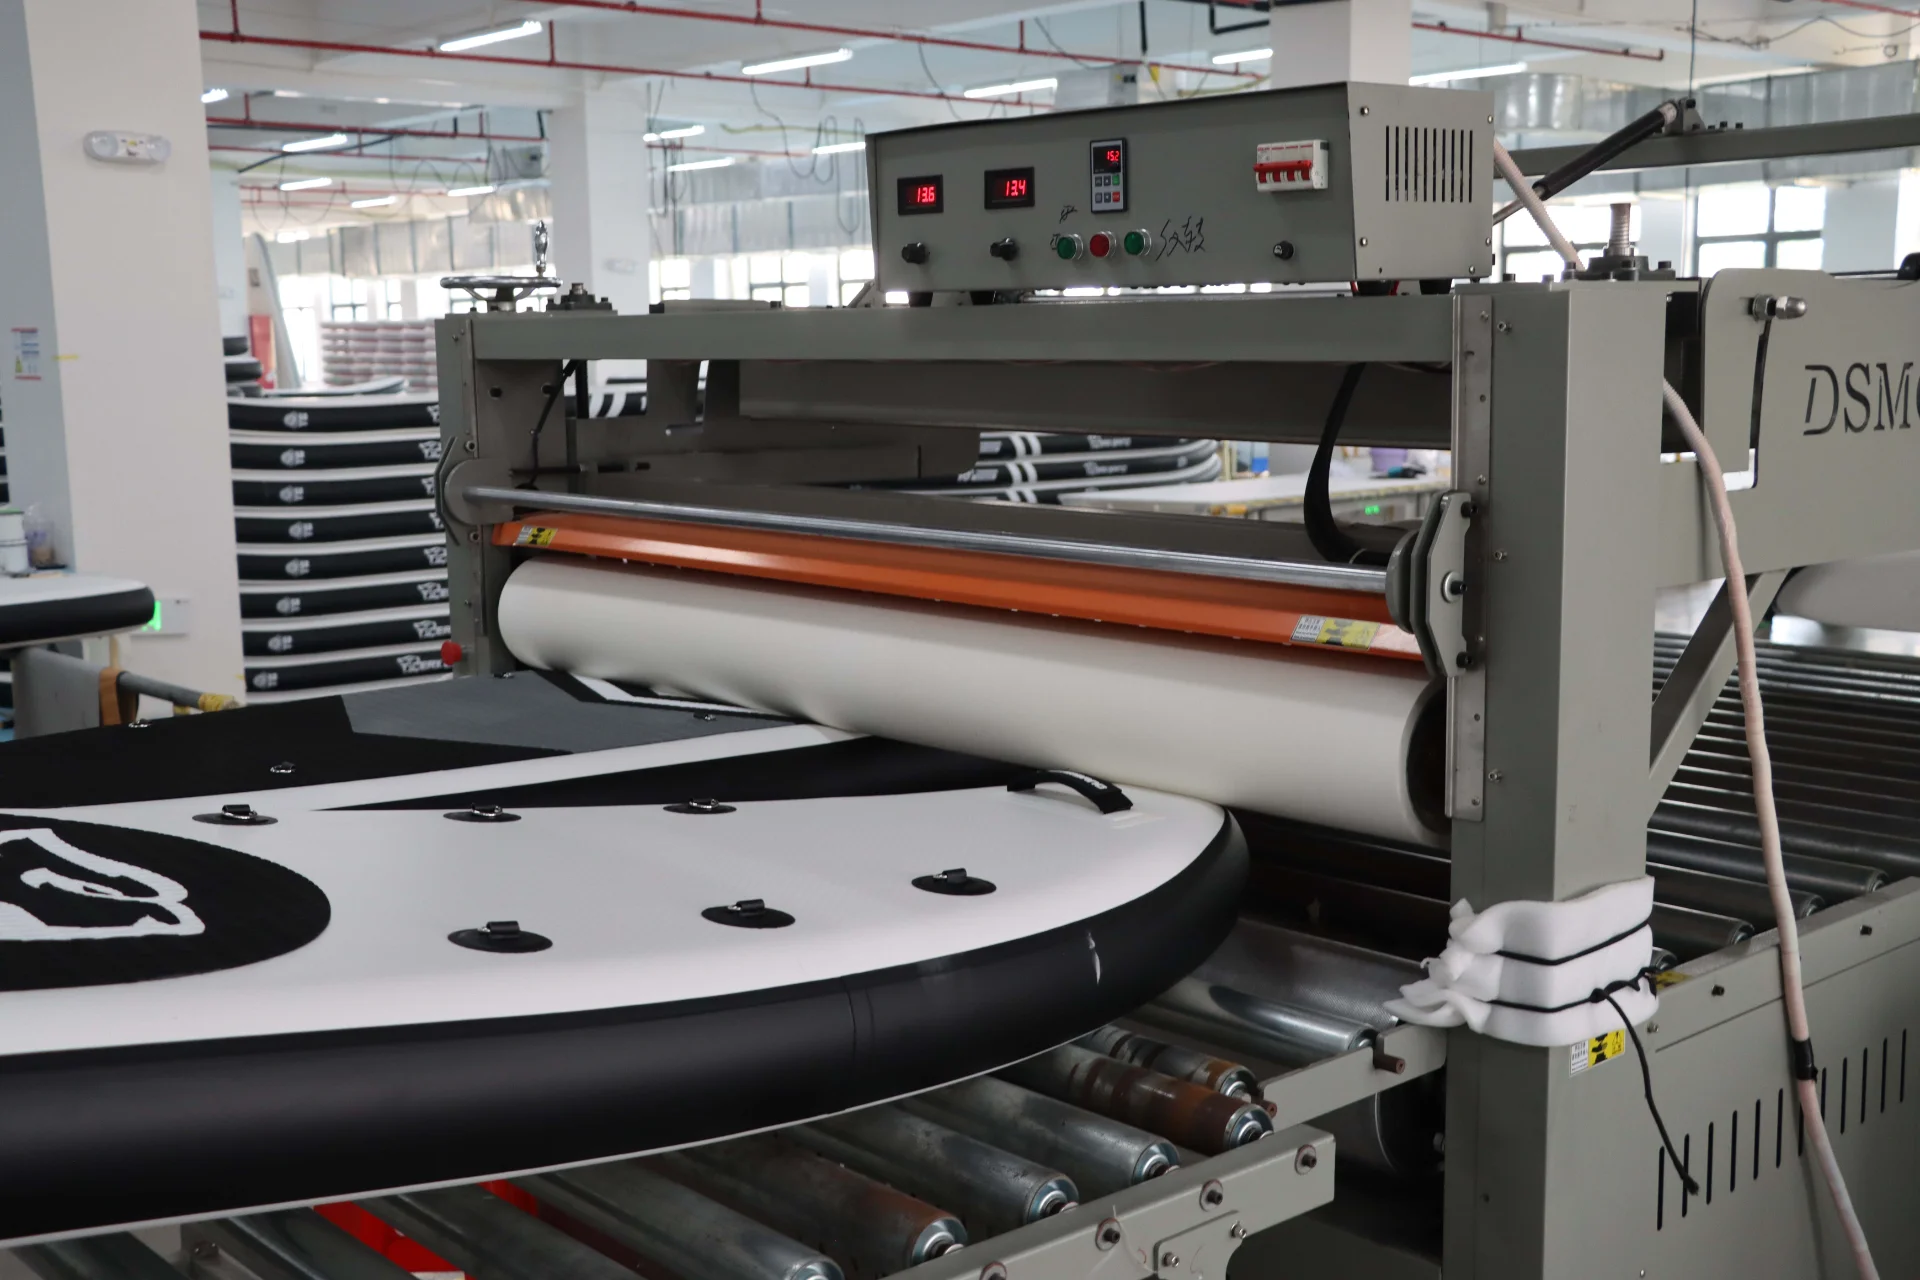
Utilizziamo una macchina speciale che riscalda il PVC a più di 500 °F per fondere il nastro interno della rotaia con gli strati superiore e inferiore.
Il materiale si fonde fisicamente per formare un unico pezzo resistente. Questo approccio elimina la necessità di colle dannose, rende il pannello più leggero di circa 2 kg e crea un legame più resistente del materiale stesso.
Il tocco umano: tappetini e ferramenta per il ponte
Ora che lo scafo è sigillato, la tavola sembra una tavola da surf, ma non è ancora pronta per essere utilizzata. Arriva alla stazione di finitura, dove il lavoro passa dalle macchine agli operai esperti.
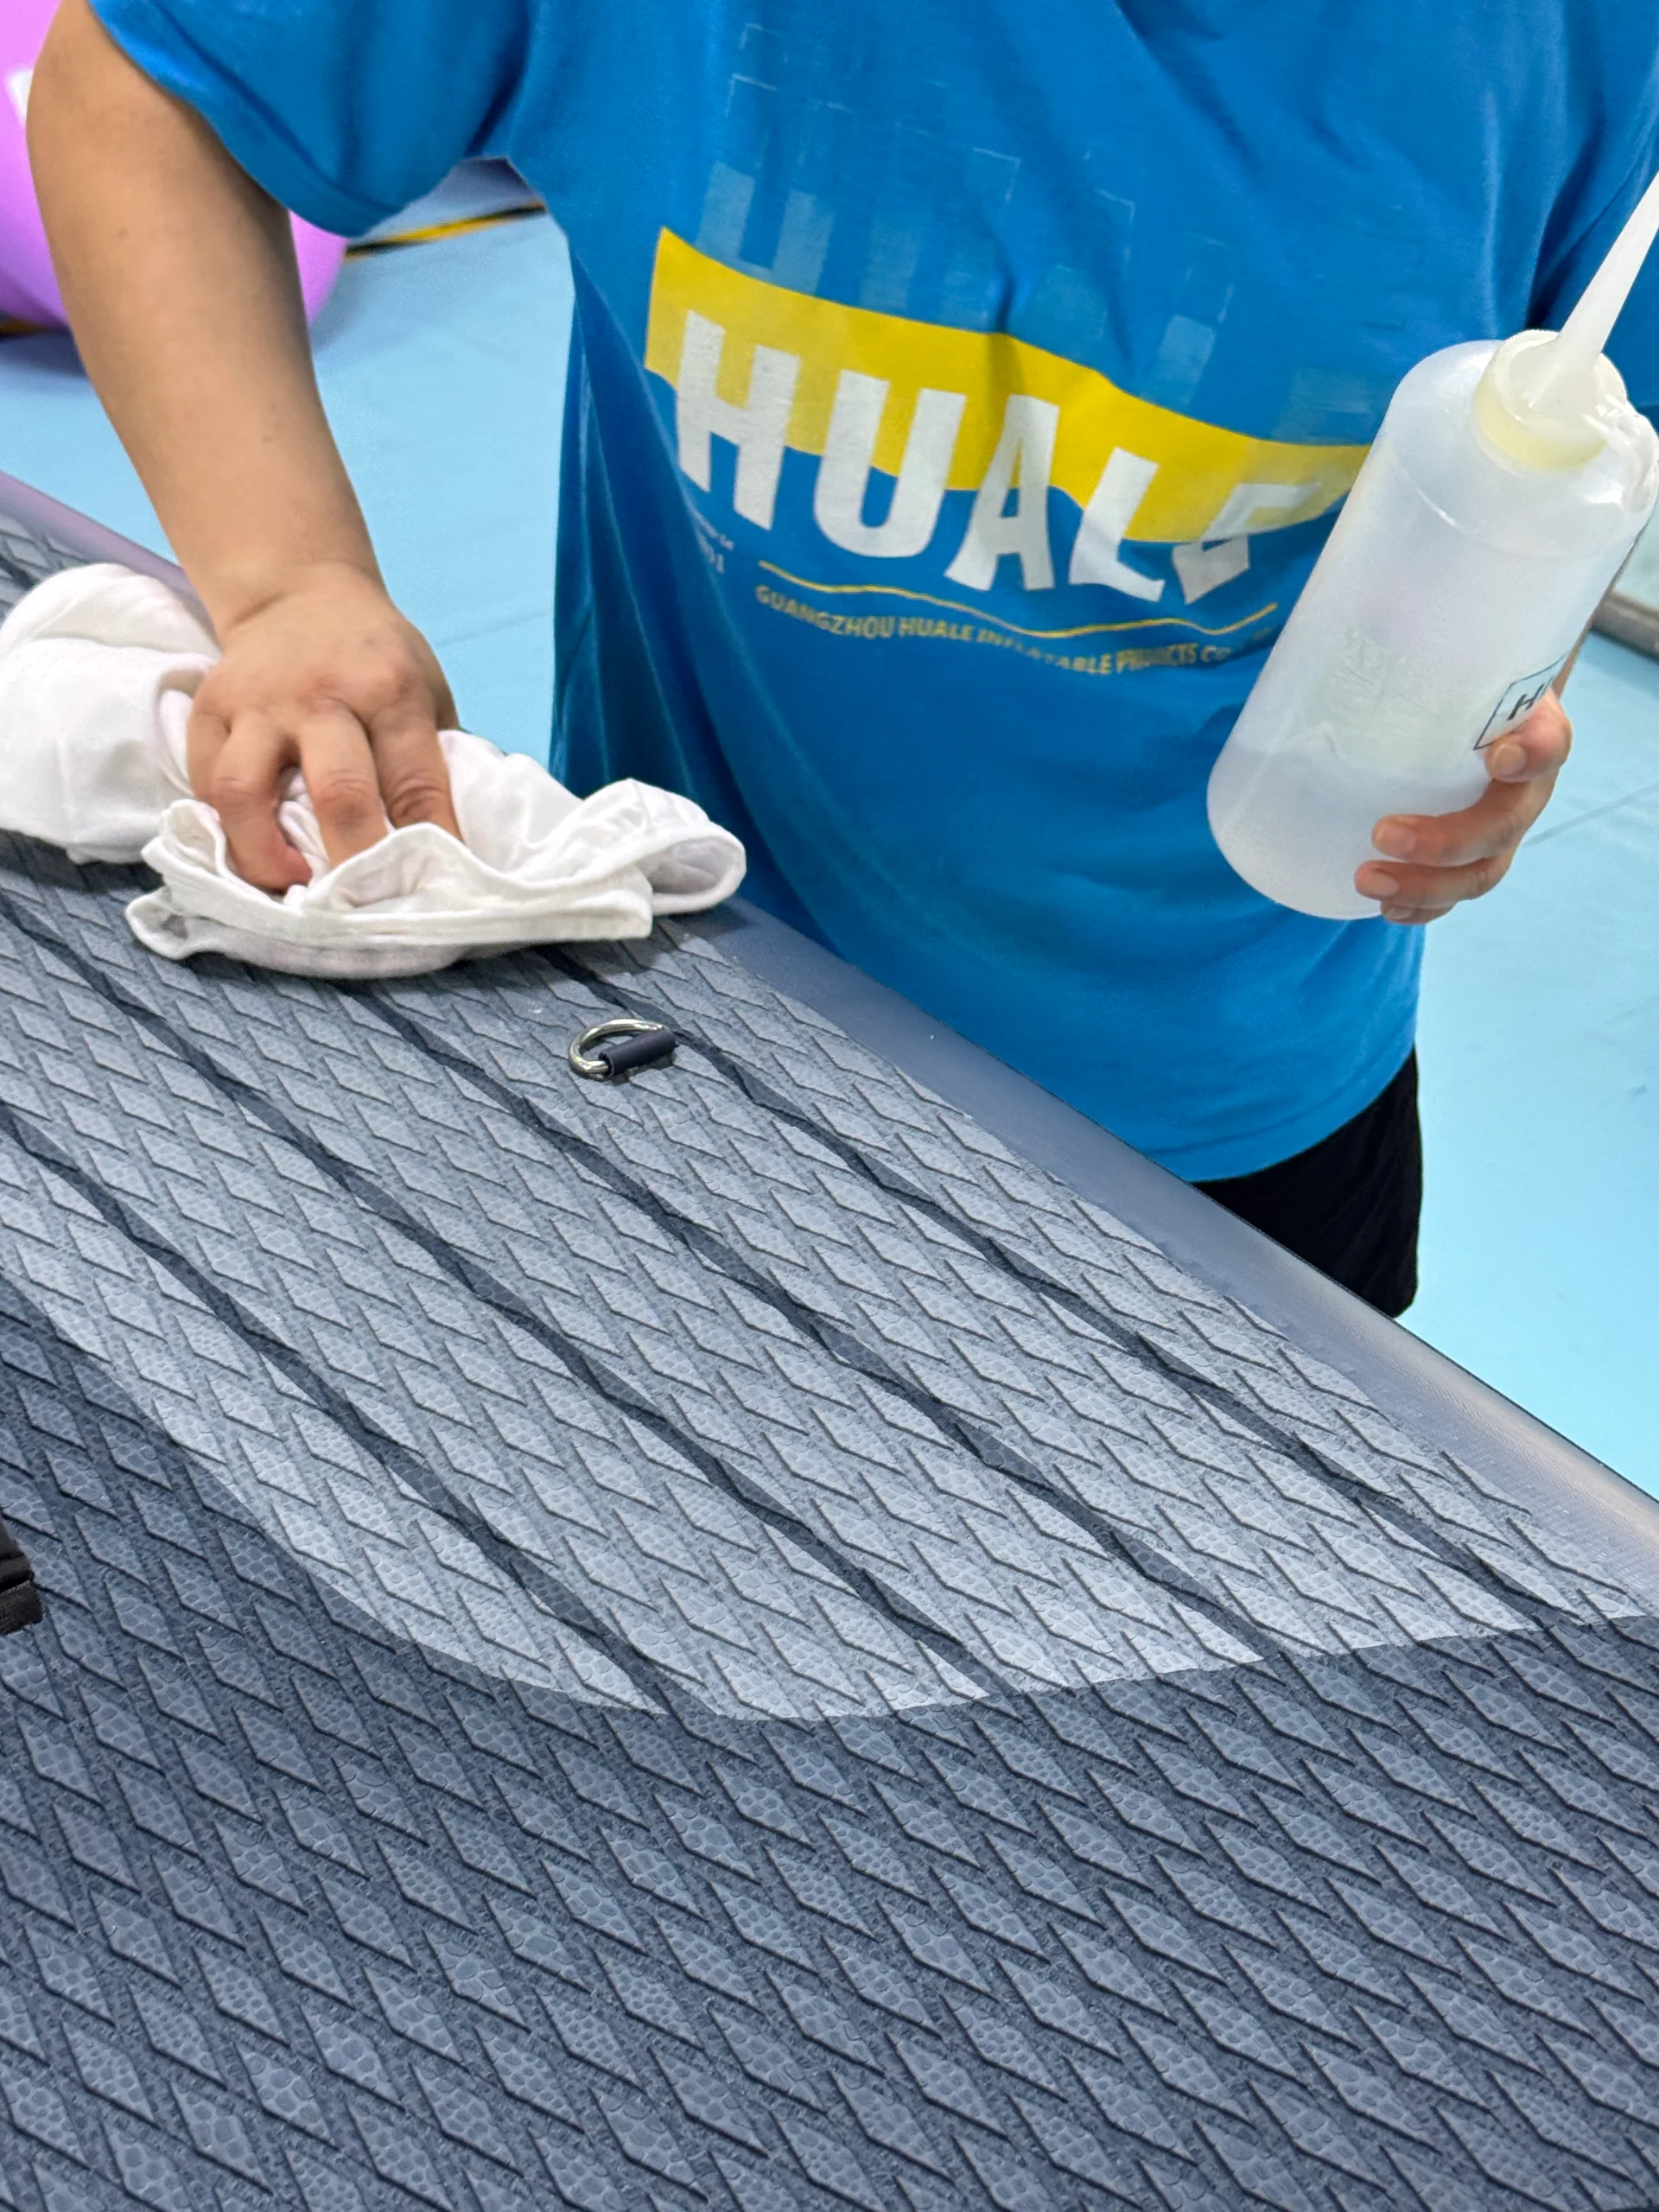
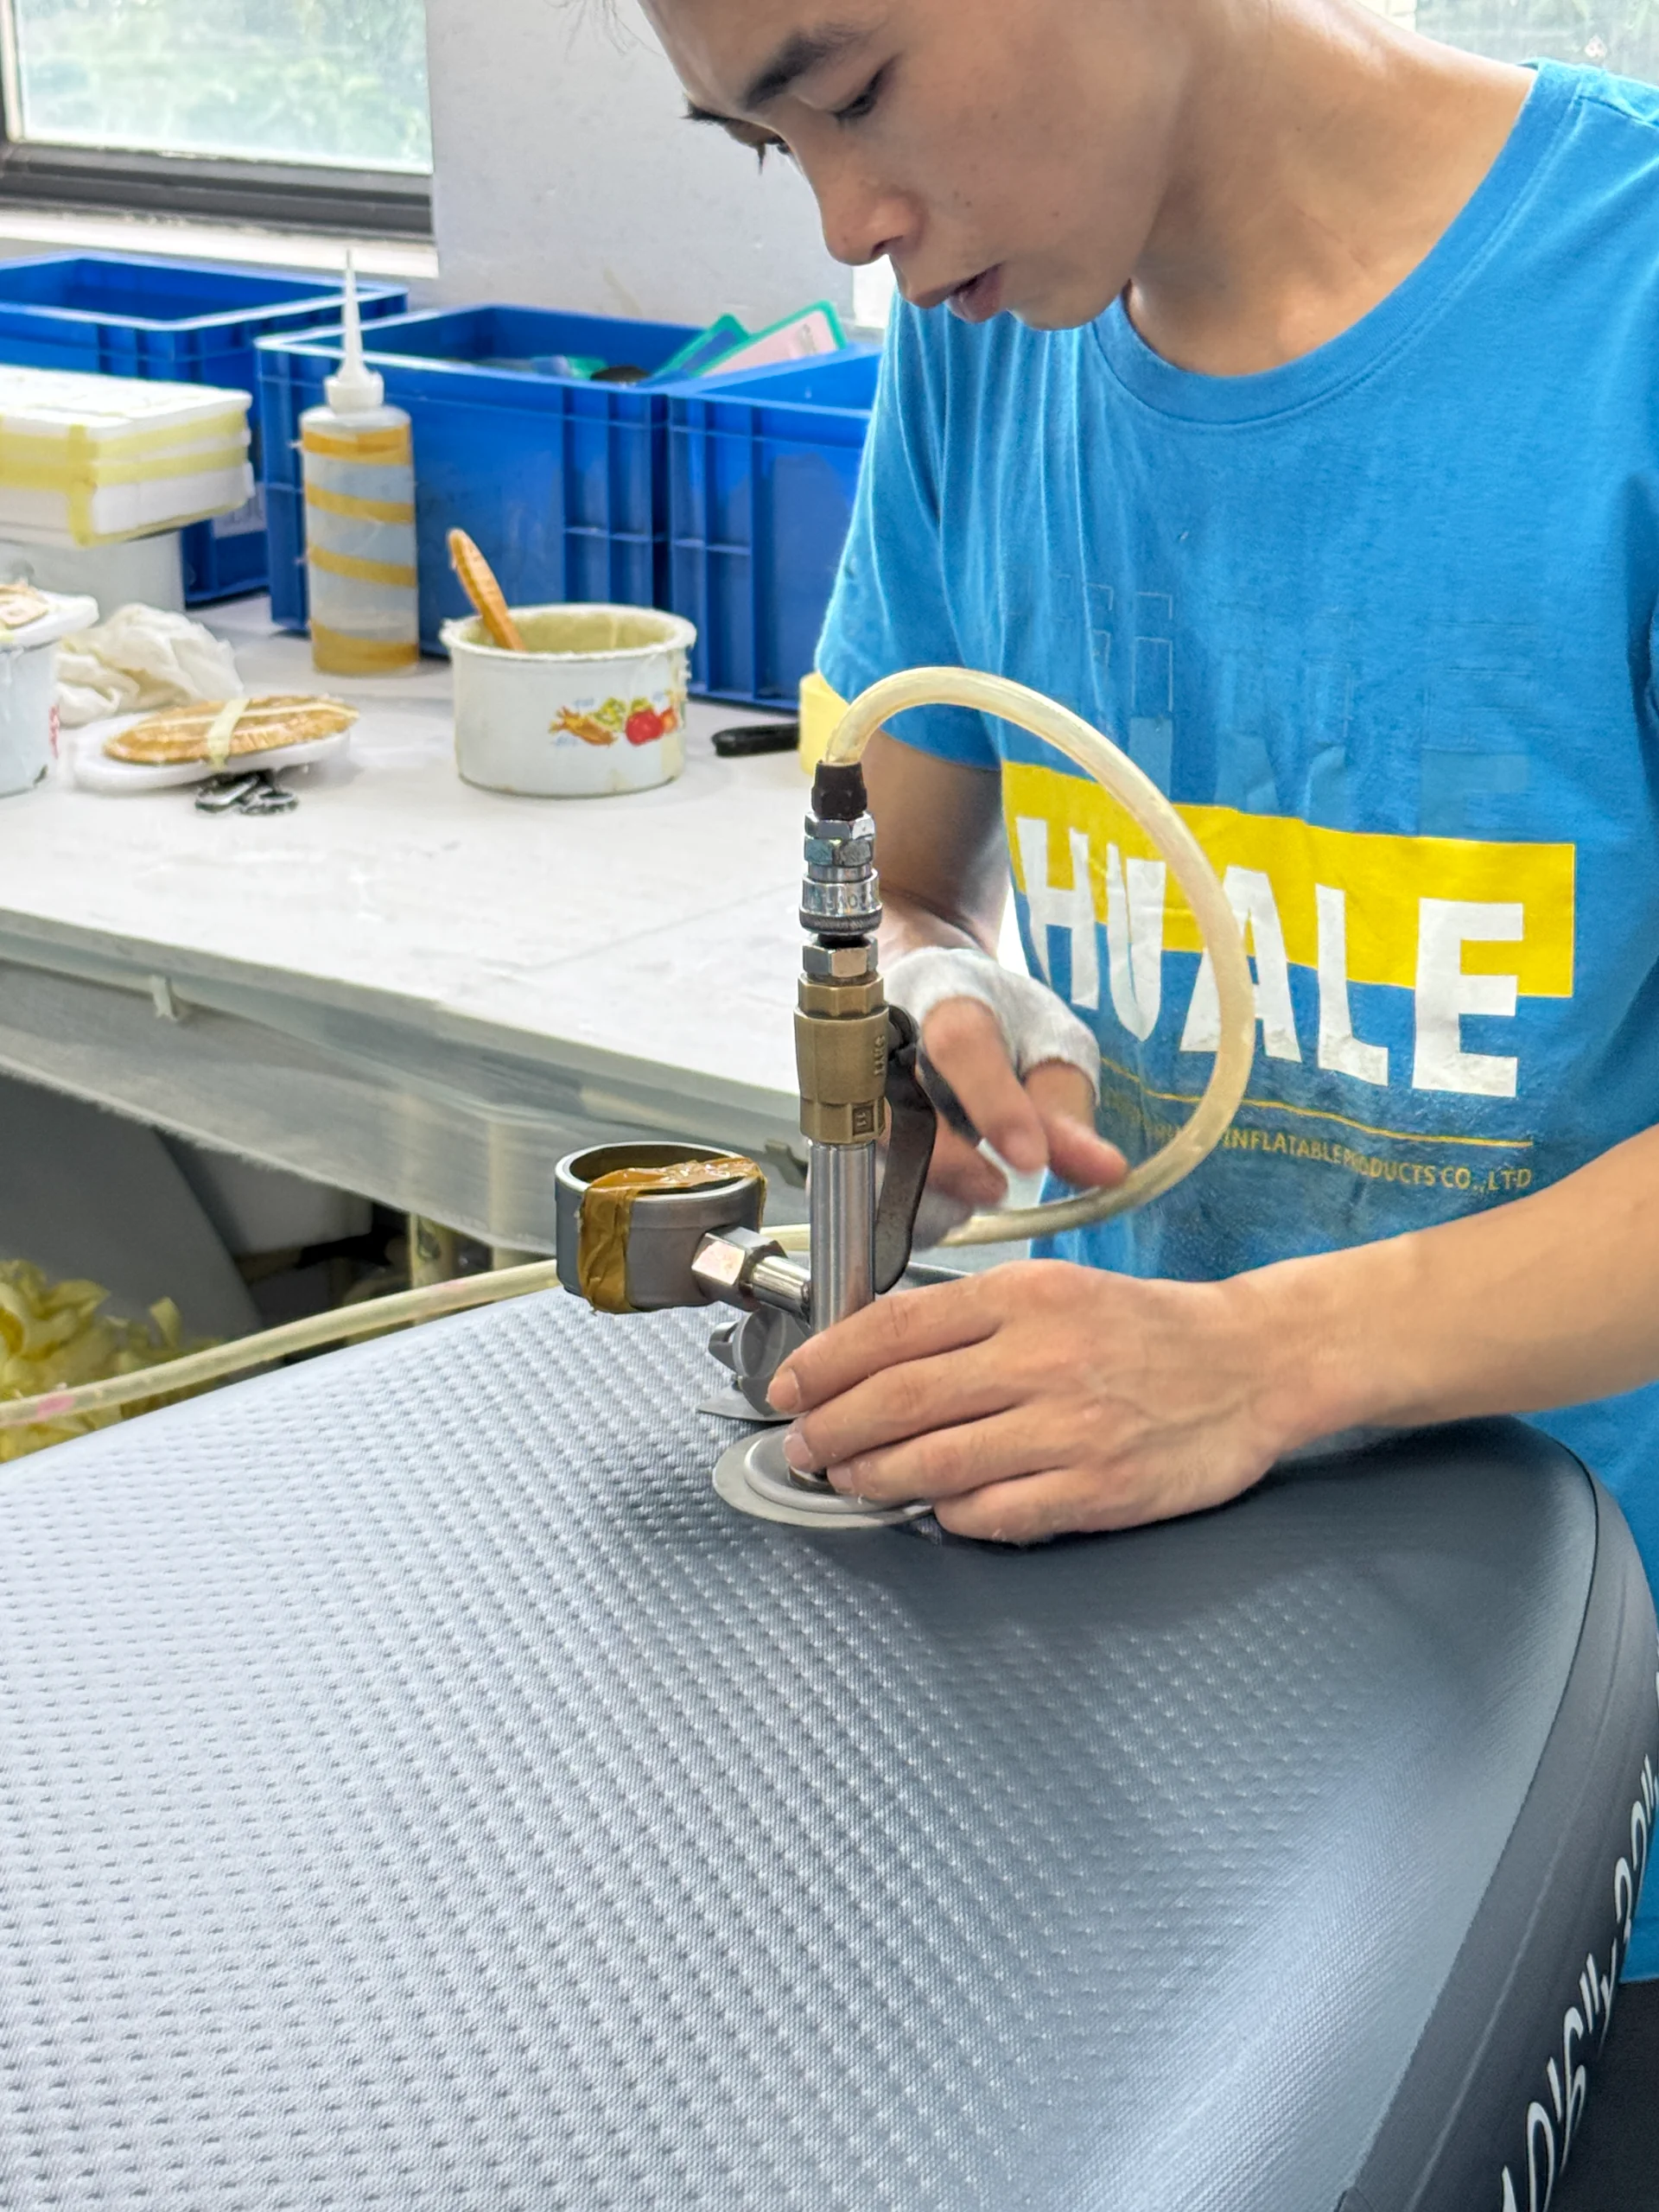
Il cuscinetto di trazione in EVA (la morbida schiuma su cui si sta in piedi) è allineato con precisione dagli operai.
Bisogna premere con forza per assicurarsi che non rimangano bolle d'aria sotto, che potrebbero causare sfaldamenti in seguito.
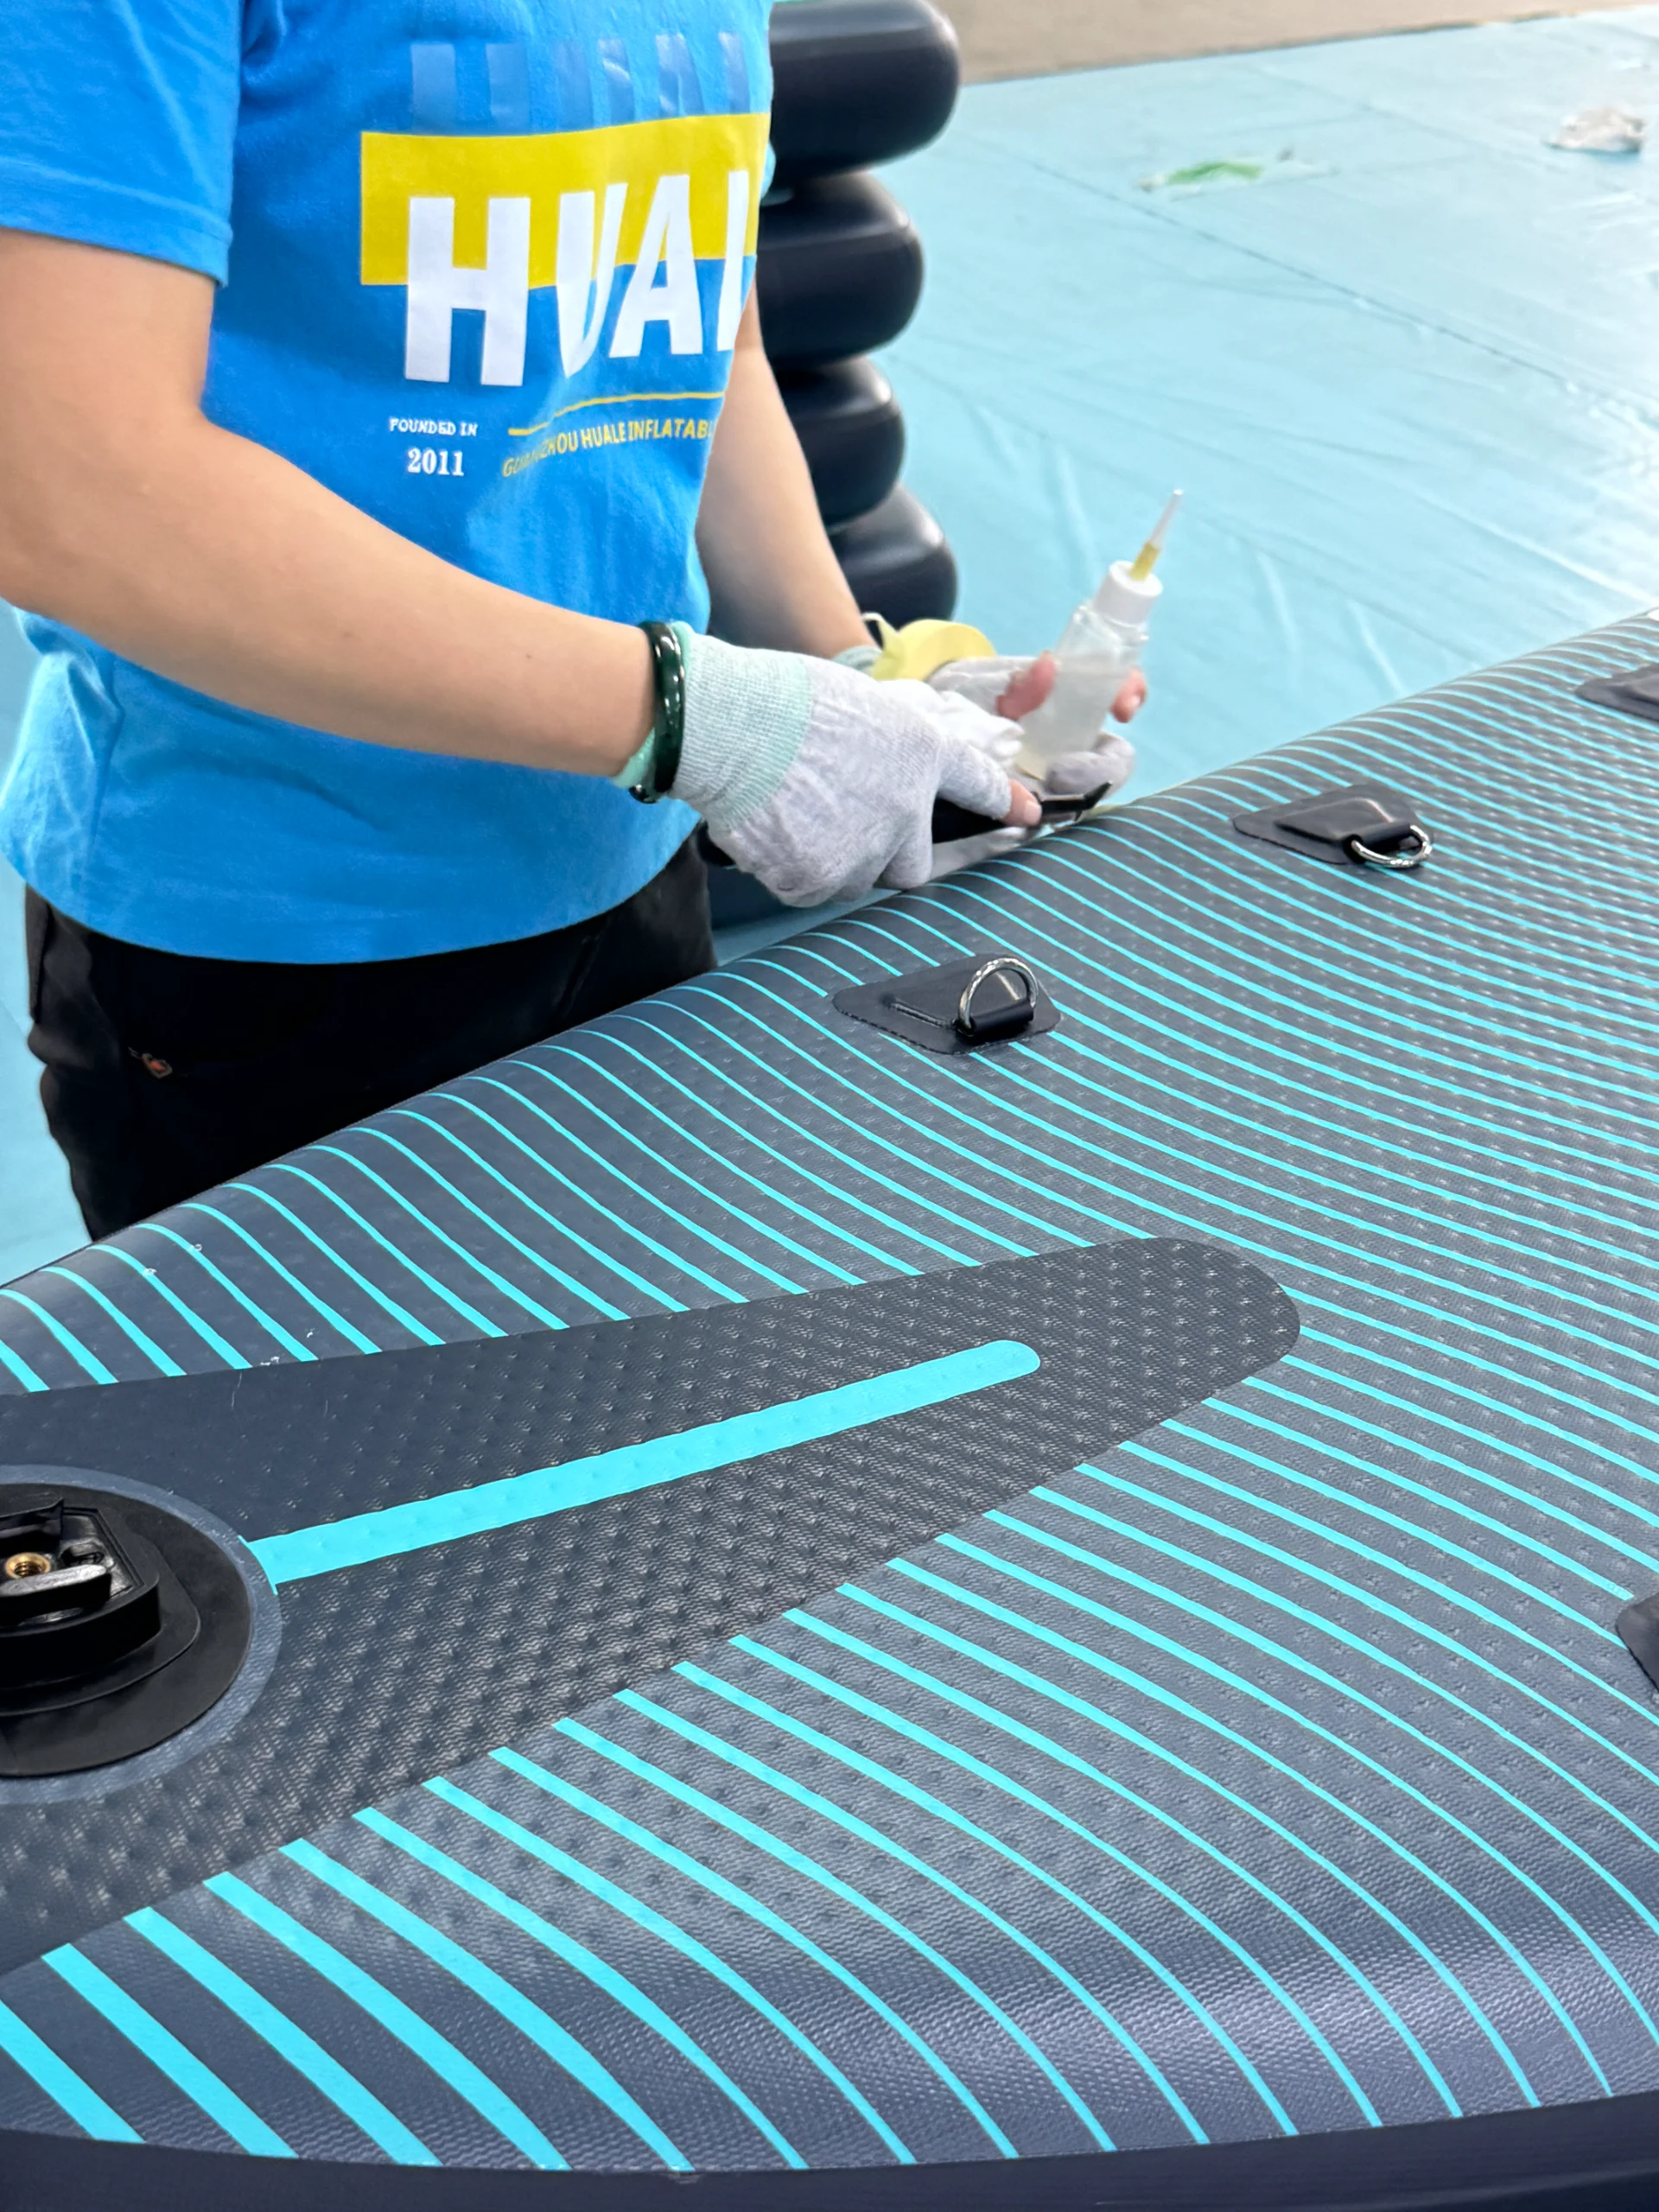
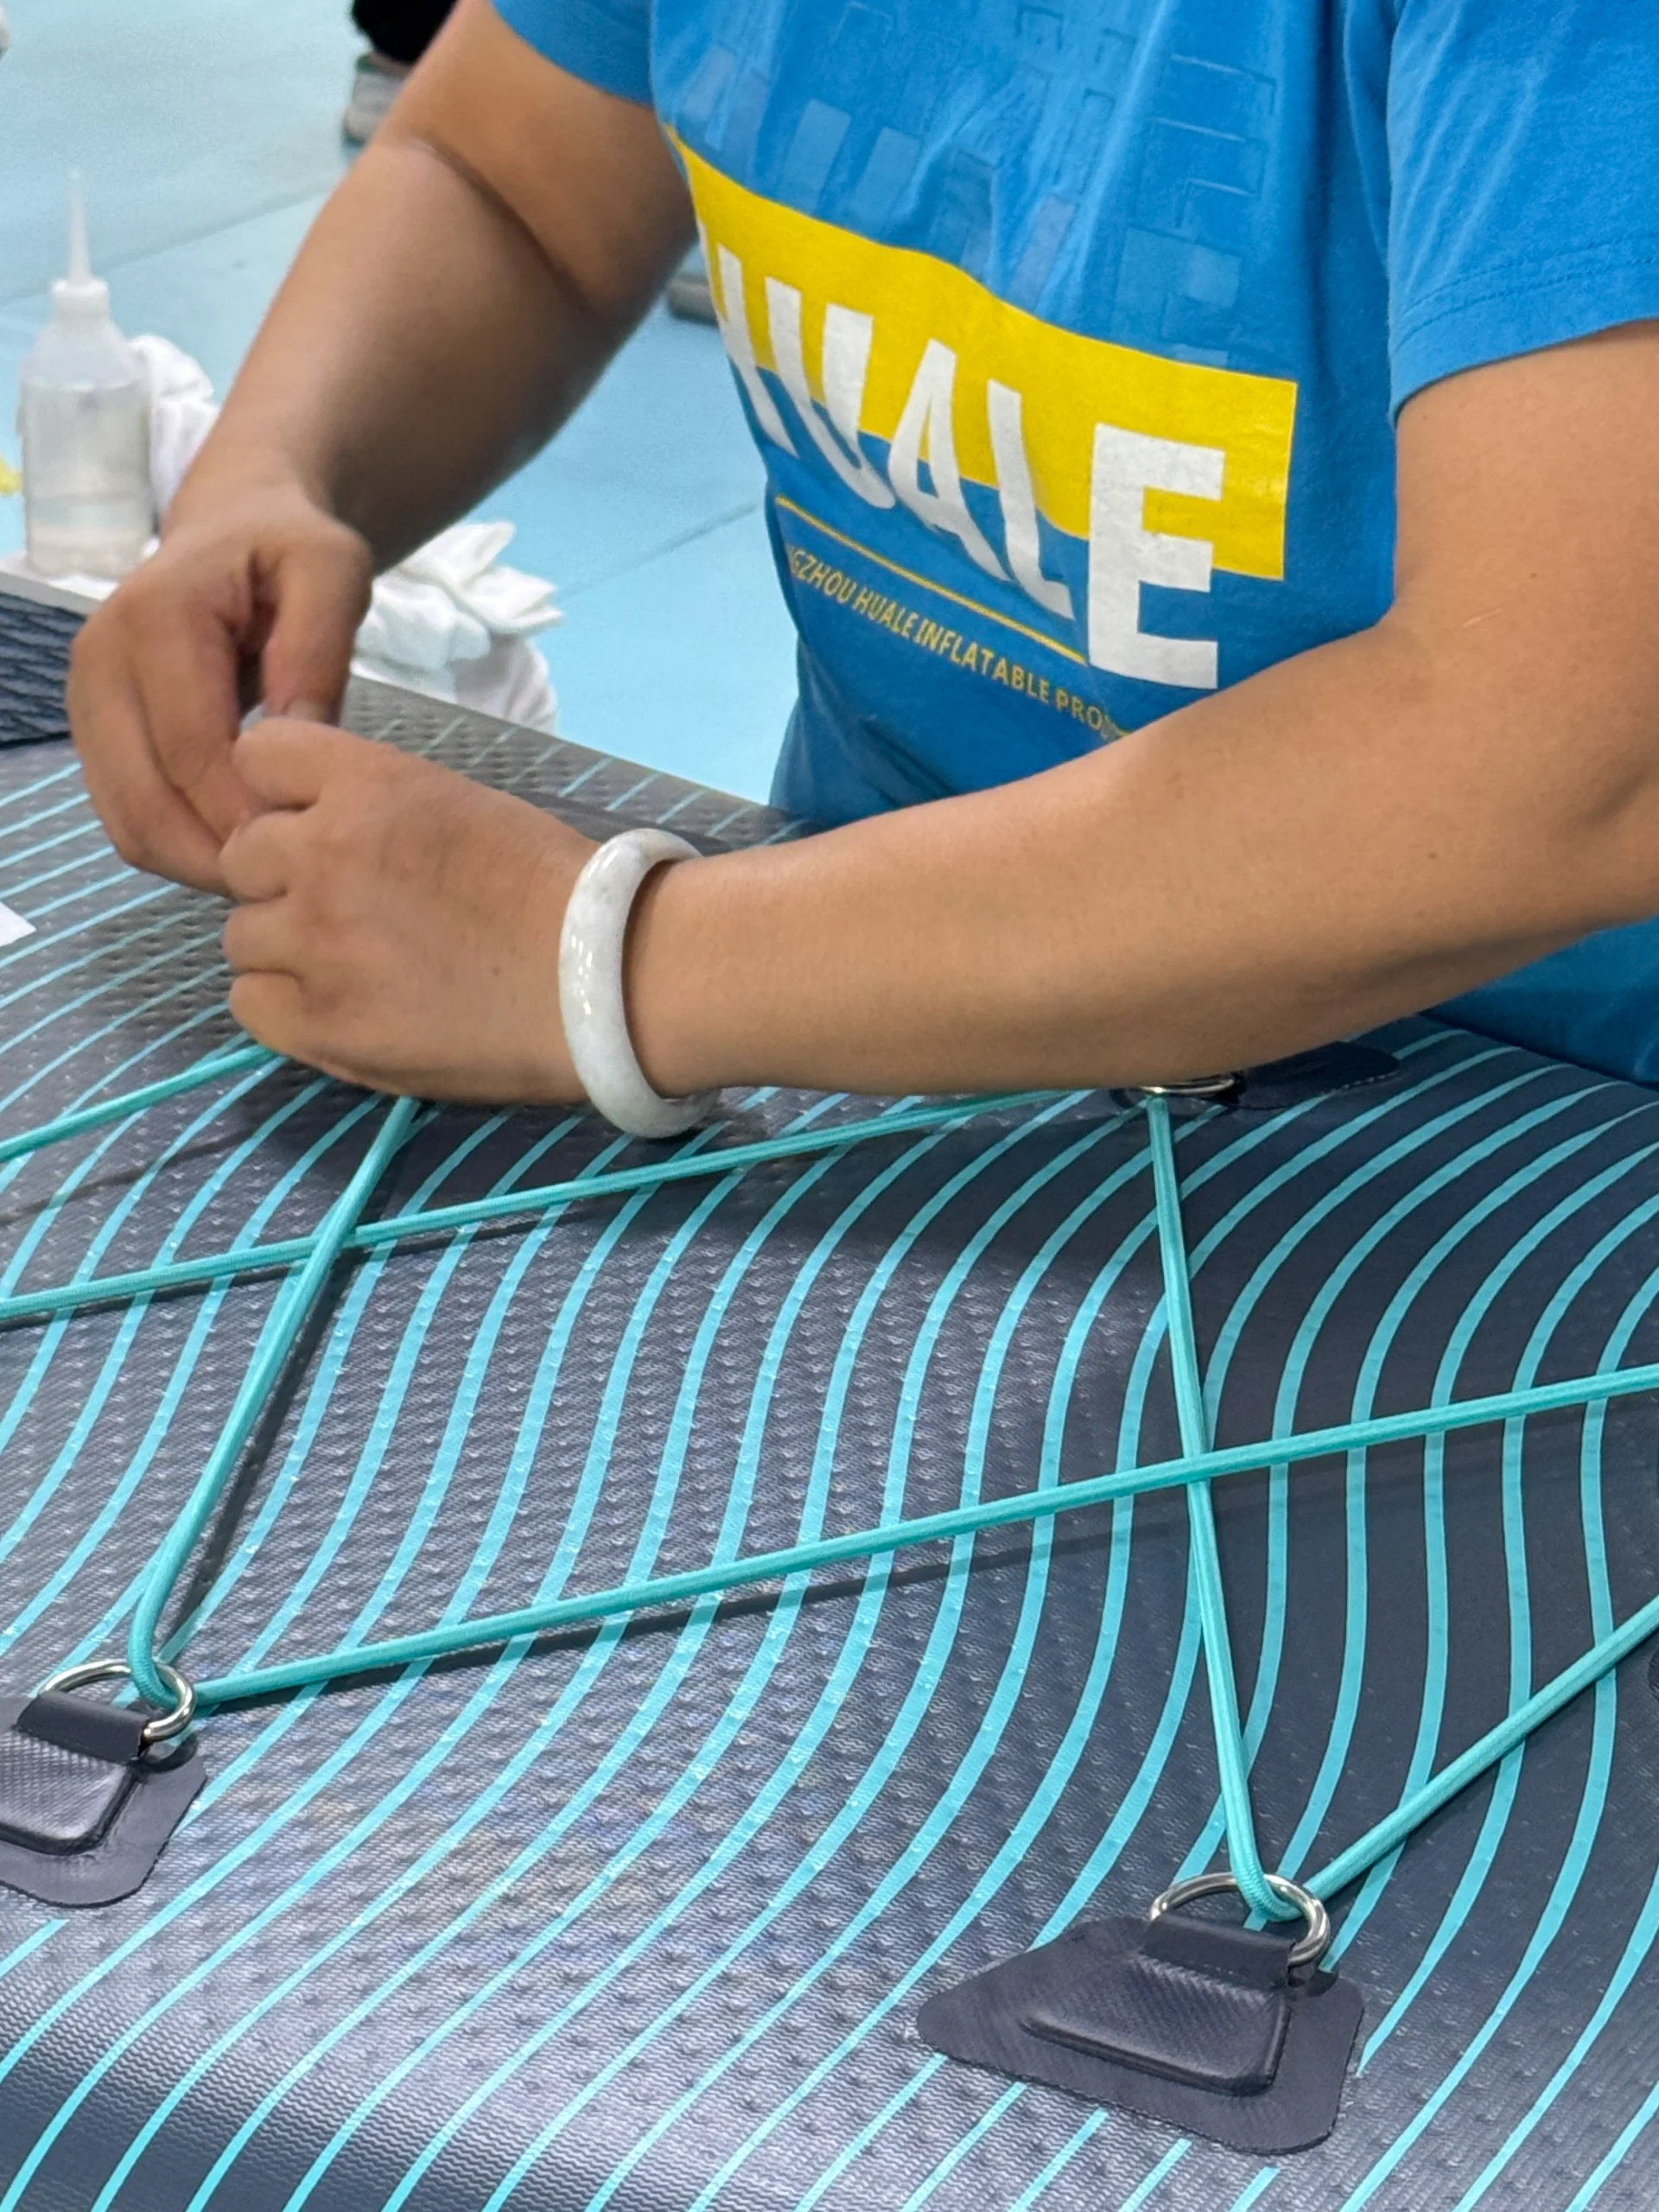
Dopodiché, arrivano la scassa della pinna, gli anelli a D e gli elastici. Dico sempre al mio equipaggio che la scassa della pinna è "l'ancora" della tavola.
Se non è completamente dritta (90 gradi rispetto alla poppa), la tavola si muoverà in modo distorto nell'acqua, il che darà fastidio al rider. Prima che la colla si asciughi, utilizziamo linee guida laser per assicurarci che tutto sia perfettamente simmetrico.
Il “Test della Tortura” (Controllo Qualità)
Si potrebbe pensare che la procedura sia finita una volta completata la tavola. La parte più difficile è proprio iniziare.
Ogni tavola Huale viene pompata fino al massimo PSI e poi lasciata in una camera a temperatura controllata per 72 ore. Questo non è in discussione. Non cerchiamo solo perdite di grandi dimensioni; misuriamo anche piccole diminuzioni di pressione.
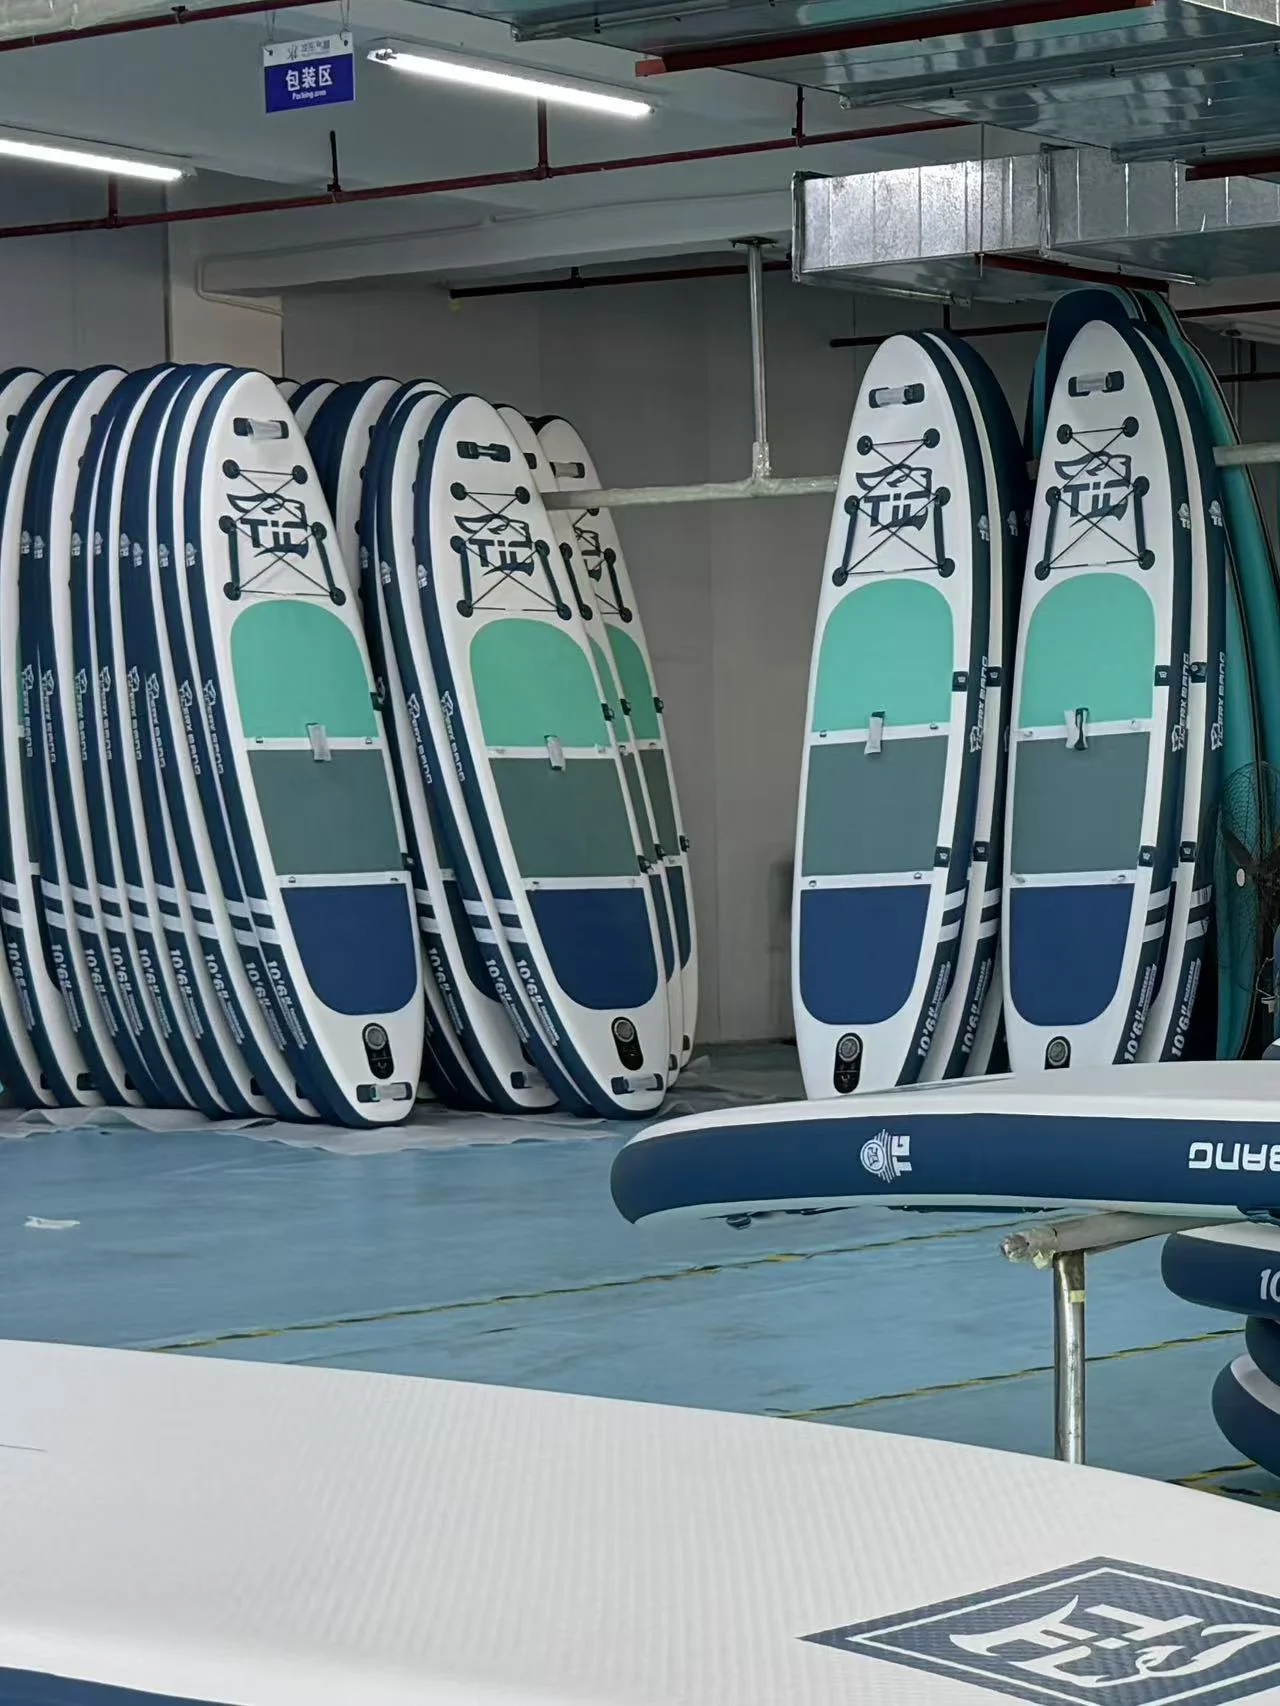
Una scheda si rompe se perde più di 0.5 PSI in tre giorni. Eseguiamo anche uno "stress test" su campioni casuali di ogni lotto, gonfiandoli fino a romperli per assicurarci che i nostri margini di sicurezza siano corretti. (Curiosità: una scheda con una pressione nominale di 15 PSI può normalmente sopportare più di 25 PSI prima di rompersi.)
Conclusione: perché questo processo è importante
Non dovresti preoccuparti della tecnologia sotto i tuoi piedi quando sei in mare, a tre miglia dalla costa. Puoi fidarti.
Si può capire che una tavola gonfiabile di alta qualità è molto più di semplice PVC e aria osservando i processi accurati che adottiamo, come il taglio CNC e il test di gonfiaggio di 72 ore. È il risultato di ingegneria, perseveranza e un desiderio incessante di qualità.