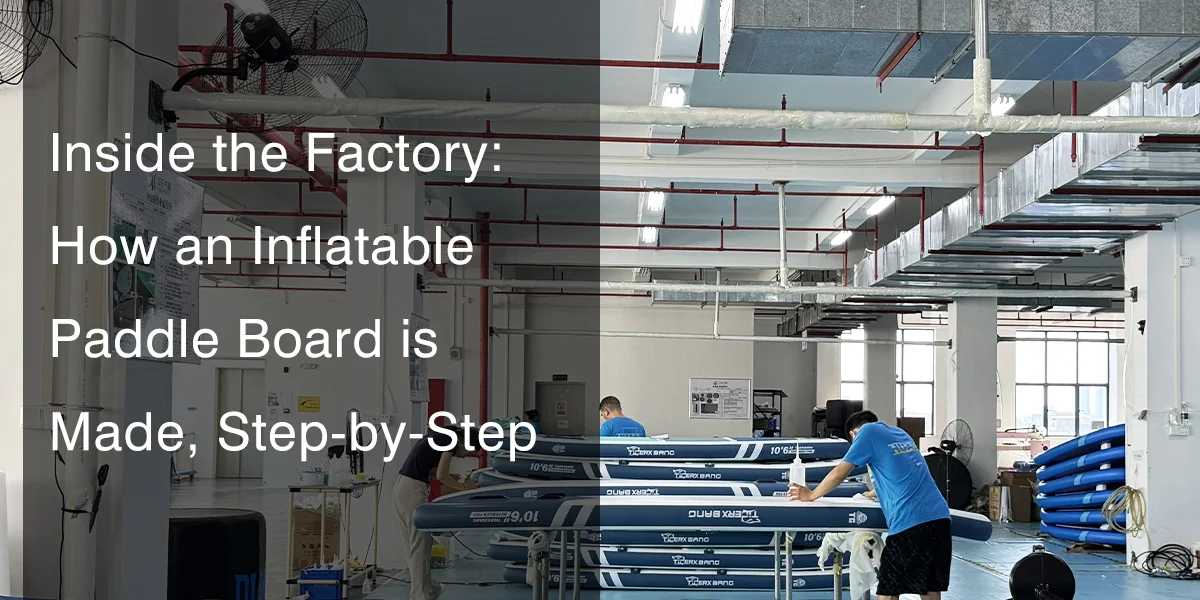
Lo primero que te impactaría si hoy pisaras nuestra planta de producción no serían las brillantes tablas de surf, sino el olor a PVC y el zumbido repetitivo de las cortadoras CNC.
Durante los últimos quince años, he visto el proceso de creación tablas de paddle surf inflables (iSUP) pasar de un trabajo manual sucio y con mucho pegamento a una sinfonía de alta tecnología de ingeniería y automatización.
Mucha gente piensa que estas tablas están simplemente “estampadas” como juguetes de plástico, pero ese no es el caso.
Para fabricar una tabla que pueda soportar 15 PSI de presión sin romperse, se necesita precisión quirúrgica y una fuerza tremenda.
Echemos un vistazo detrás de escena para ver cómo las materias primas se transforman en el equipo en el que confías para estar listo para la aventura.
Comienza con el “corazón” (Preparación de la puntada caída)
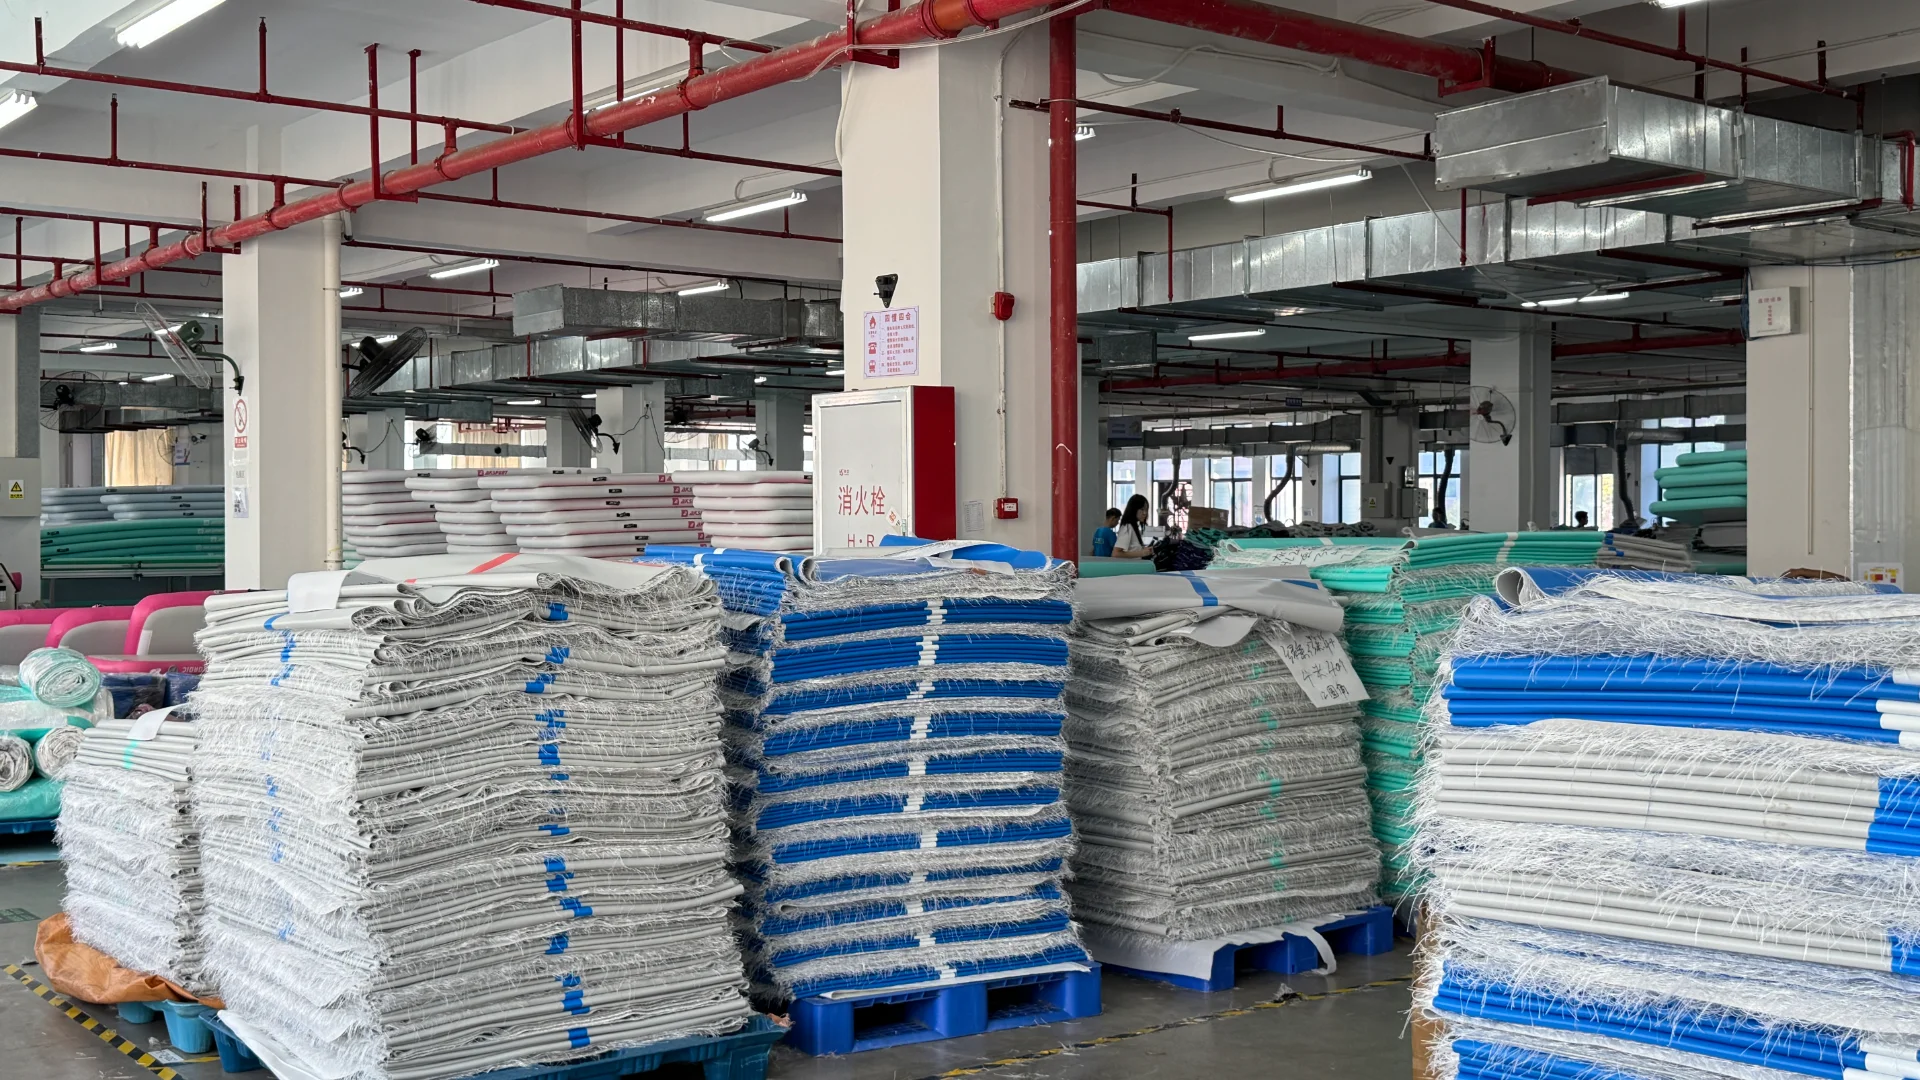
Un tablero es simplemente un rollo grande y pesado de tela con puntada caída hasta que se le da forma.
Este plástico no es como el que se suele ver en los flotadores de piscina. Consta de dos capas de PVC de grado militar unidas por decenas de miles de hilos de poliéster.
Cuando comencé en este campo, teníamos que revisar estos rollos a mano para ver si tenían hilos rotos, lo cual era un proceso largo y aburrido.
Hoy, desenrollamos el material sobre grandes mesas para examinarlo, donde sensores automáticos verifican si la densidad es la misma en todas partes.
No solo buscamos agujeros, sino que también sean iguales. Al inflarse, la tabla se torcerá si las roscas del nose son más gruesas que las del tail. La sala de corte solo recibe rollos que pasan esta estricta prueba de planeidad.
El corte: donde la precisión se une al diseño
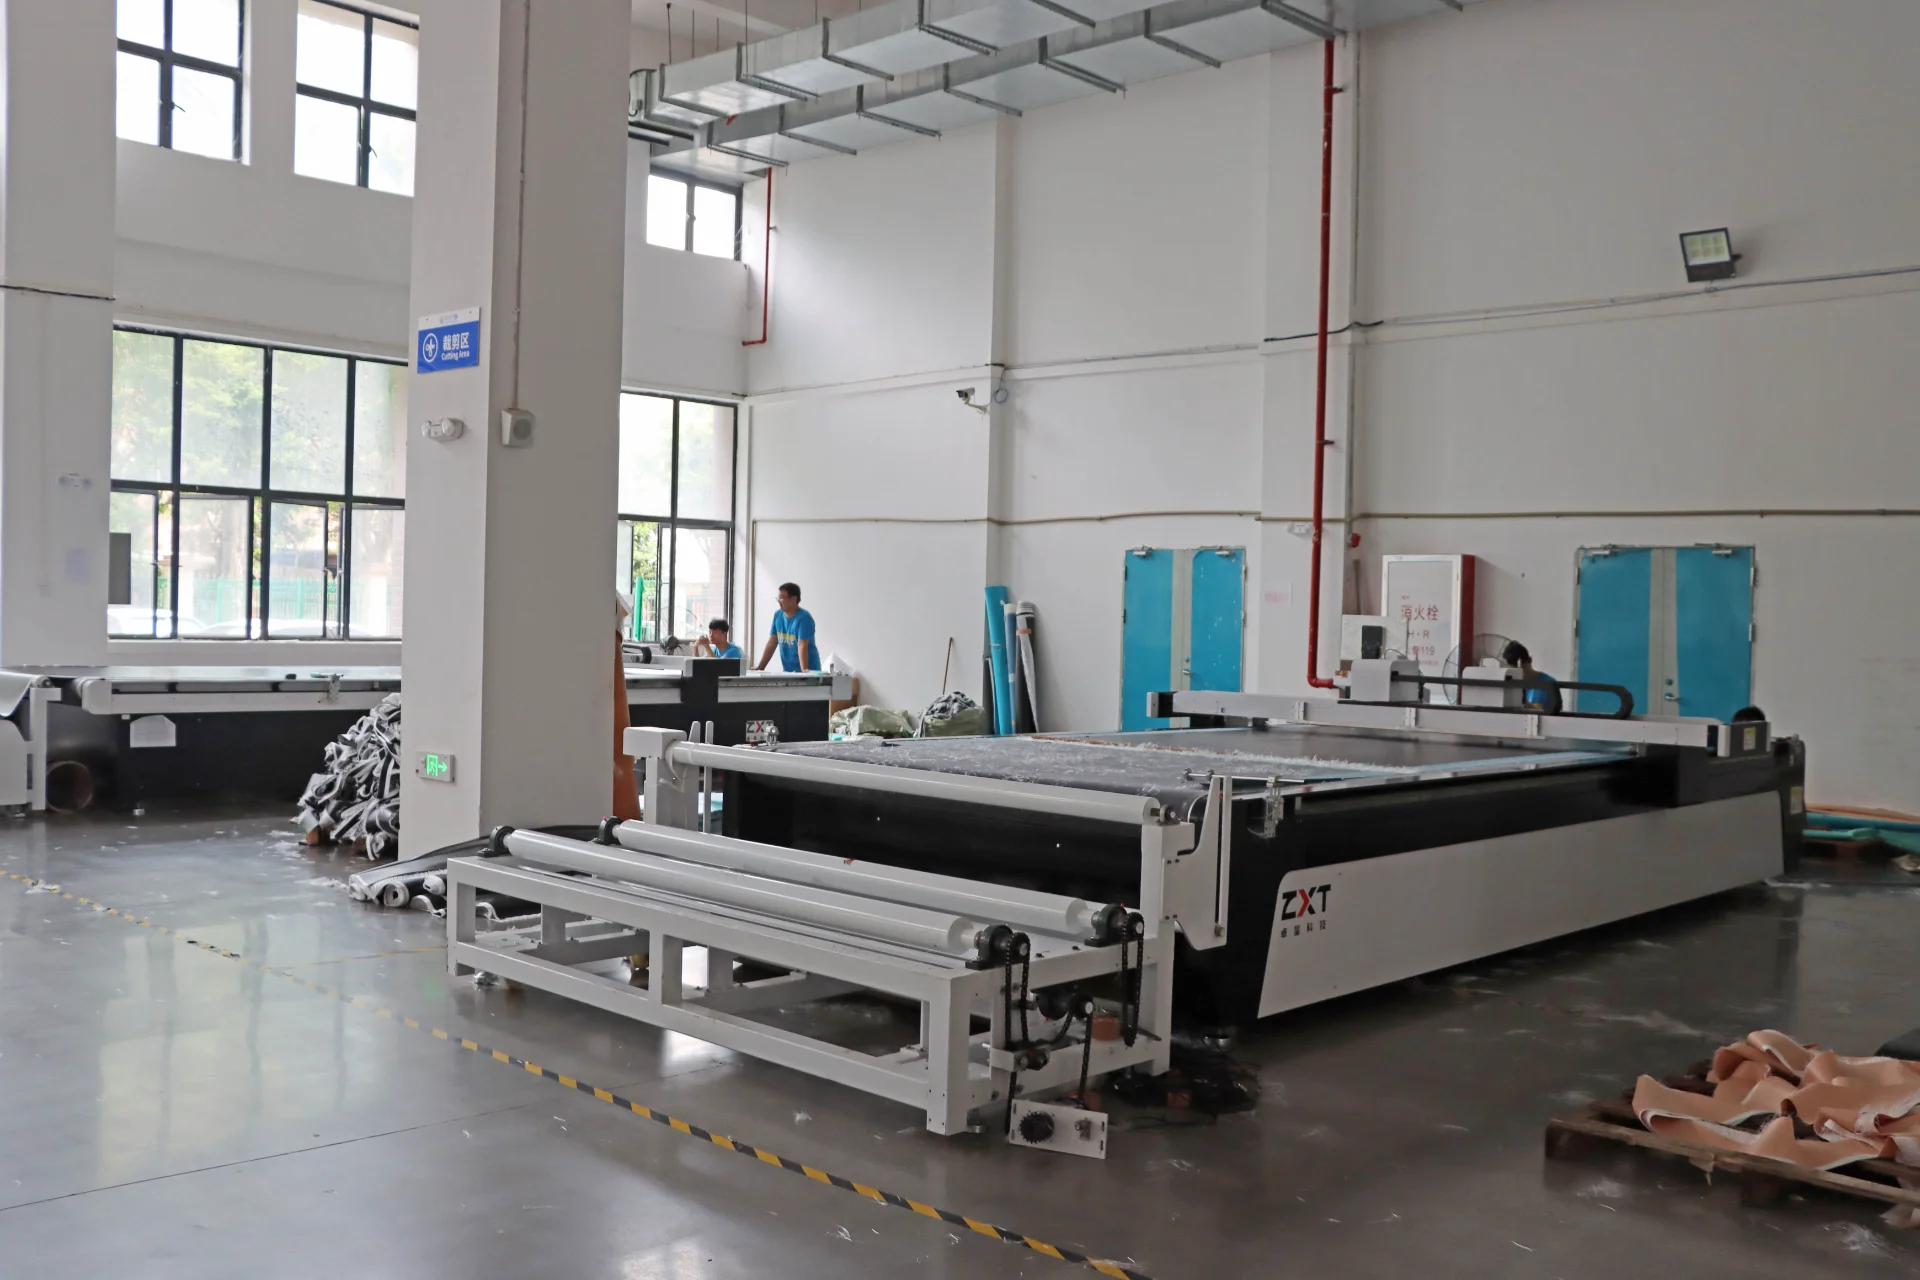
Una vez aceptado el material pasa a la mesa de corte que trabaja por sí sola.
En el pasado utilizamos plantillas manuales y hojas de afeitar, lo que naturalmente causó algunas diferencias en el balancín y el contorno.
Ahora podemos enviar archivos CAD 3D directamente a una máquina CNC de mesa plana. La cuchilla se desplaza sobre el PVC con precisión milimétrica, cortando la cubierta superior, el casco inferior y las bandas internas de los rieles.
El tablero también adquiere su personalidad gracias a esto. El PVC es plano, pero aún puede pasar por nuestras grandes impresoras UV.
La serigrafía puede desprenderse con el tiempo, pero la impresión UV fija la tinta directamente en los poros del PVC. Esto significa que sus imágenes durarán años bajo el sol y la sal sin decolorarse.
Sellando los rieles (El momento decisivo)
Esta es la fase más importante de todo el proceso. Los lados de una tabla son donde es más probable que se produzcan fugas o roturas.
Para crear una cámara hermética, es necesario conectar las capas superior e inferior. Para ello, utilizamos una banda de riel interior.
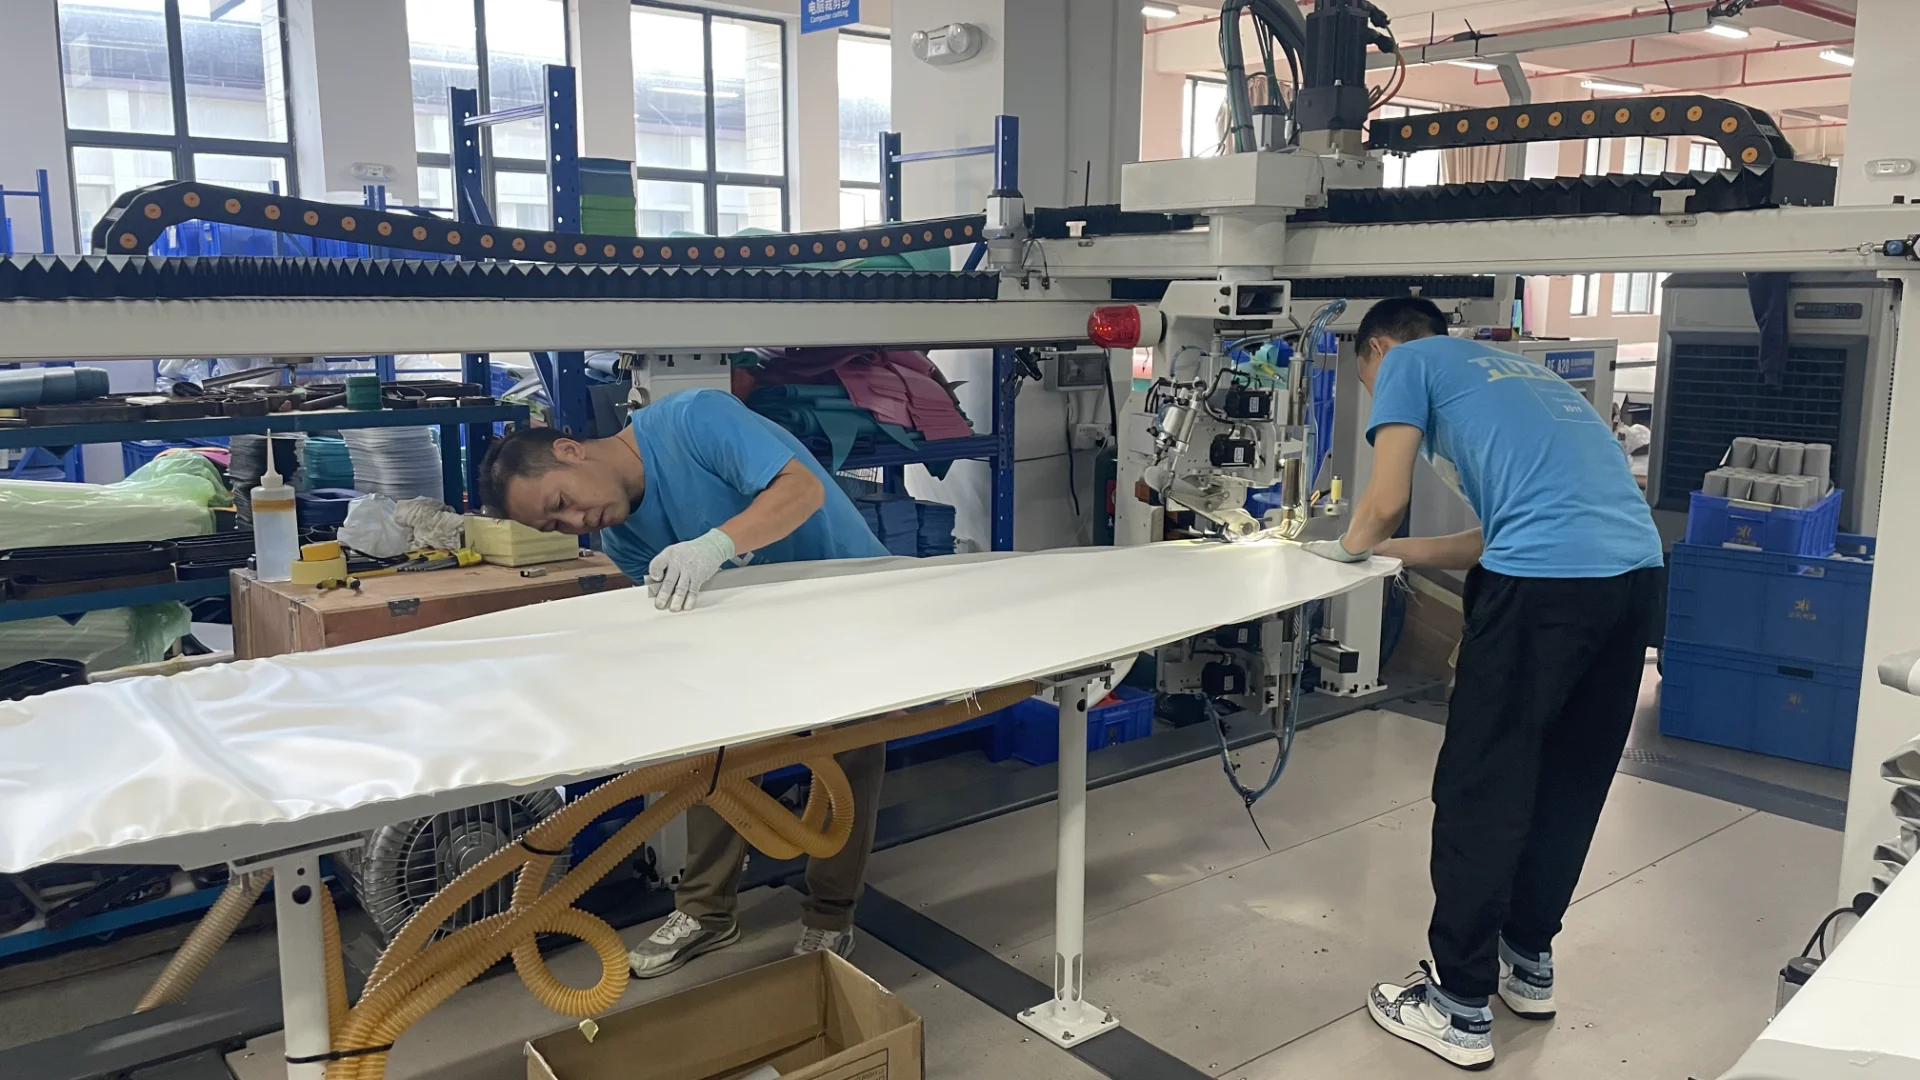
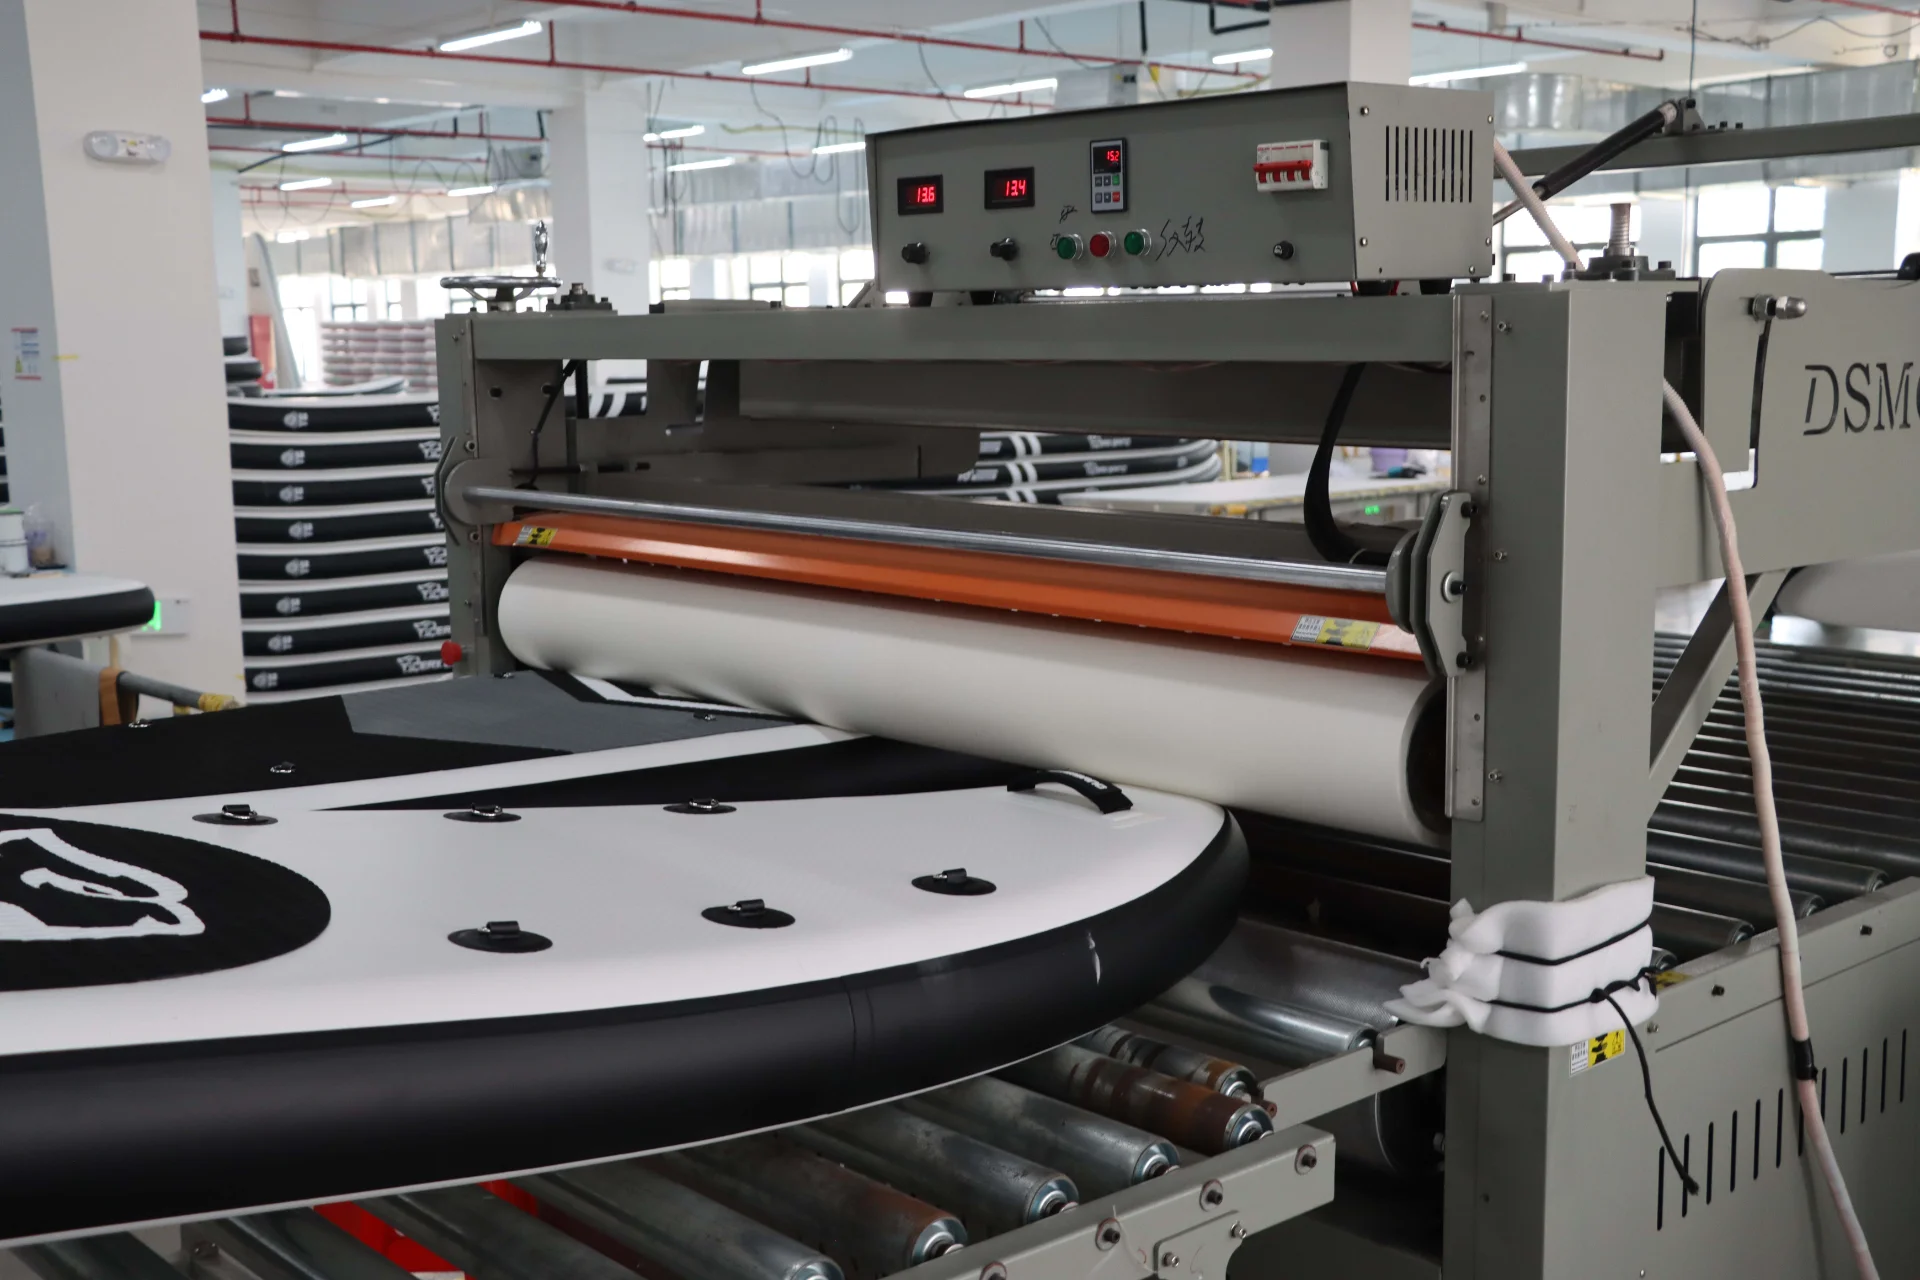
Los fabricantes más económicos aún utilizan el encolado manual, que es pesado y fácil de dañar. En su lugar, utilizamos la tecnología de fusión por calor.
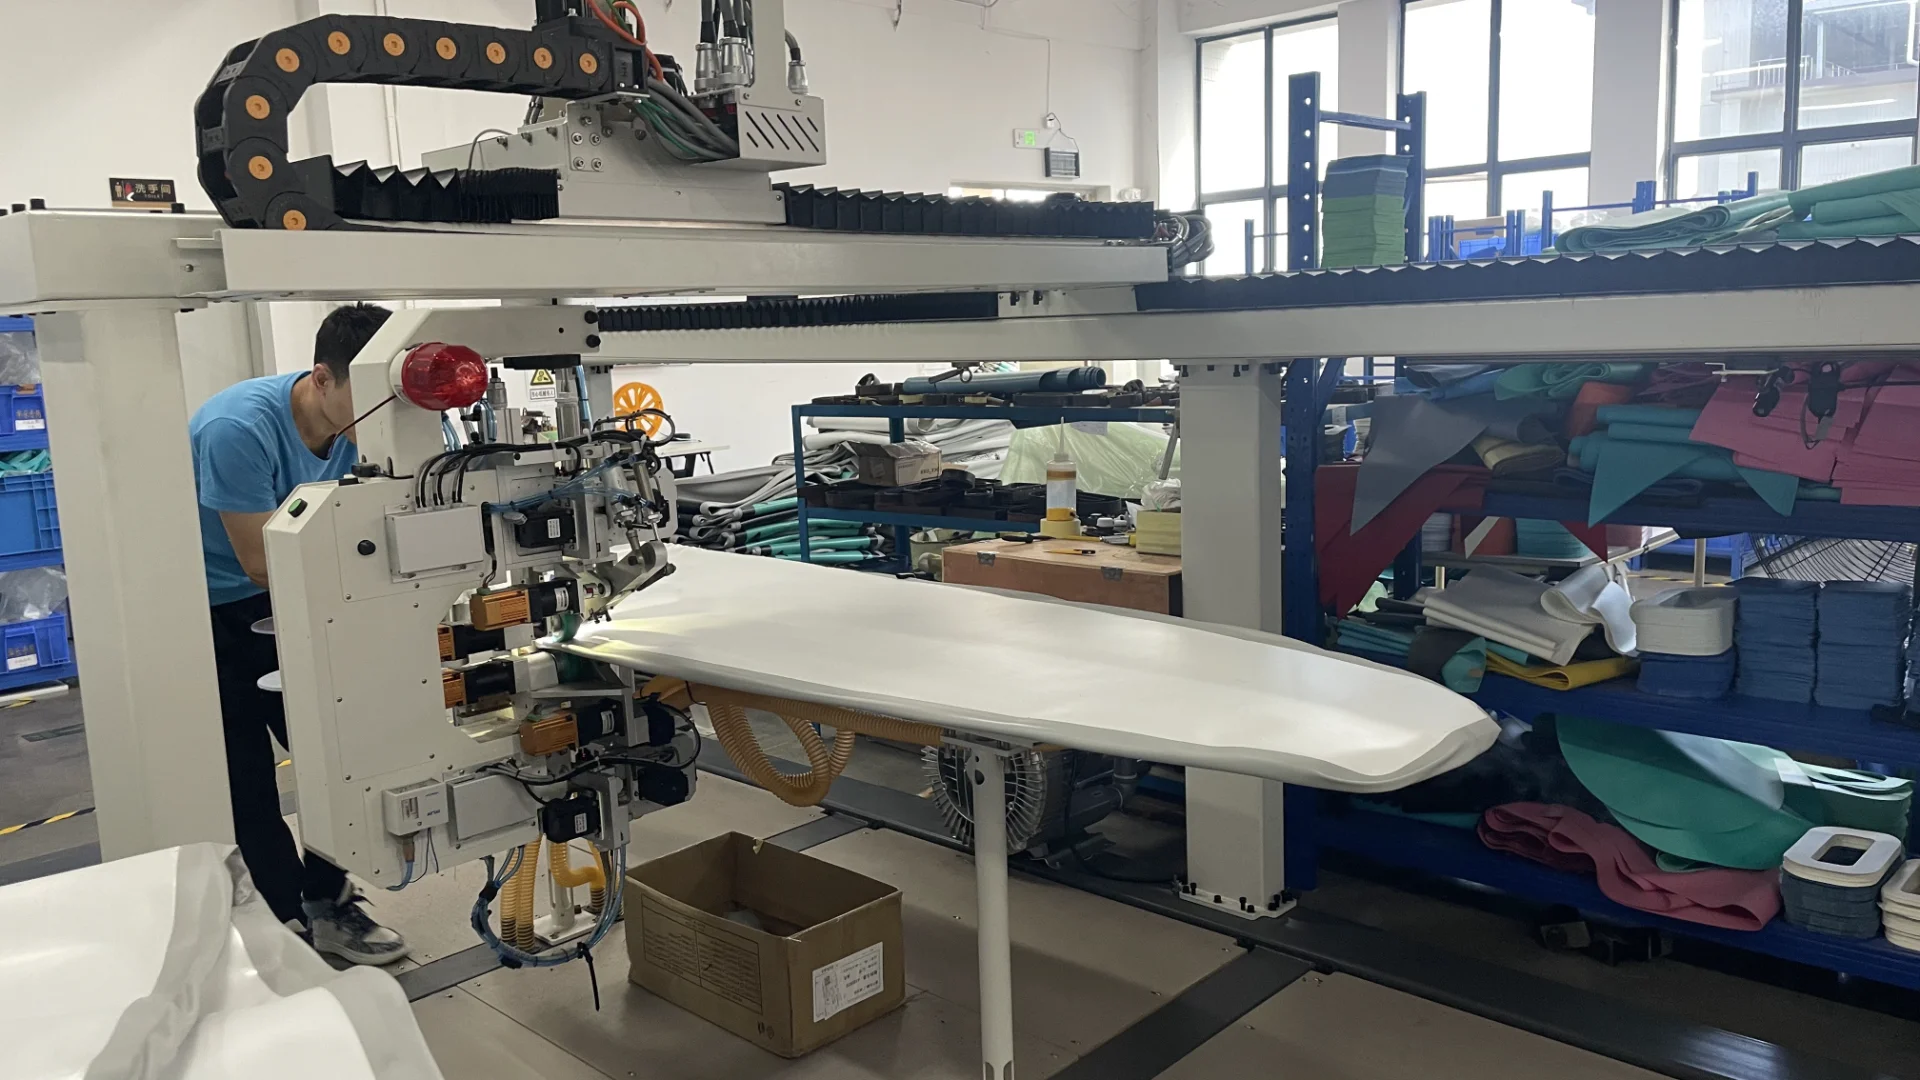
Utilizamos una máquina especial que calienta el PVC a más de 500°F para fusionar la cinta del riel interior a las capas superior e inferior.
El material se funde físicamente para formar una sola pieza resistente. Este método elimina la necesidad de pegamentos dañinos, reduce el peso del tablero unos 2 kg y crea una unión más fuerte que el propio material.
El toque humano: Almohadillas y herrajes para cubiertas
La tabla ahora parece una tabla de surf con el casco sellado, pero aún no está lista para navegar. Se dirige a la estación de acabado, donde el trabajo pasa de las máquinas a trabajadores experimentados.
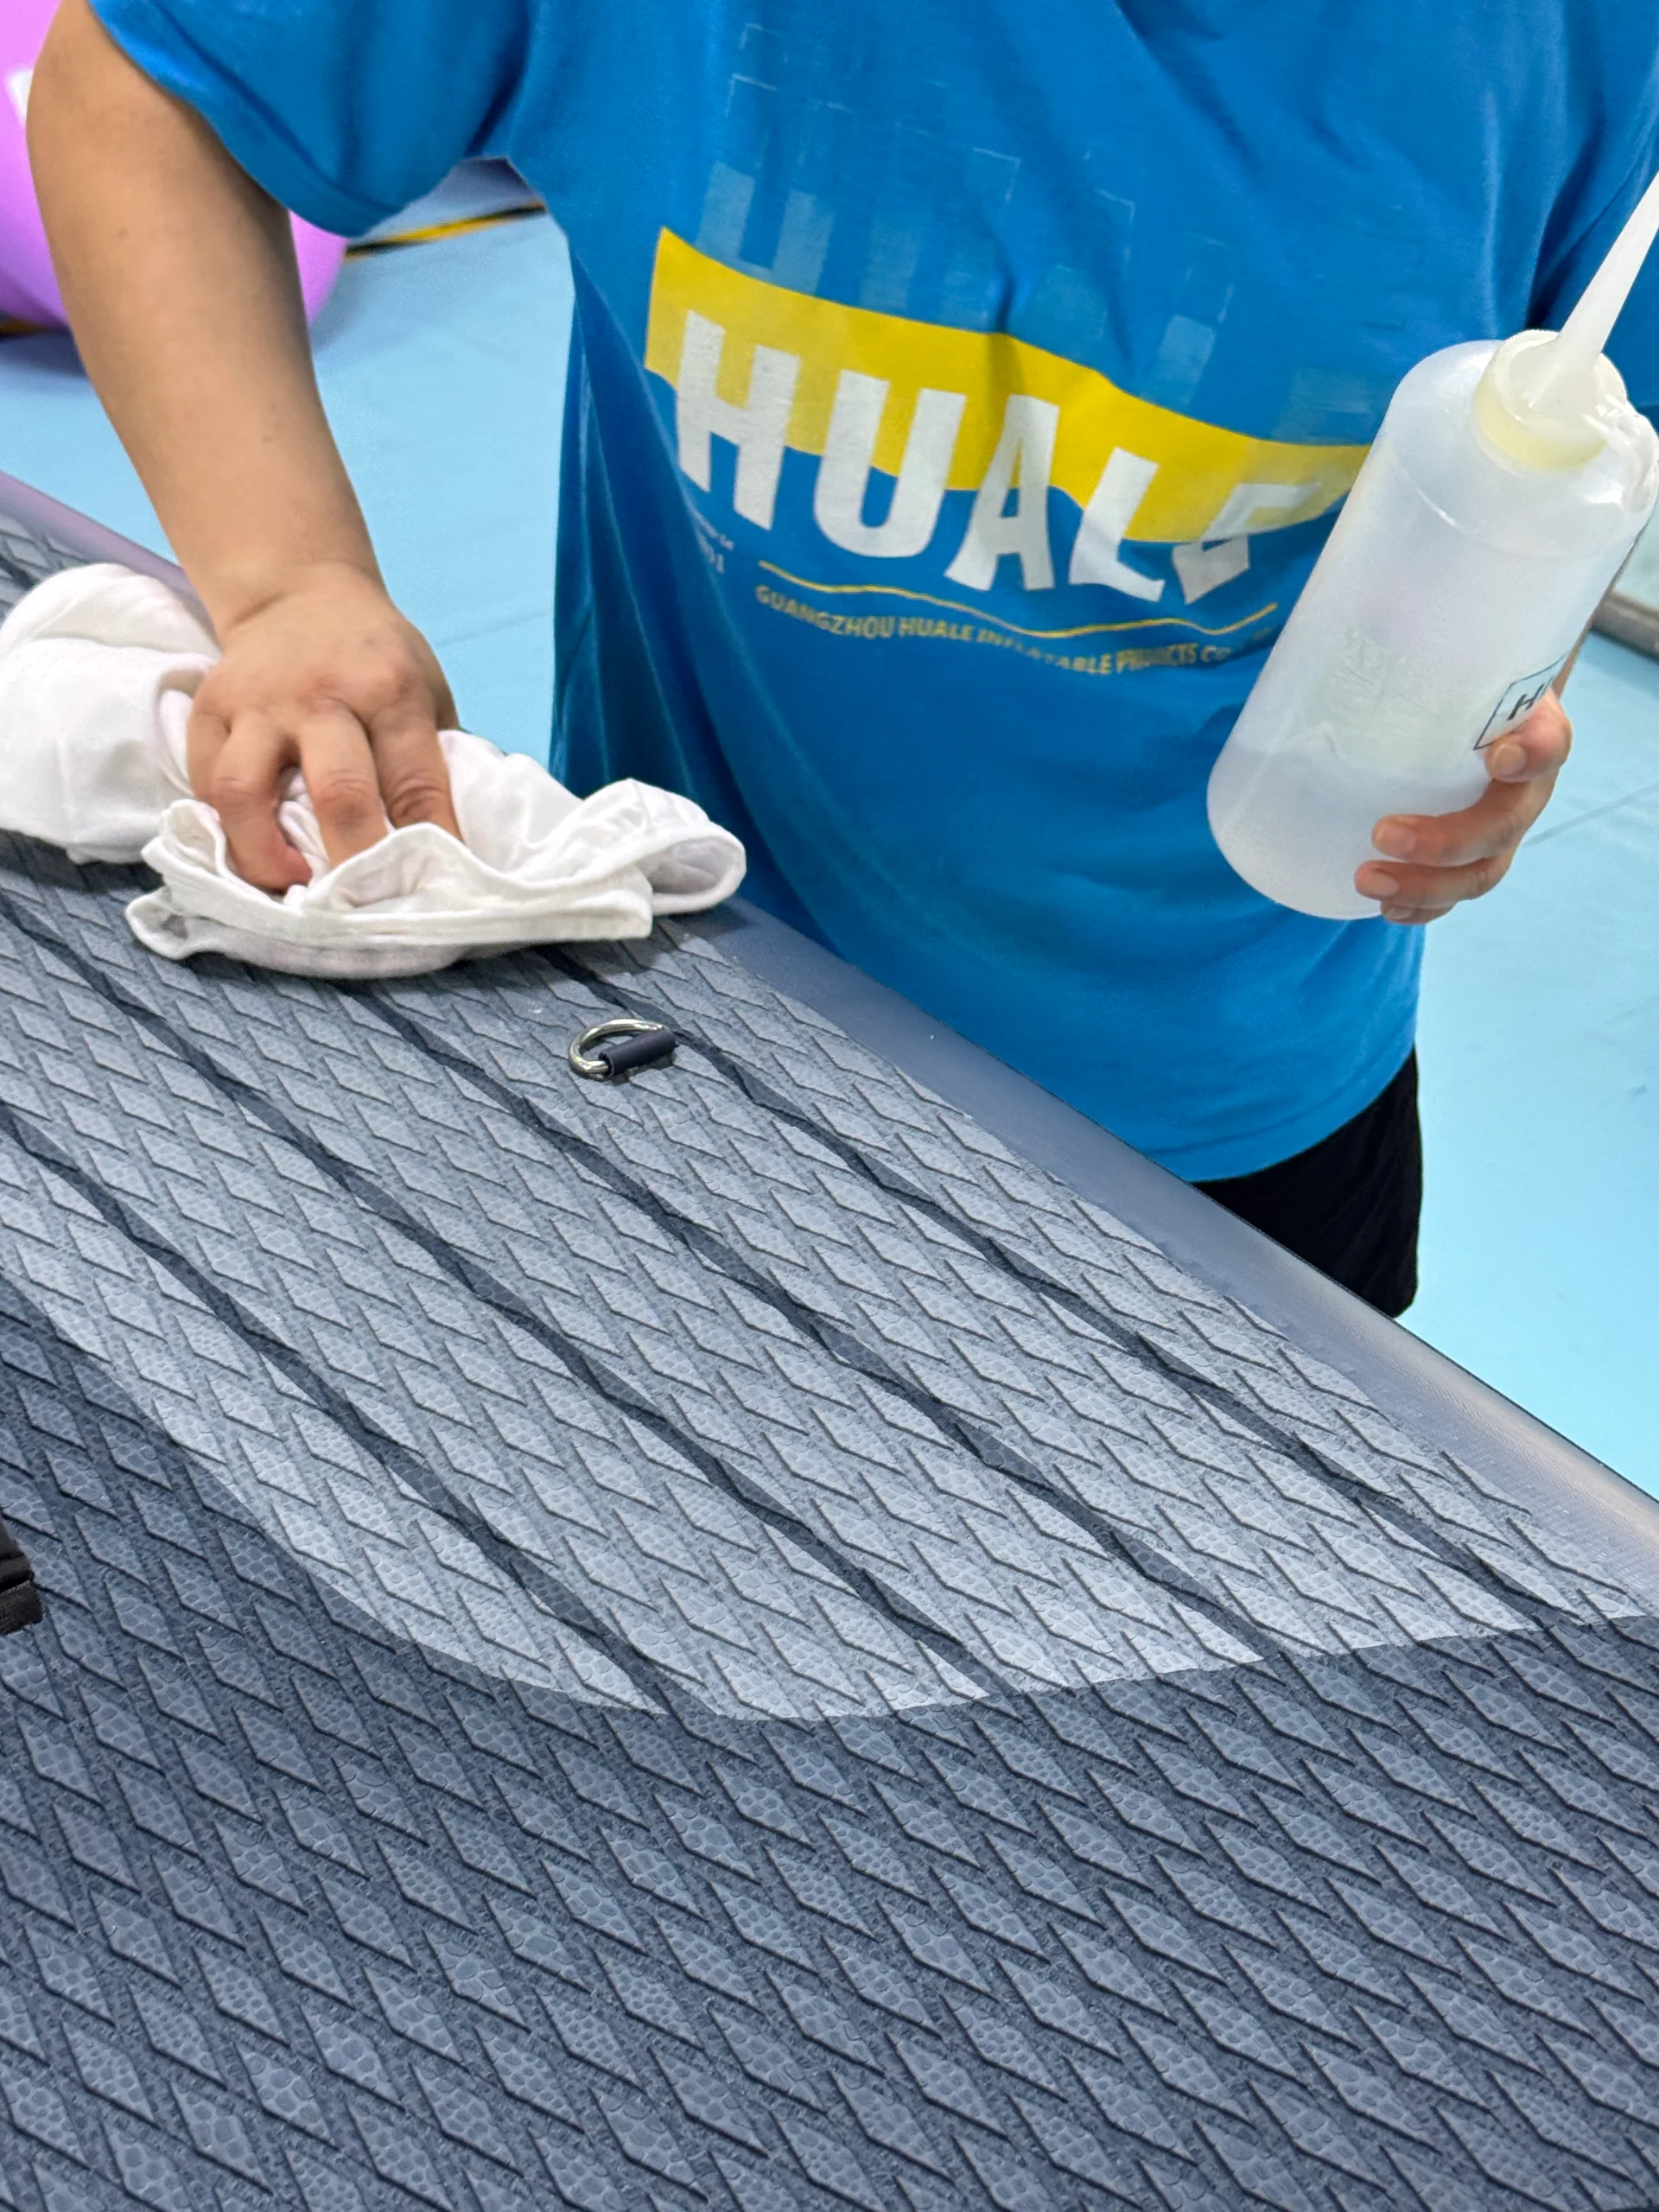
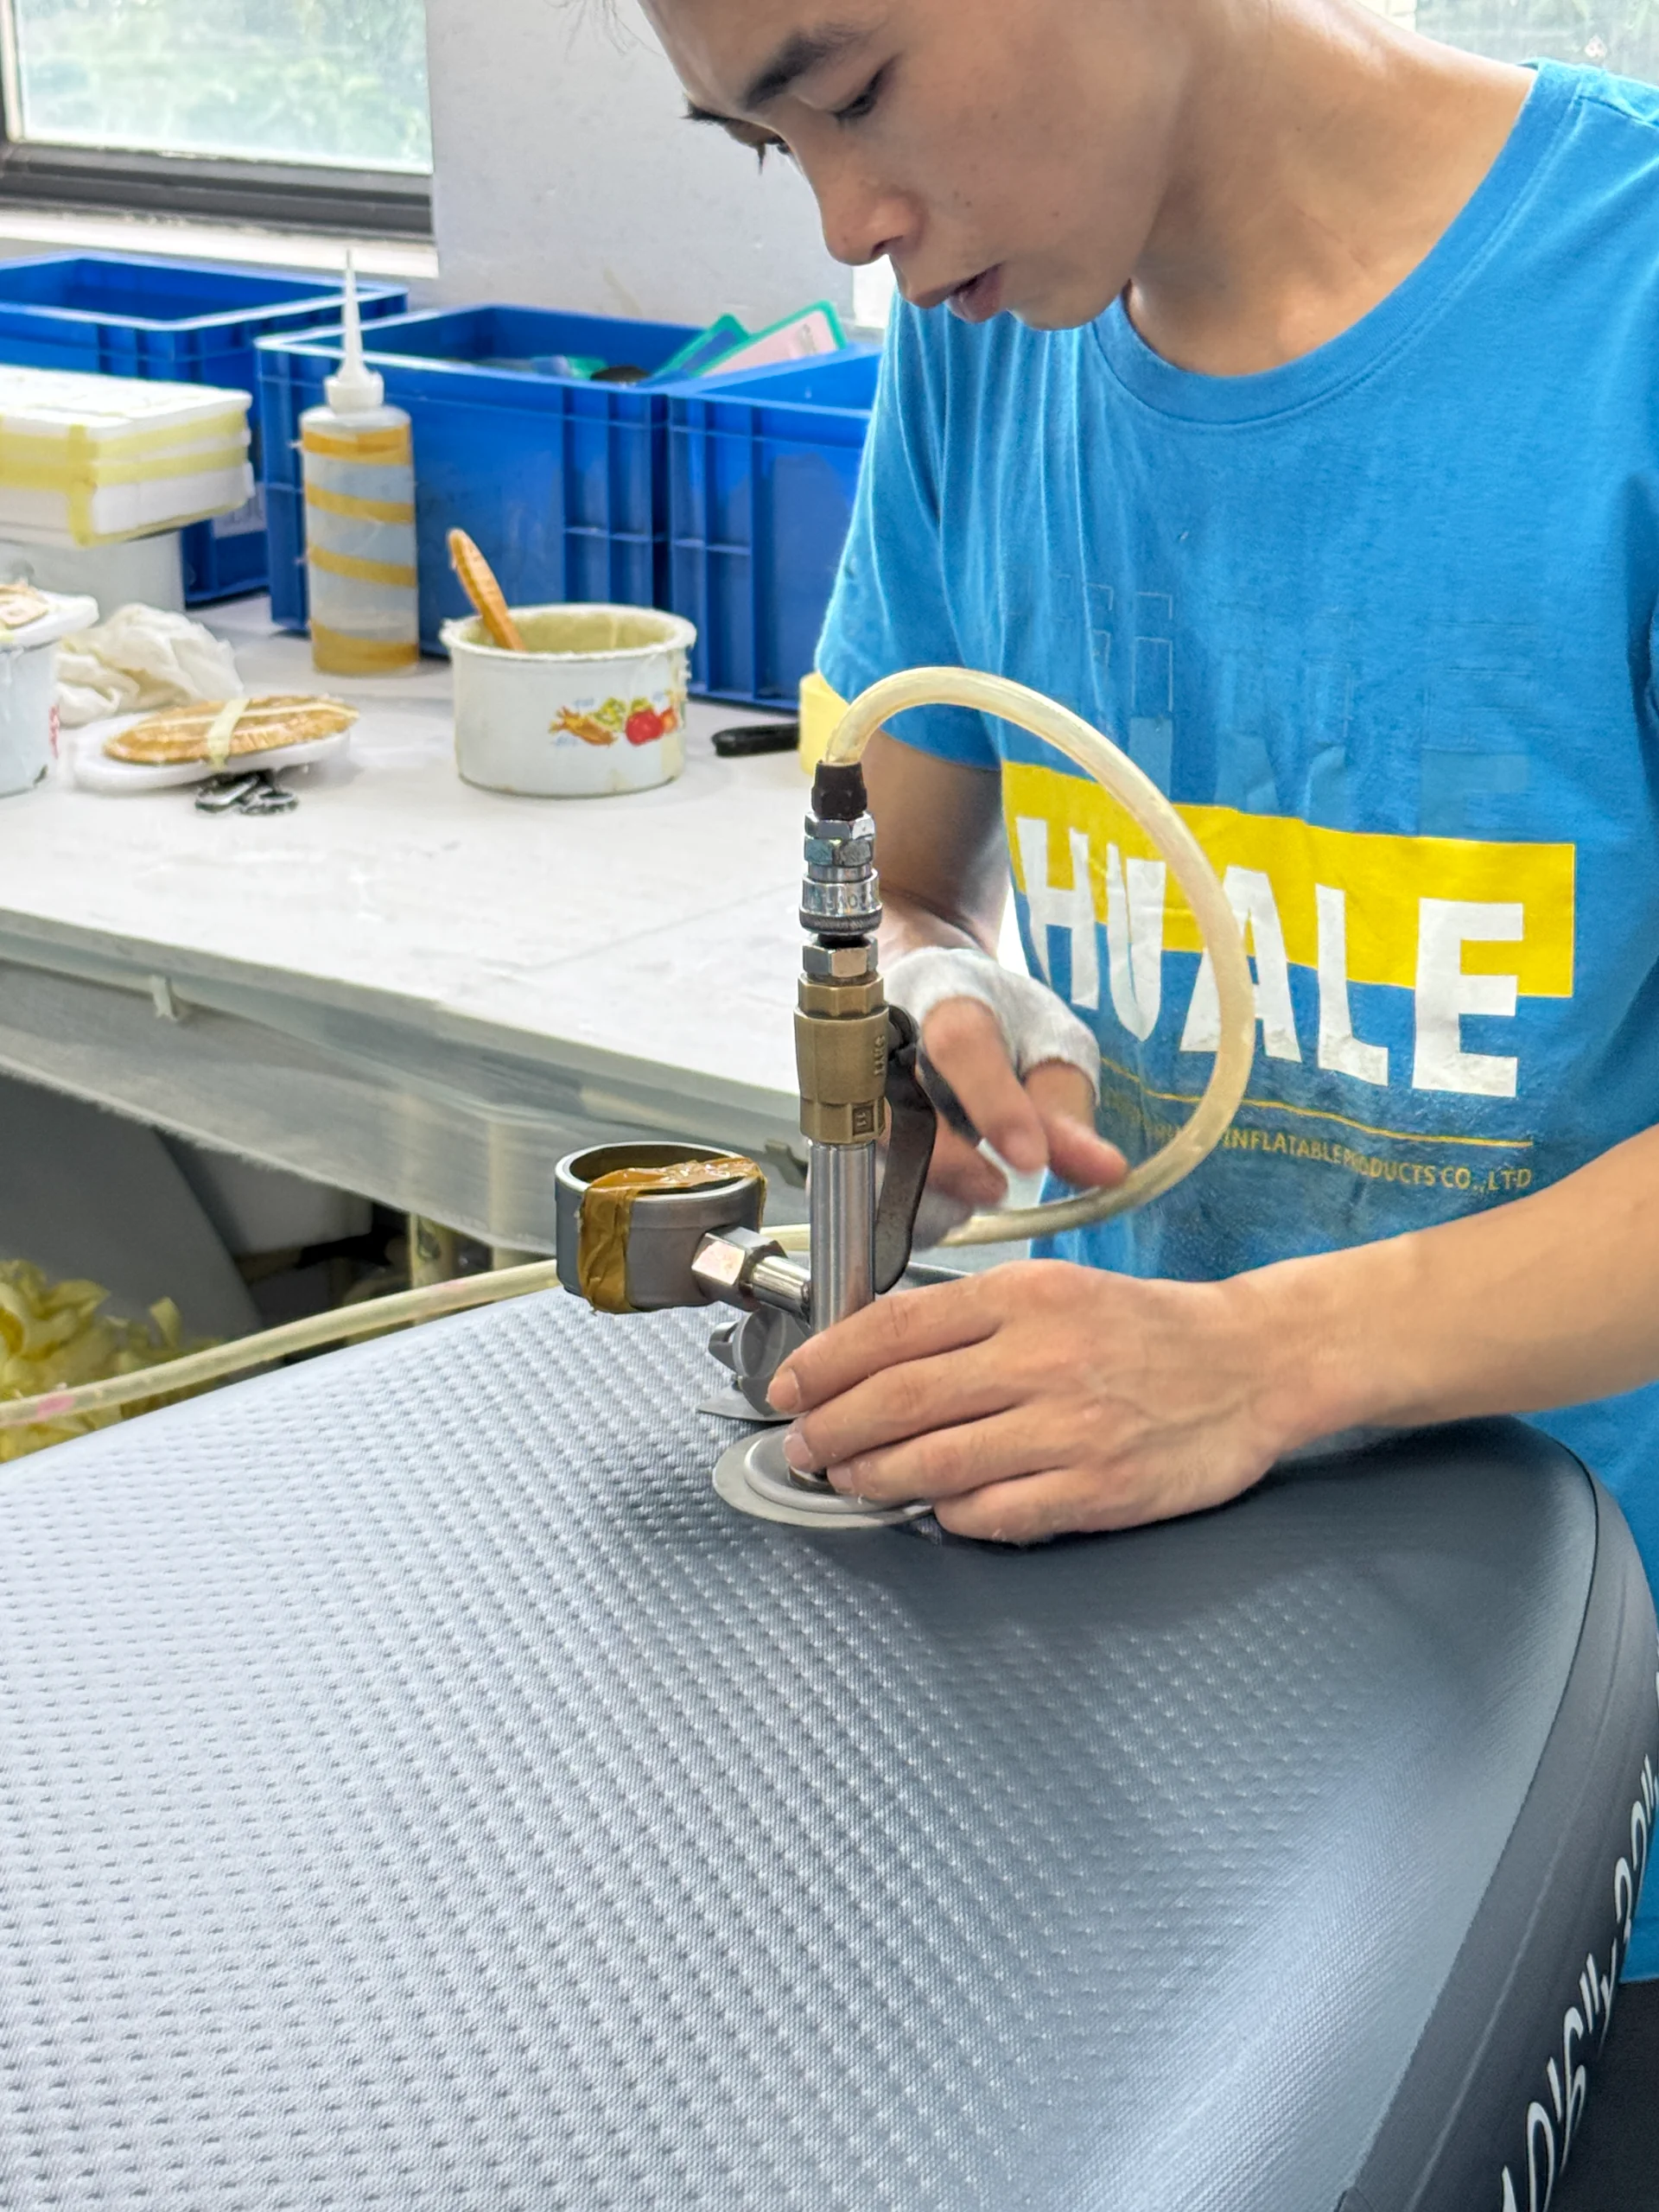
La almohadilla de tracción EVA (la espuma suave sobre la que te paras) está alineada con precisión por los trabajadores.
Debes presionar con fuerza para asegurarte de que no queden burbujas de aire debajo, ya que esto podría provocar que se descascare más adelante.
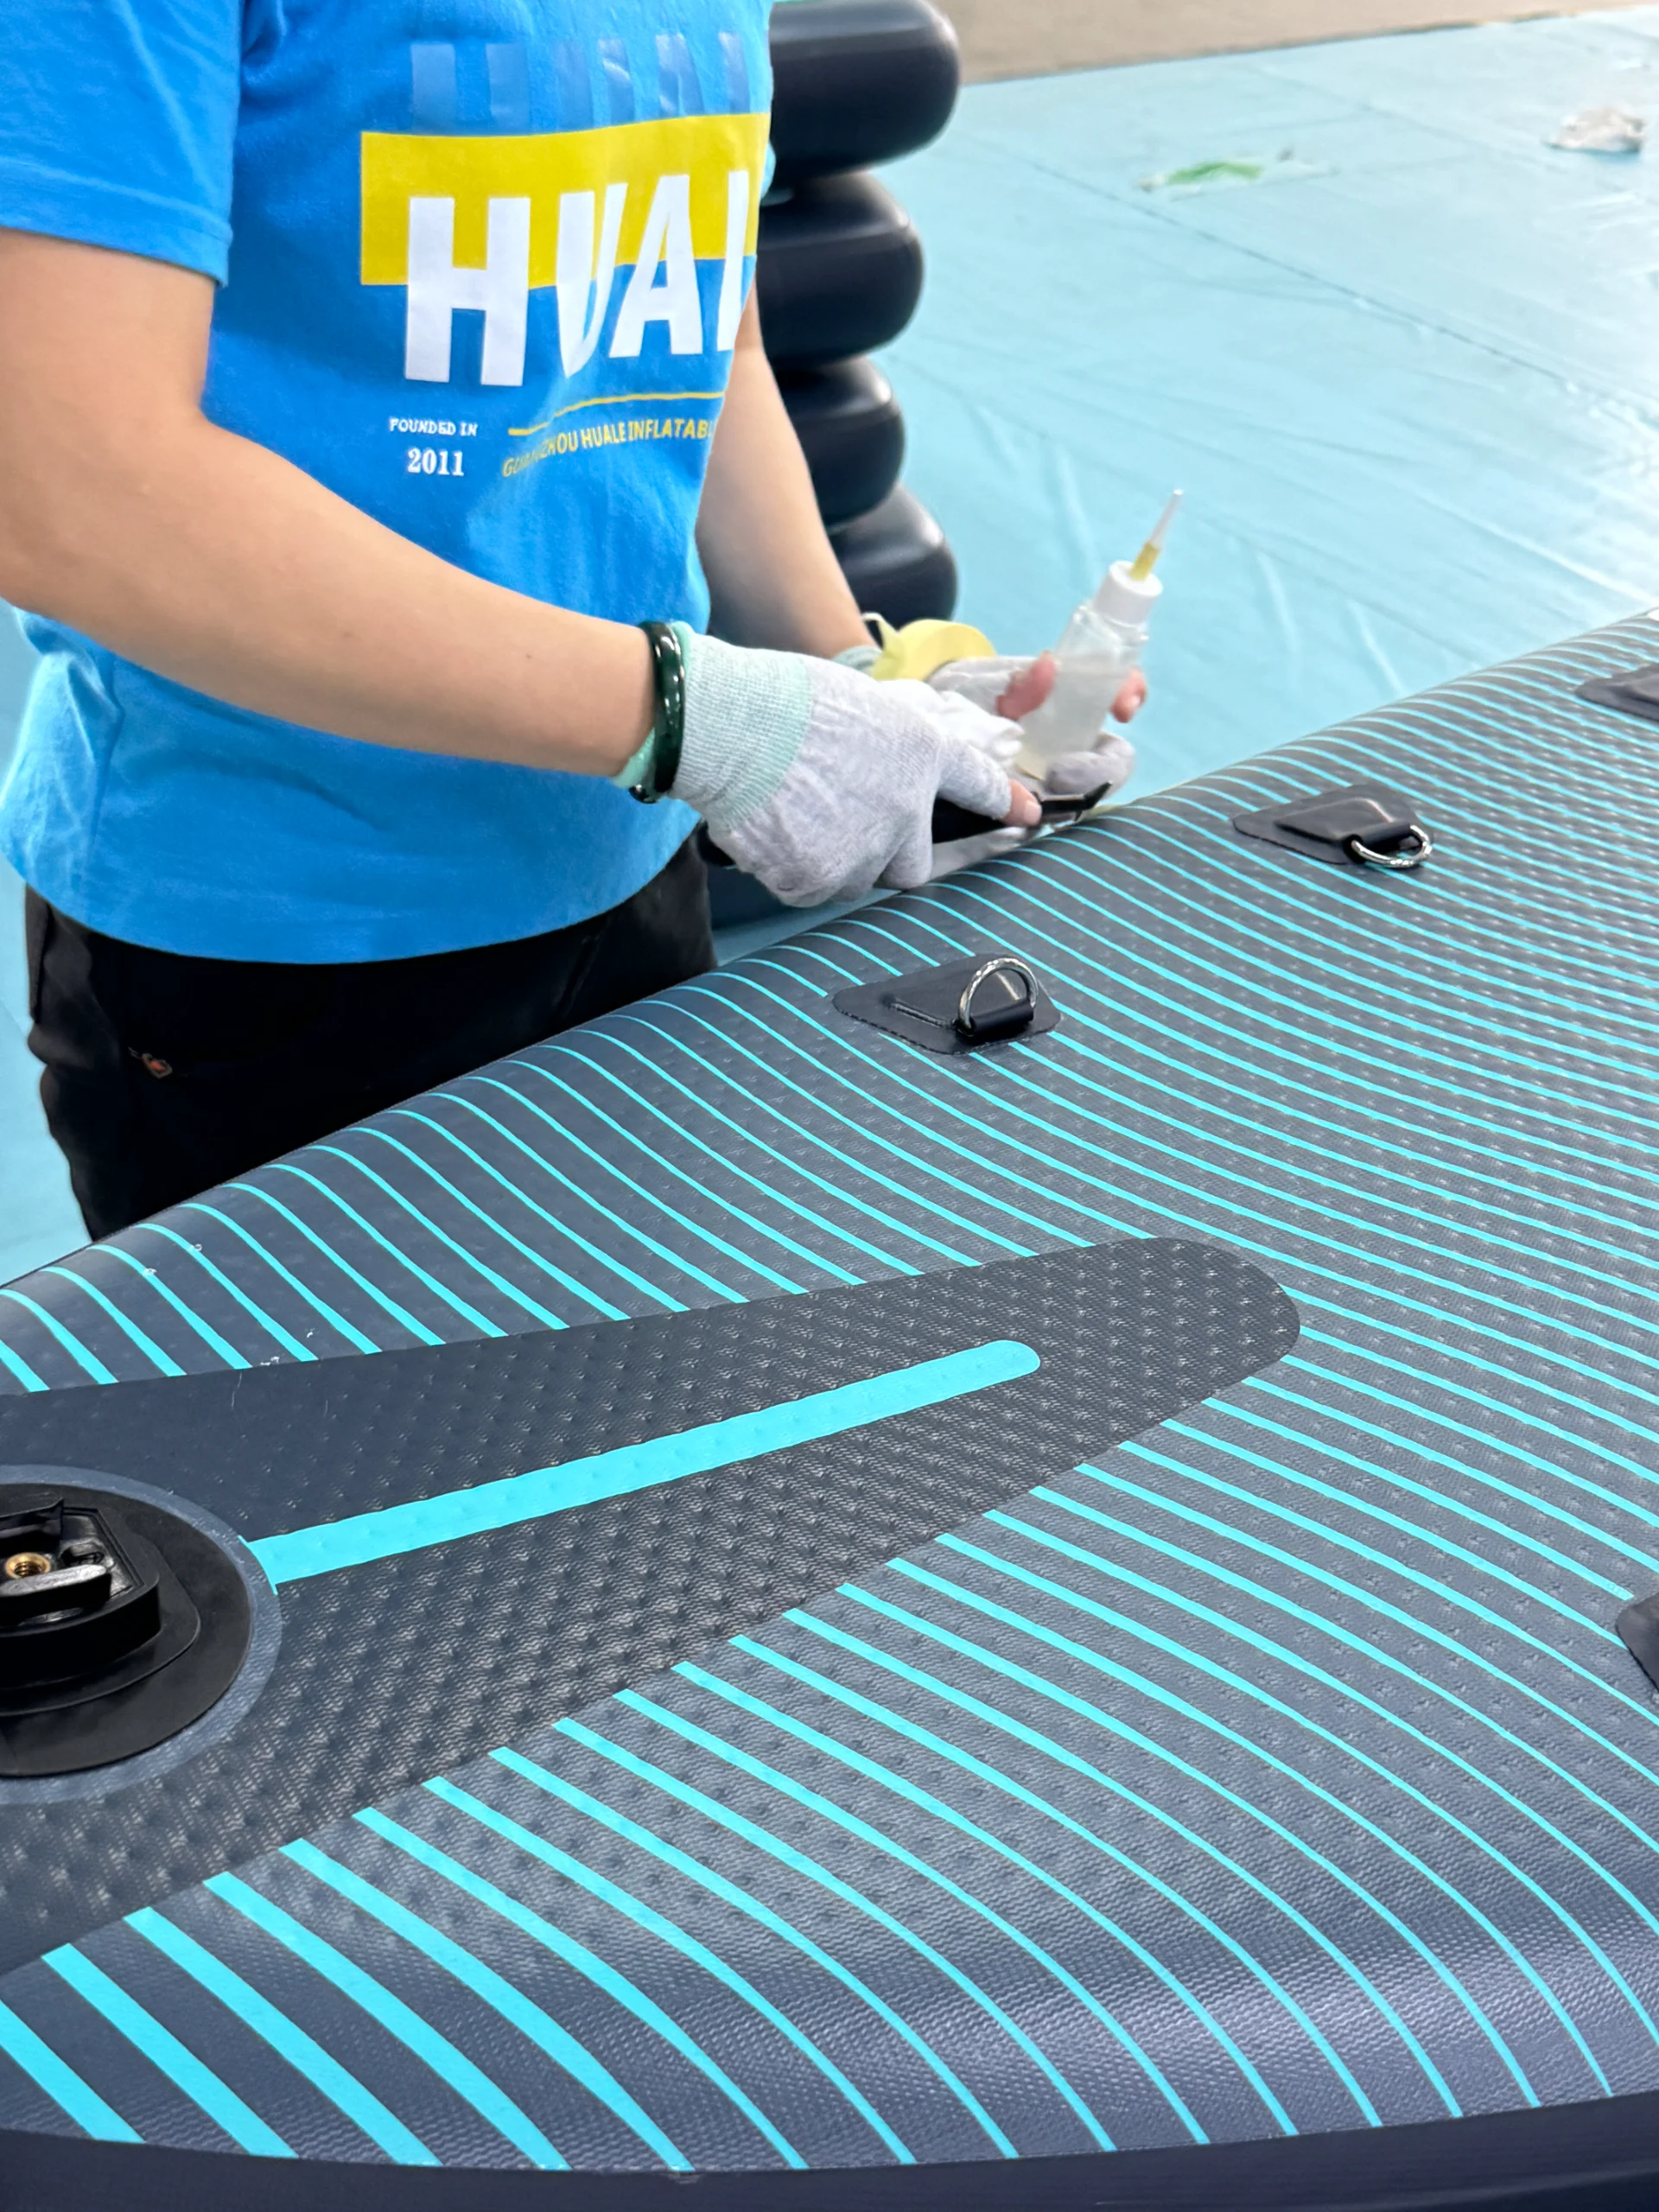
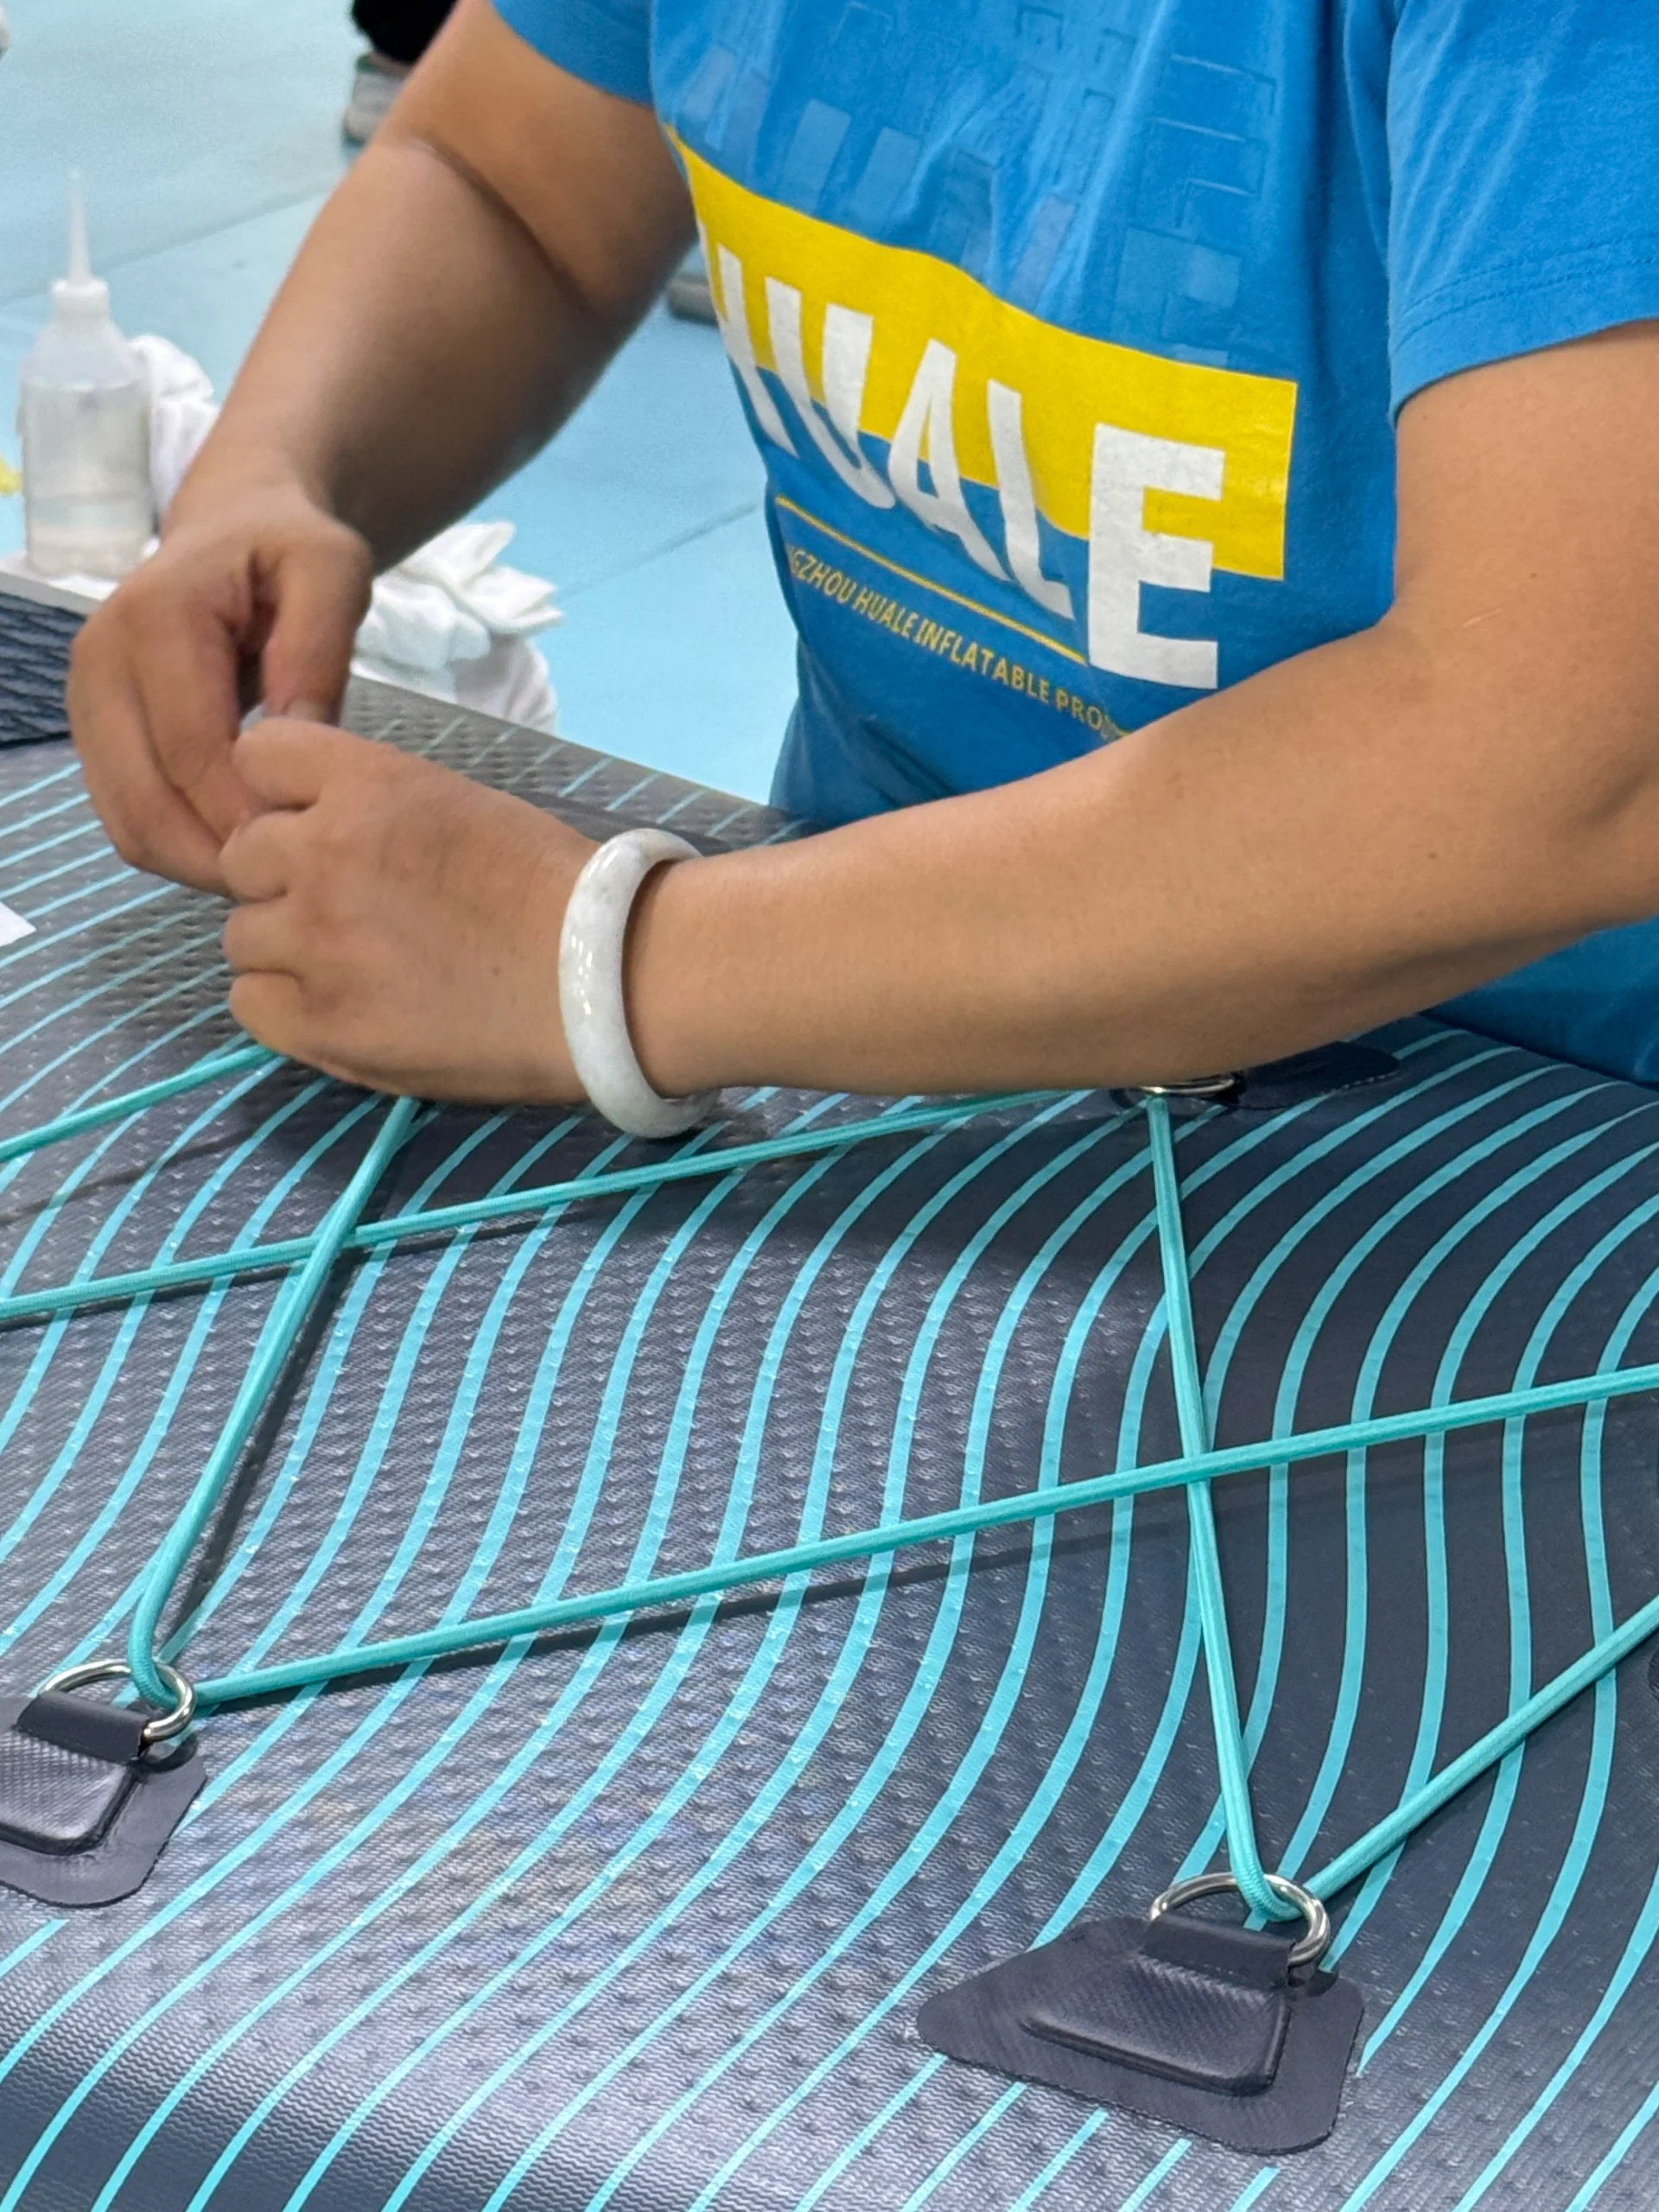
Después, vienen la caja de quillas, las anillas D y los bungees. Siempre le digo a mi equipo que la caja de quillas es el ancla de la tabla.
Si no está completamente recta (a 90 grados de la cola), la tabla se torcerá en el agua, lo que molestará al rider. Antes de que se seque el pegamento, utilizamos guías láser para asegurarnos de que todo esté perfectamente simétrico.
La “Prueba de Tortura” (Control de Calidad)
Podrías pensar que el procedimiento termina una vez que el tablero está listo. Lo más difícil es simplemente empezar.
Cada placa Huale se bombea hasta su presión máxima (PSI) y luego se deja en una cámara con temperatura controlada durante 72 horas. Esto no está sujeto a discusión. No solo buscamos fugas grandes, sino también pequeñas disminuciones de presión.
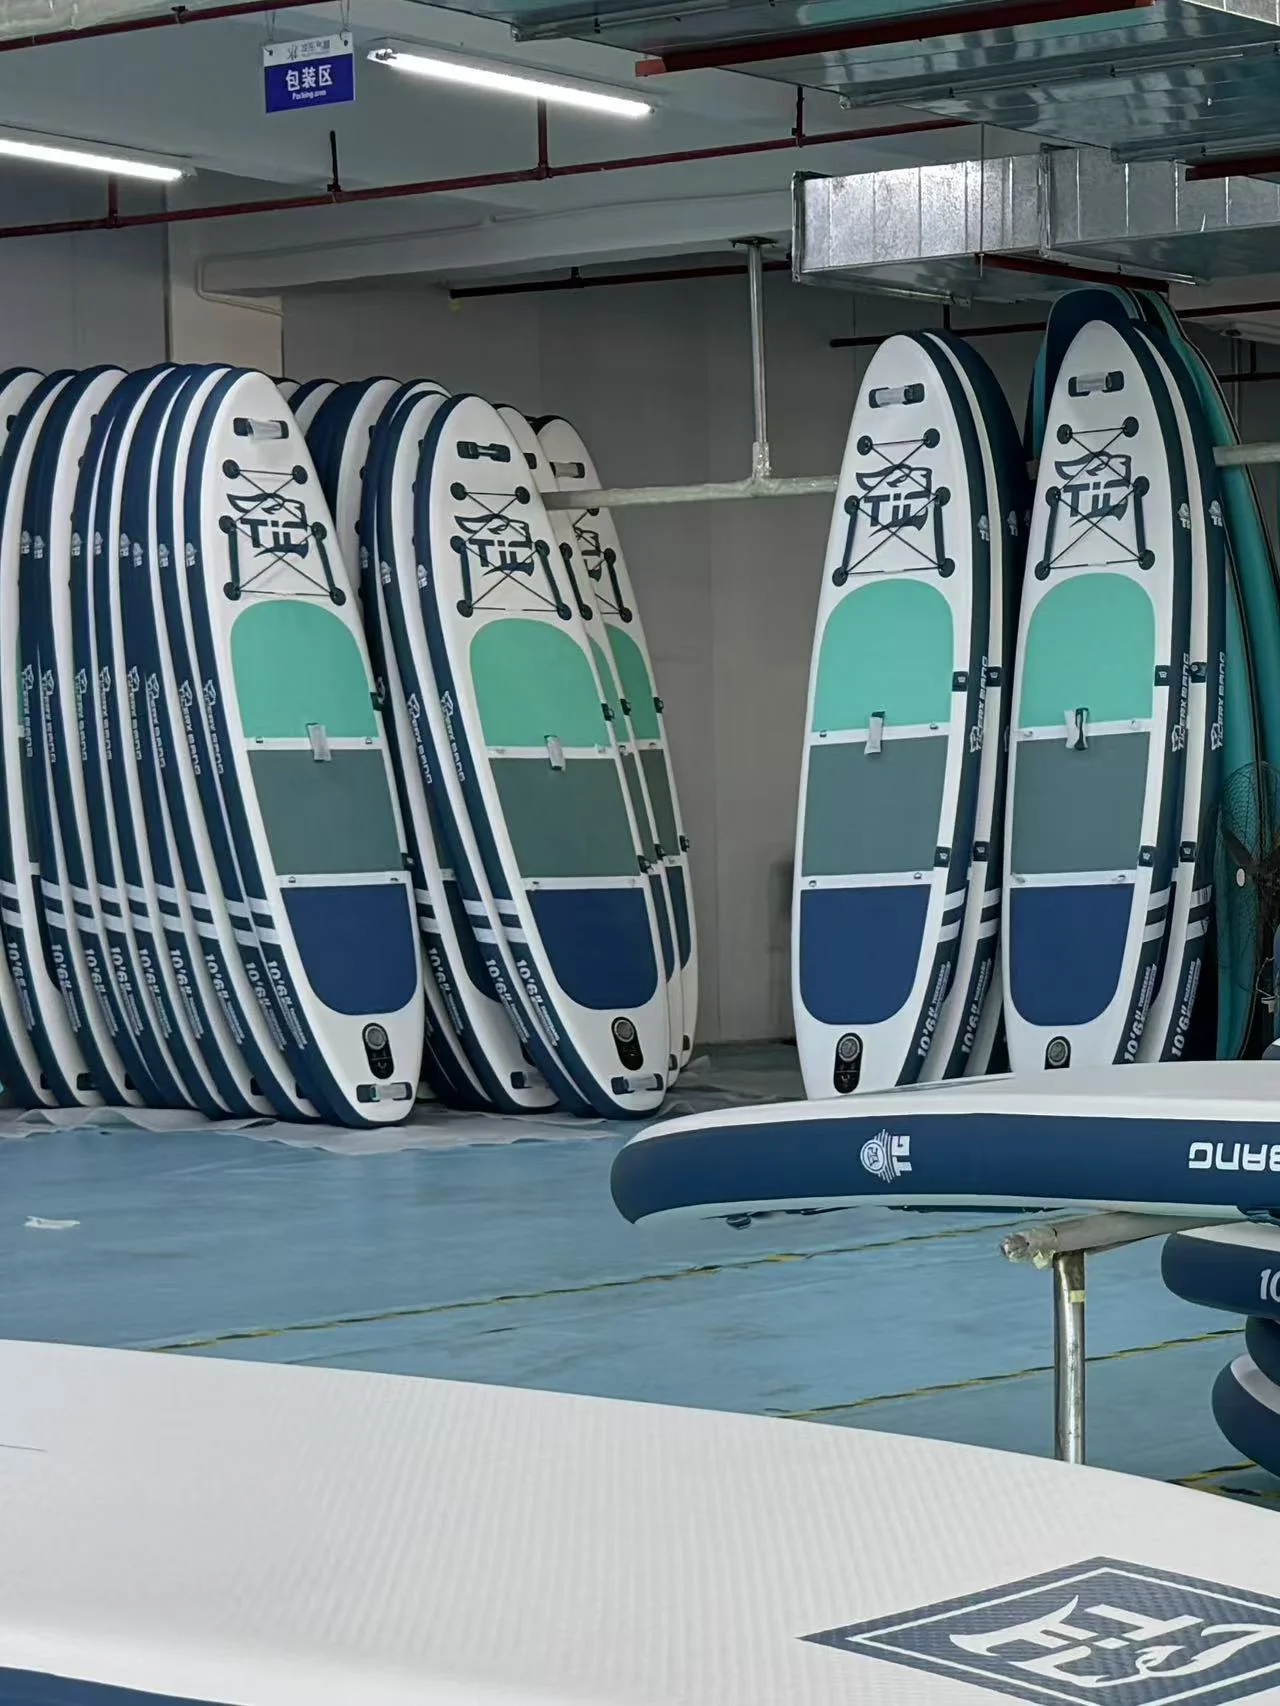
Una placa falla si pierde más de 0.5 PSI en tres días. También realizamos una prueba de estrés con muestras aleatorias de cada lote, sometiéndolas a una explosión hasta que se rompen para asegurarnos de que nuestros márgenes de seguridad sean correctos. (Dato curioso: una placa con capacidad para 15 PSI normalmente puede soportar más de 25 PSI antes de romperse).
Conclusión: Por qué es importante este proceso
No deberías tener que preocuparte por la ingeniería bajo tus pies cuando estás en el agua, a tres millas de la costa. Puedes confiar en ella.
Puedes comprobar que una tabla inflable de alta calidad es mucho más que simplemente PVC y aire al observar los cuidadosos procesos que implementamos, como el corte CNC y la prueba de inflado de 72 horas. Es el resultado de la ingeniería, la perseverancia y un constante afán por la calidad.