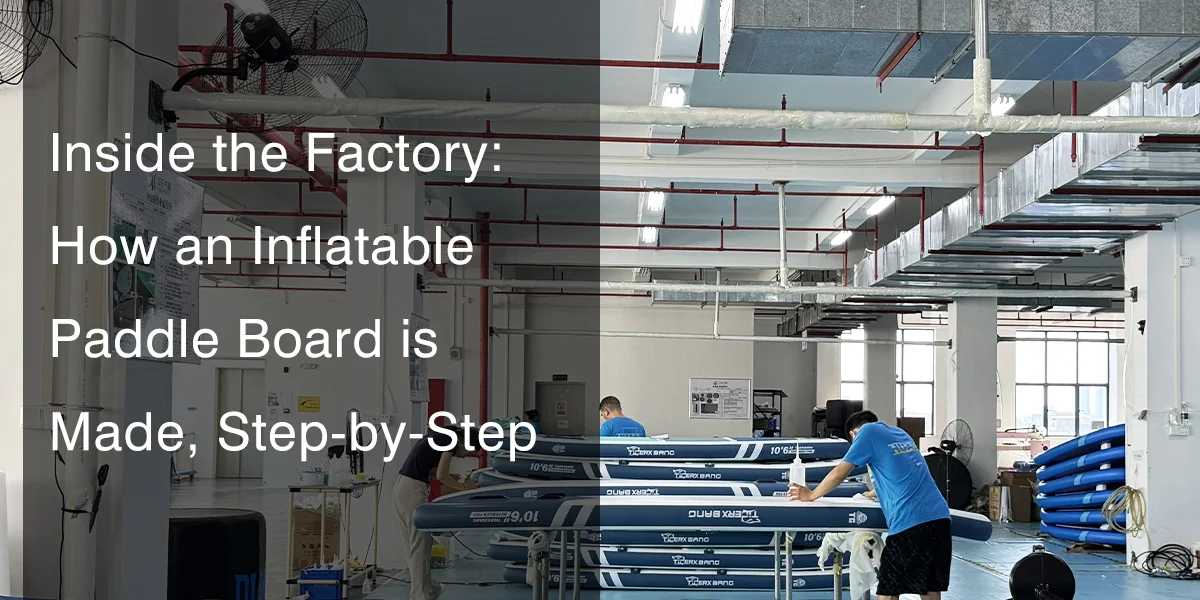
Das Erste, was einem auffallen würde, wenn man heute unsere Produktionshalle betreten würde, wären nicht die leuchtenden Surfbretter, sondern der Geruch von PVC und das monotone Summen der CNC-Fräsmaschinen.
In den vergangenen fünfzehn Jahren habe ich den Entstehungsprozess miterlebt. aufblasbare Paddleboards (iSUPs) Der Wandel von einer mühsamen, klebstoffintensiven Handarbeit hin zu einer Hightech-Symphonie aus Ingenieurskunst und Automatisierung.
Viele Leute denken, diese Platinen würden einfach wie Plastikspielzeug „ausgestanzt“, aber das ist nicht der Fall.
Um ein Brett herzustellen, das einem Druck von 15 PSI standhält, ohne zu brechen, benötigt man sowohl chirurgische Präzision als auch enorme Festigkeit.
Werfen wir einen Blick hinter die Kulissen und sehen wir, wie aus Rohmaterialien die Ausrüstung entsteht, auf die Sie sich bei Ihren Abenteuern verlassen können.
Es beginnt mit dem „Herz“ (der Vorbereitung für die Fallstiche)
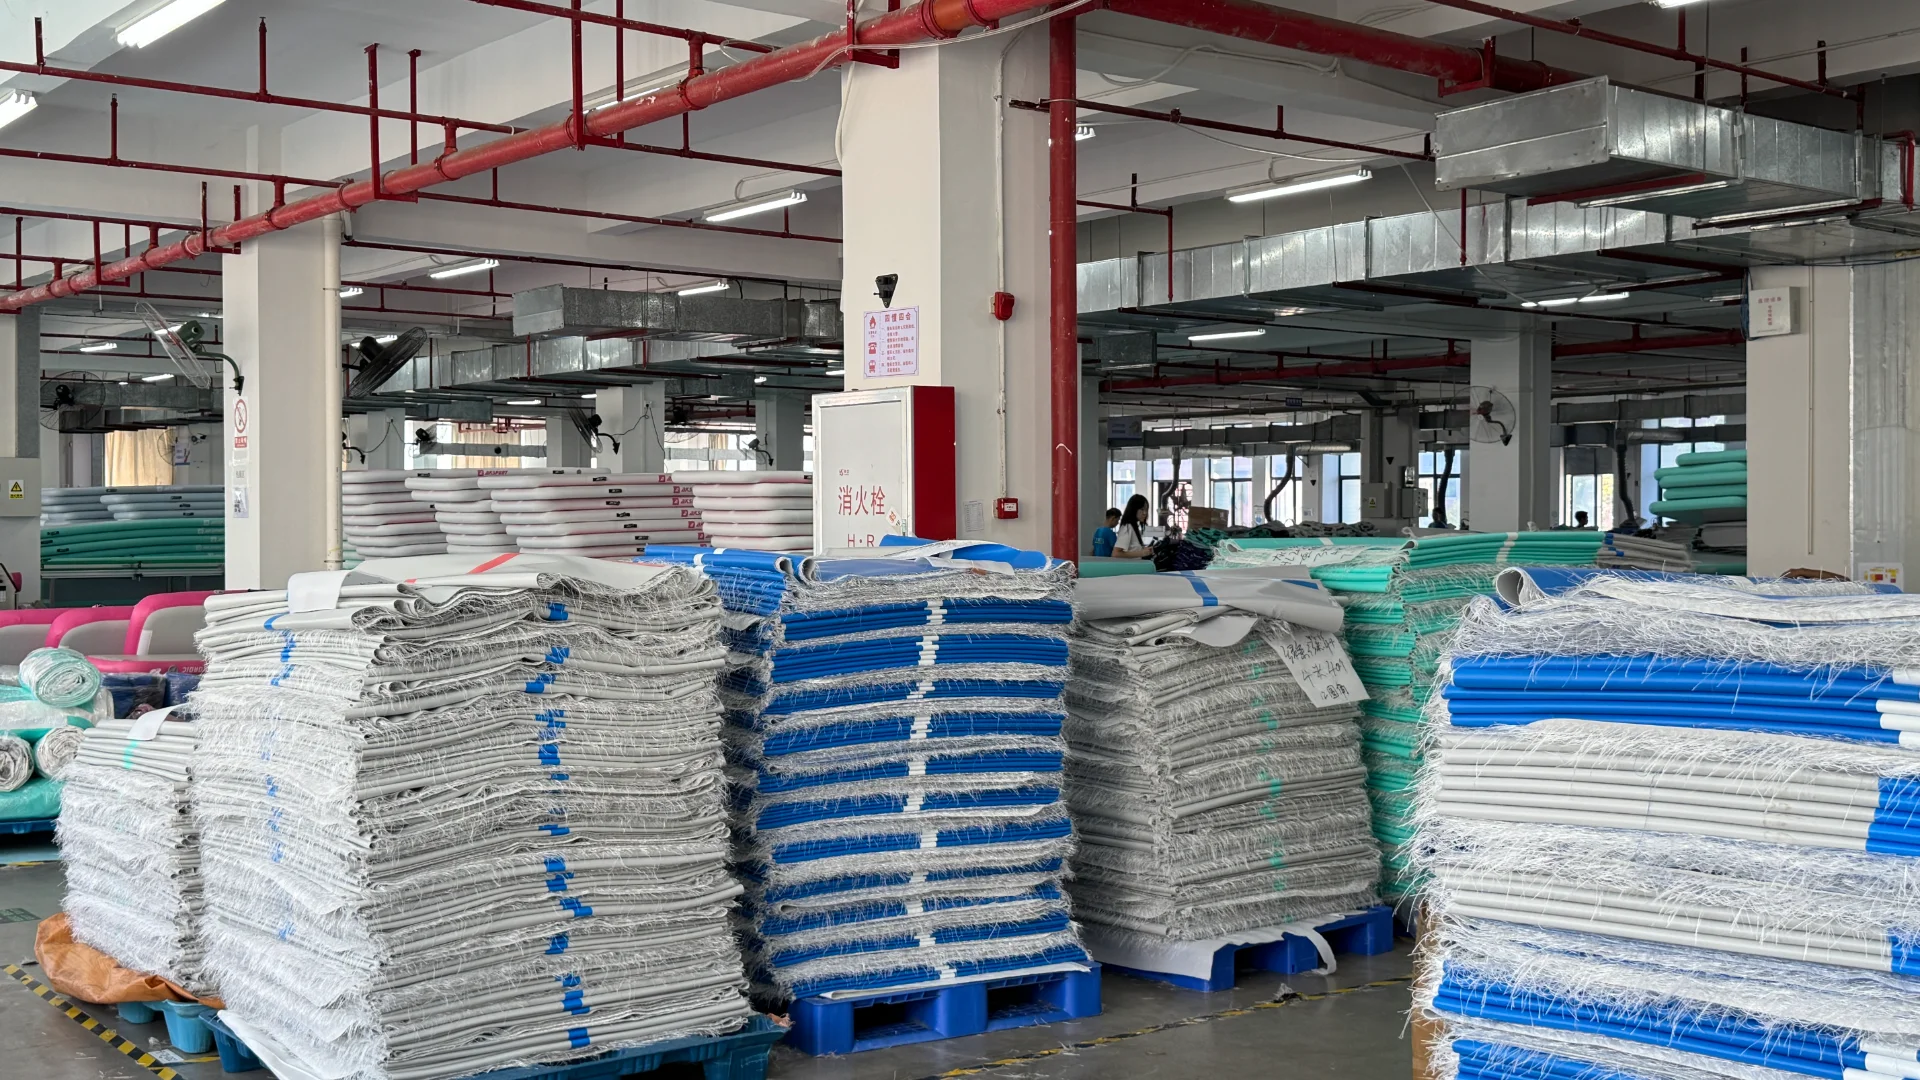
Ein Brett ist im Grunde nichts anderes als eine große, schwere Rolle Drop-Stitch-Stoff, bis es in Form gebracht wird.
Dieser Kunststoff ist anders als der, den man üblicherweise für Pool-Schwimmhilfen verwendet. Er besteht aus zwei Schichten PVC in Militärqualität, die von Zehntausenden Polyesterfäden zusammengehalten werden.
Als ich in diesem Bereich anfing, mussten wir diese Walzen von Hand auf gebrochene Fäden überprüfen, was ein langer und langweiliger Prozess war.
Heute rollen wir das Material zur Untersuchung auf großen Tischen aus, wo automatische Sensoren überprüfen, ob die Dichte überall gleich ist.
Wir achten nicht nur auf Löcher, sondern auch auf gleichmäßige Linien. Aufgepumpt verdreht sich das Board, wenn die Fäden im Bug dicker sind als im Heck. Nur Boards, die diesen strengen Planheitstest bestehen, werden zugeschnitten.
Der Schnitt: Wo Präzision auf Design trifft
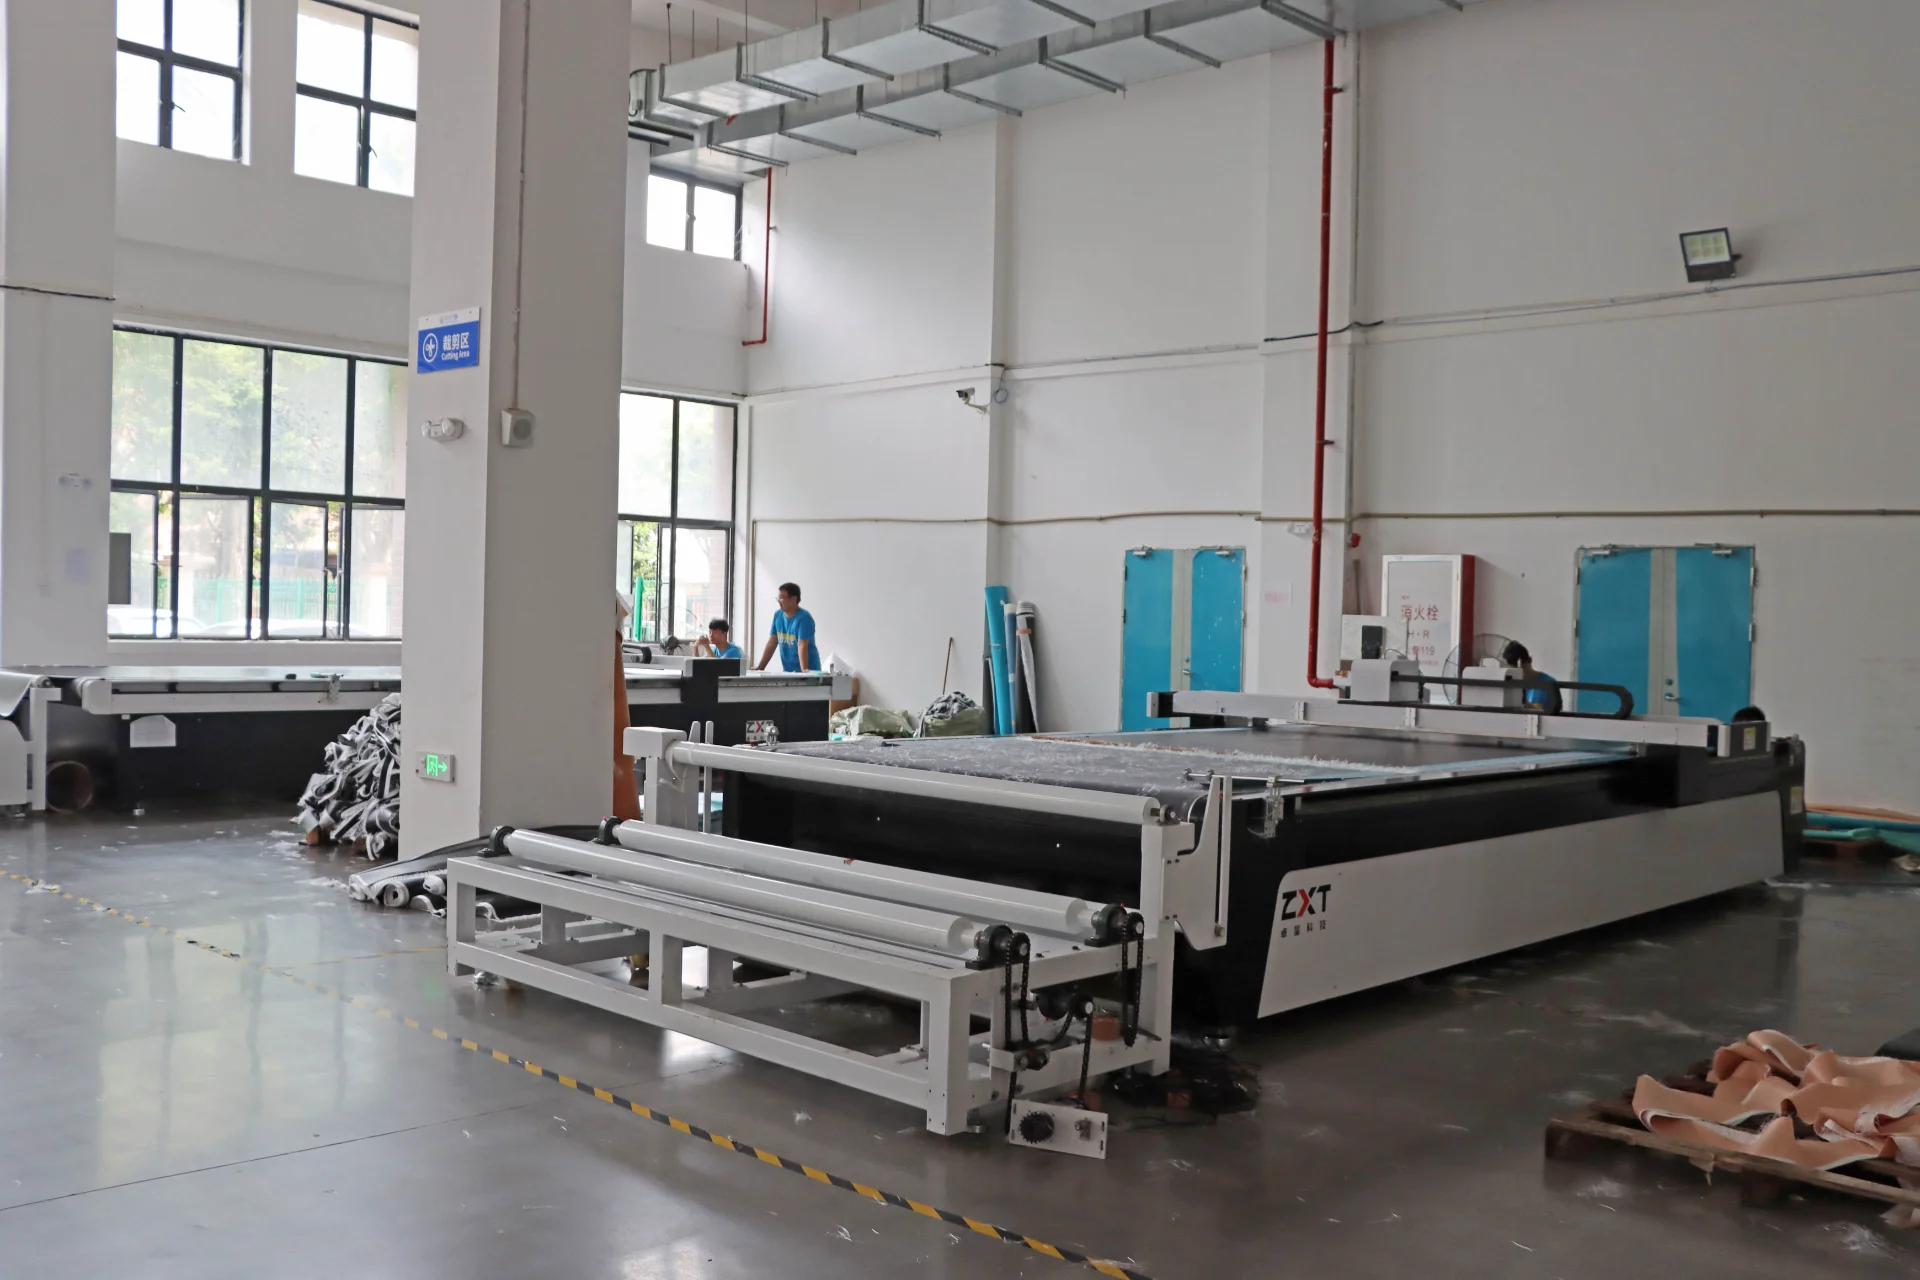
Sobald das Material angenommen wurde, gelangt es zum Schneidetisch, der selbstständig arbeitet.
In der Vergangenheit verwendeten wir Handschablonen und Rasierklingen, was natürlich zu einigen Unterschieden in der Rockerform und der Kontur führte.
Wir können nun 3D-CAD-Dateien direkt an eine Flachbett-CNC-Maschine senden. Das Sägeblatt gleitet millimetergenau über das PVC und trennt dabei das Oberdeck, den Rumpfboden und die inneren Schienen ab.
Dadurch erhält die Platte auch ihren Charakter. Das PVC ist flach, kann aber trotzdem durch unsere großen UV-Drucker laufen.
Siebdruck kann sich mit der Zeit ablösen, UV-Druck hingegen verbindet die Farbe direkt mit den PVC-Poren. Dadurch bleiben Ihre Bilder jahrelang in Sonne und Salzwasser erhalten, ohne zu verblassen.
Abdichten der Schienen (Der entscheidende Moment)
Dies ist die wichtigste Phase des gesamten Prozesses. An den Seiten einer Platine ist die Wahrscheinlichkeit am größten, dass sie undicht wird oder bricht.
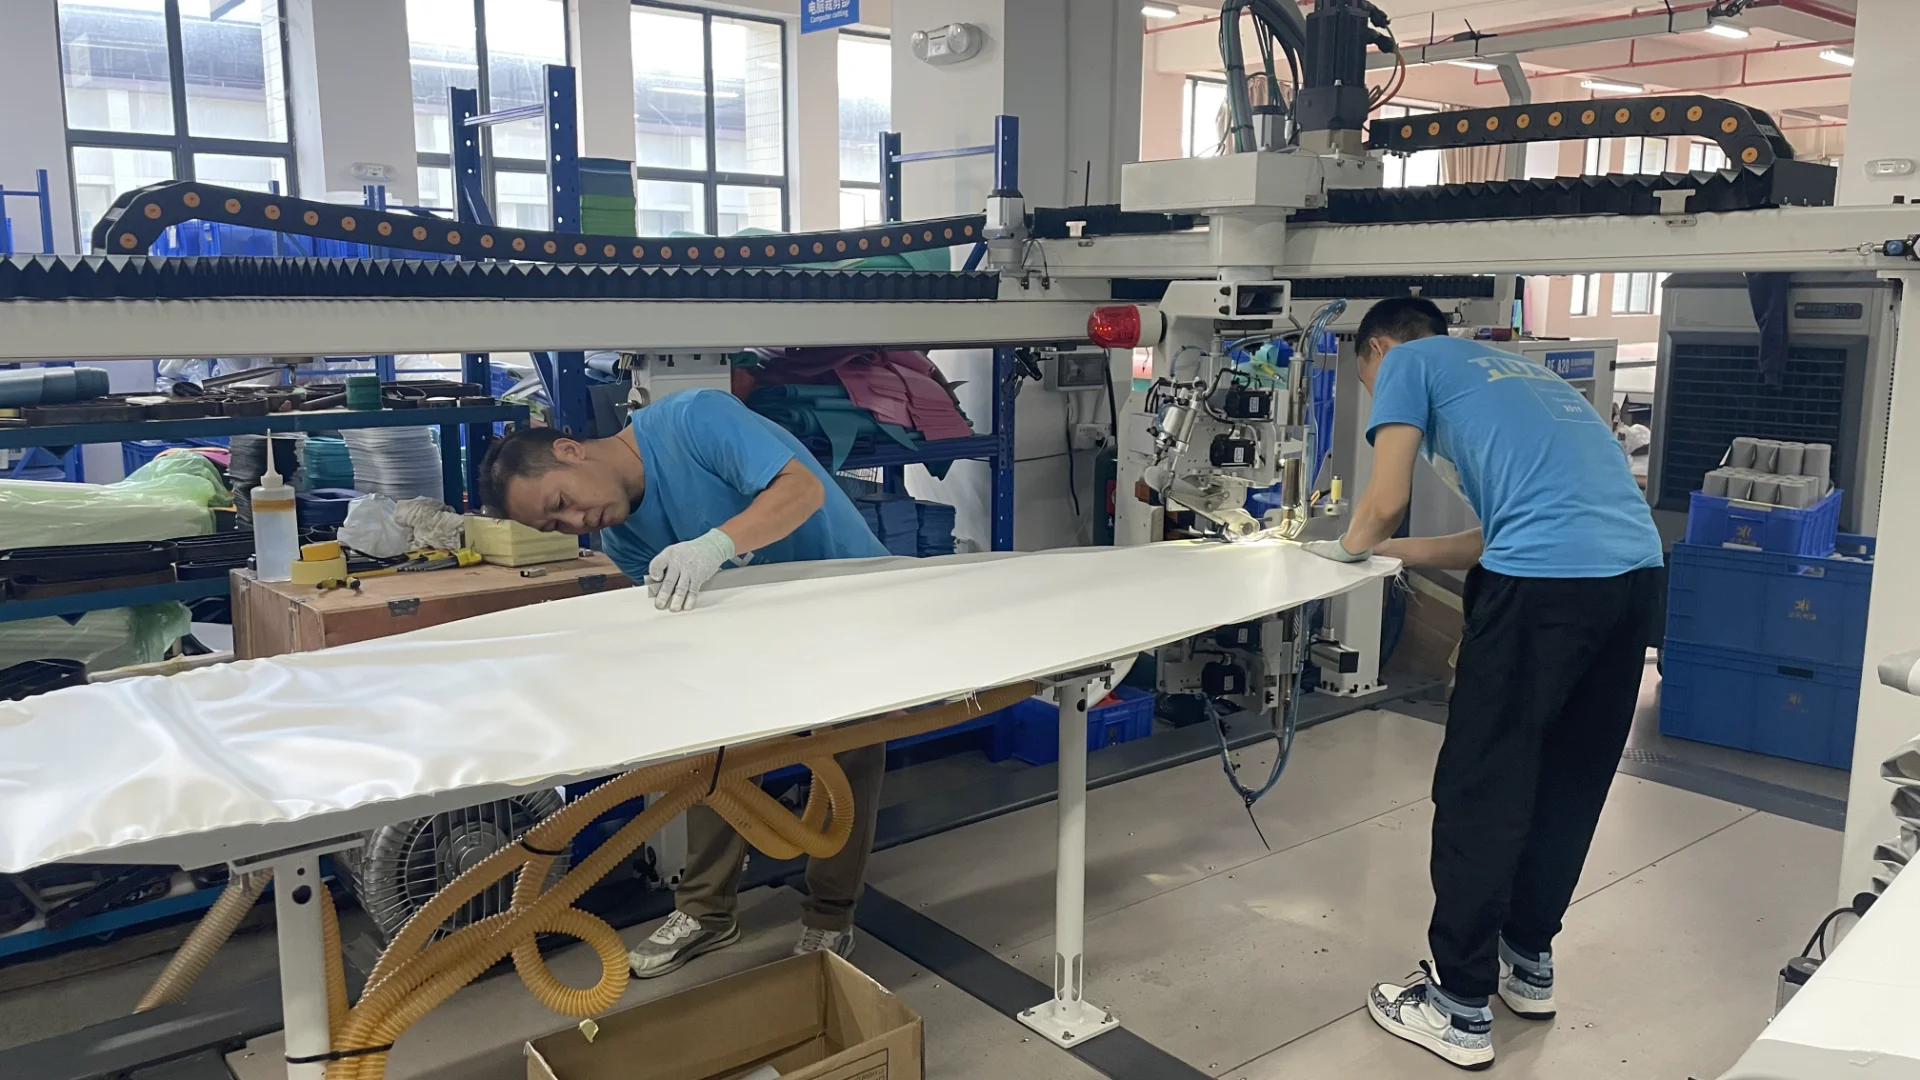
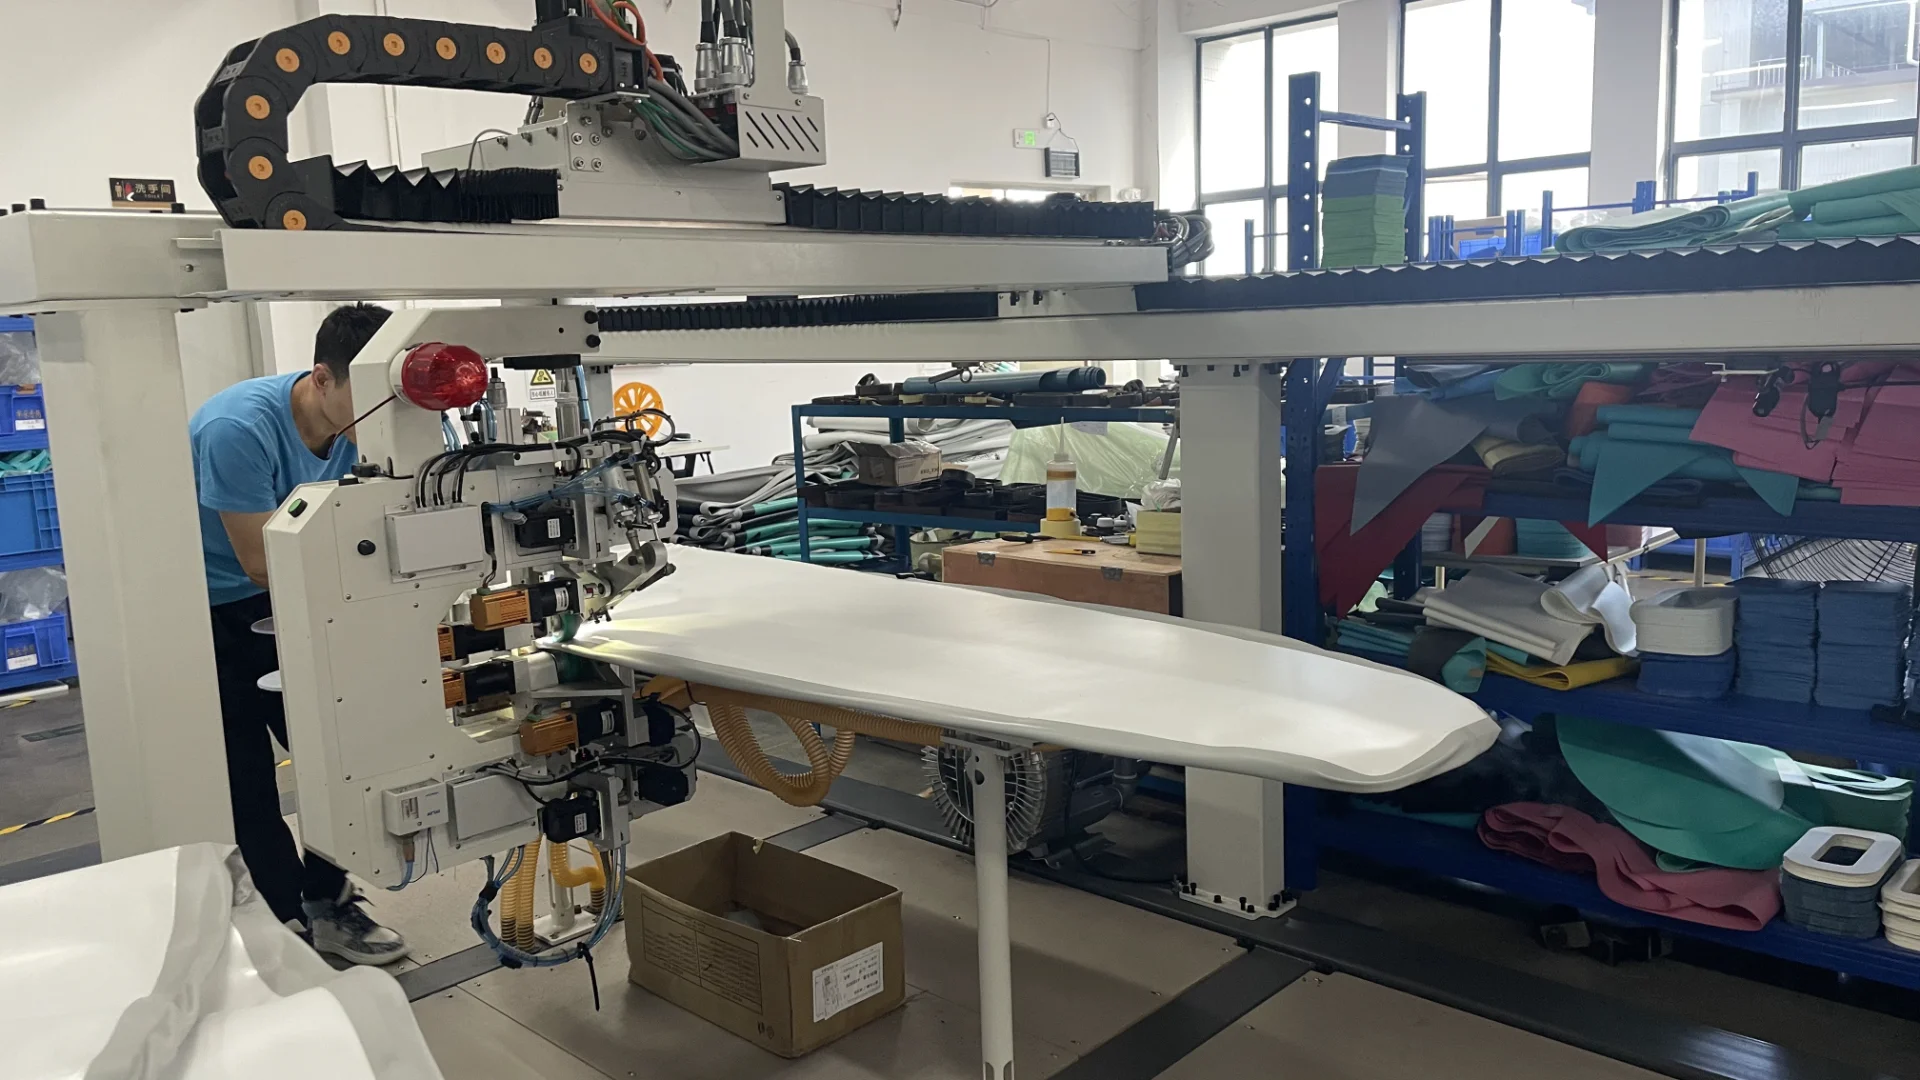
Um eine luftdichte Kammer herzustellen, müssen die obere und die untere Schicht miteinander verbunden werden. Dazu verwenden wir ein inneres Schienenband.
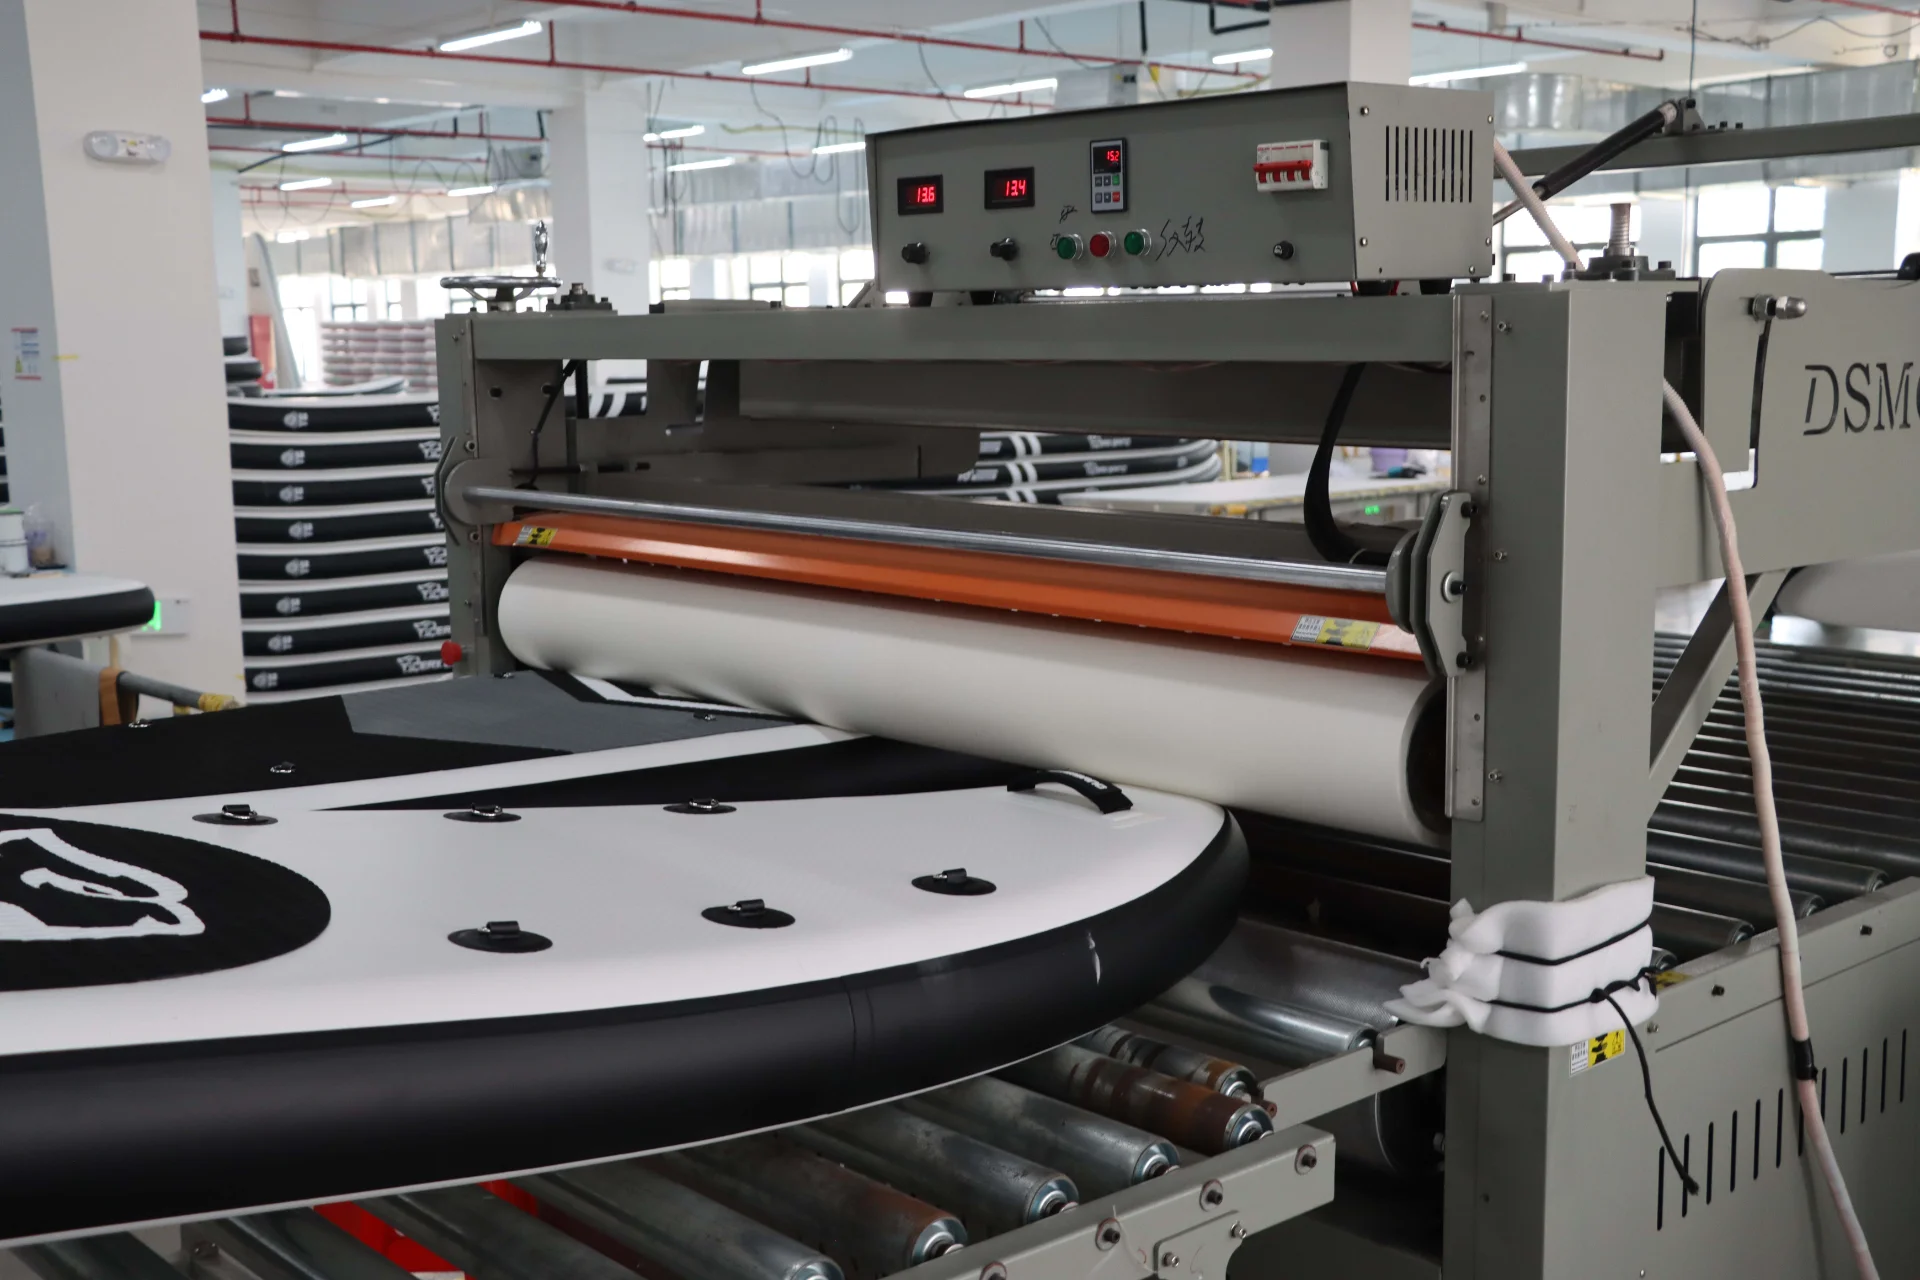
Günstigere Hersteller verwenden immer noch Handklebetechnik, die aufwendig und fehleranfällig ist. Wir setzen stattdessen auf Wärmefusionstechnologie.
Wir verwenden eine Spezialmaschine, die das PVC auf über 500°F erhitzt, um das innere Schienenband mit der oberen und unteren Schicht zu verschmelzen.
Das Material verschmilzt physikalisch miteinander und bildet so ein stabiles, festes Stück. Dadurch entfällt der Einsatz schädlicher Klebstoffe, die Platte wird um etwa 2 kg leichter, und die Verbindung ist sogar stärker als das Material selbst.
Der menschliche Faktor: Deckpads und Hardware
Das Board sieht nun, da der Rumpf versiegelt ist, wie ein Surfbrett aus, ist aber noch nicht fahrbereit. Es kommt zur Endbearbeitungsstation, wo die Arbeit wieder von Maschinen an erfahrene Fachkräfte übergeht.
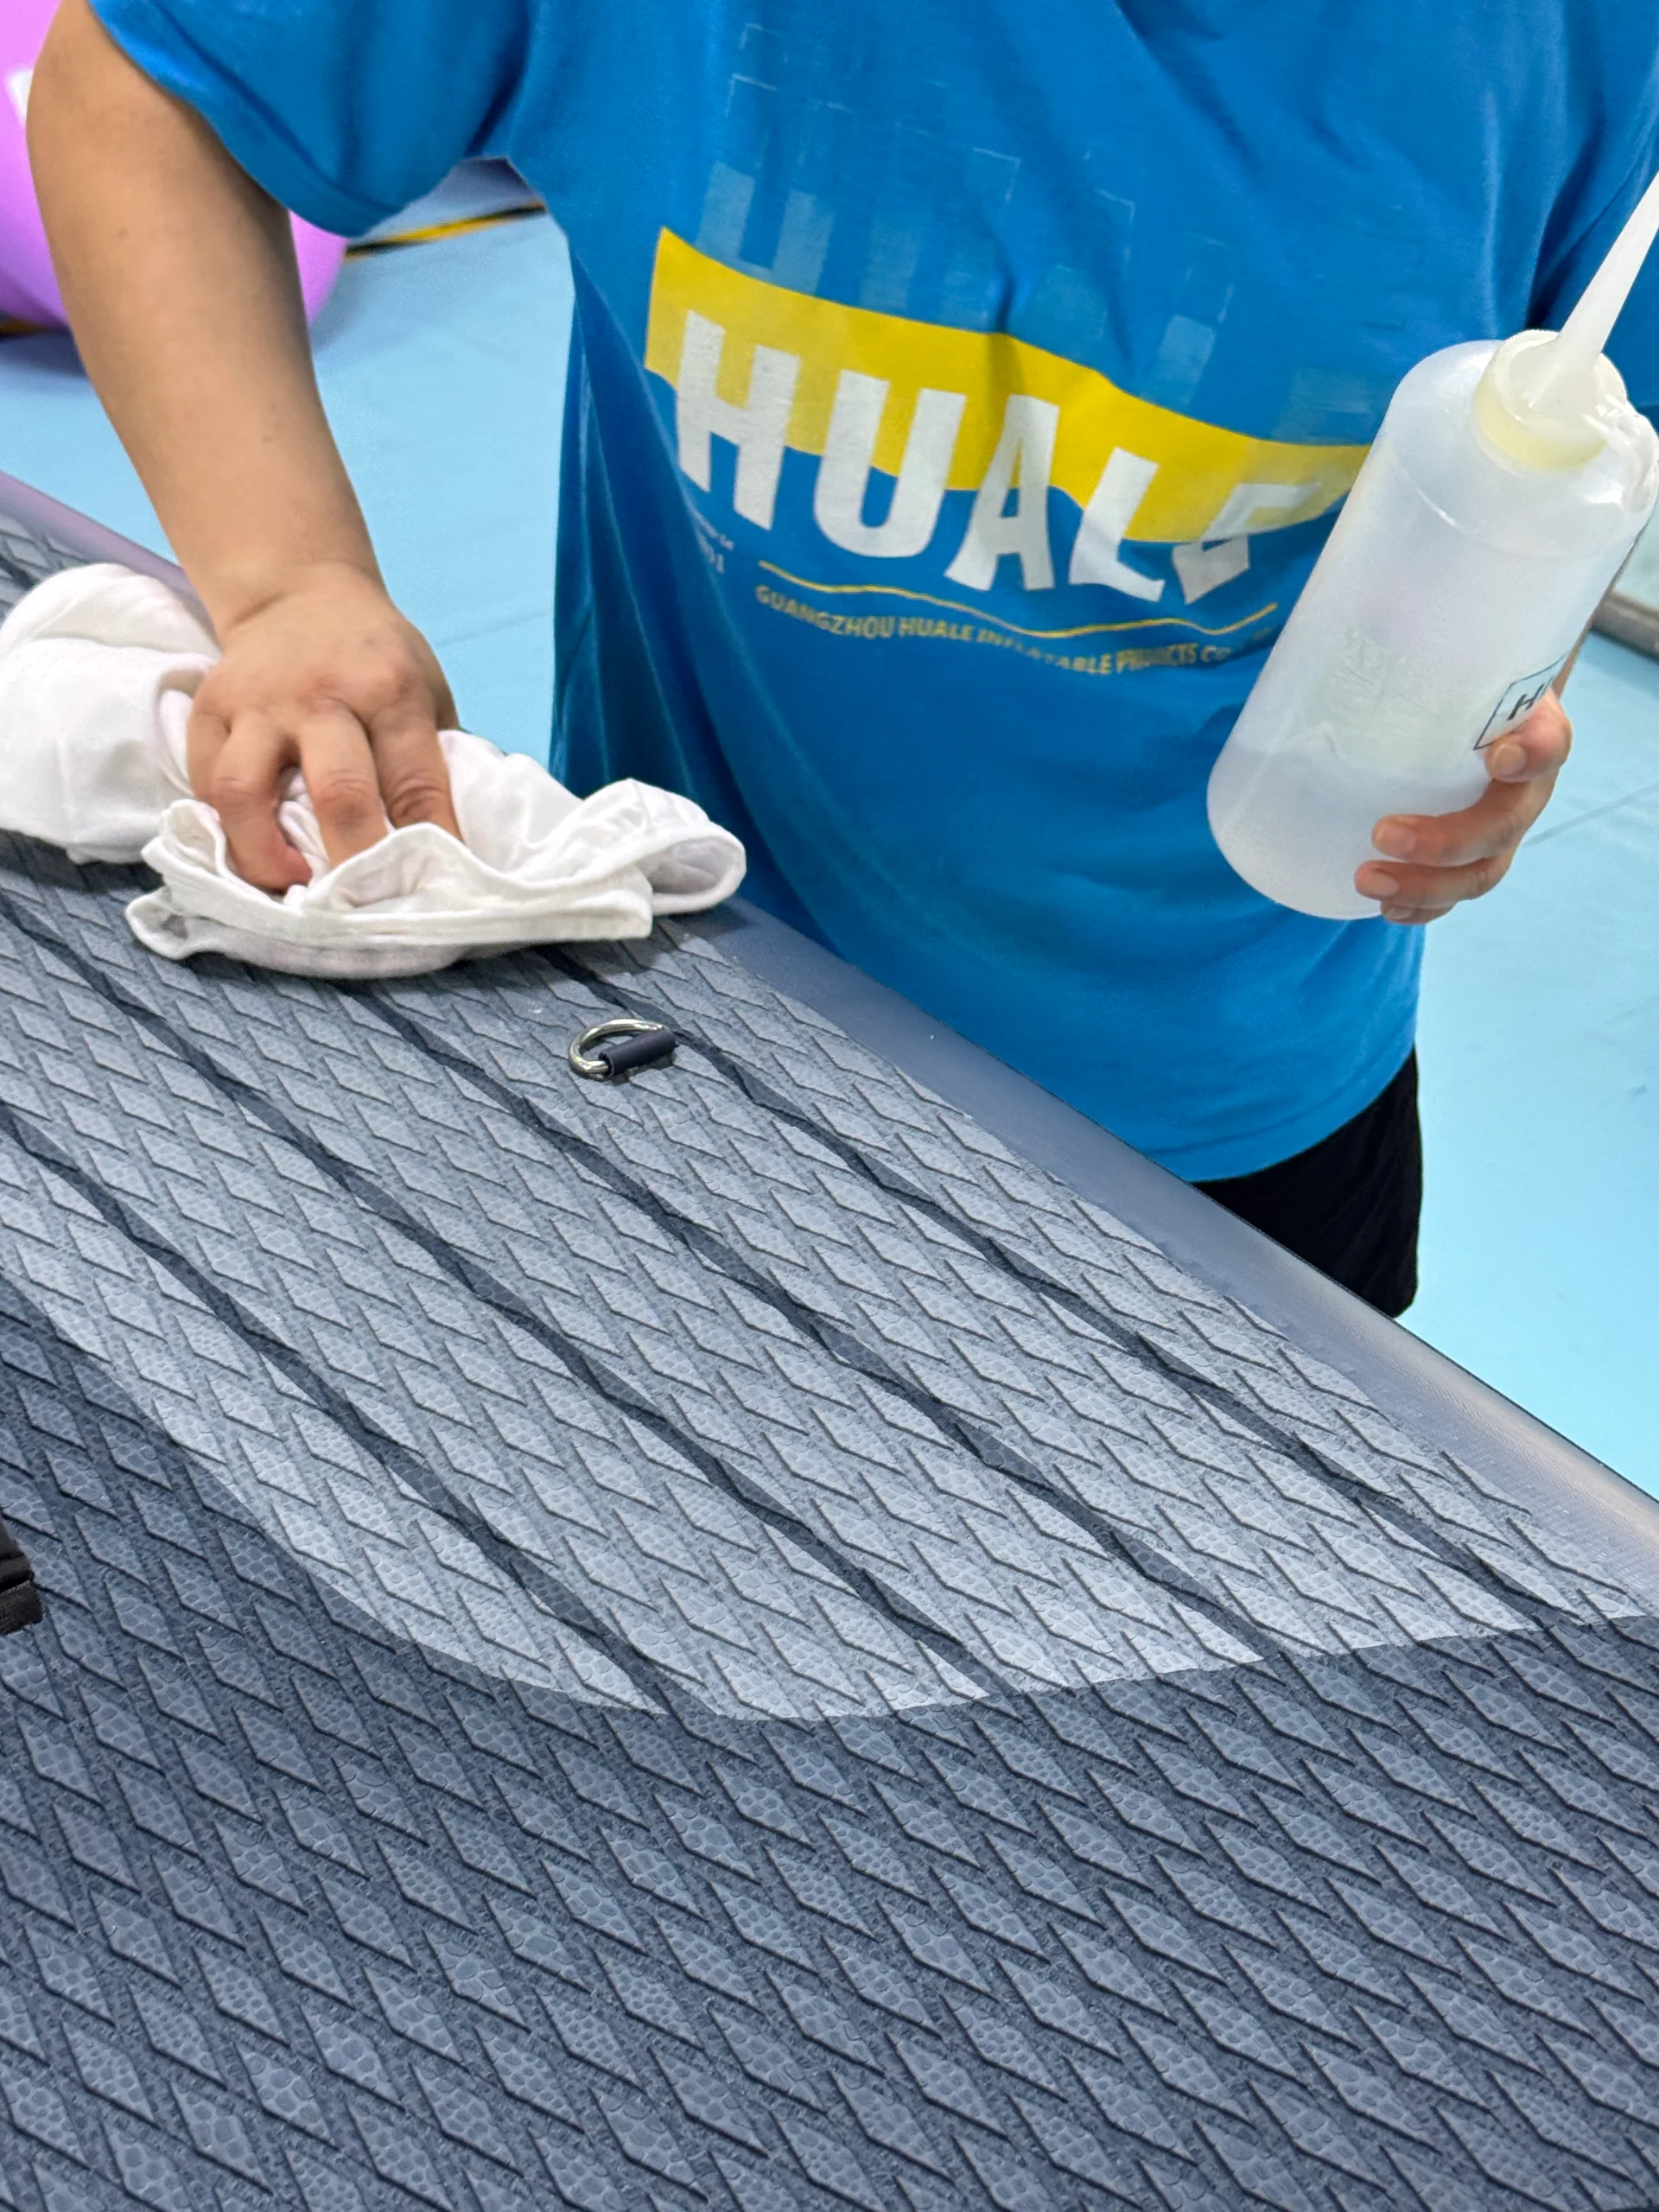
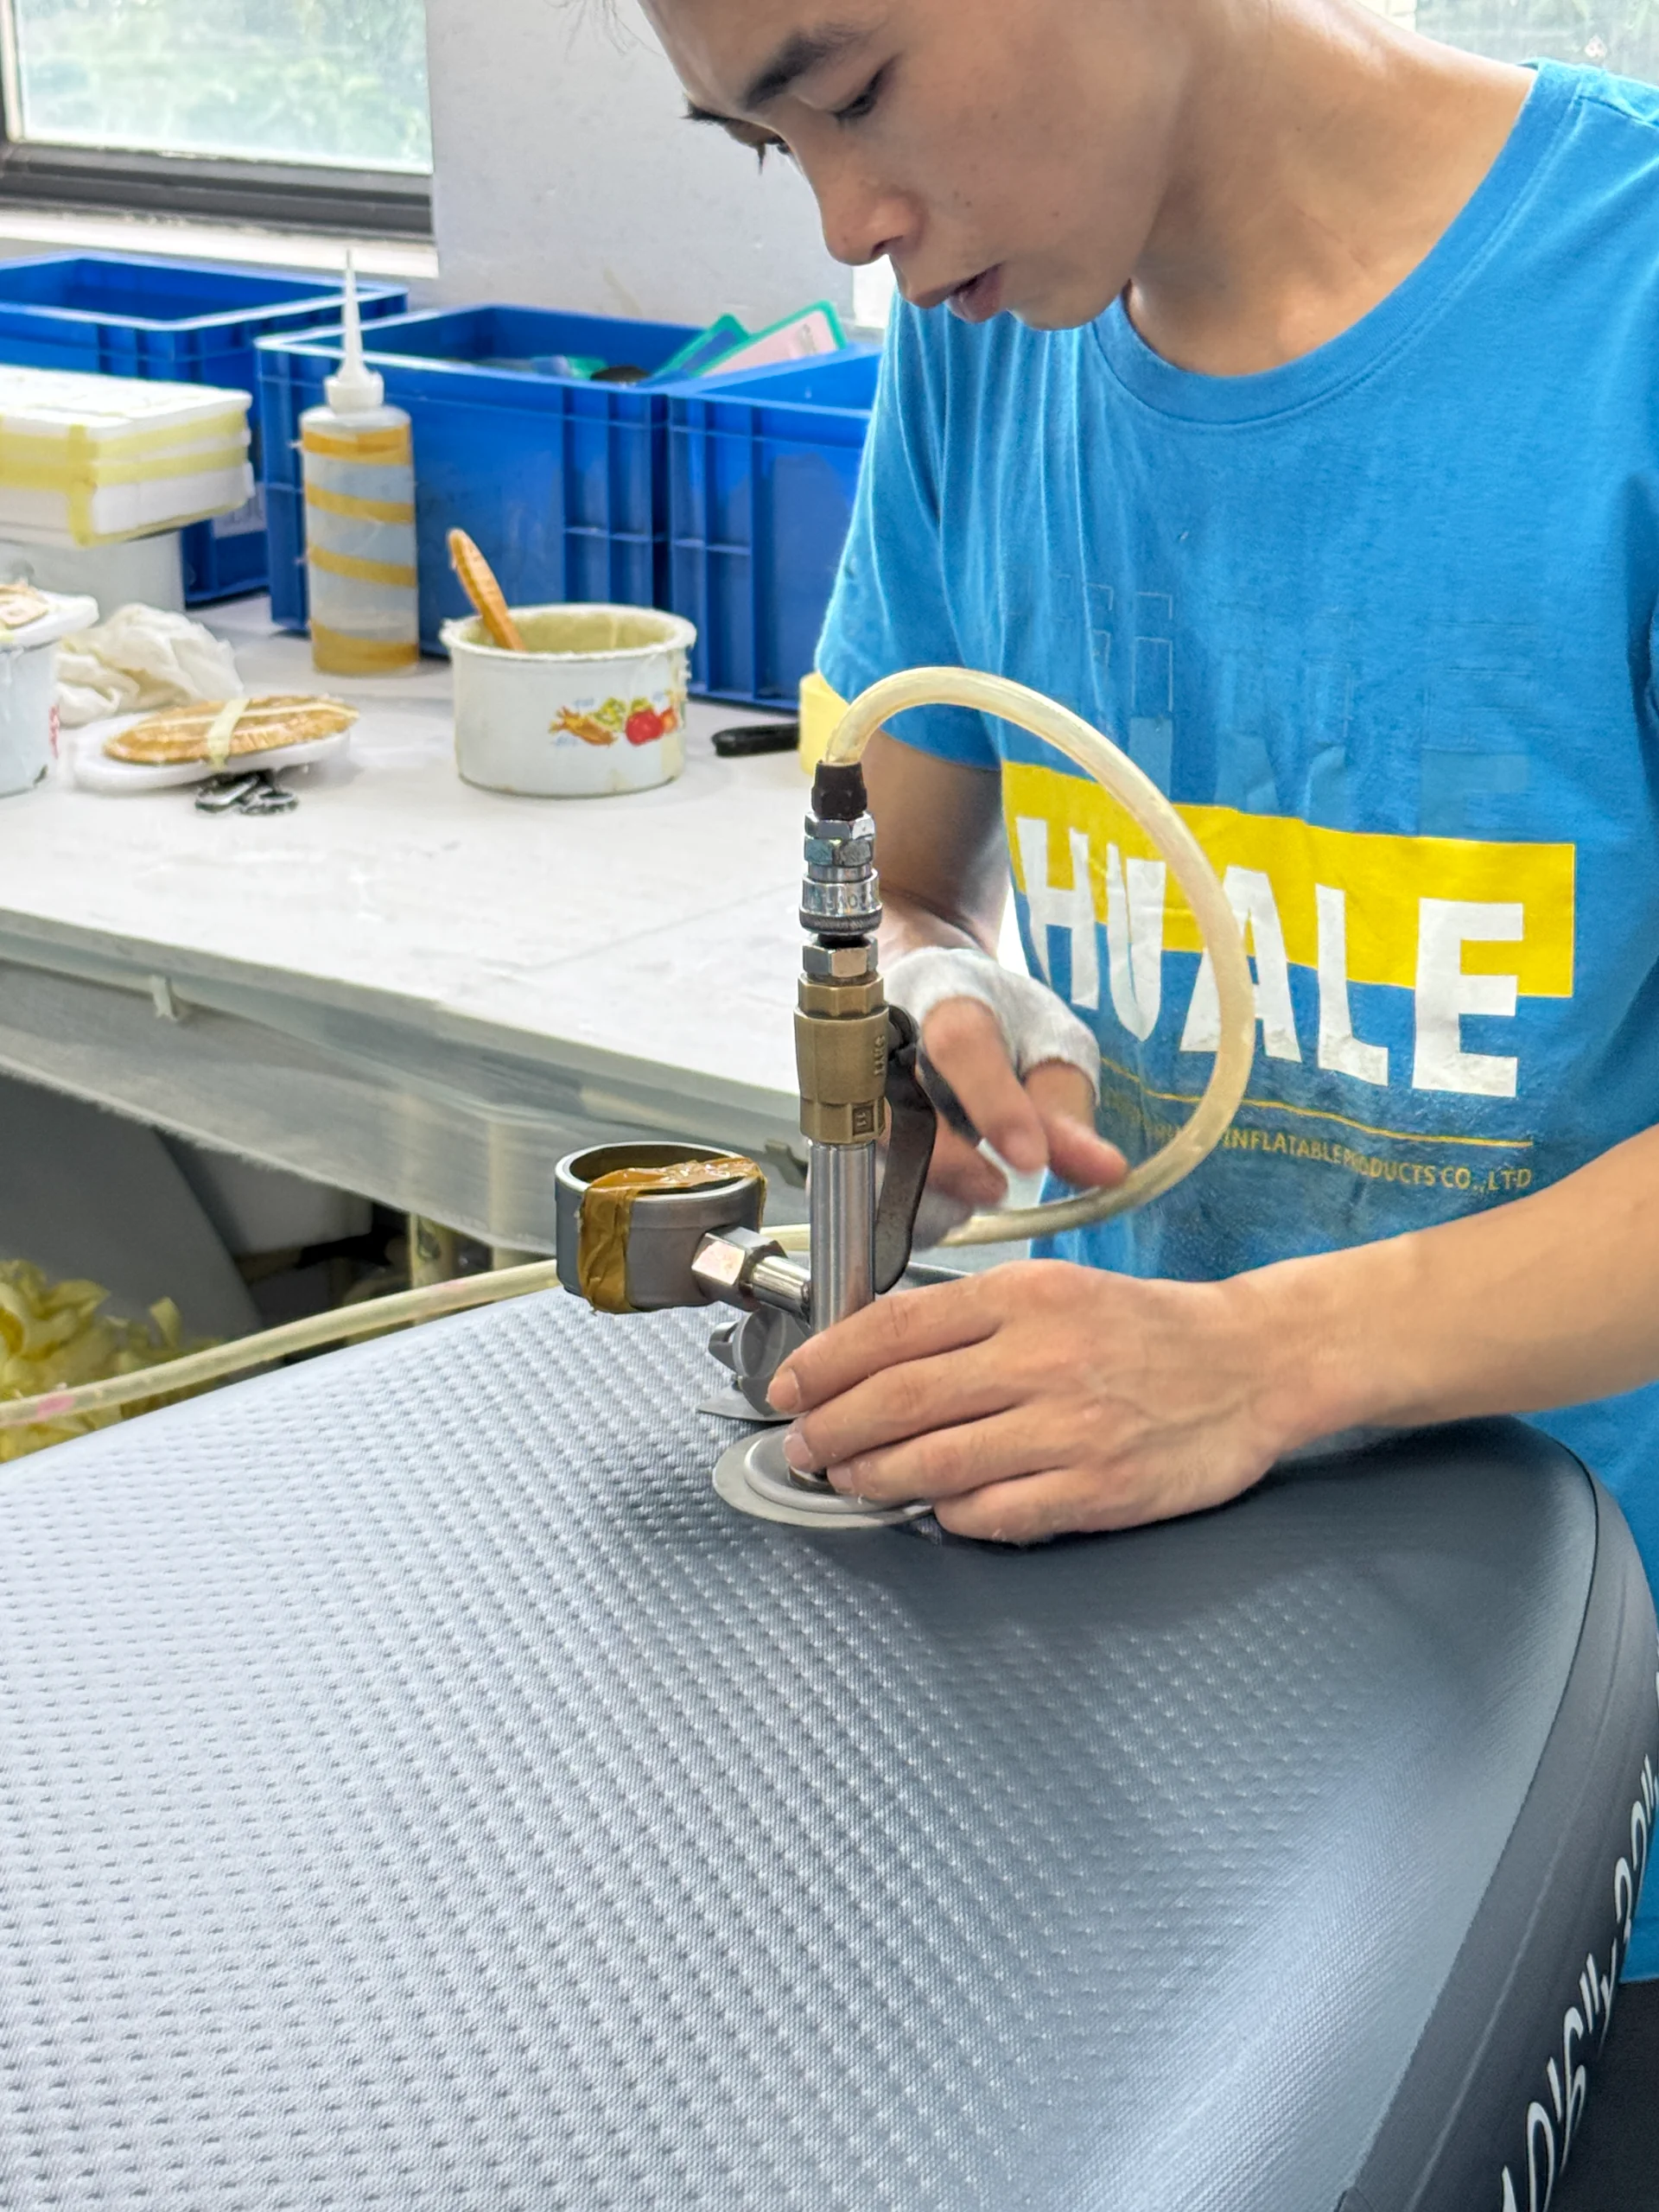
Die EVA-Traktionsmatte (der weiche Schaumstoff, auf dem man steht) wird von den Arbeitern präzise ausgerichtet.
Sie müssen fest andrücken, um sicherzustellen, dass sich keine Luftblasen darunter bilden, die später zum Ablösen führen könnten.
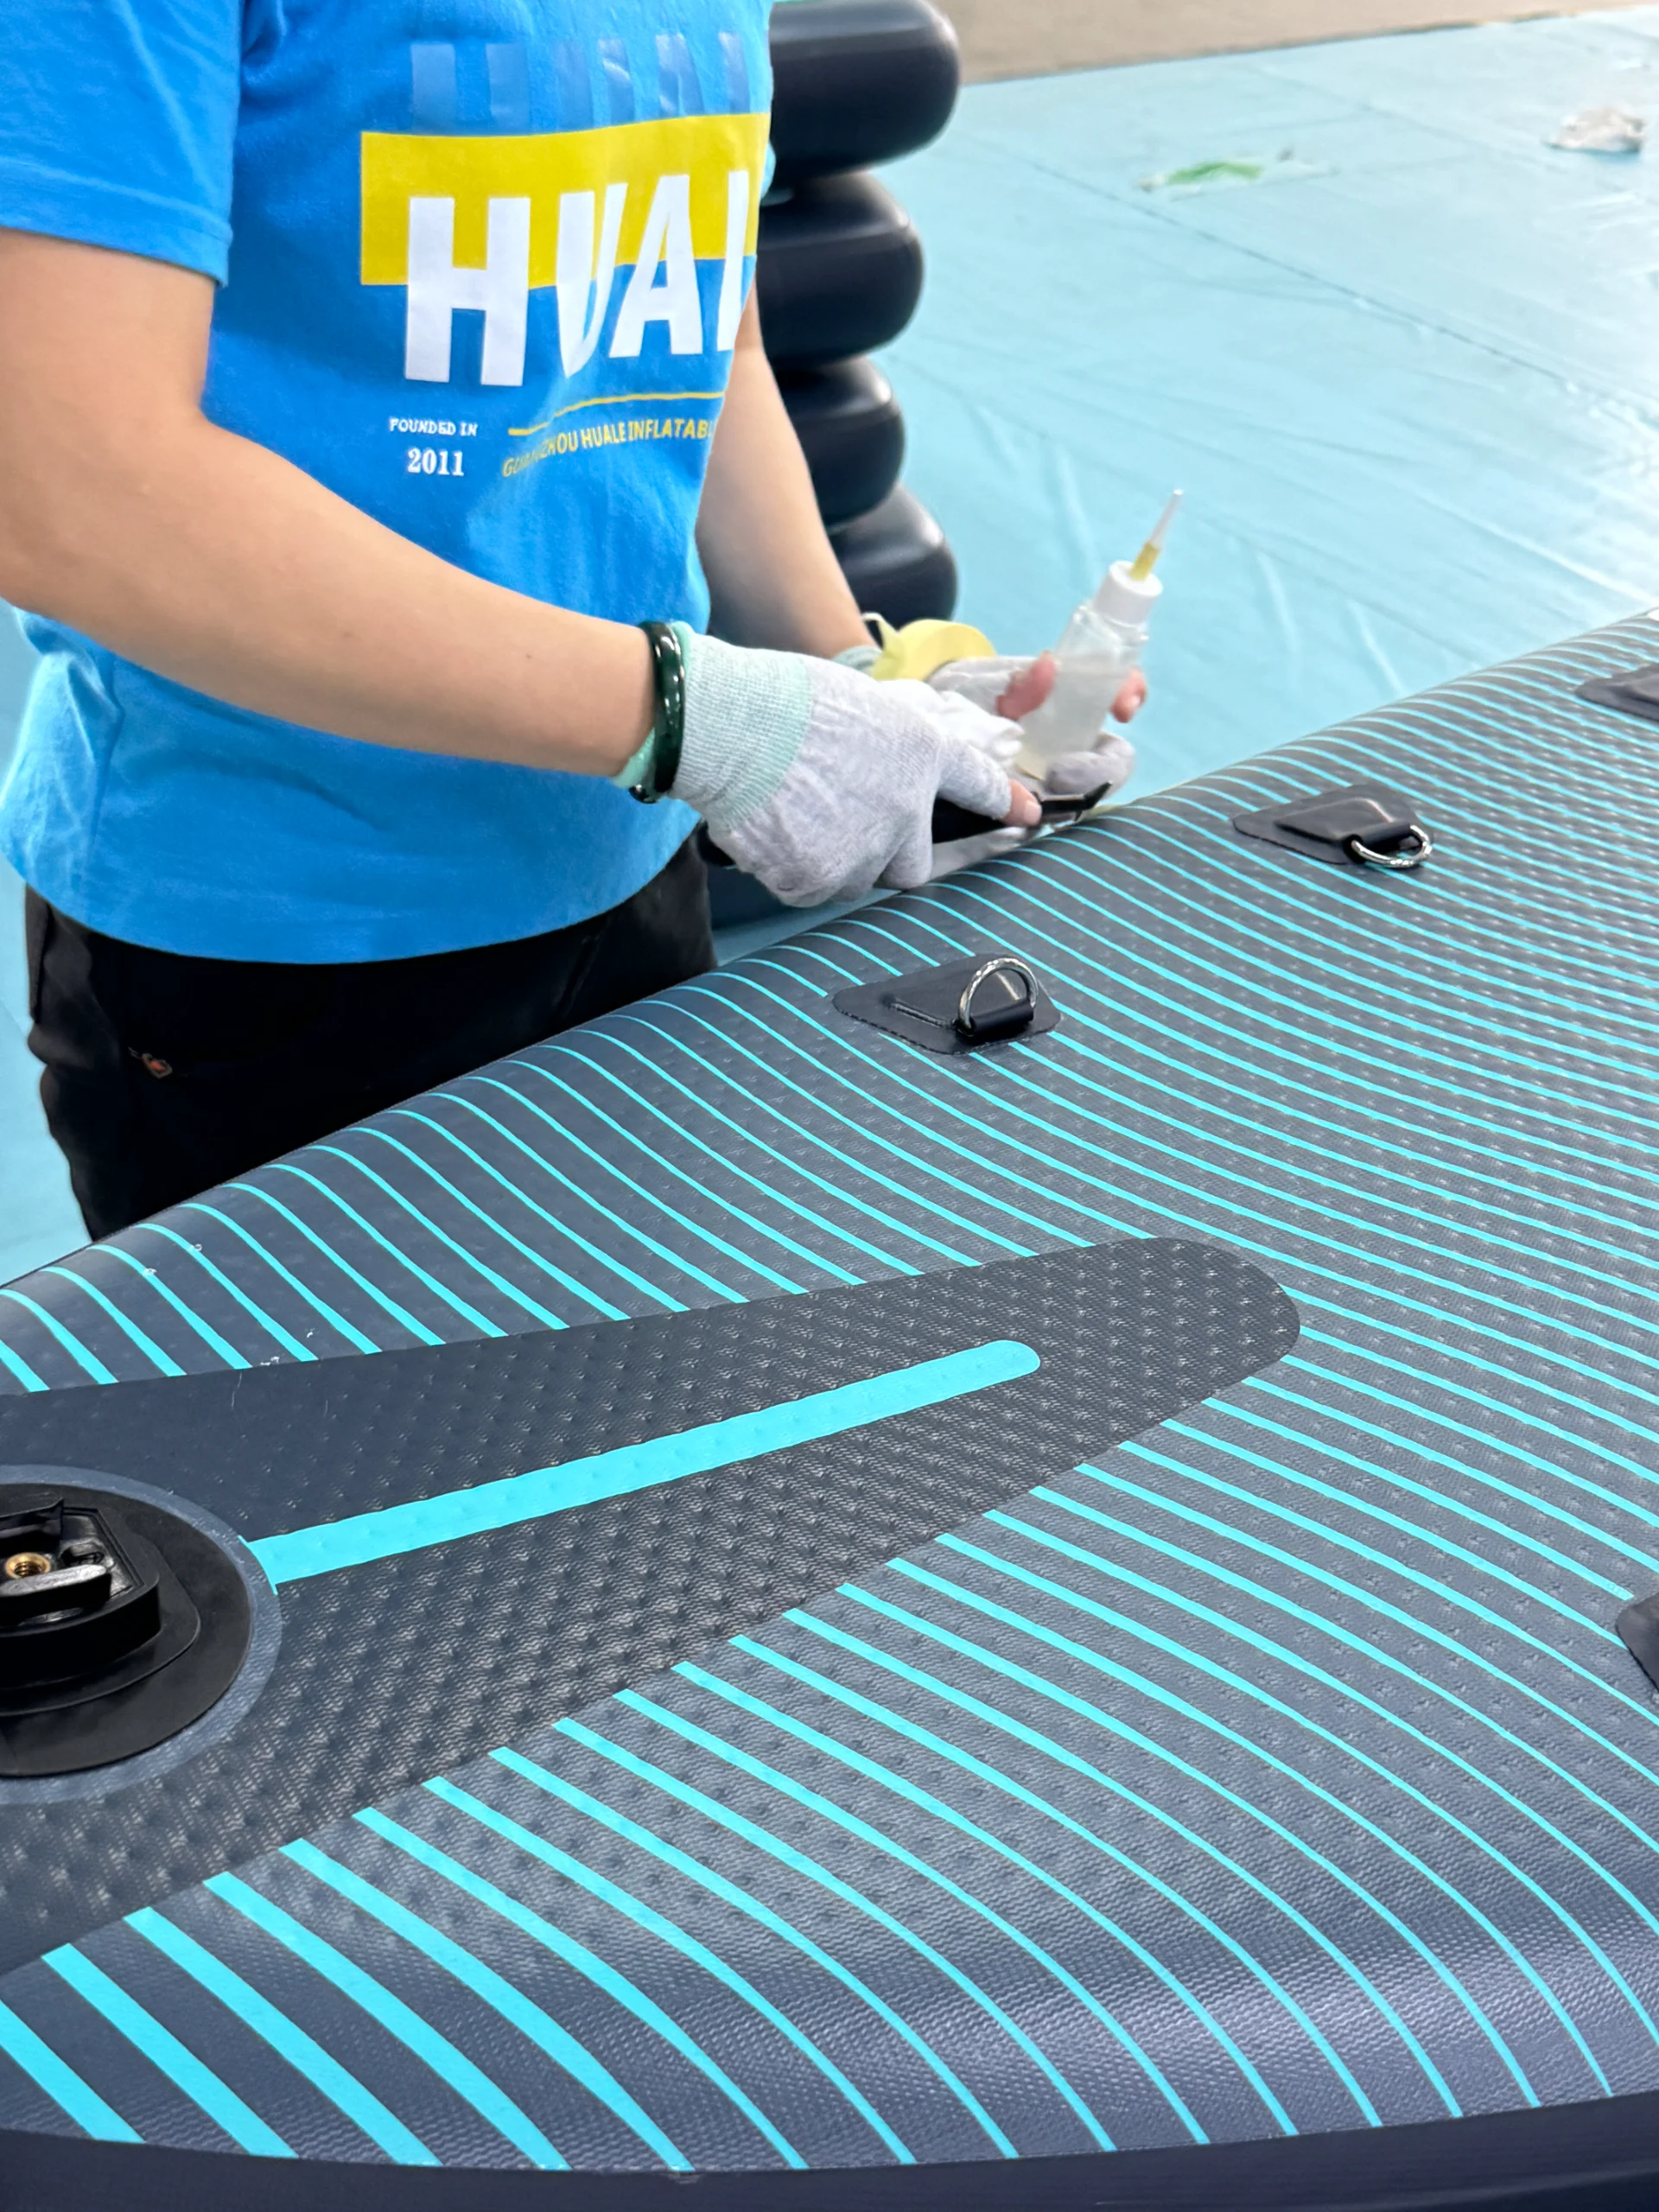
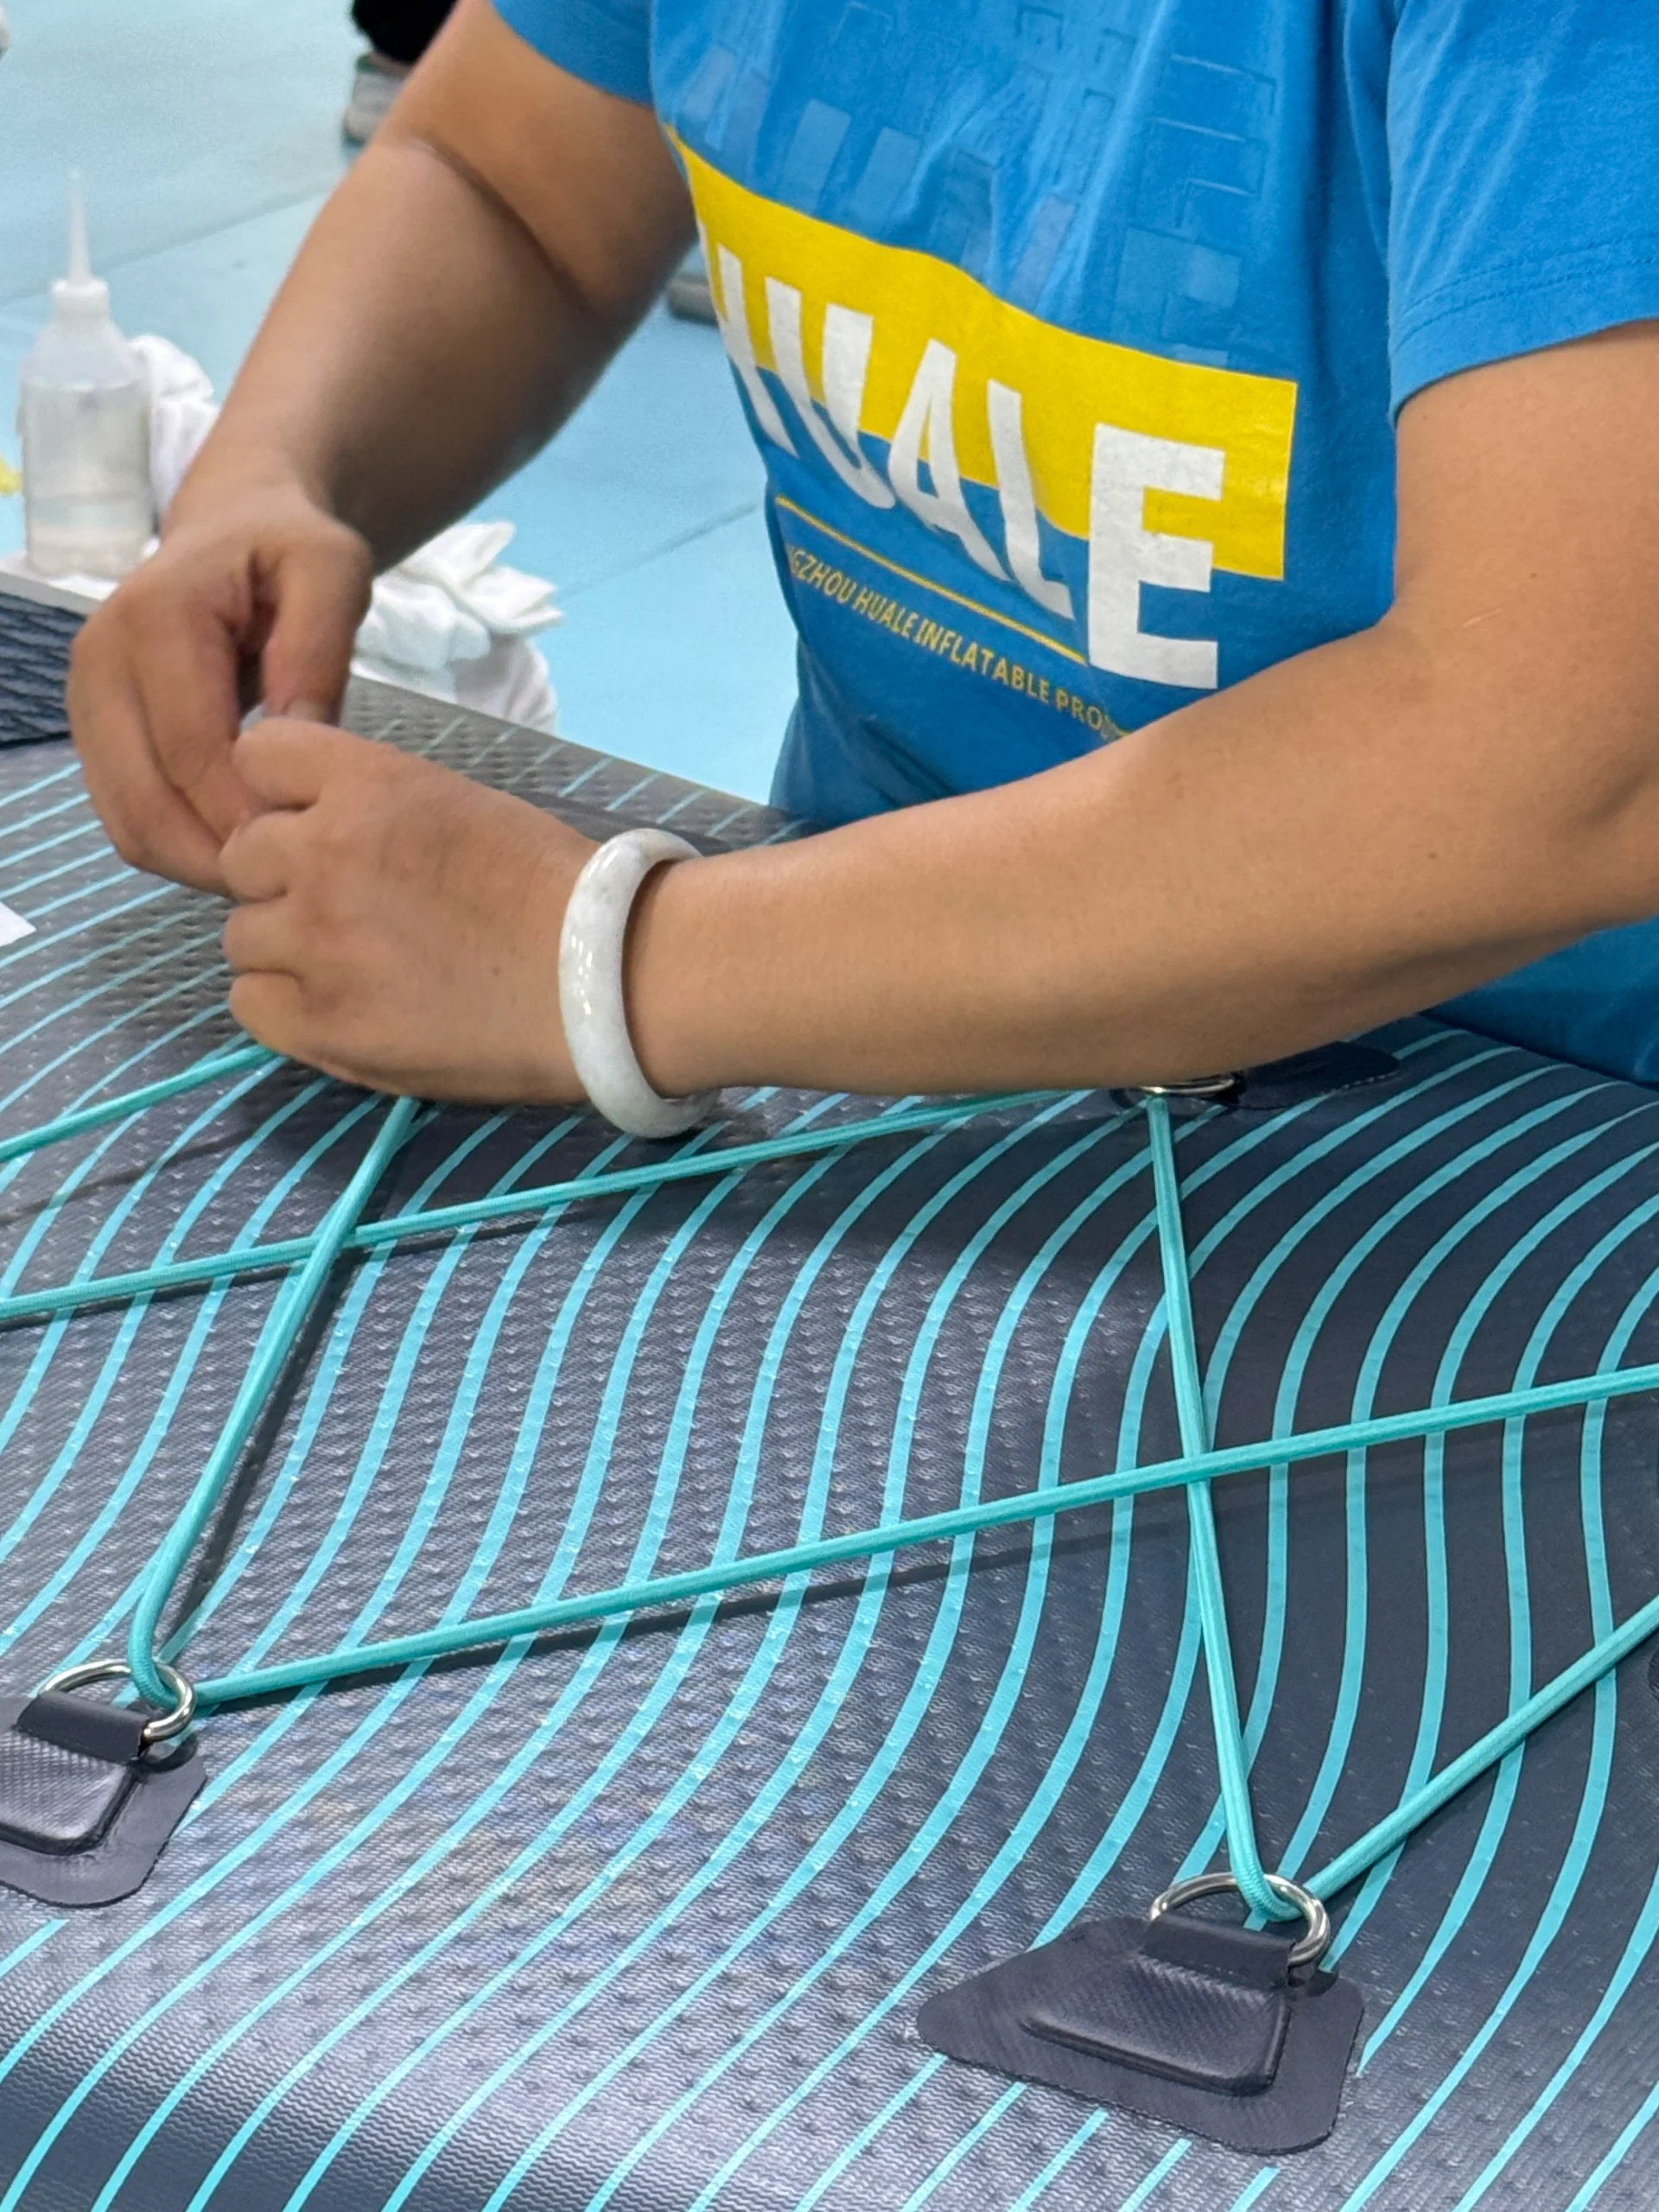
Danach kommen die Finnenbox, die D-Ringe und die Bungees. Ich sage meiner Crew immer wieder, dass die Finnenbox der „Anker“ des Boards ist.
Wenn das Board nicht absolut gerade ist (90 Grad zum Heck), bewegt es sich im Wasser verdreht, was den Fahrer stört. Bevor der Kleber trocknet, verwenden wir Laserlinien, um absolute Symmetrie zu gewährleisten.
Der „Foltertest“ (Qualitätskontrolle)
Man könnte meinen, dass der Vorgang nach dem Fertigstellen des Boards abgeschlossen ist. Das Schwierigste ist jedoch der Anfang.
Jede Huale-Platine wird bis zum maximalen Druck aufgepumpt und anschließend 72 Stunden lang in einer Kammer mit kontrollierter Temperatur gelagert. Das ist nicht verhandelbar. Wir suchen nicht nur nach großen Lecks, sondern messen auch kleinste Druckabfälle.
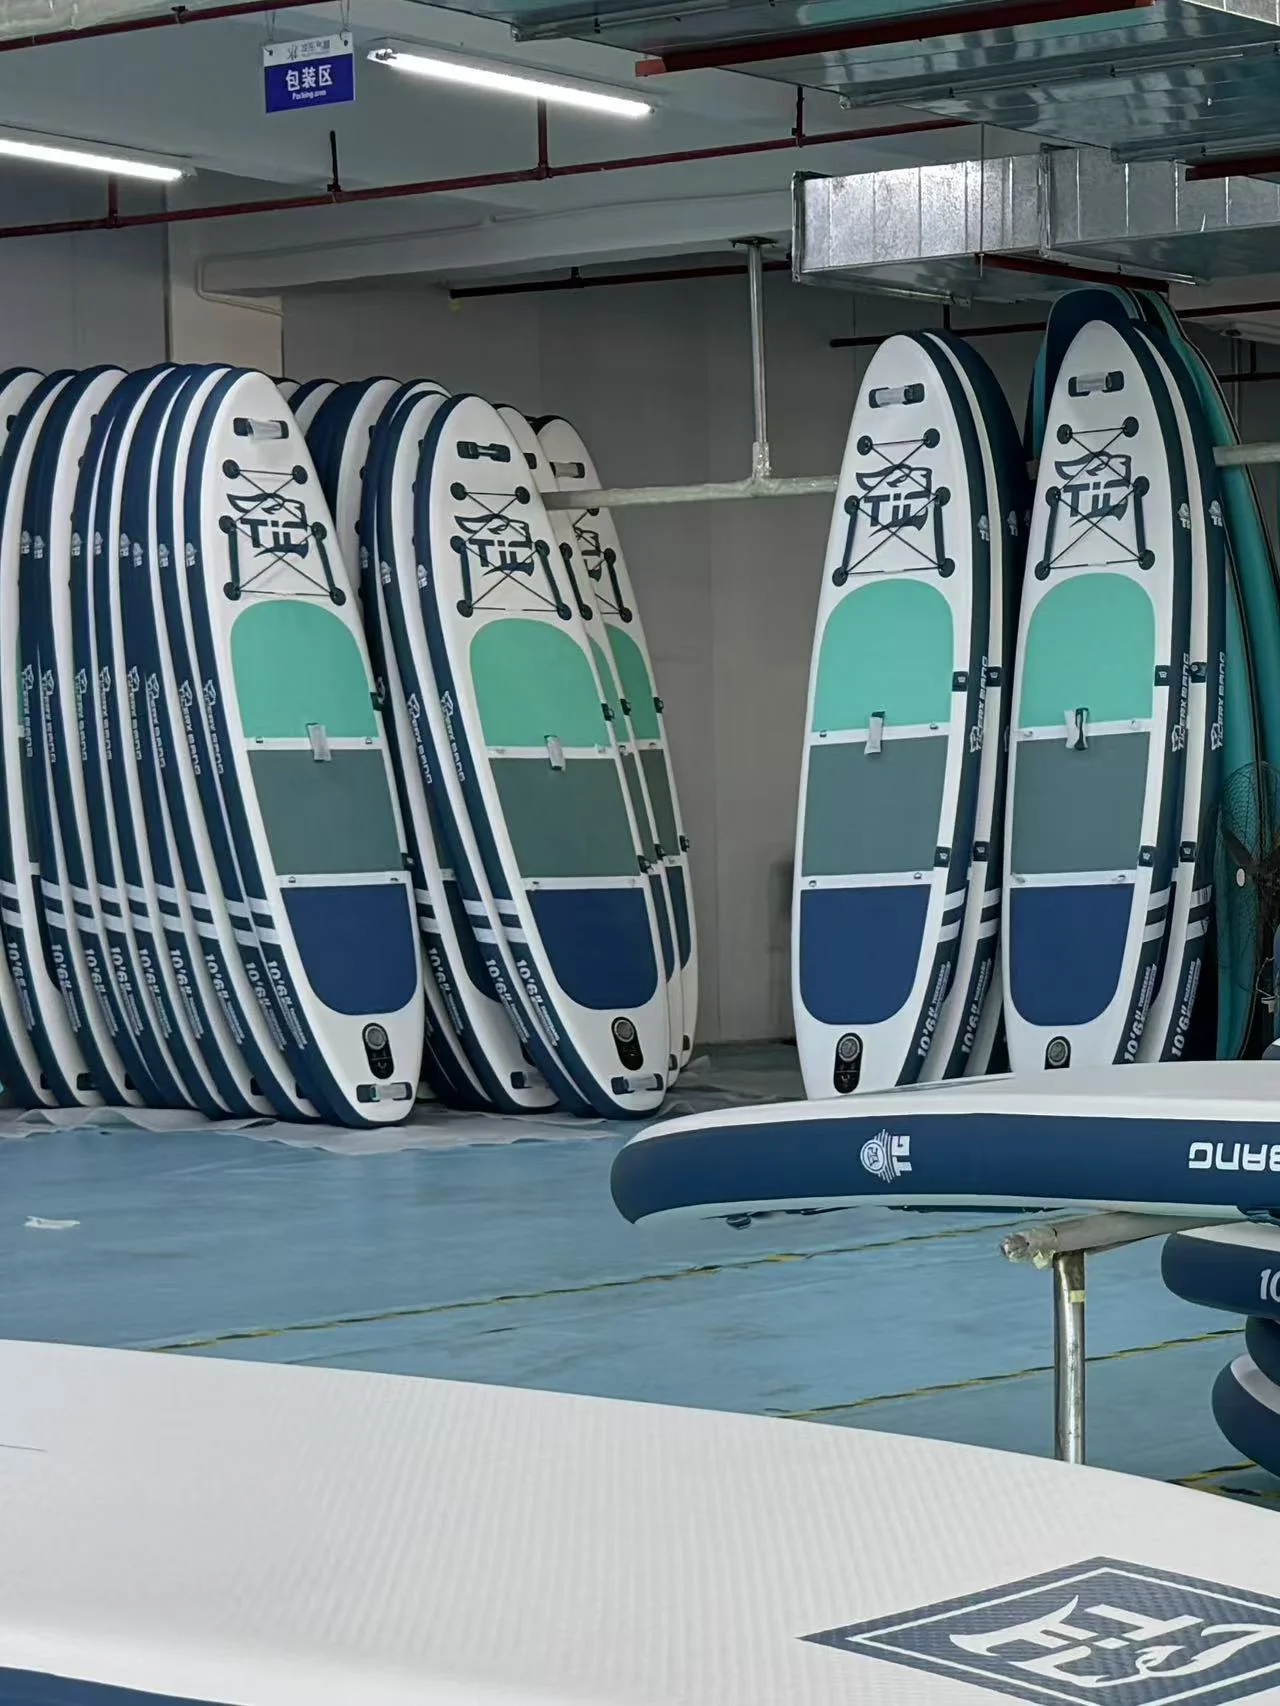
Eine Platine fällt aus, wenn sie innerhalb von drei Tagen mehr als 0.5 PSI verliert. Wir führen außerdem an Stichproben jeder Charge einen Stresstest durch, indem wir die Platinen bis zum Bruch belasten, um sicherzustellen, dass unsere Sicherheitsmargen korrekt sind. (Interessant: Eine Platine, die für 15 PSI ausgelegt ist, hält normalerweise mehr als 25 PSI stand, bevor sie ausfällt.)
Fazit: Warum dieser Prozess wichtig ist
Sie sollten sich keine Sorgen um die Technik unter Ihren Füßen machen müssen, wenn Sie drei Meilen vor der Küste auf dem Wasser sind. Sie können ihr vertrauen.
Ein hochwertiges aufblasbares Board besteht nicht nur aus PVC und Luft, sondern ist dank sorgfältiger Fertigungsprozesse wie dem CNC-Zuschnitt und dem 72-Stunden-Aufblastest das Ergebnis von Ingenieurskunst, Ausdauer und dem unermüdlichen Streben nach Qualität.