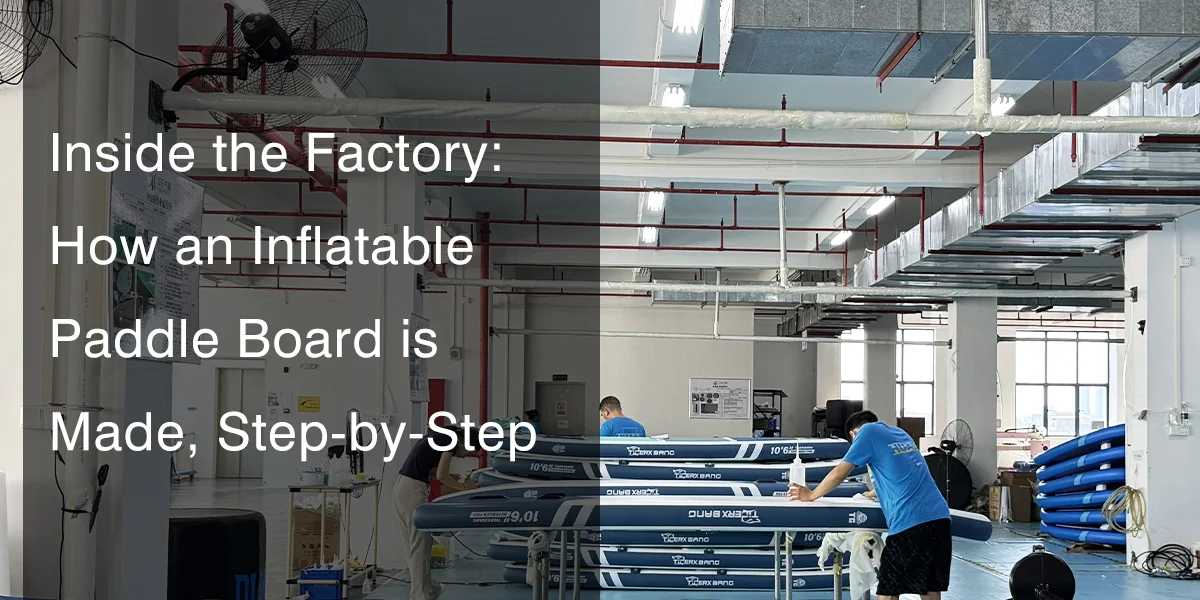
První věc, která by vás dnes zasáhla, kdybyste vstoupili do naší výrobní haly, nebyly zářivé surfové prkna, ale vůně PVC a opakující se bzučení CNC řezaček.
Během posledních patnácti let jsem byl svědkem procesu výroby nafukovací paddleboardy (iSUPy) změna z chaotické, lepidlem těžce vyžadující manuální práce na high-tech symfonii inženýrství a automatizace.
Mnoho lidí si myslí, že tyto desky jsou jen „vyražené“ jako plastové hračky, ale není to tak.
Abyste vyrobili desku, která unese tlak 15 PSI bez zlomení, potřebujete chirurgickou přesnost i obrovskou pevnost.
Pojďme se podívat do zákulisí, jak se ze surovin vyrábí vybavení, kterému důvěřujete, abyste byli připraveni na dobrodružství.
Začíná to „srdcem“ (příprava na drop steh)
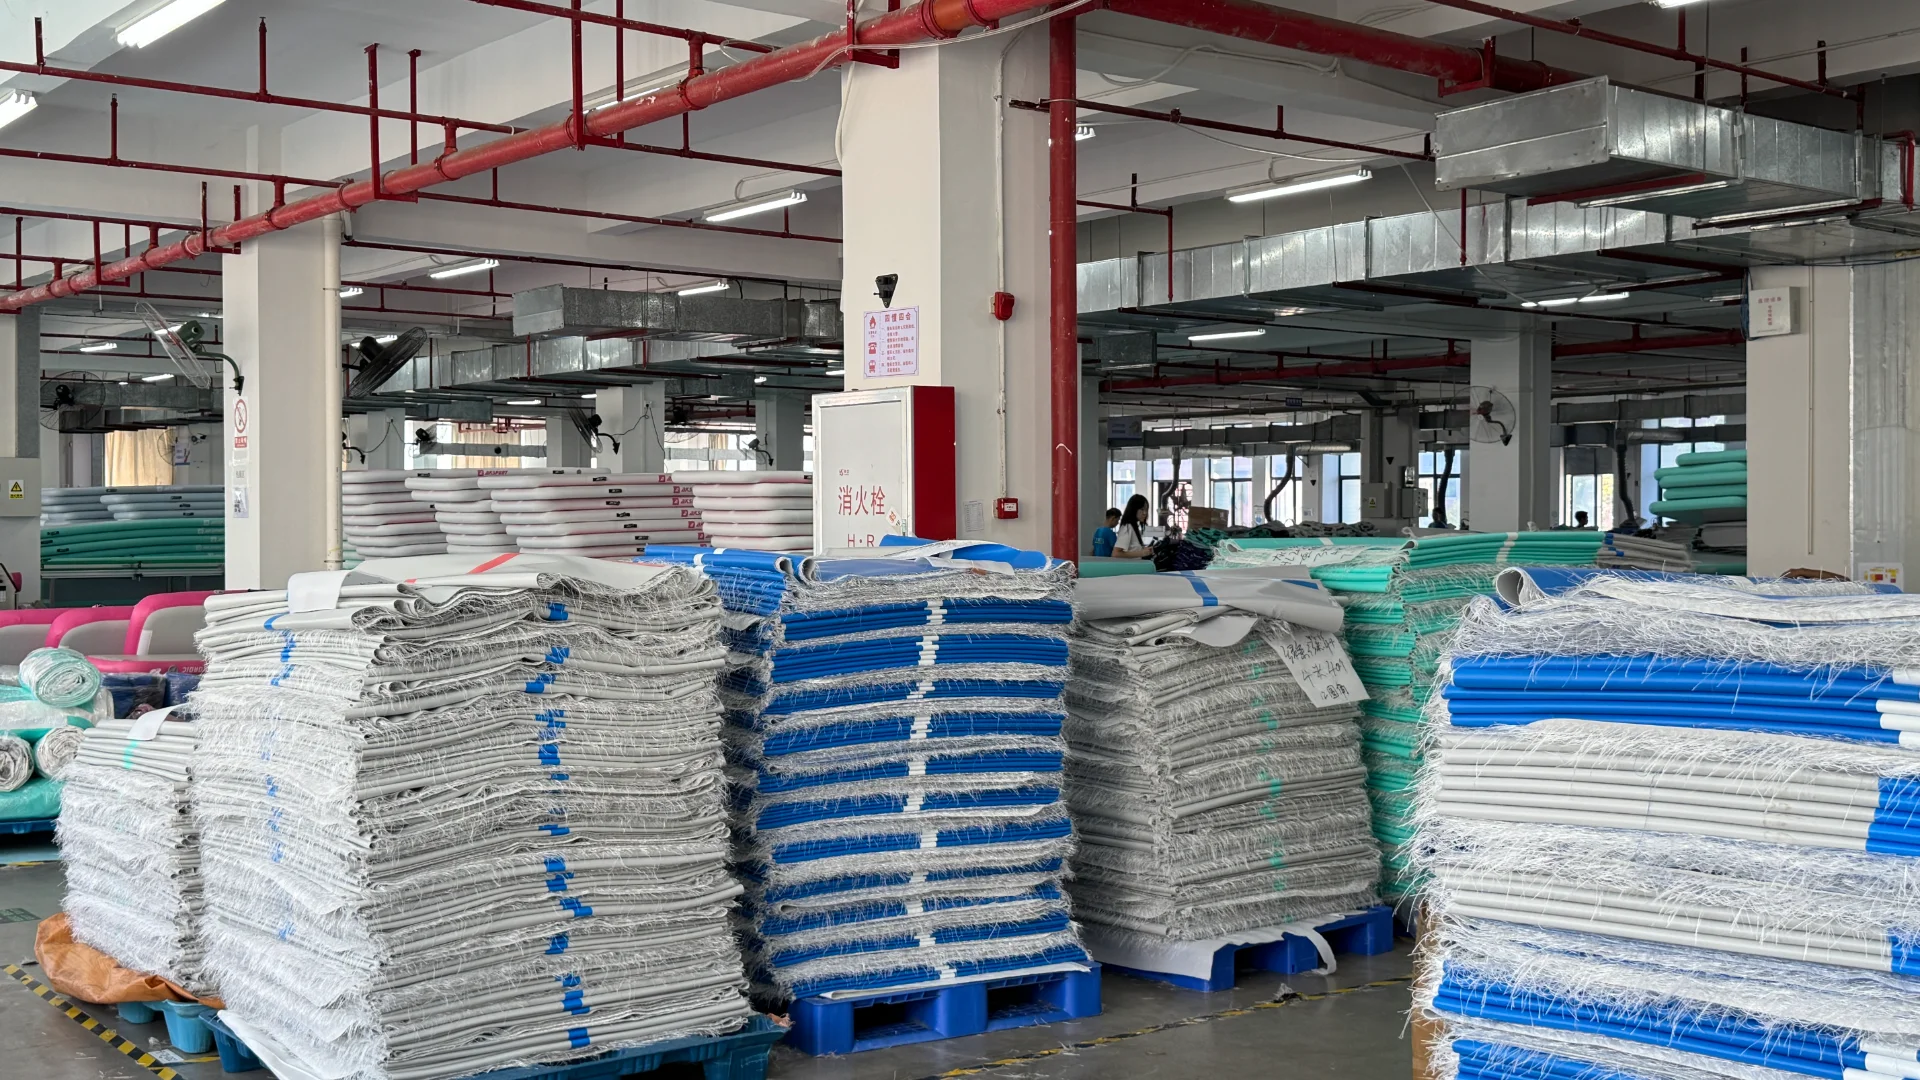
Prkno je prostě velká, těžká role látky Drop Stitch, dokud se jí nevytvaruje.
Tento plast se nepodobá tomu, jaký obvykle vidíte u bazénových plováků. Jsou to dvě vrstvy PVC vojenské kvality, které drží pohromadě desítky tisíc polyesterových vláken.
Když jsem v tomto oboru začínal, museli jsme tyto role ručně kontrolovat, zda nemají přetržené závity, což byl dlouhý a nudný proces.
Dnes materiál rozvinujeme na velké stoly k prozkoumání, kde automatické senzory kontrolují, zda je hustota v celém rozsahu stejná.
Nehledáme jen díry, hledáme i věci, které jsou stejné. Po nafouknutí se deska zkroutí, pokud jsou závity ve špičce silnější než v patě. Do řezárny dostáváme pouze role, které projdou tímto přísným „testem rovinnosti“.
Řez: Kde se přesnost setkává s designem
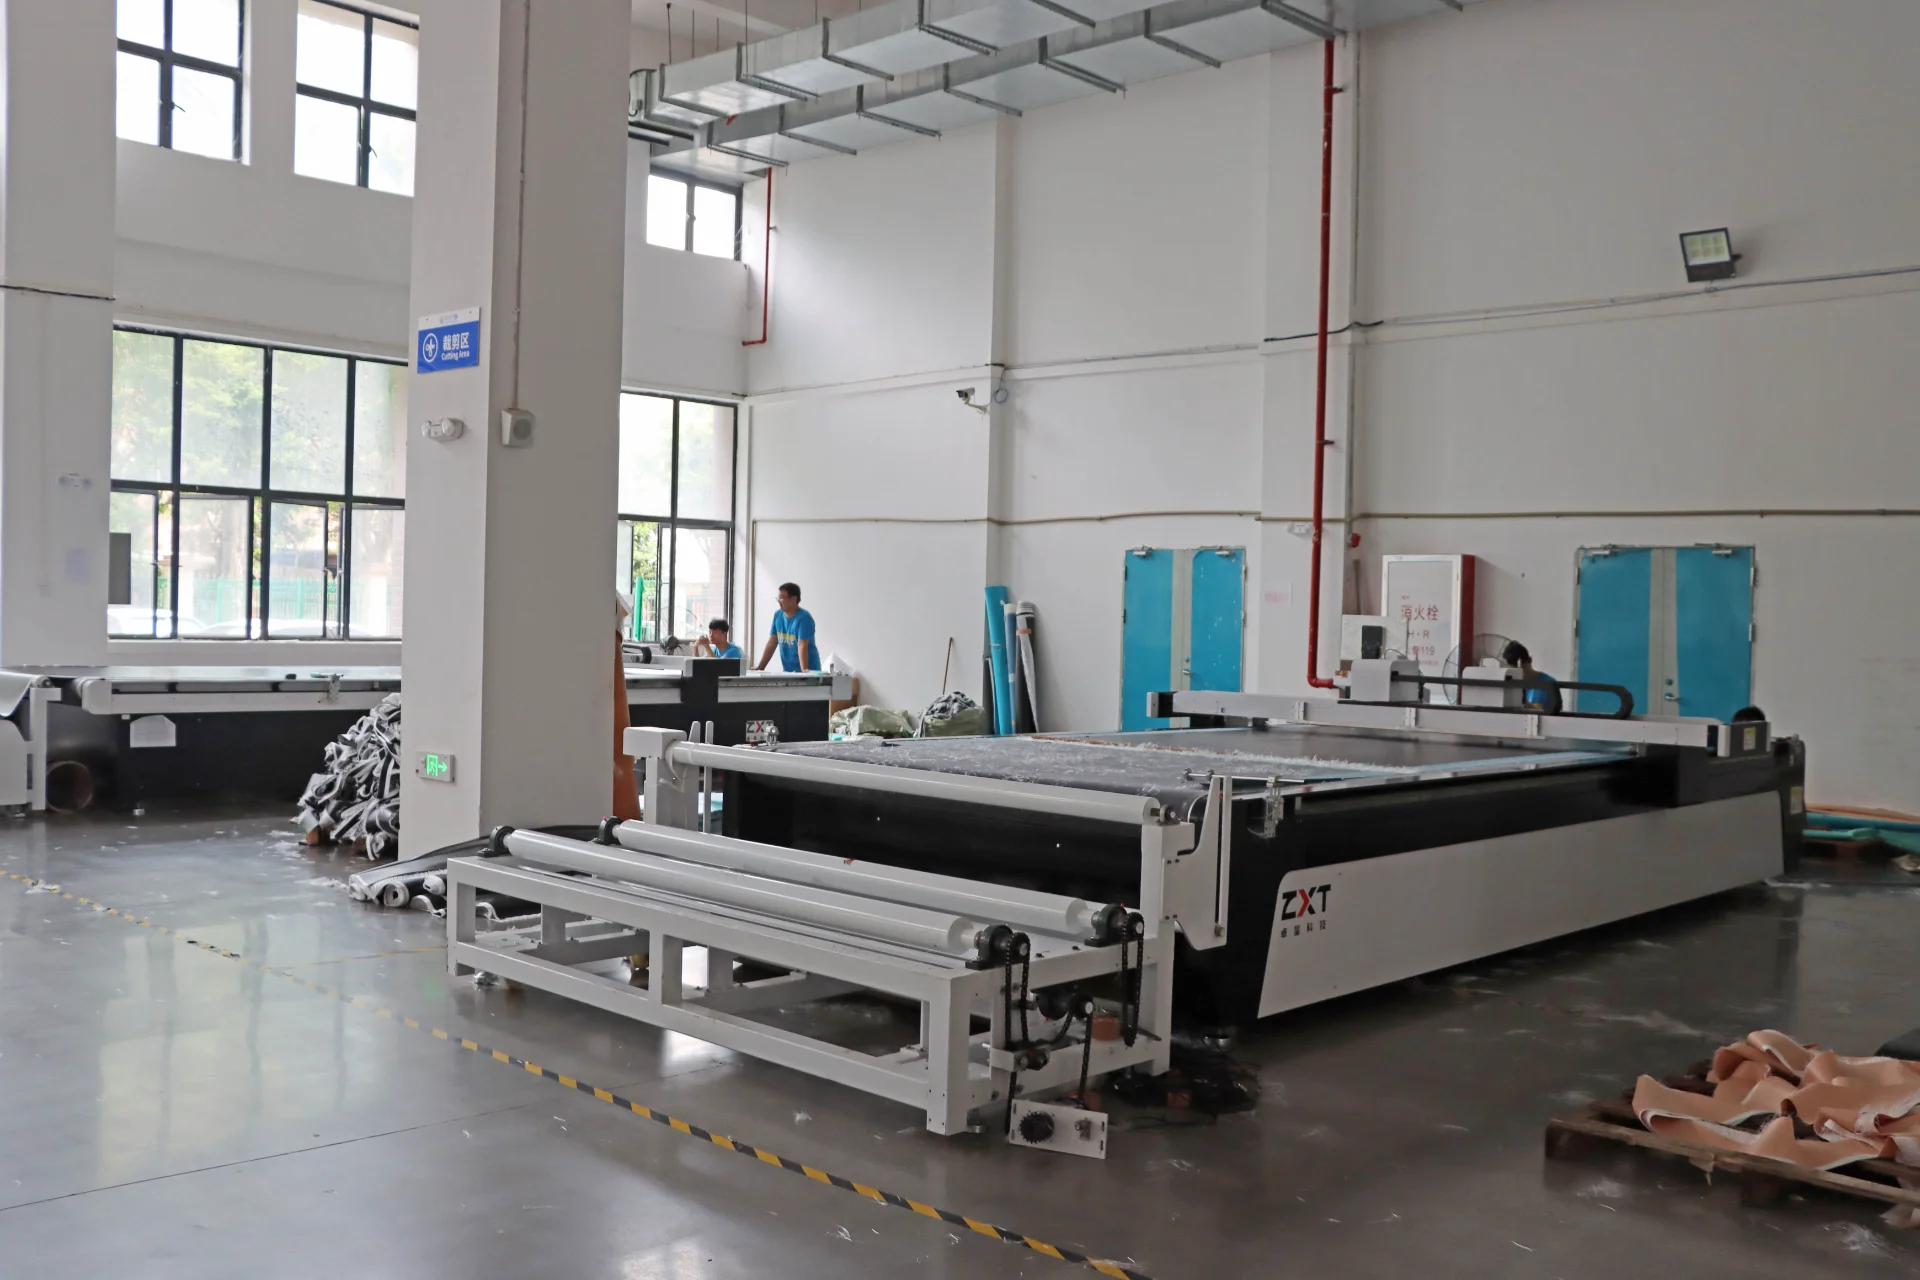
Jakmile je materiál přijat, jde k řezacímu stolu, který pracuje samostatně.
V minulosti jsme používali ruční šablony a žiletky, což přirozeně způsobovalo určité rozdíly v kolébce a obrysu.
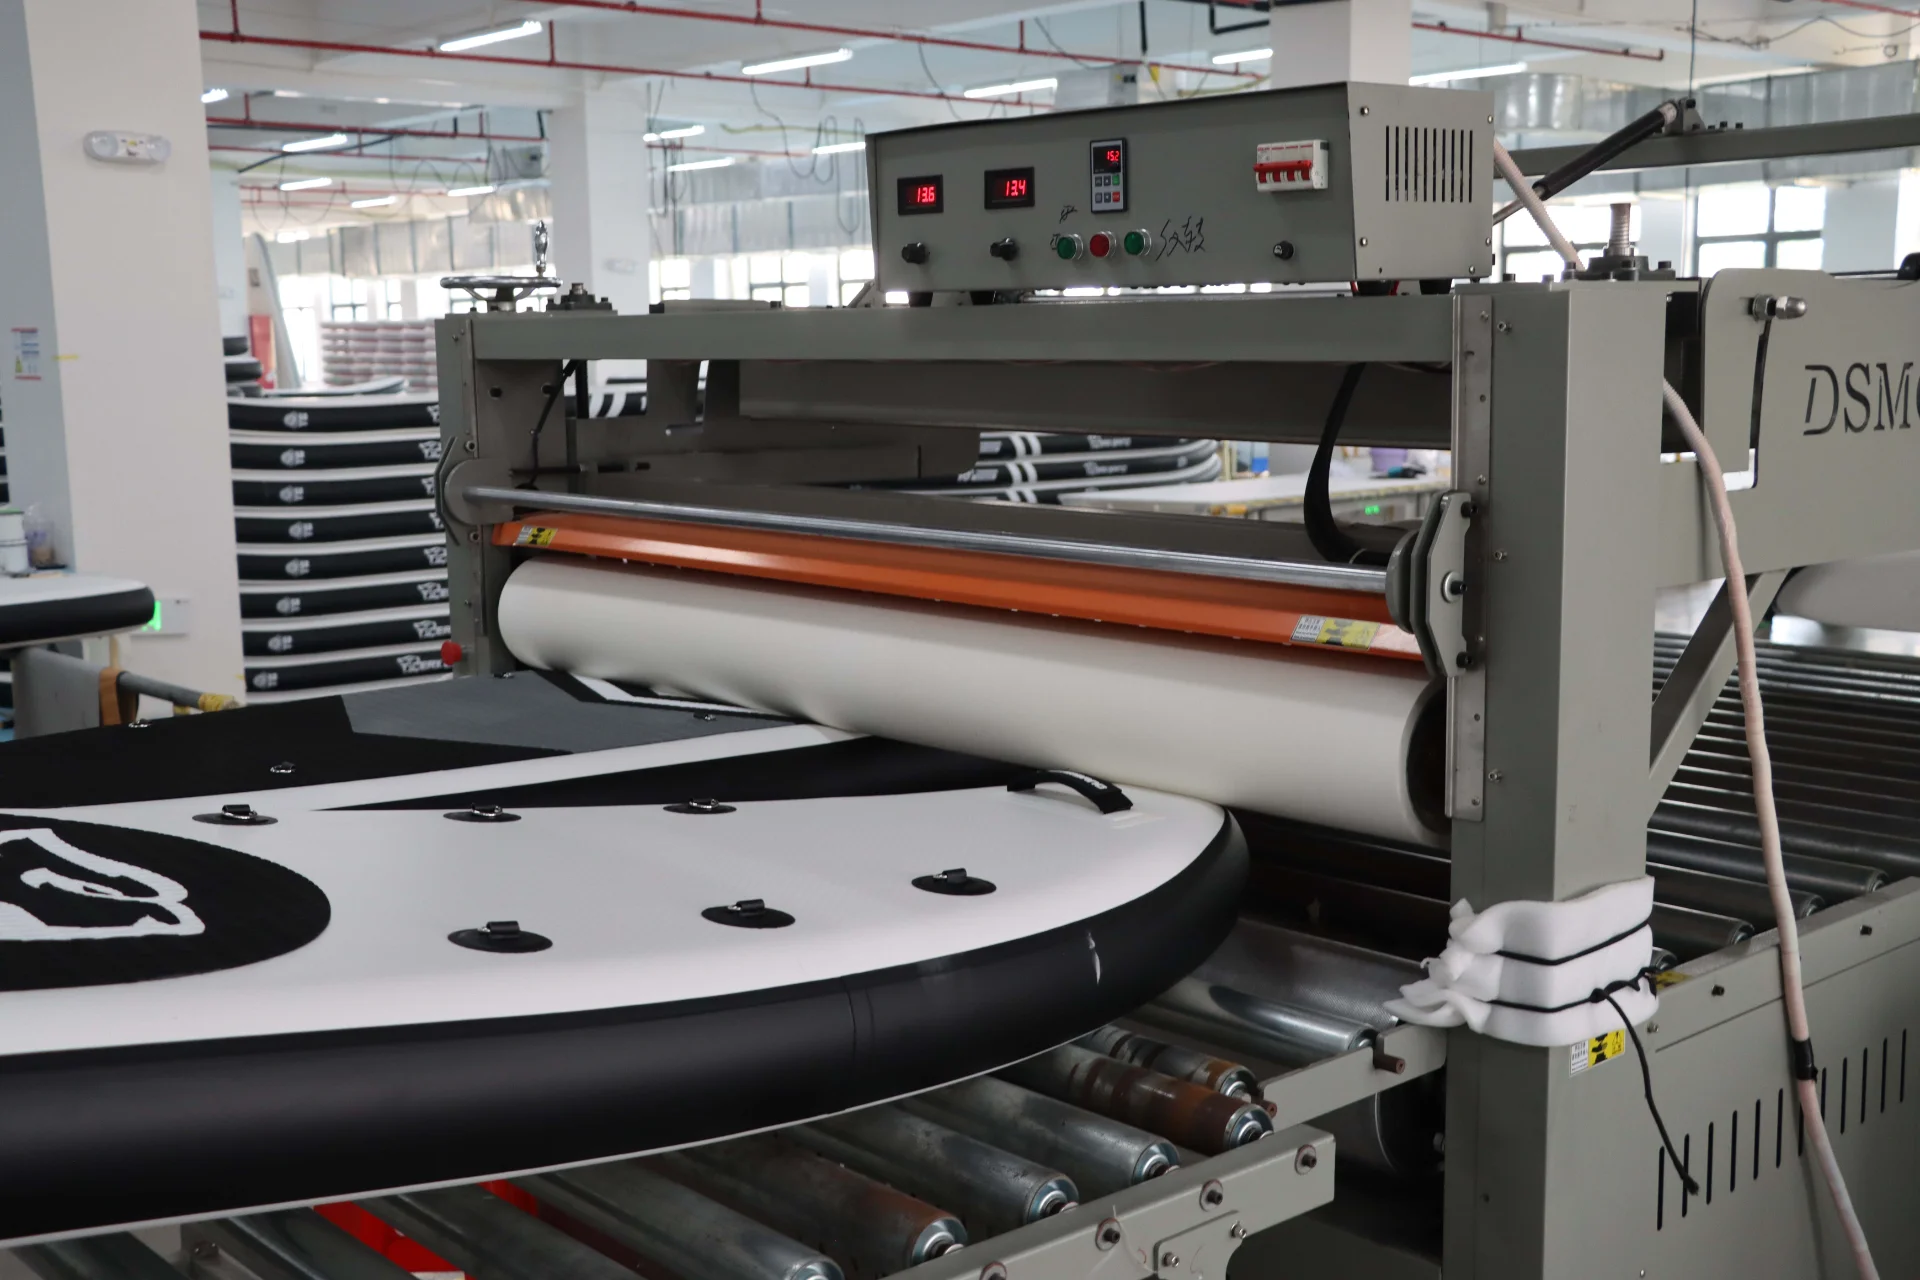
Nyní můžeme posílat 3D CAD soubory přímo do plochého CNC stroje. Čepel se pohybuje po PVC s milimetrovou přesností a odřezává horní palubu, spodní trup a vnitřní pásy zábradlí.
Deska z toho také získává svou osobitost. PVC je ploché, ale i tak může projít našimi velkými UV tiskárnami.
Sítotisk se může časem odlupovat, ale UV tisk váže barvu přímo do pórů PVC. To znamená, že vaše obrázky vydrží roky na slunci a soli, aniž by vybledly.
Utěsnění kolejnic (rozhodující okamžik)
Toto je nejdůležitější fáze celého procesu. Boky desky jsou místy, kde s největší pravděpodobností dojde k prosakování nebo prasknutí.
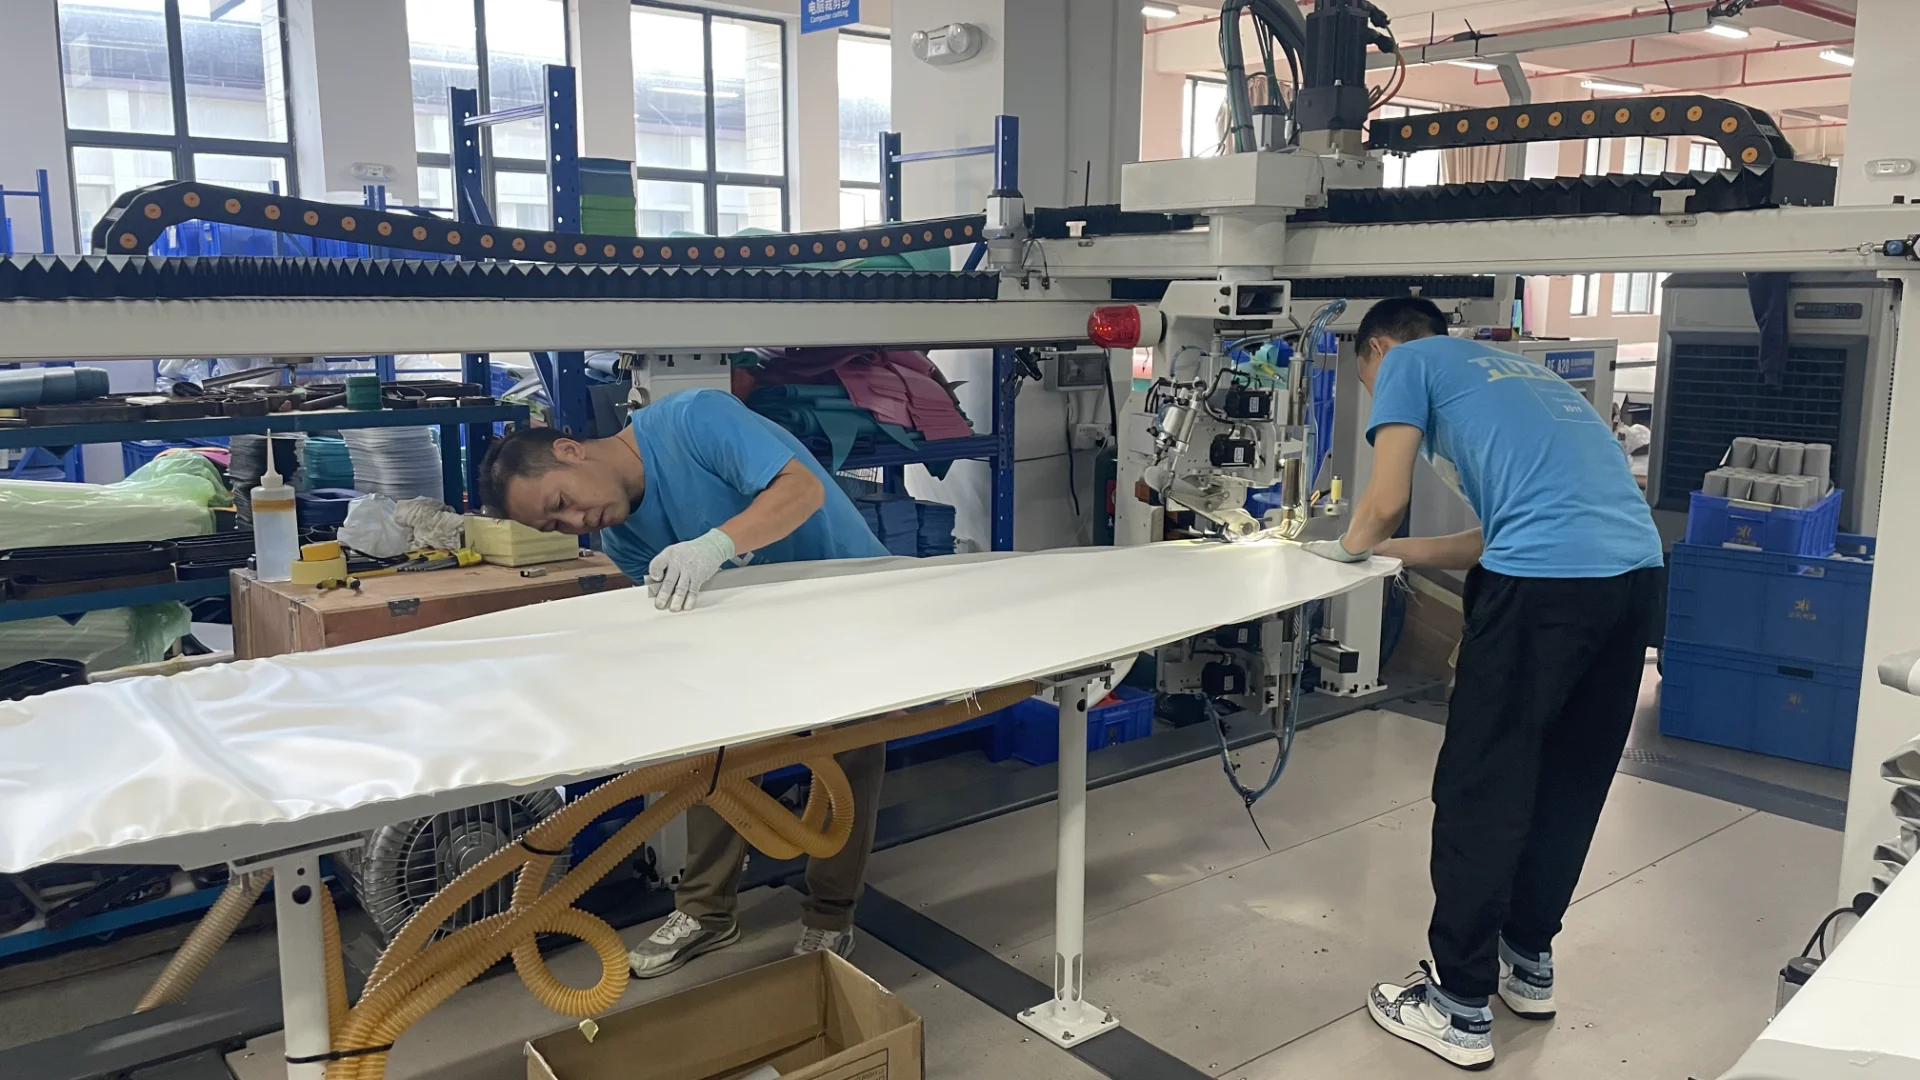
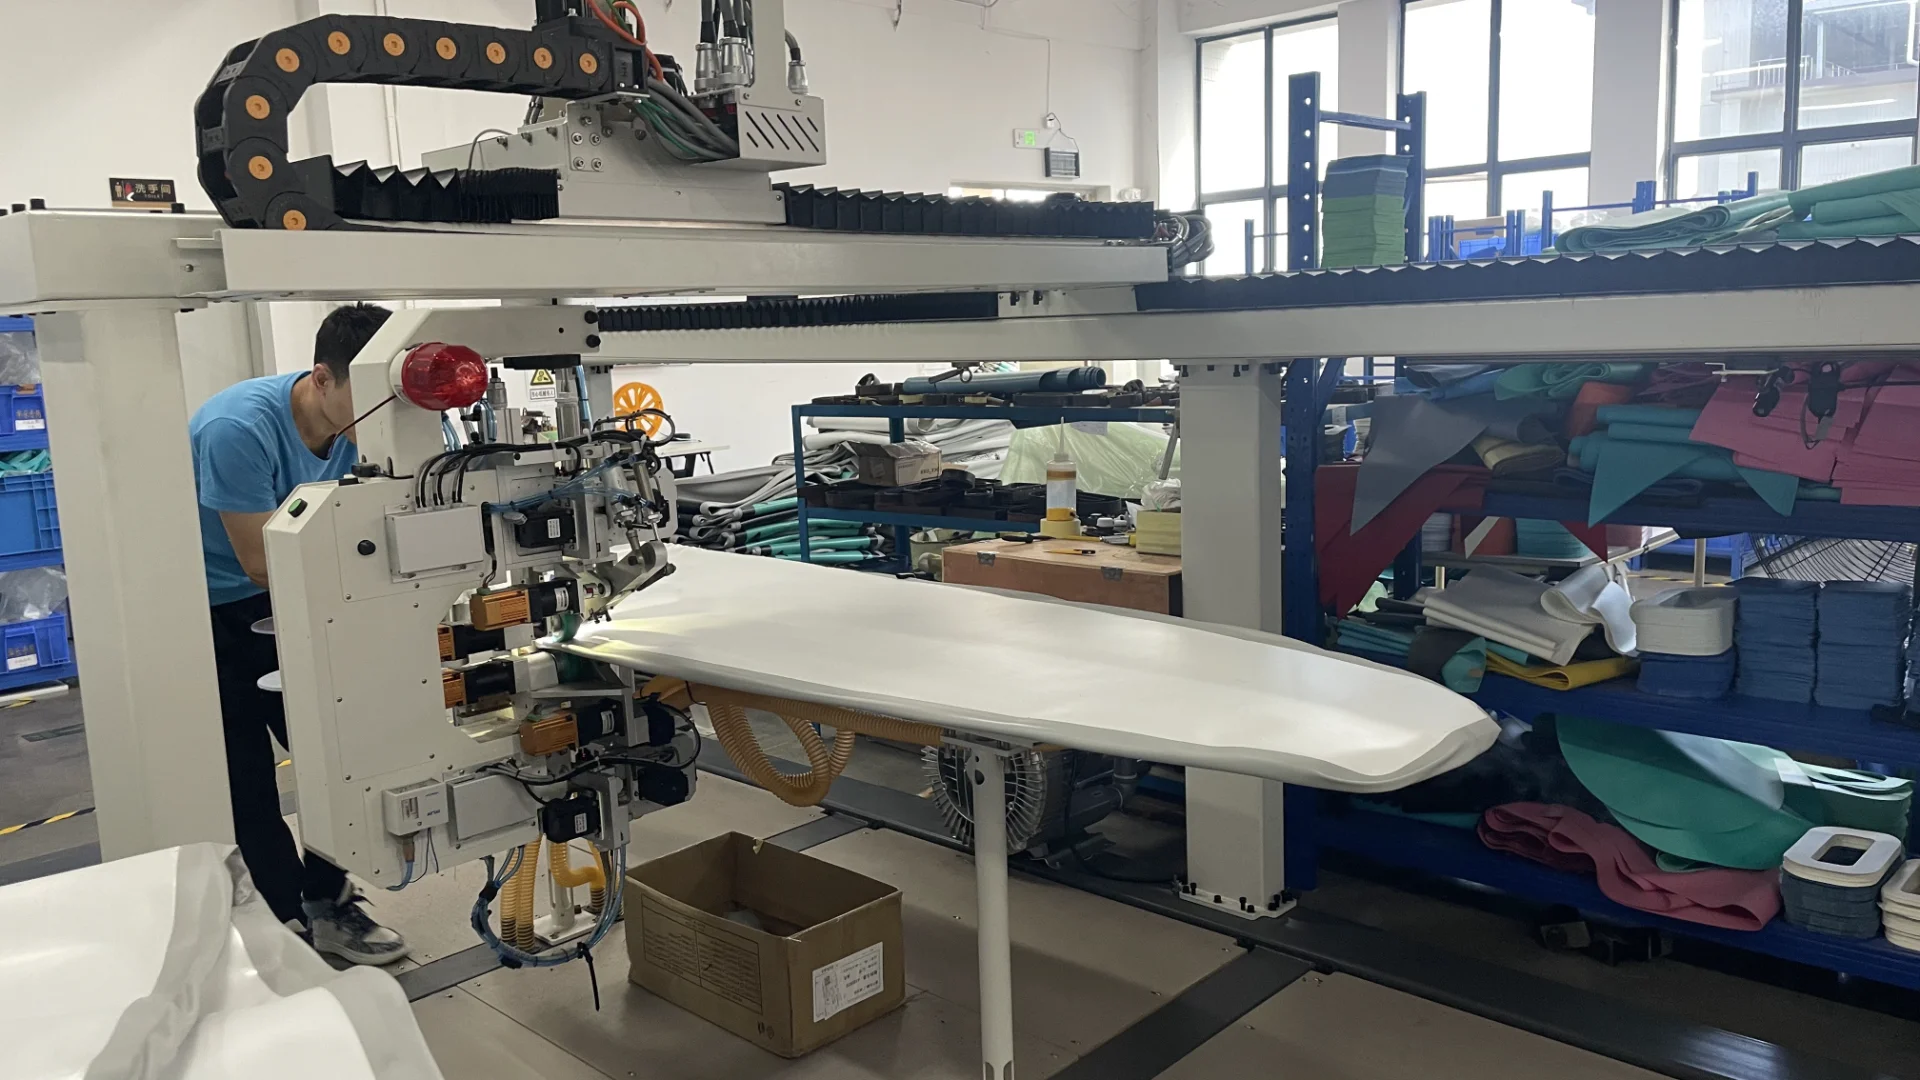
Abyste vytvořili vzduchotěsnou komoru, je třeba spojit horní a spodní vrstvu. K tomu používáme vnitřní kolejnicový pás.
Levnější výrobci stále používají ruční lepení, které je těžké a snadno se pokazí. My místo toho používáme technologii tepelného spojování.
Používáme speciální stroj, který zahřívá PVC na více než 500 °C, aby se vnitřní kolejnicová páska spojila s horní a spodní vrstvou.
Materiál se fyzicky roztaví a vytvoří jeden pevný kus. Tento přístup eliminuje potřebu škodlivých lepidel, deska je o 2 kg lehčí a spoj je pevnější než samotný materiál.
Lidský dotek: Podložky a hardware na terasu
Prkno teď, když je trup utěsněn, vypadá jako surf, ale ještě není připravené k jízdě. Jde do dokončovací stanice, kde se práce opět přesouvá od strojů k zkušeným dělníkům.
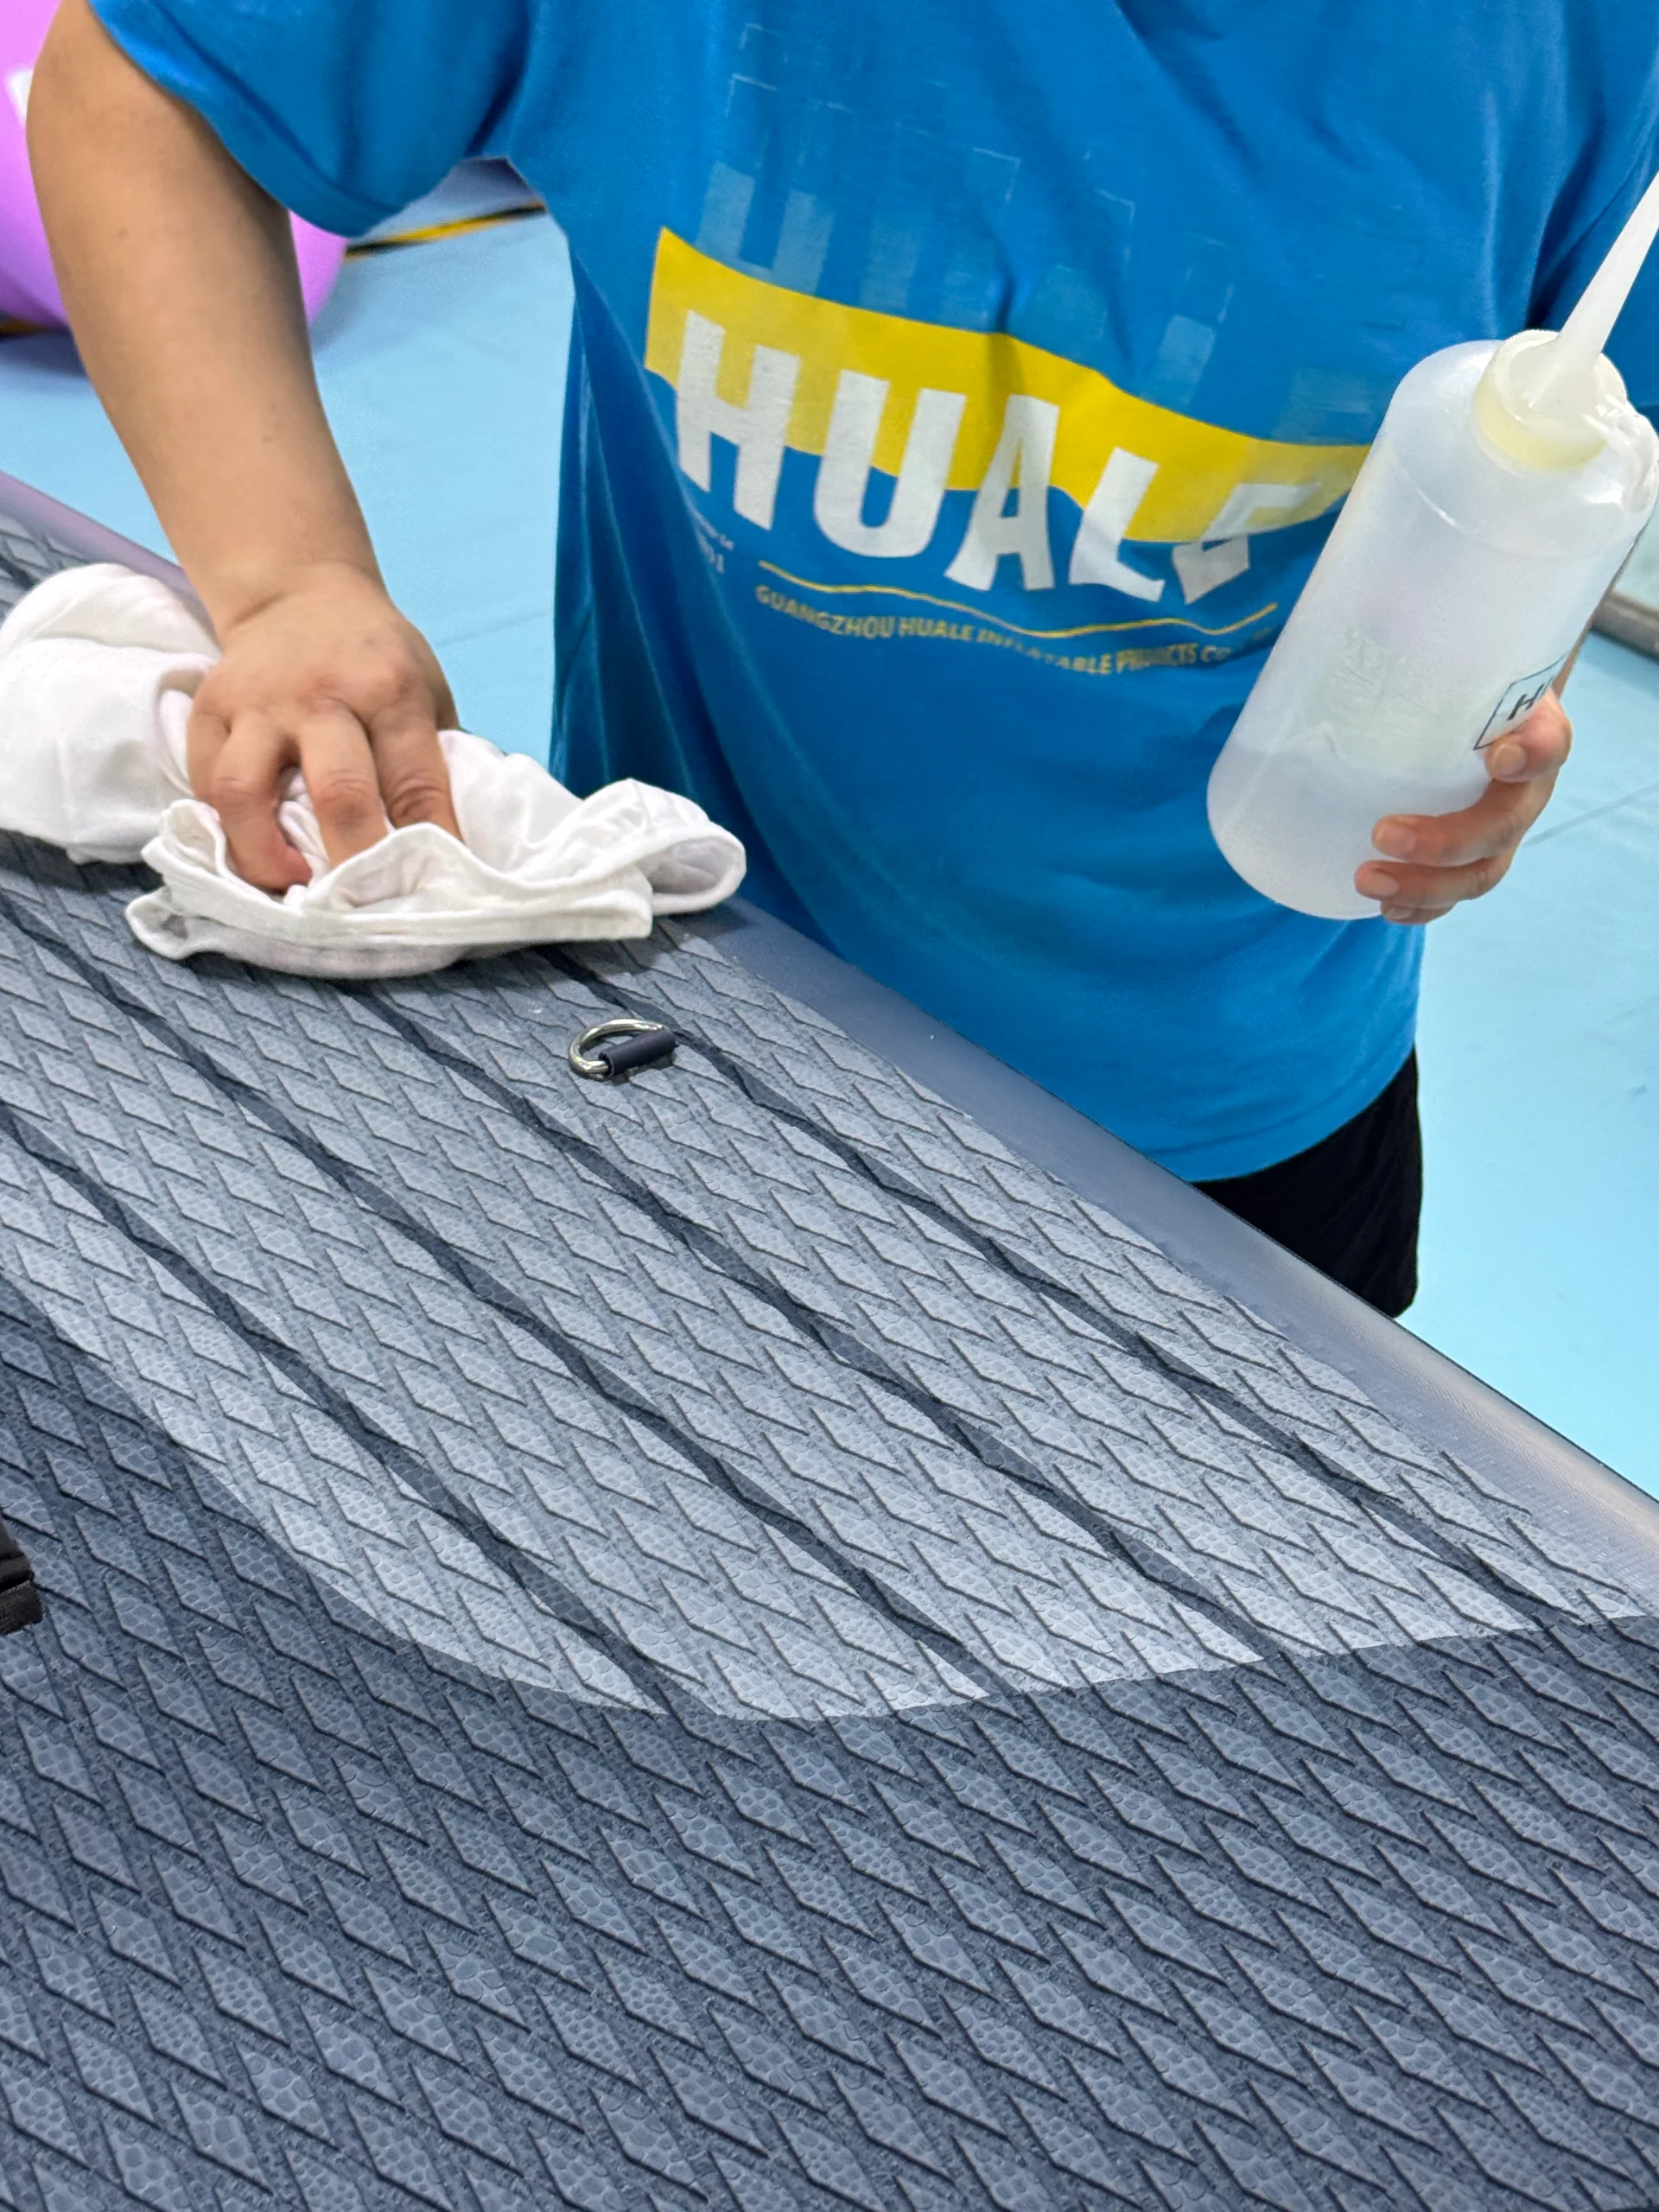
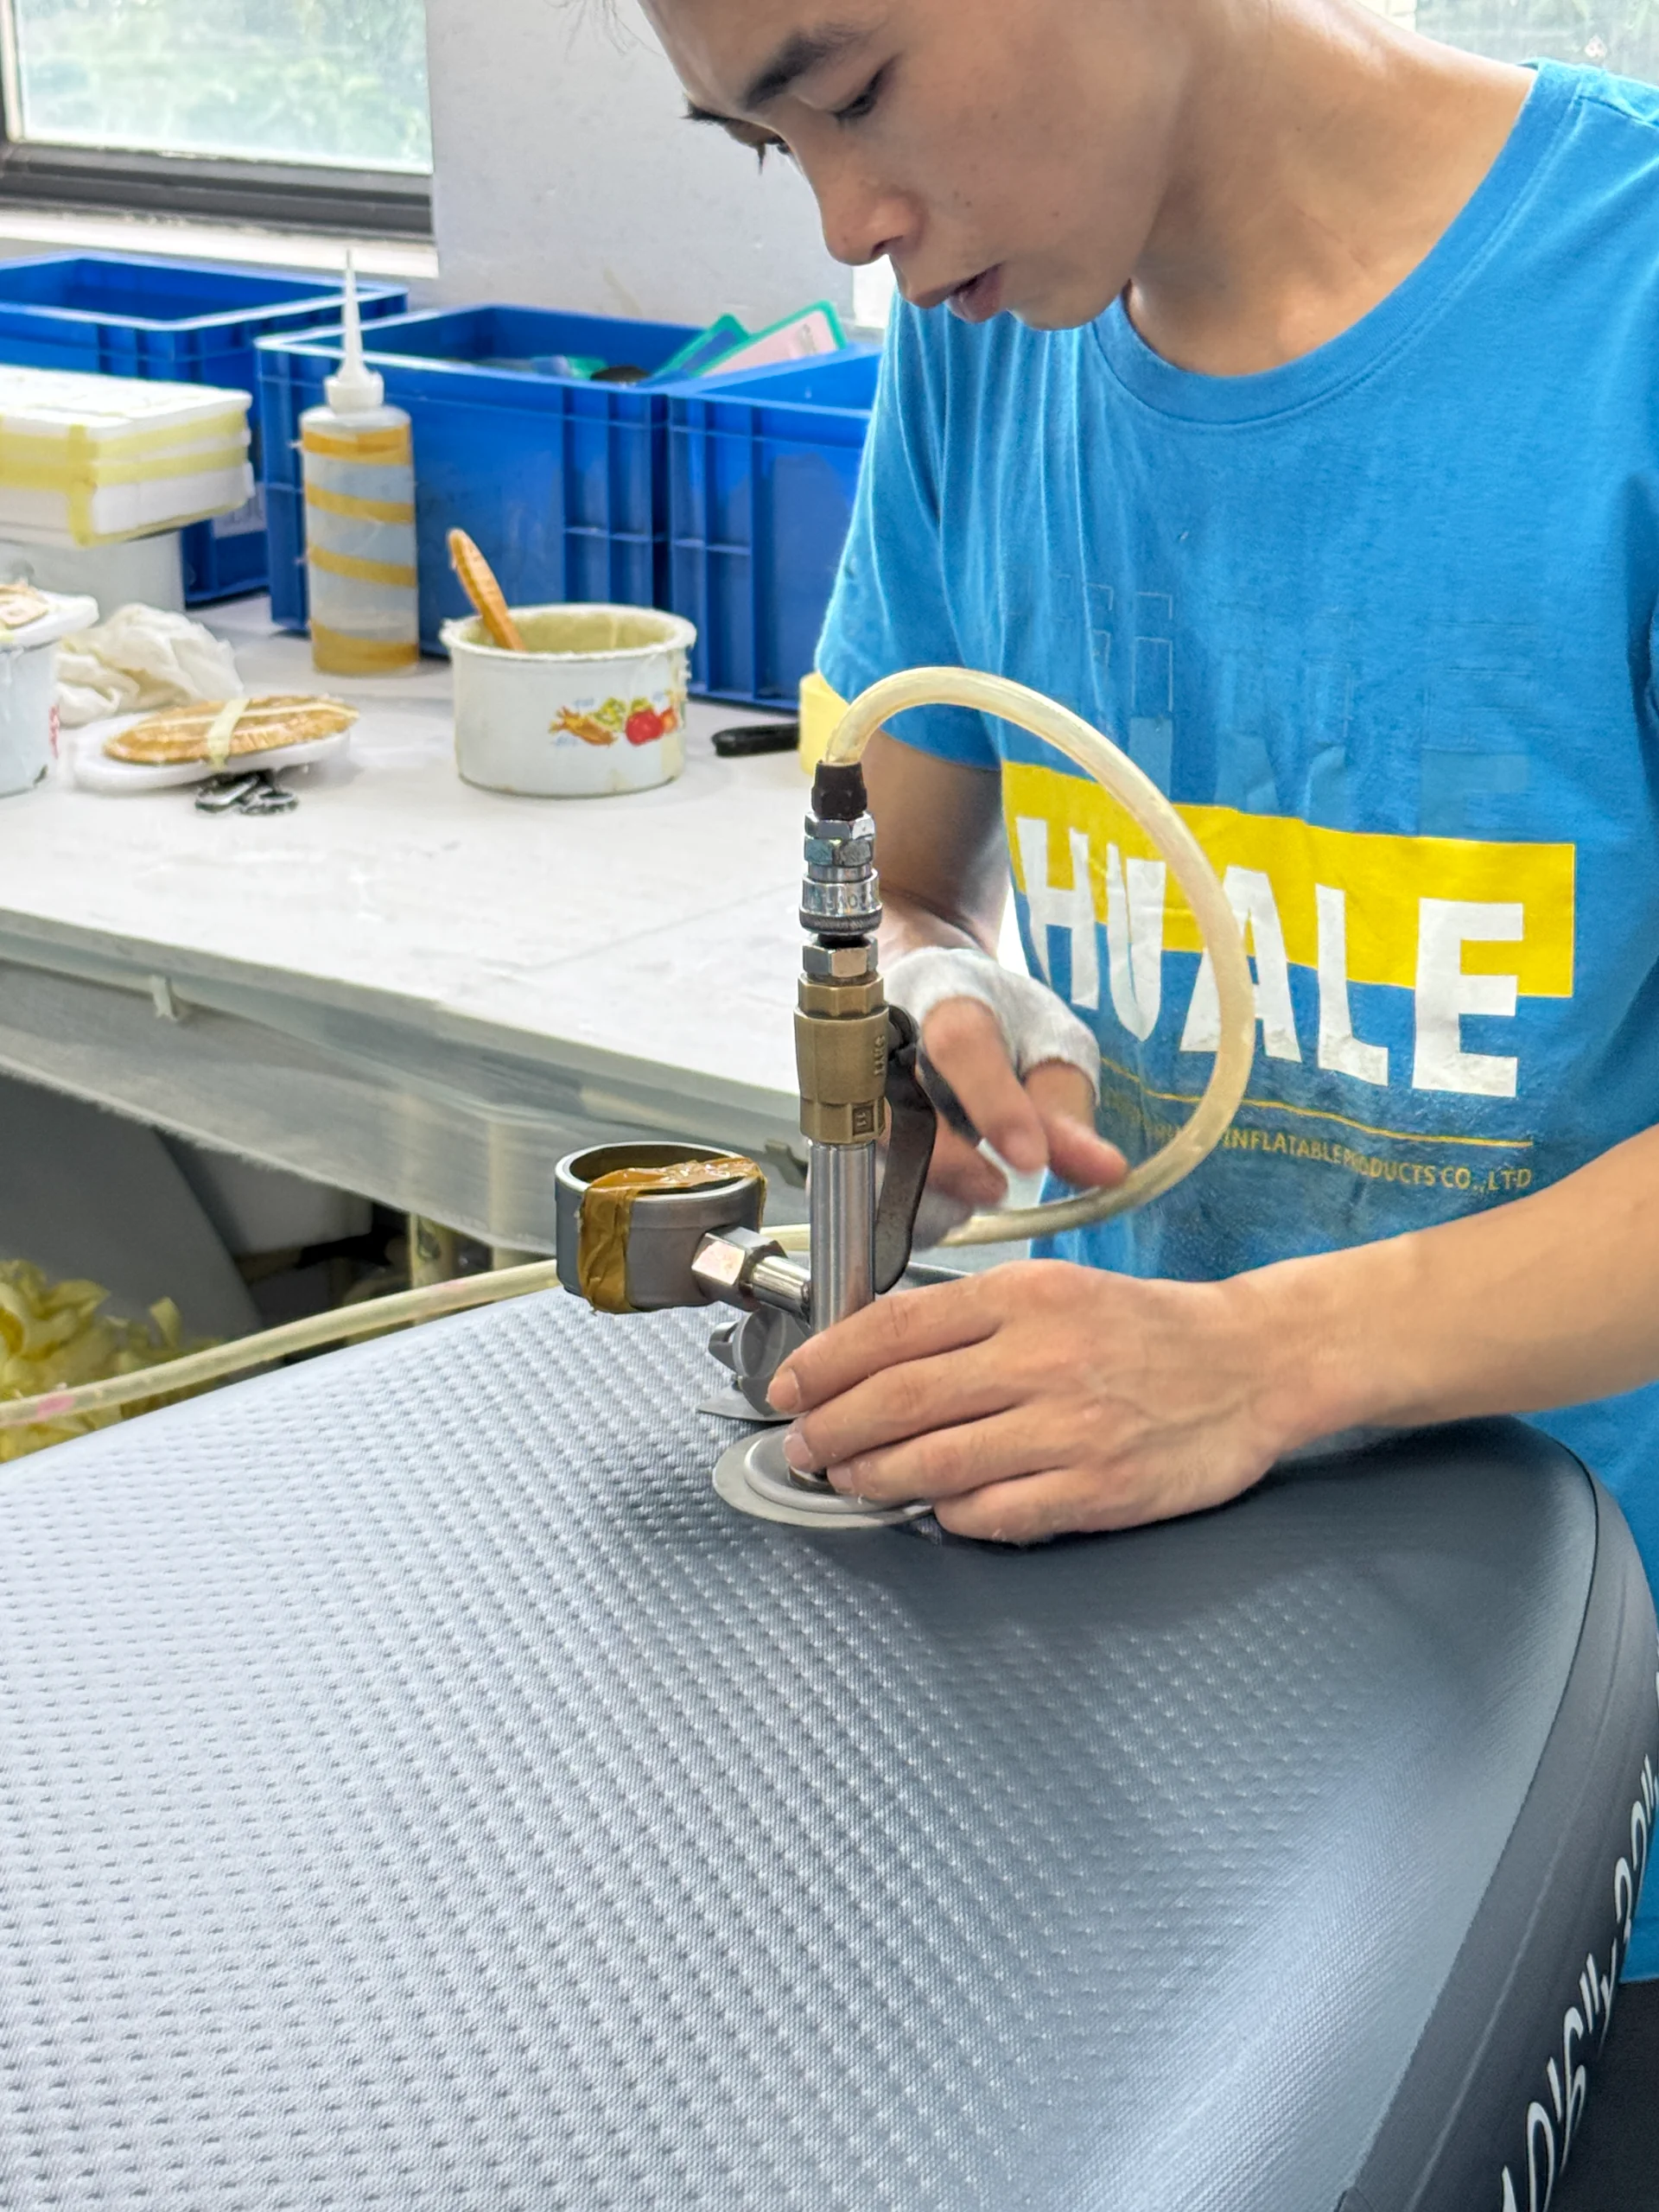
Trakční podložka EVA (měkká pěna, na které stojíte) je přesně zarovnaná pracovníky.
Musíte na to silně zatlačit, abyste se ujistili, že se pod tím nezachytily žádné vzduchové bubliny, což by mohlo později způsobit odlupování.
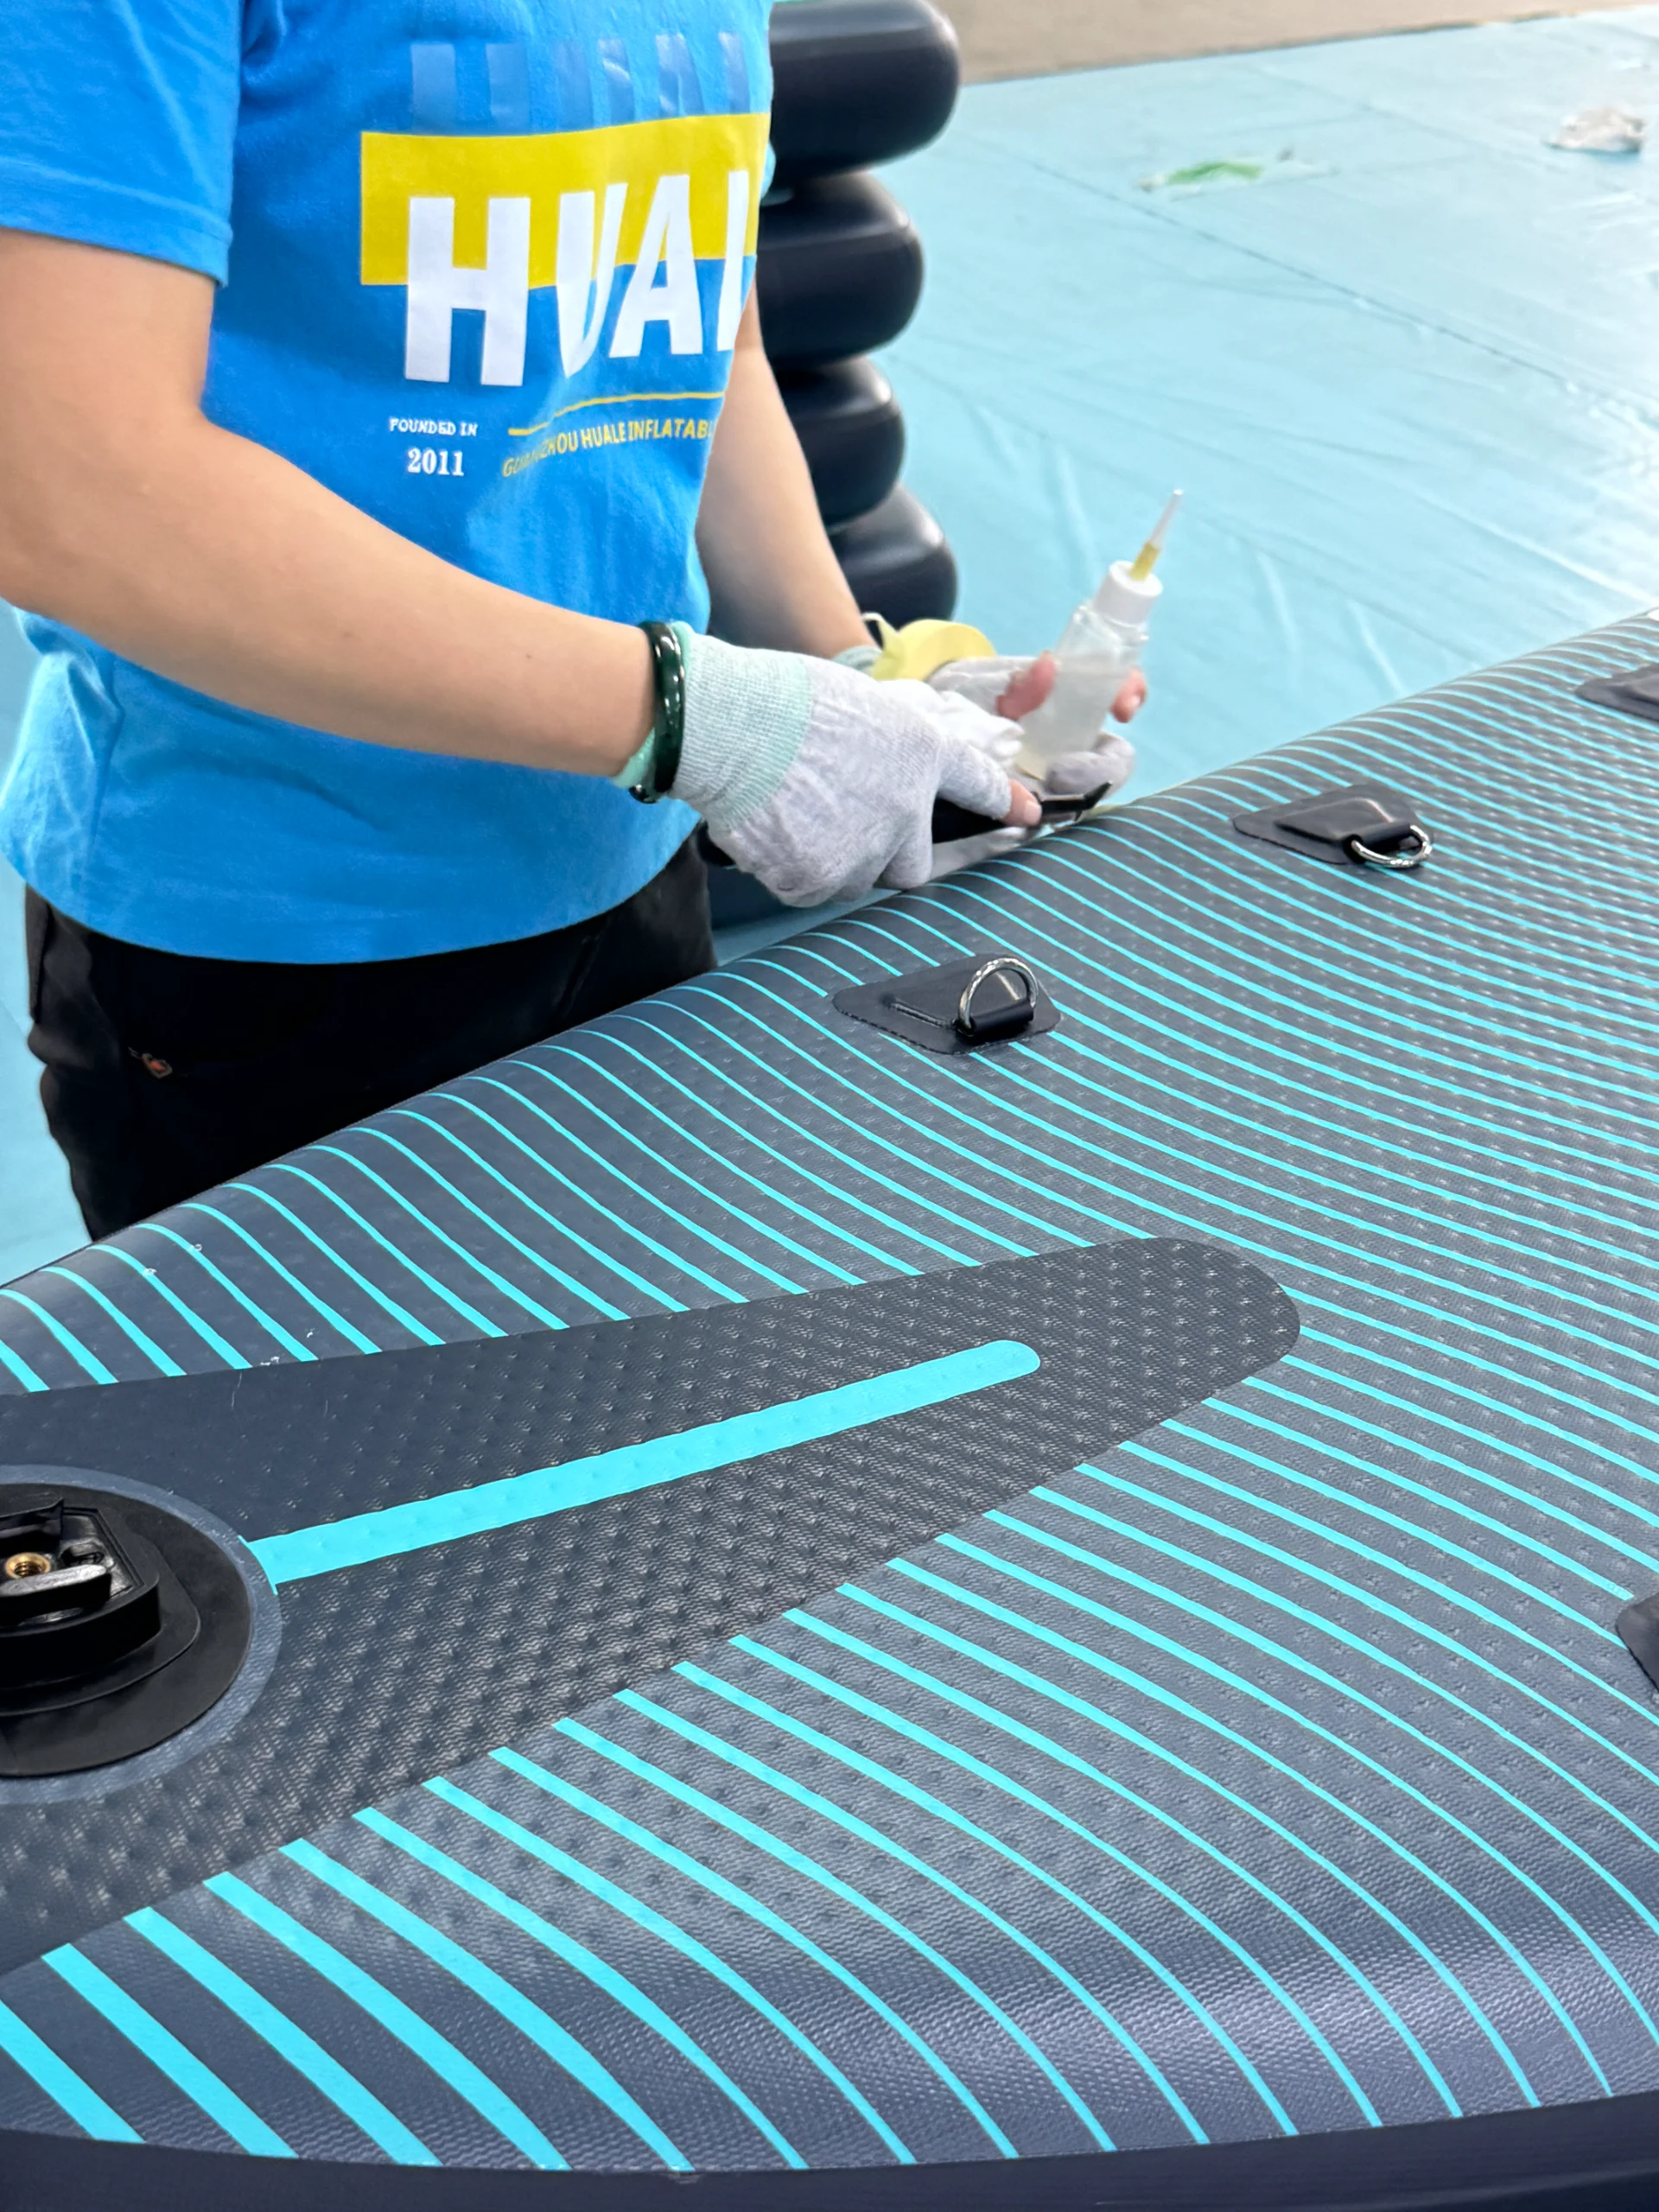
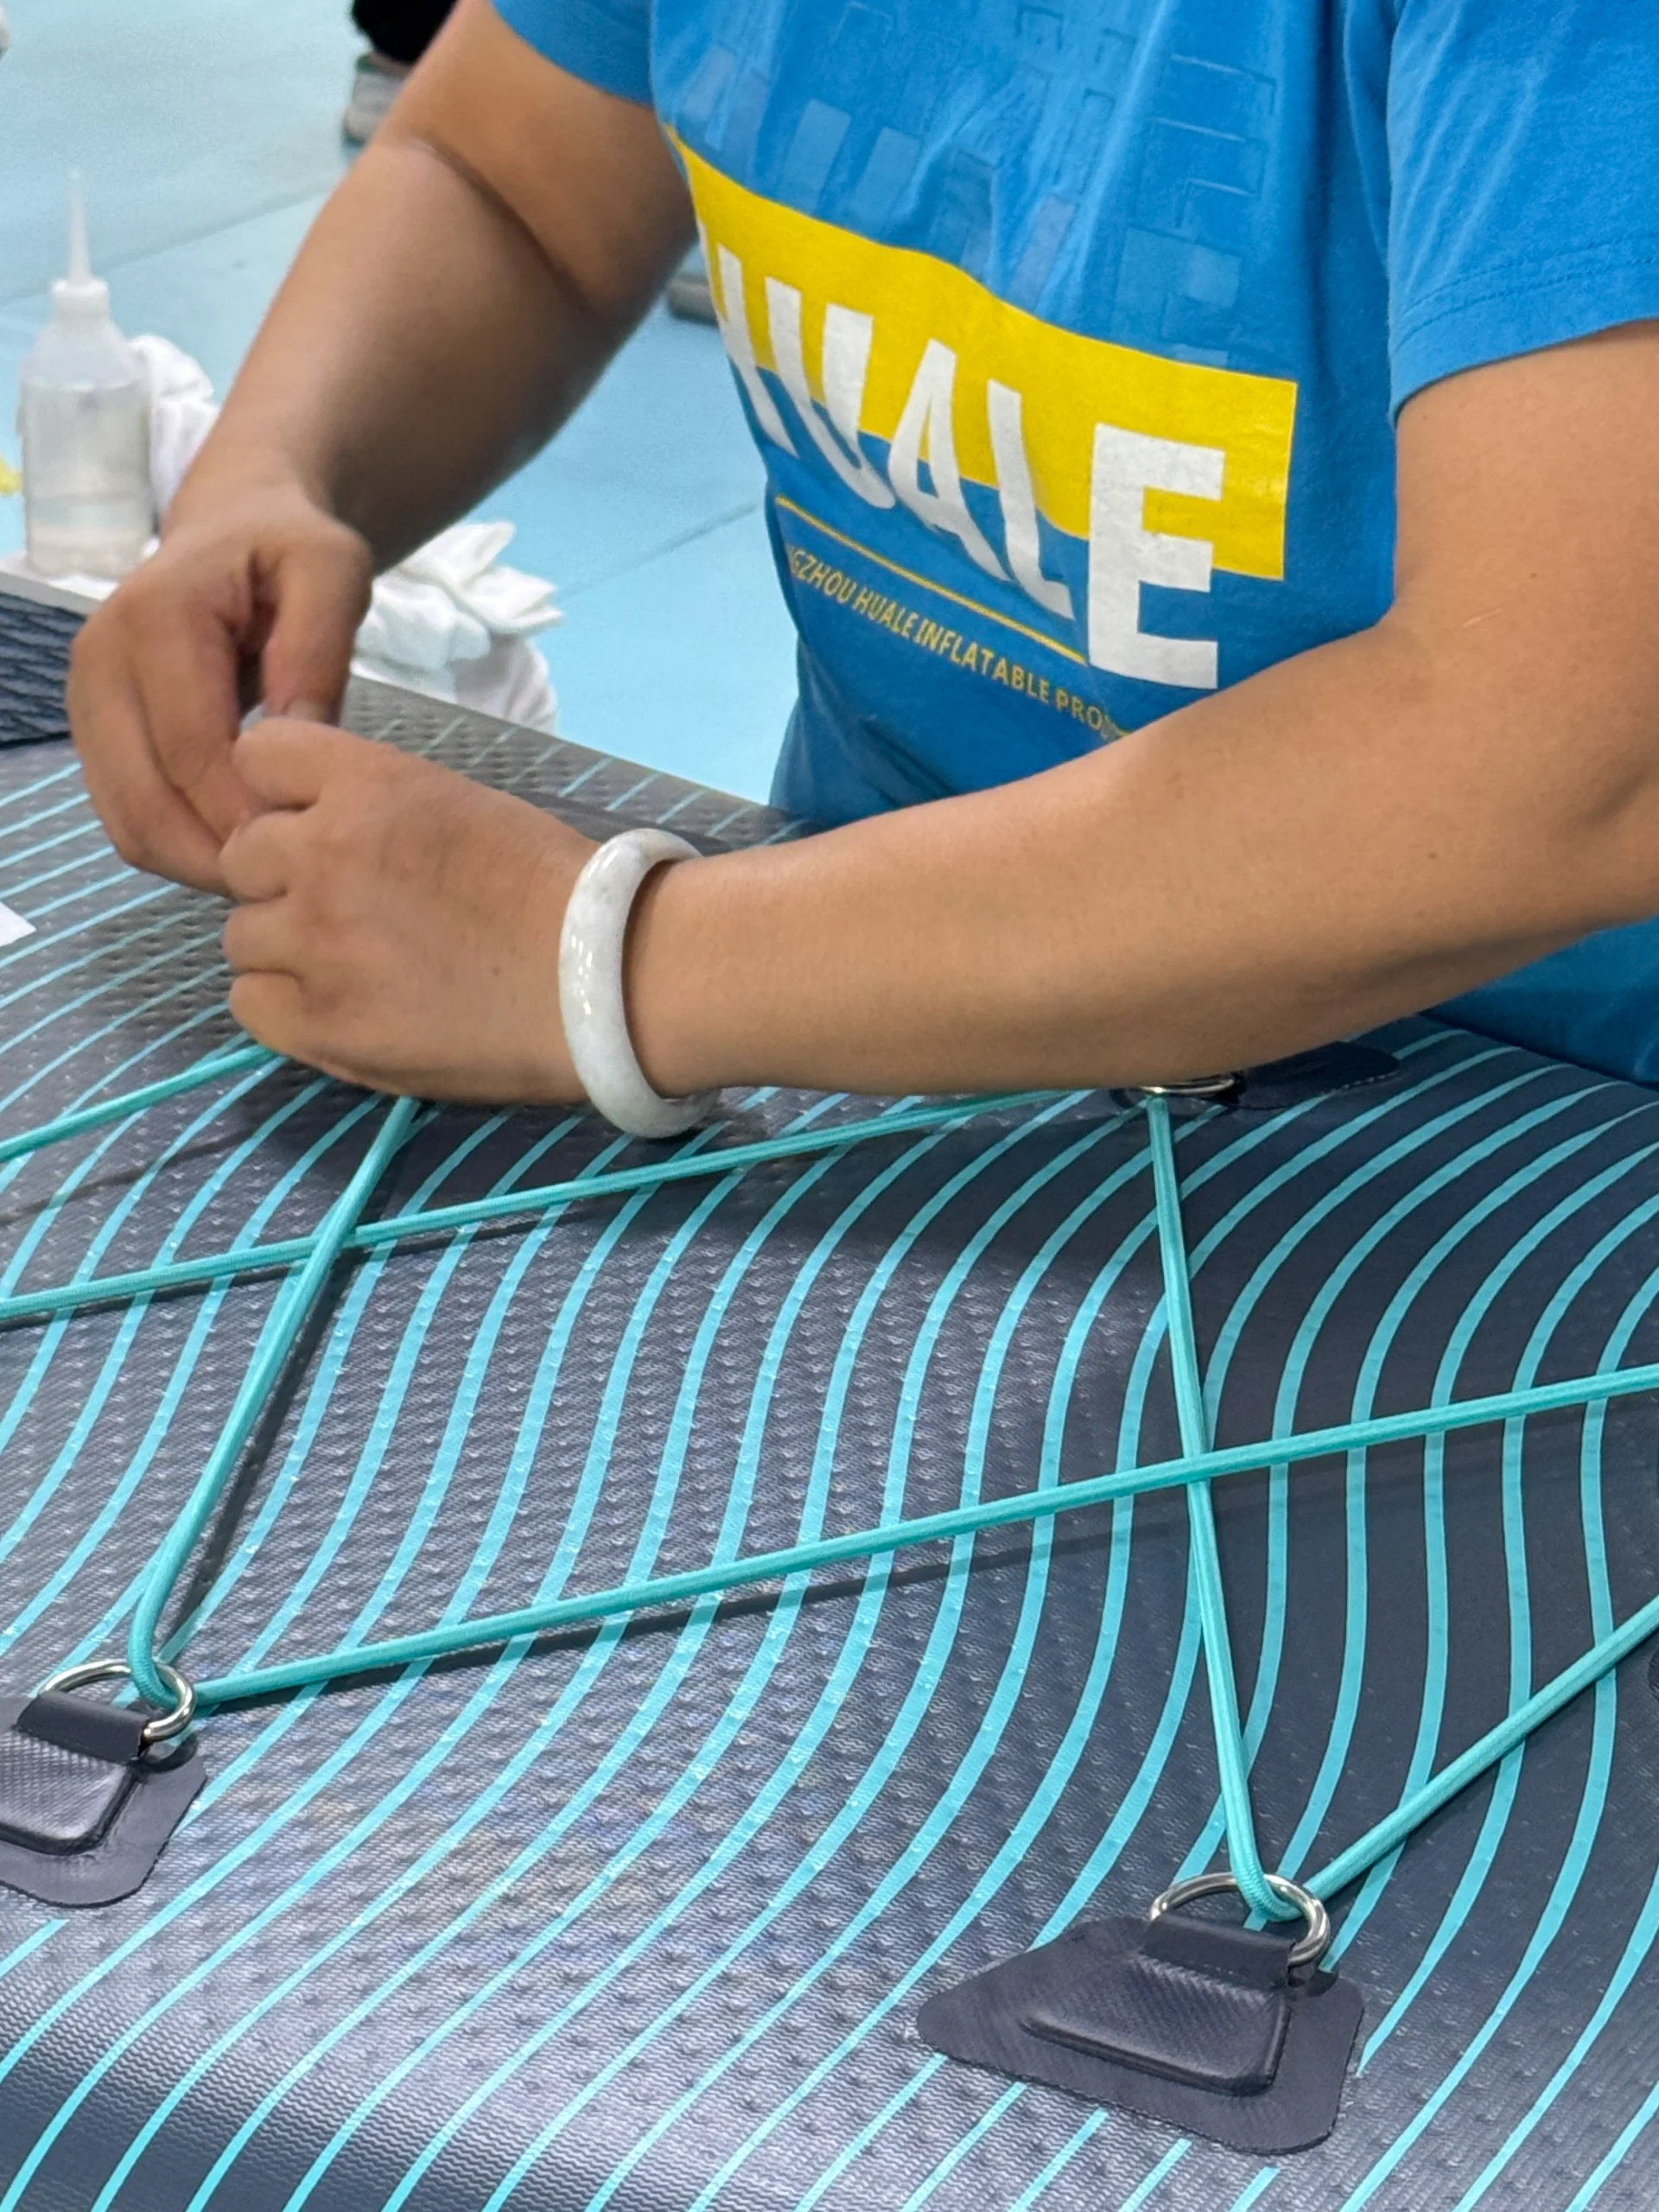
Pak přichází na řadu bedna na ploutve, D-kroužky a bungee. Neustále říkám své posádce, že bedna na ploutve je „kotva“ prkna.
Pokud není zcela rovný (90 stupňů k patě), bude se prkno ve vodě kroutit, což bude jezdce obtěžovat. Než lepidlo zaschne, pomocí laserových vodicích linek se ujistíme, že je vše dokonale symetrické.
„Mučicí test“ (kontrola kvality)
Možná si myslíte, že postup je u konce, když je deska hotová. Nejtěžší je prostě začít.
Každá deska Huale je nahuštěna na nejvyšší tlak (PSI) a poté ponechána 72 hodin v komoře s kontrolovanou teplotou. O tom se nediskutuje. Nehledáme jen velké netěsnosti, měříme také malé poklesy tlaku.
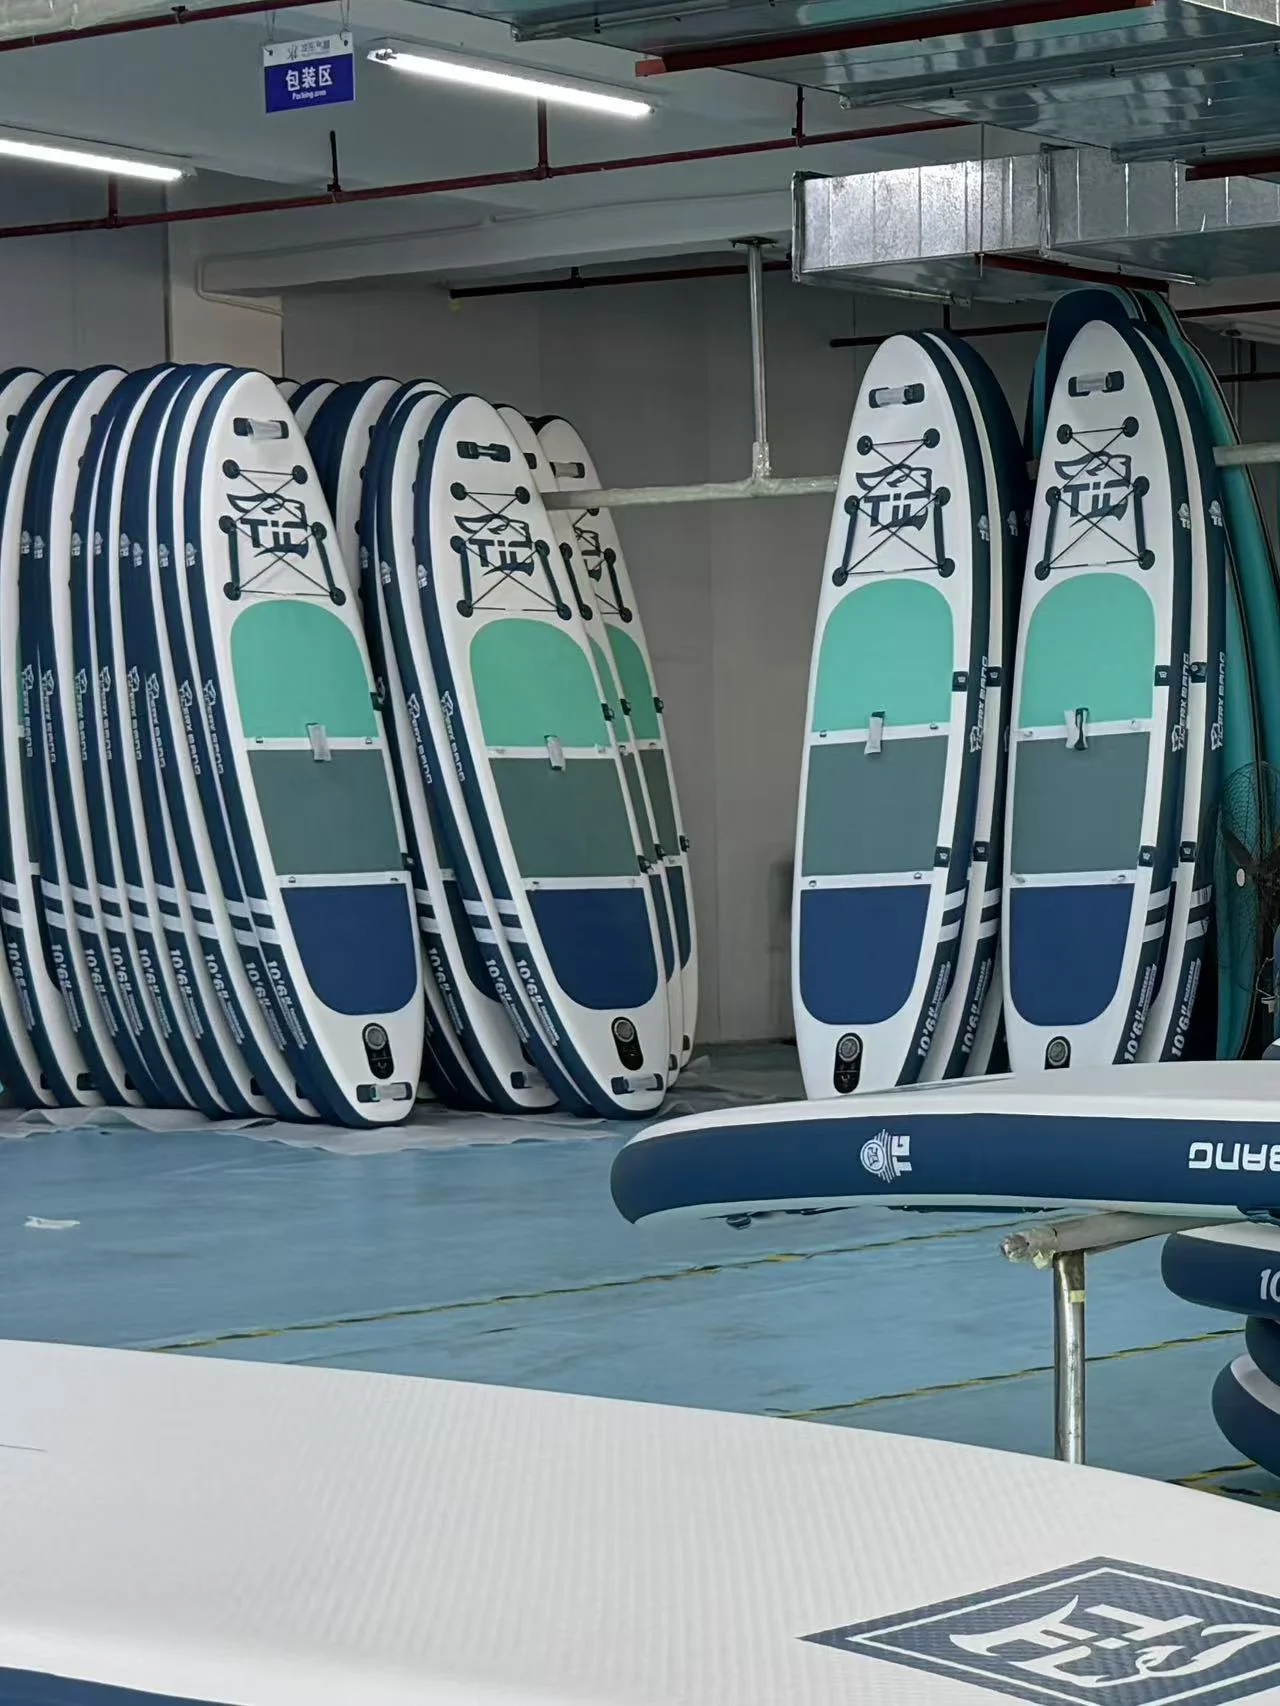
Deska selže, pokud ztratí více než 0.5 PSI za tři dny. Také provádíme „zátěžový test“ na náhodných vzorcích z každé šarže, nafukujeme je do vzduchu, dokud se nerozbijí, abychom se ujistili, že naše bezpečnostní rezervy jsou správné. (Zajímavý fakt: deska, která je dimenzována na 15 PSI, obvykle zvládne více než 25 PSI, než se rozbije.)
Závěr: Proč je tento proces důležitý
Když jste na vodě, tři míle od pobřeží, neměli byste se muset starat o inženýrské řešení pod nohama. Můžete mu věřit.
To, že vysoce kvalitní nafukovací prkno je víc než jen PVC a vzduch, poznáte z pečlivých procesů, které používáme, jako je CNC řezání a 72hodinový test nafukování. Je to výsledek inženýrství, vytrvalosti a neustálé touhy po kvalitě.